Thuis
>
Product > Core Customization Service > Aangepaste vorm > Kunststof ABS PP PC PA6 onderdelenafgietsel
Product
- Core Customization Service
- Gezondheidszorg
- Elektronische apparaten en instrumenten
- Mallen voor moeder- en kindbenodigdheden
- Recreatieve sporten
- Woninginrichting Kunst
- Auto-accessoires
- Transport en opslag
- Verlichtingsarmaturen
- Bouwapparatuur
- Verpakkingsproduct
- Educatief en laboratoria
- Kleding Bagage Accessoires
- Verzorgings- en reinigingsproducten
- Land- en bosbouw
- Mechanische uitrusting
- Dierbenodigdheden
- Keukengerei
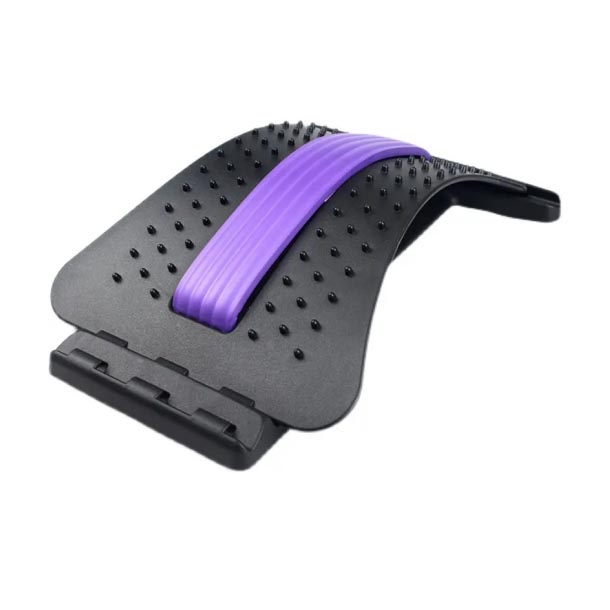
Kunststof ABS PP PC PA6 onderdelenafgietsel
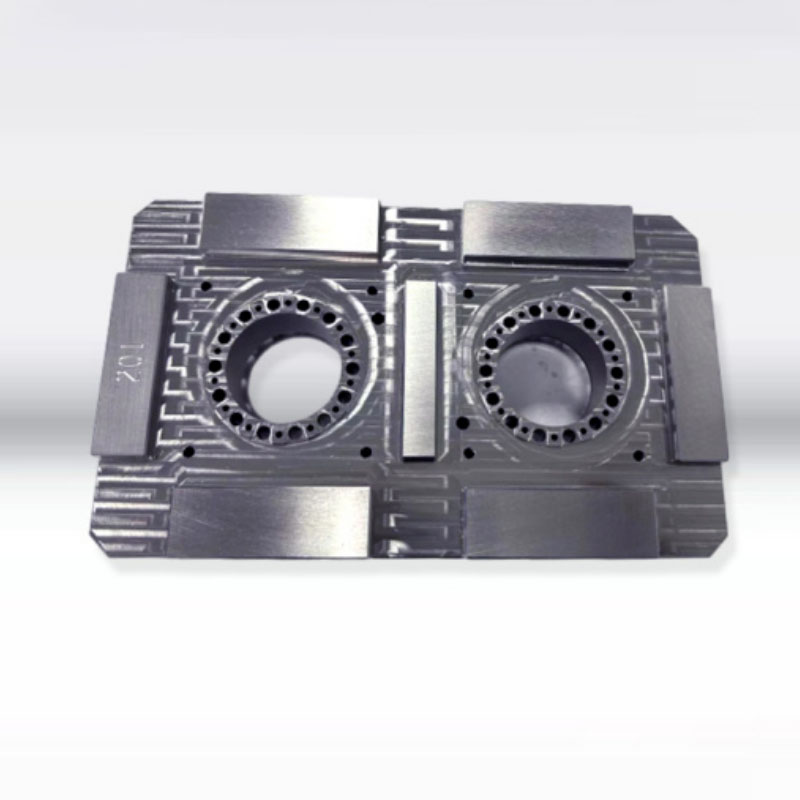
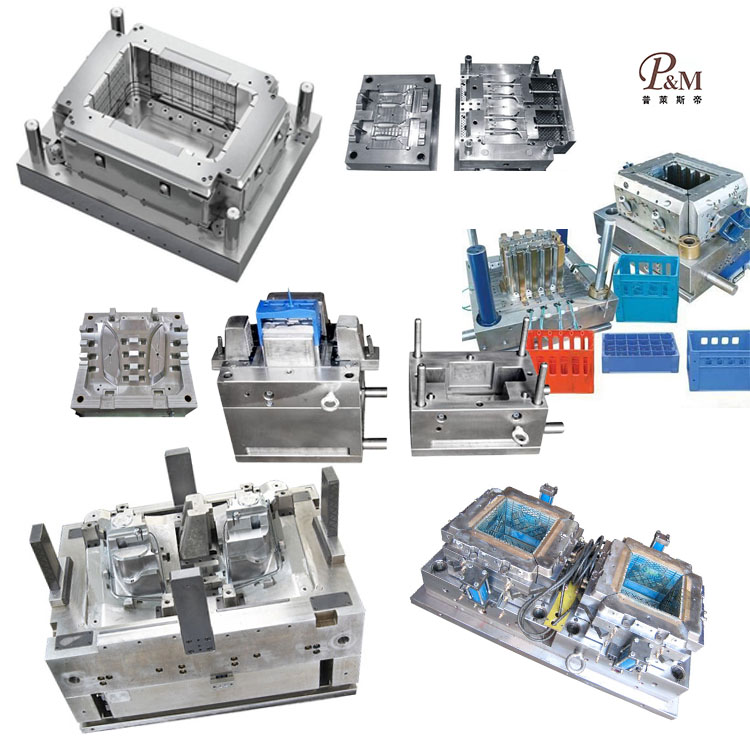
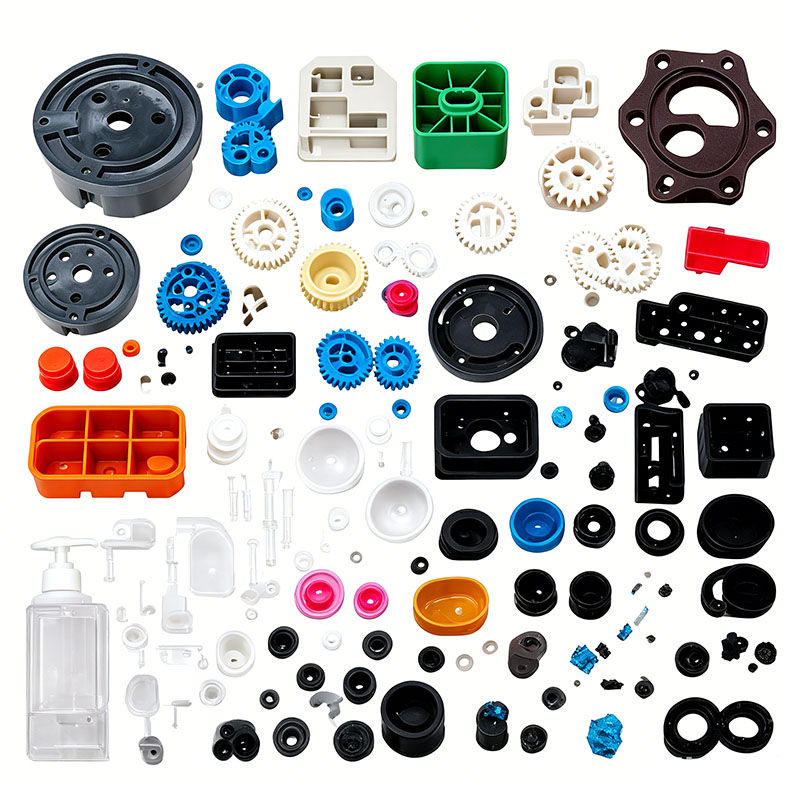
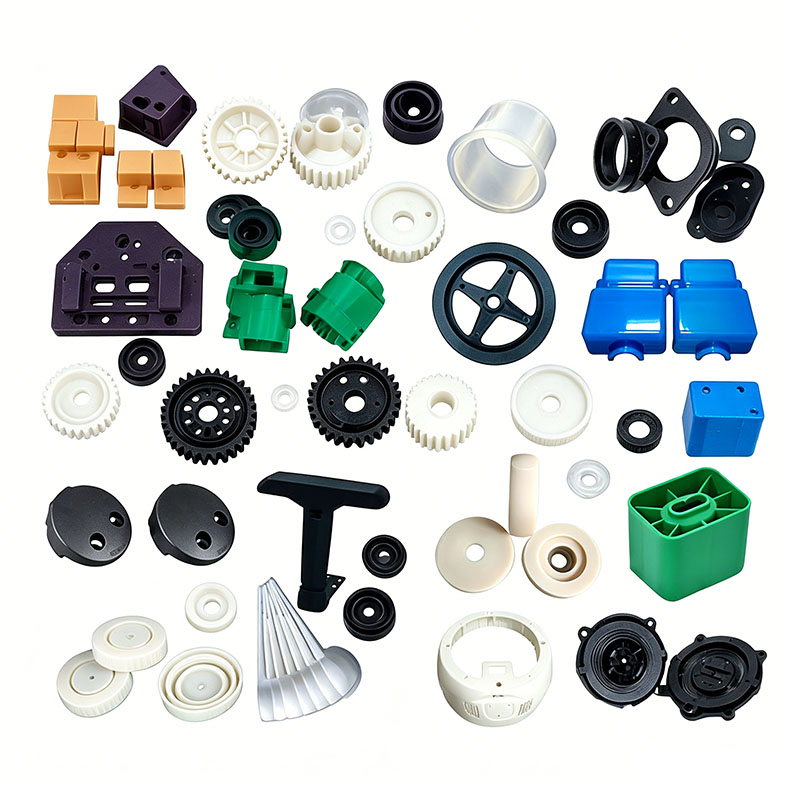
Ningbo (P&M) Plastic Metal Products Co., Ltd. heeft 17 jaar ervaring in de productie van matrijzen en kan het gieten van kunststof ABS PP PC PA6-onderdelen aanpassen. Wij bieden professionele op maat gemaakte kunststof ABS PP PC PA6 onderdelengietdiensten, en wij zijn een professionele fabrikant van kunststof ABS PP PC PA6 onderdelengietmachines. Wij hebben voldoende ervaring met het selecteren van productgrondstoffen en matrijsmaterialen. Tijdens het aanpassen van kunststof ABS PP PC PA6-onderdelen, kan onze fabriek one-stop-service bieden. We hebben ontwerp- en productiemogelijkheden met betrekking tot het gieten van kunststof ABS PP PC PA6-onderdelen, zoals: CAD-ontwerp, matrijzenbouw, spuitgieten, productie van kunststofproducten, assemblage en andere technologieën.
Stuur onderzoek
Productomschrijving
Daarnaast heeft ons bedrijf samenwerkingsrelaties opgebouwd met leveranciers van kunststofgrondstoffen, drukfabrikanten, enz. om de levering van grondstoffen en drukkwaliteit te garanderen. Door onze rijke ervaring en perfecte toeleveringsketen kan ons bedrijf klanten hoogwaardige, op maat gemaakte kunststof ABS PP PC PA6 onderdelenvormproducten bieden om aan hun specifieke behoeften te voldoen. Tegelijkertijd hebben we 10 jaar professionele ervaring in de buitenlandse handel, begrijpen we het buitenlandse handelsproces en kunnen we onze klanten beter van dienst zijn. Voor kunststof ABS PP PC PA6 onderdelenvormproducten kunnen we overeenkomstige kunststof onderdelen maken, wat voornamelijk gebeurt via spuitgietmatrijzen.
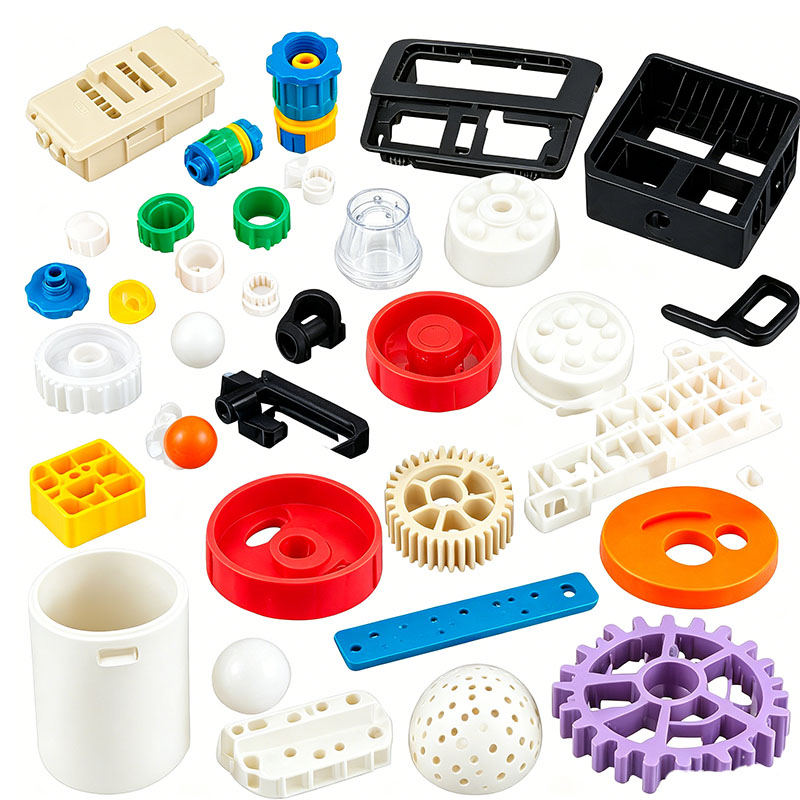
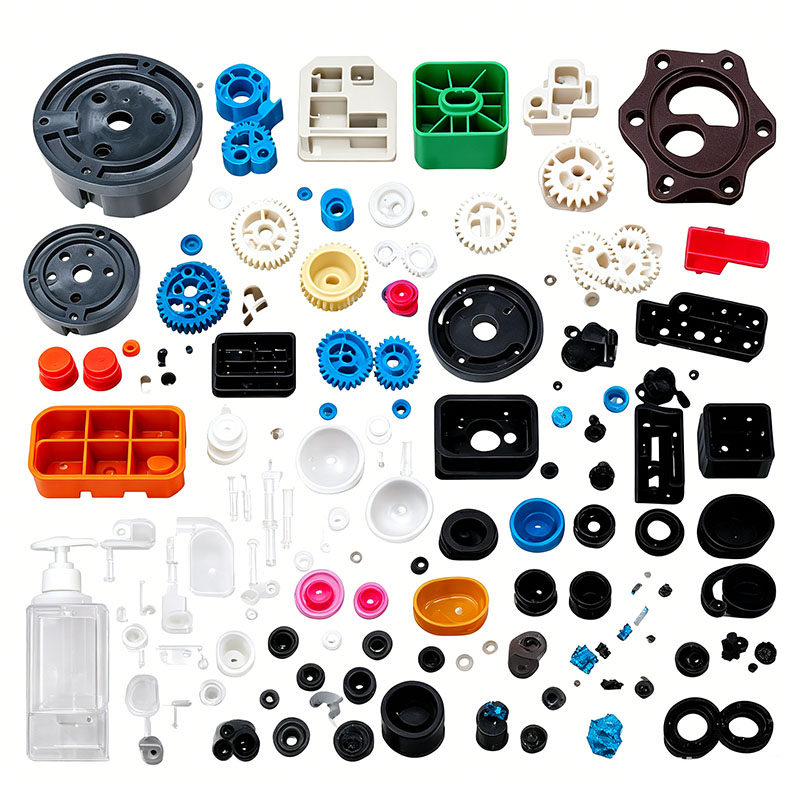
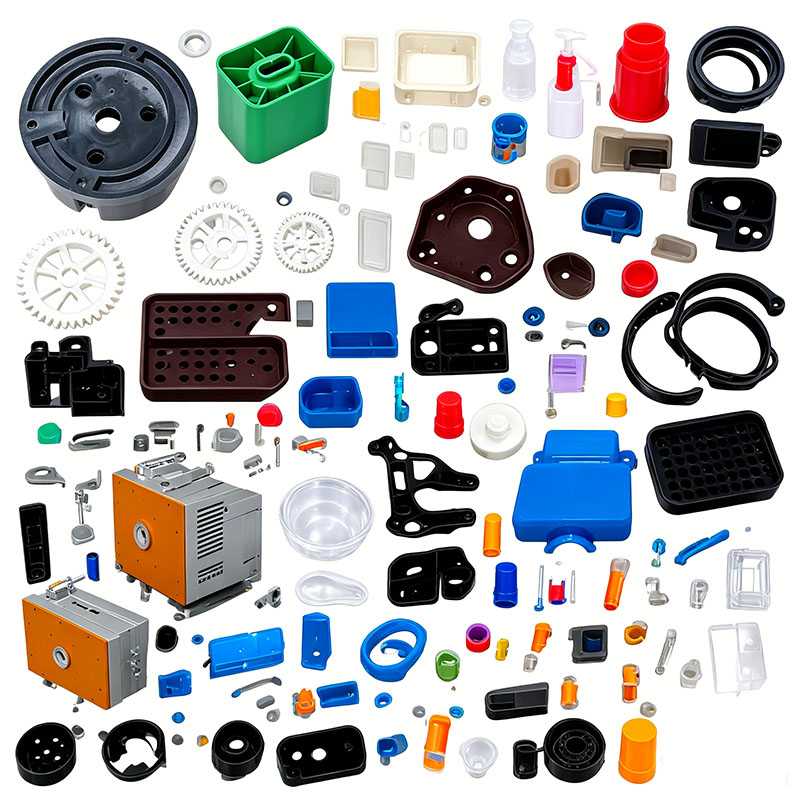
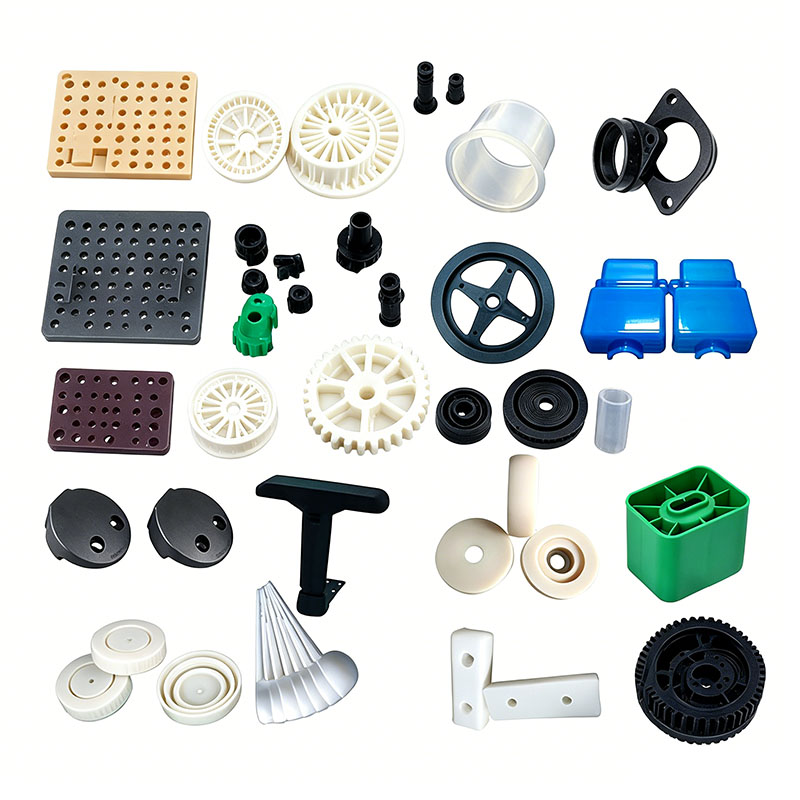
Plastic onderdelen voor elektrische scooters maken doorgaans gebruik van vier basismaterialen: ABS, PP, PC en PA6. Deze materialen verschillen aanzienlijk wat betreft moleculaire structuur, waterabsorptie, vloeibaarheid en thermische stabiliteit; bijgevolg variëren hun vormtemperaturen, droogomstandigheden, schimmelparameters en strategieën voor het beperken van defecten sterk. Het toepassen van een gestandaardiseerd proces op deze materialen leidt vaak tot defecten zoals zilverstrepen, zinksporen, scheuren, bros falen en vervorming. Het volgende gedeelte schetst de belangrijkste vormpunten voor elk materiaal, inclusief praktische productienormen voor componenten zoals scooterbehuizingen, batterijbehuizingen, instrumentafdekkingen en opvouwbare beugels.
I. ABS-vormstukken (instrumentbehuizingen, carrosserieafdekkingen, stuurbehuizingen)
ABS is een copolymeer van acrylonitril, butadieen en styreen. Het biedt een goede taaiheid, een hoge oppervlakteglans en is gemakkelijk te verven of galvaniseren, en is geclassificeerd als een technisch plastic voor algemeen gebruik met een lage waterabsorptie. Belangrijke controleparameters zijn onder meer drogen, matrijstemperatuur en intern spanningsbeheer.
Droogvereisten: De waterabsorptiesnelheid bij kamertemperatuur bedraagt ongeveer 0,2%; Als het materiaal niet goed wordt gedroogd, kunnen er zilveren strepen en belletjes ontstaan. Bij standaarddrogen wordt het materiaal gedurende 3 à 4 uur op 80°C gehouden om het vochtgehalte onder de 0,04% te houden; bij vochtig weer moet deze duur worden verlengd tot 5 uur. Diepontvochtigen is niet nodig; een standaard hopperdroger volstaat.
Vattemperatuur: invoerzone 160–170°C; middenzone 180–190°C; mondstuk 195–205°C. Te hoge temperaturen zorgen ervoor dat de butadieencomponent ontleedt, wat resulteert in vergeling en broosheid; Omgekeerd resulteren te lage temperaturen in een slechte vloeibaarheid, wat leidt tot laslijnen en korte shots.
Schimmeltemperatuur: gematigd bereik van 50–65°C. Lage matrijstemperaturen veroorzaken hoge interne spanningen, waardoor scheuren ontstaan tijdens het bakproces na het verven of galvaniseren; hoge matrijstemperaturen verlengen de koelcyclus en maken dunwandige onderdelen vatbaar voor kromtrekken.
Procesdruk en snelheid: De injectiedruk varieert van 80 tot 110 bar. Voor dunwandige cosmetische onderdelen wordt gefaseerd vullen met hoge snelheid gebruikt om laslijnen te minimaliseren. De houddruk wordt in twee fasen uitgeoefend (70 bar, gevolgd door 90 bar) om zinksporen aan het oppervlak te voorkomen. Veel voorkomende defecten en tegenmaatregelen: Een lage sterkte van de lasnaden kan worden verholpen door de matrijstemperatuur te verhogen en de ontluchting te verbeteren; kraken na het spuiten vereist een uitgloeistap (60°C gedurende 2 uur); oppervlaktevloeivlekken (watervlekken) worden doorgaans veroorzaakt door onvoldoende droging van de grondstoffen.
Specificaties maalgoed: Het aandeel toegevoegde aangietsels/uitlopers mag niet meer dan 15% bedragen; de taaiheid neemt aanzienlijk af bij herhaalde recycling, dus het overschrijden van deze verhouding is verboden voor onderdelen waarbij het uiterlijk van cruciaal belang is.
II. PP Moulding Essentials (Accubehuizingen, spatborden, beschermpanelen, clips)
Polypropyleen (PP) is een semi-kristallijne kunststof die wordt gekenmerkt door een lage dichtheid, slagvastheid, zuur-/alkalibestendigheid, lage kosten en uitstekende vloeibaarheid; het heeft echter een hoge krimp, is moeilijk te hechten en heeft een matige taaiheid bij lage temperaturen. De belangrijkste vormcontroles zijn gericht op het beheersen van krimpvervorming en ontluchting.
Droogvereisten: De wateropname is minder dan 0,01%, dus drogen is niet nodig voor standaardproductie; bij langdurige opslag in een vochtige omgeving, 1 uur drogen bij 60°C om oppervlaktevocht te verwijderen.
Vattemperatuur: 190–230°C; mondstuktemperatuur: 210–230°C. PP heeft een laag smeltpunt; te hoge temperaturen veroorzaken ontleding, wat leidt tot geuren en zilverstrepen, terwijl onvoldoende temperaturen resulteren in onvolledige kristallisatie, een matte oppervlakteafwerking en verminderde taaiheid.
Vormtemperatuur: 30–50°C. Hogere matrijstemperaturen verhogen de kristalliniteit en productstijfheid, maar verhogen ook de krimp; lage matrijstemperaturen worden gebruikt voor dunwandige onderdelen om kromtrekken te minimaliseren.
Belangrijkste vormeigenschappen: De krimp bij het vormen van PP varieert van 1,5% tot 2,5%, dus het matrijsontwerp moet rekening houden met deze krimptoeslag. De vulsnelheid moet gemiddeld tot hoog zijn; dankzij de uitstekende smeltvloeibaarheid treedt er gemakkelijk flits op, dus de klemkracht moet worden afgestemd op het geprojecteerde gebied van het product. De houdtijd neemt toe met de wanddikte; dikwandige batterijcompartimenten hebben een houdtijd van 15-20 seconden nodig om krimp als gevolg van kristallisatie tegen te gaan.
Defectbeheersing: Het kromtrekken van producten wordt voornamelijk veroorzaakt door ongelijkmatige koeling; voeg koelkanalen rond de vormholte toe. Slechte hechting of hechting bij zeefdrukken moet worden verholpen via een vlam- of coronabehandeling na het vormen. Voor dunwandige onderdelen waar gas vastzit of verschroeit, moeten de ventilatiekanalen bij de scheidingslijn breder gemaakt worden. Aanpassingen voor gemodificeerd PP: Voor gehard PP en weerbestendig PP blijven de procesparameters ongewijzigd, waarbij alleen de masterbatchverhouding wordt aangepast; voor glasvezelversterkt PP moet de matrijstemperatuur worden verhoogd tot 60°C om de vezelhechting te verbeteren.
III. PC Moulding Essentials (transparante instrumentenhoezen, zeer sterke decoratieve onderdelen)
Polycarbonaat (PC) biedt een hoge transparantie, slagvastheid en hittebestendigheid, maar is zeer hygroscopisch, heeft een hoge smeltviscositeit en is extreem gevoelig voor vocht. De sleutel tot het vormen is grondig ontvochtigen, drogen en vullen onder hoge druk en lage snelheid.
Verplichte droognormen: de wateropname bij kamertemperatuur kan 0,3% bereiken; spuitgieten met aanwezig vocht leidt tot uitgebreide zilverstrepen, bellen en brosheid/scheuren van het product. Een ontvochtigingsdroger moet gedurende 4 tot 6 uur bij 110–120°C worden gebruikt, waarbij het vochtgehalte strikt onder de 0,02% blijft; als de machine langer dan een uur stilstaat, moet het materiaal opnieuw worden gedroogd.
Vattemperatuur: 260–300°C; mondstuk: 280–300°C. PC heeft een hoge viscositeit; lage temperaturen voorkomen volledige vulling van de holte, terwijl temperaturen boven de 320°C het scheuren van de moleculaire keten veroorzaken, waardoor de transparantie wordt verminderd en de slagsterkte drastisch afneemt. Spoel het vat vóór het uitschakelen met PP om carbonisatie bij hoge temperaturen en koolstofophoping te voorkomen.
Matrijstemperatuur: Hoge matrijstemperatuur van 80–100°C. Hoge temperaturen verminderen de interne schuifspanning en voorkomen spanningsvlekken op transparante onderdelen; extreem lage temperaturen veroorzaken interne spanningsconcentratie, waardoor onderdelen gevoelig zijn voor scheuren onder montagebelastingen.
Injectieproces: vullen onder hoge druk en lage snelheid (injectiedruk 100–140 bar) om interne spanningen veroorzaakt door afschuiving bij hoge snelheid te voorkomen; matige houddruk met verlengde duur op basis van wanddikte; overmatige houddruk is ten strengste verboden voor transparante onderdelen om verbleking door spanning te voorkomen.
Nabewerking: Als transparante pc-onderdelen moeten worden gemonteerd of gelijmd, laat ze dan na het gieten gedurende 2 tot 3 uur bij 70–80 °C uitgloeien om de interne spanning te verlichten; polijst de mal tot een spiegelafwerking om een hoge lichttransmissie te garanderen zonder waas of troebelheid. IV. Belangrijke punten voor PA6-gietwerk (vouwsluitingen, steunbeugels, dragende structurele onderdelen)
Nylon 6 (PA6) heeft een hoge kristalliniteit, slijtvastheid en hoge mechanische sterkte, waardoor het een ideaal materiaal is voor dragende scooteronderdelen. Het voornaamste nadeel is de hoge wateropname; Terwijl de vochtopname na het vormen de taaiheid feitelijk vergroot, moet de focus van de verwerking liggen op grondige ontvochtiging, hoge matrijstemperaturen en nauwkeurige temperatuurregeling.
Droogvereisten: Ongedroogd PA6 kan tot 3% vocht bevatten, wat leidt tot overmatige belletjes tijdens het injecteren en broze laslijnen die gemakkelijk breken. Gebruik een ontvochtigingsdroger bij een constante temperatuur van 105–115°C gedurende 4 uur om een vochtgehalte van ≤0,02% te bereiken; voor glasvezelversterkt PA6 (PA6-GF30), verleng de droogtijd tot 5 uur. Bewaar het materiaal na het drogen in een afgesloten trechter om blootstelling aan lucht te voorkomen; opnieuw drogen als de machine langer dan 30 minuten niet wordt gebruikt.
Vattemperatuur: 230–260 °C; Mondstuk: 240–260°C. Te lage temperaturen resulteren in een slechte smeltvloei en ongelijkmatige glasvezeldispersie; temperaturen boven de 270°C veroorzaken de afbraak van nylon, waardoor ammoniakgasbellen ontstaan en de sterkte van de onderdelen aanzienlijk wordt verminderd.
Vormtemperatuur: Hoge matrijstemperatuur van 70–90°C. Hoge matrijstemperaturen verbeteren de kristalliniteit en de uniformiteit van de glasvezelverdeling, waardoor de slijtvastheid en vermoeidheidsweerstand van beugels en grendels aanzienlijk worden verbeterd; gieten bij lage temperatuur resulteert in onvolledige kristallisatie, wat leidt tot onvoldoende stijfheid en gevoeligheid voor kruipvervorming.
Vormproces: matige vloeibaarheid; injectiedruk 80–120 bar bij vullen op gemiddelde snelheid. Met glasvezel versterkte materialen veroorzaken slijtage aan de vormholte, dus moeten de holtes worden genitreerd. Vermijd overmatige houddruk om interne spanningen te voorkomen die vervorming tijdens opslag kunnen veroorzaken; bereken de koeltijd op basis van de maximale wanddikte (dikwandige grendels >4 mm vereisen bijvoorbeeld >20 seconden koeling).
Speciale kenmerken: PA6 is direct na het uit de vorm halen hard en bros, maar wordt taaier nadat het op natuurlijke wijze vocht heeft geabsorbeerd gedurende 24 uur bij kamertemperatuur; als een snelle montage vereist is, kan een behandeling met kokend water worden gebruikt om de taaiheid te vergroten. Met glasvezel versterkte onderdelen zijn gevoelig voor "zweven van vezels" (blootstelling aan oppervlaktevezels); verbeter het uiterlijk van het oppervlak door de matrijstemperatuur te verhogen en de injectiesnelheid te verlagen. V. Samenvatting Vergelijking van vormkenmerken voor vier materialen
ABS geeft prioriteit aan oppervlakteafwerking en lage interne spanning, waardoor het geschikt is voor decoratieve externe onderdelen; PP is gemakkelijk te vormen maar vertoont een hoge krimp, waardoor het ideaal is voor lichtgewicht behuizingen; PC biedt een hoge transparantie en slagvastheid, maar vereist strikte controle over het drogen en hoge matrijstemperaturen; PA6 biedt superieure sterkte en slijtvastheid, maar vereist een grondige ontvochtiging, waardoor het vaak wordt gebruikt voor dragende structurele componenten. Bij de daadwerkelijke productie moeten grondstoffen worden geselecteerd op basis van de functionaliteit van het onderdeel, en moeten specifieke droog-, matrijstemperatuur- en injectieparameters strikt worden nageleefd. Bovendien zijn controles met betrekking tot het gloeien, ontluchten en het gebruik van maalgoed essentieel om batchdefecten, zoals barsten, zilveren strepen, zinksporen en kromtrekken, bij de bron te minimaliseren, waardoor een consistente kwaliteit van de plastic onderdelen van de elektrische scooter wordt gegarandeerd.
Wij zijn een fabrikant van kunststof ABS PP PC PA6-onderdelen, die hoogwaardige productie van kunststof ABS PP PC PA6-onderdelen levert. Zolang u kunststof ABS PP PC PA6-gietproducten voor onderdelen wilt aanpassen/ontwikkelen, kunt u ons vinden. We beschikken over een professioneel spuitgietontwerp en een volwassen productietechnologie, waardoor u one-stop-service krijgt, van productontwerp tot matrijzenbouw, productproductie, productverpakking en producttransport. Wij kunnen u bij elke schakel helpen. Zolang u bij ons komt, zullen wij u de ultieme service bieden en u tevreden stellen op het gebied van productkwaliteit, productietijd, informatiedialoog, enz.
|
Productnaam |
Vormgeving van loopband |
|
Pls bieden |
2D, 3D, monsters of de grootte van de meerhoekfoto's |
|
Schimmel tijd |
20-35 dagen |
|
Producttijd |
7-15 dagen |
|
Vormprecisie |
+/-0,01 mm |
|
Schimmel leven |
50-100 miljoen schoten |
|
Productieproces |
Audittekeningen - matrijsstroomanalyse - ontwerpvalidatie - Aangepaste materialen - matrijsverwerking - kernverwerking - elektrodebewerking - Runner-systeem verwerking - verwerking en inkoop van onderdelen - aanvaarding van machinale bewerking - holte oppervlaktebehandelingsproces - complexe modus Die - Het geheel oppervlaktecoating van de matrijs - montageplaat - matrijsmonster - monstertest - verzending monsters |
|
Schimmelholte |
Eén holte, meerdere holtes of hetzelfde verschillende producten worden samen gemaakt |
|
Vormmateriaal |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Runner-systeem |
Hotrunner en coldrunner |
|
Basismateriaal |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Finish |
Pitting het woord, spiegelafwerking, mat oppervlak, strepen |
|
Standaard |
HASCO, DME of afhankelijk van |
|
Belangrijkste technologie |
Frezen, slijpen, CNC, EDM, draad snijden, snijden, EDM, draaibanken, oppervlakteafwerking, enz. |
|
Software |
CAD,PRO-E,UG Ontwerptijd: 1-3 dagen (normale omstandigheden) |
|
Productmateriaal |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HEUPEN,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Kwaliteitssysteem |
ISO9001:2008 |
|
Tijd vaststellen |
20 dagen |
|
Apparatuur |
CNC, EDM, afsnijden Machine, plastic machines, enz. Plastic koffervorm zhe jiang |


Kunststof spuitgietmatrijzen maken

Kunststof gietspecificaties

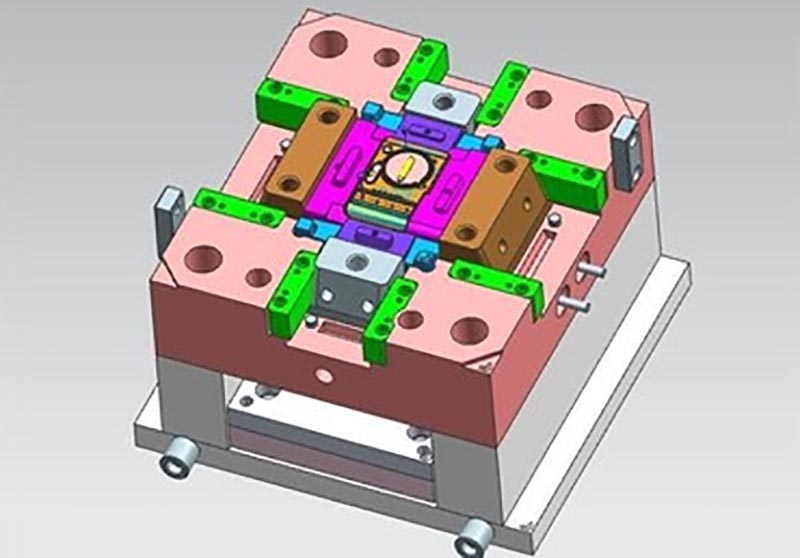
Vormontwerp:



Transactieproces:

Schimmel testen:


Productverpakking

Fabriek
Wij zijn een op maat gemaakte plastic malfabriek. Onze fabriek is een maker van kunststof spuitgietmatrijzen. we hebben 17 jaar ervaring in professionele op maat gemaakte plastic mallen en 10 jaar ervaring in de buitenlandse handel. Wij zijn op maat gemaakte Plastic Mold-leverancier. Wij kunnen op maat gemaakte Plastic Mold-service bieden. Onze fabriek kan de spuitgegoten plastic onderdelen maken en de kwaliteit van de producten zal u tevreden stellen.
We hebben meer dan 50 hoogwaardige machines en honderden ingenieurs en ontwerpers. We kunnen one-stop-service bieden, van productontwerp - matrijzenbouw - productproductie - productverpakking - transport. We hebben een complete productieketen. Wij kunnen aan al uw wensen voldoen.
Diensten die wij leveren:
Professionele op maat gemaakte matrijsservice, ontwerp en productie van kunststof matrijzen. Productie van kunststofproducten, productontwerp, matrijsontwerp, aanpassing van blaasvormen, aanpassing van rotatiematrijzen, aanpassing van spuitgietmatrijzen. 3D-printdiensten, CNC-productiediensten, productverpakkingen, op maat gemaakte verpakkingen, verzenddiensten.










We houden ons altijd eerst aan de principes van kwaliteit en tijd eerst. Terwijl u klanten producten van de hoogste kwaliteit biedt, probeert u de productie-efficiëntie te maximaliseren en de productietijd te verkorten. Met trots kunnen wij elke klant vertellen dat ons bedrijf sinds de oprichting geen enkele klant heeft verloren. Als er een probleem is met het product, zullen wij actief naar een oplossing zoeken en onze verantwoordelijkheid tot het einde toe nemen.

Veelgestelde vragen
Vraag 1: Handelt u in een bedrijf of fabrikant?
A: Wij zijn fabrikanten.
Vraag 2. Wanneer kan ik de offerte krijgen?
A: We citeren meestal binnen 2 dagen nadat we uw aanvraag hebben ontvangen.
Als u zeer dringend bent, kunt u ons bellen of ons dit in uw e-mail vertellen, zodat we eerst een offerte voor u kunnen maken.
Q3. Hoe lang is de doorlooptijd voor schimmel?
A: Het hangt allemaal af van de grootte en complexiteit van de producten. Normaal gesproken bedraagt de doorlooptijd 25 dagen.
Q4. Ik heb geen 3D-tekening, hoe moet ik aan het nieuwe project beginnen?
A: U kunt ons een vormmonster bezorgen, wij zullen u helpen het 3D-tekeningontwerp af te ronden.
Vraag 5. Hoe kunt u vóór verzending de kwaliteit van het product garanderen?
A: Als u niet naar onze fabriek komt en ook geen derde partij voor inspectie heeft, zullen wij uw inspectiemedewerker zijn.
We zullen u een video leveren voor details over het productieproces, inclusief procesrapport, productgroottestructuur en oppervlaktedetail, verpakkingsdetails enzovoort.
Vraag 6. Wat zijn uw betalingsvoorwaarden?
A: Vormbetaling: 40% aanbetaling per T/T vooraf, 30% tweede vormbetaling voordat de eerste proefmonsters worden verzonden, 30% vormsaldo nadat u akkoord bent gegaan met de definitieve monsters.
B: Productiebetaling: 50% aanbetaling vooraf, 50% vóór verzending van de definitieve goederen.
Vraag 7: Hoe zorgt u voor een langdurige en goede relatie met ons bedrijf?
EEN:1. We behouden een goede kwaliteit en een concurrerende prijs om ervoor te zorgen dat onze klanten profiteren van producten van de beste kwaliteit.
2. Wij respecteren elke klant als onze vriend en doen oprecht zaken en sluiten vriendschap met hen, waar ze ook vandaan komen.
Hottags: Kunststof ABS PP PC PA6 onderdelengieten, China, fabrikant, leverancier, fabriek, aangepast, groothandel, koop, kwaliteit, nieuwste verkoop, gemaakt in China
Gerelateerde categorie
Stuur onderzoek
Stel gerust uw vraag via onderstaand formulier. Wij zullen u binnen 24 uur antwoorden.