Thuis
>
Product > Core Customization Service > Aangepaste vorm > Kunststof aanstekeronderdelen gieten
Product
- Core Customization Service
- Gezondheidszorg
- Elektronische apparaten en instrumenten
- Mallen voor moeder- en kindbenodigdheden
- Recreatieve sporten
- Woninginrichting Kunst
- Auto-accessoires
- Transport en opslag
- Verlichtingsarmaturen
- Bouwapparatuur
- Verpakkingsproduct
- Educatief en laboratoria
- Kleding Bagage Accessoires
- Verzorgings- en reinigingsproducten
- Land- en bosbouw
- Mechanische uitrusting
- Dierbenodigdheden
- Keukengerei
Kunststof aanstekeronderdelen gieten
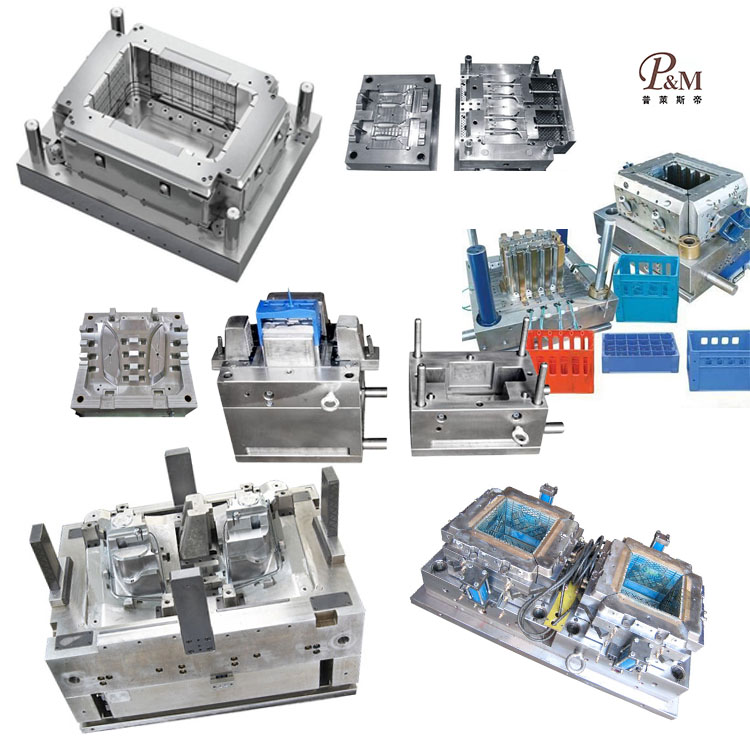
Ningbo (P&M) Plastic Metal Products Co., Ltd. heeft 17 jaar ervaring in de productie van matrijzen en kan het vormen van kunststof lichtere onderdelen aanpassen. Wij bieden professionele op maat gemaakte diensten voor het vormen van kunststof lichtere onderdelen, en wij zijn een professionele fabrikant van het vormen van kunststof lichtere onderdelen. Wij hebben voldoende ervaring met het selecteren van productgrondstoffen en matrijsmaterialen. Tijdens het aanpassen van het gieten van kunststof lichtere onderdelen, kan onze fabriek one-stop-service bieden. We hebben ontwerp- en productiemogelijkheden met betrekking tot het gieten van lichtere kunststofonderdelen, zoals: CAD-ontwerp, matrijzenbouw, spuitgieten, productie van kunststofproducten, assemblage en andere technologieën.
Stuur onderzoek
Productomschrijving
Daarnaast heeft ons bedrijf samenwerkingsrelaties opgebouwd met leveranciers van kunststofgrondstoffen, drukfabrikanten, enz. om de levering van grondstoffen en drukkwaliteit te garanderen. Door onze rijke ervaring en perfecte toeleveringsketen kan ons bedrijf klanten hoogwaardige, op maat gemaakte kunststof lichtere onderdelenvormproducten bieden om aan hun specifieke behoeften te voldoen. Tegelijkertijd hebben we 10 jaar professionele ervaring in de buitenlandse handel, begrijpen we het buitenlandse handelsproces en kunnen we onze klanten beter van dienst zijn. Voor het vormen van kunststof lichtere onderdelen kunnen we overeenkomstige kunststof onderdelen maken, wat voornamelijk gebeurt via spuitgietmatrijzen.
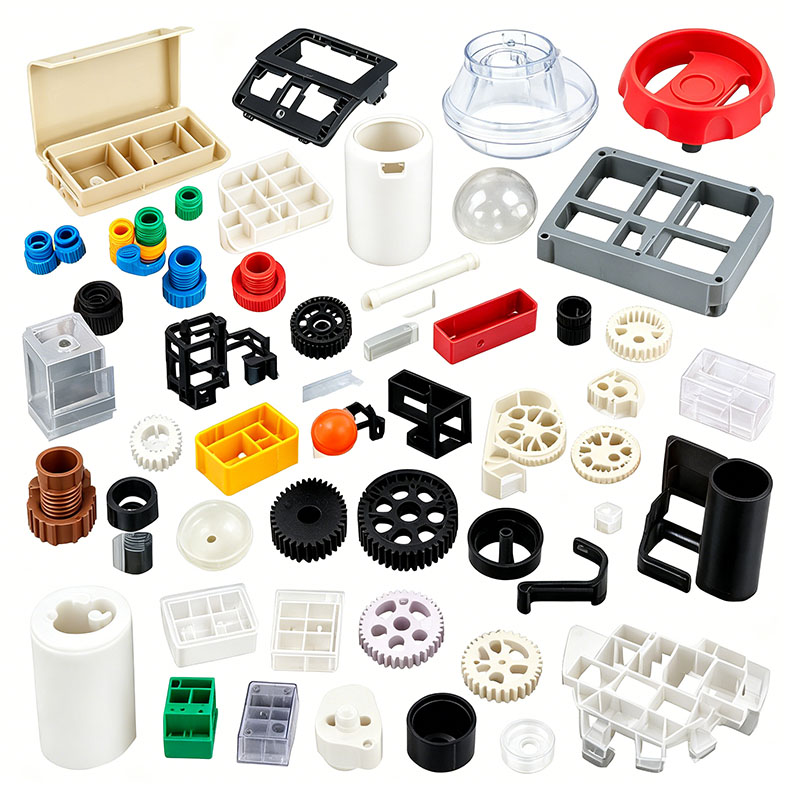
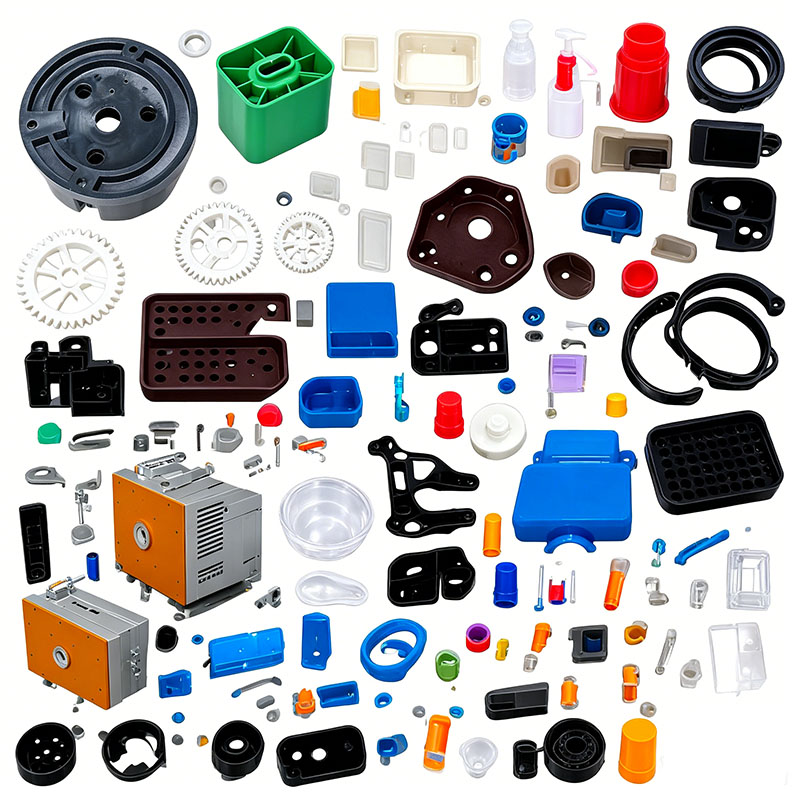
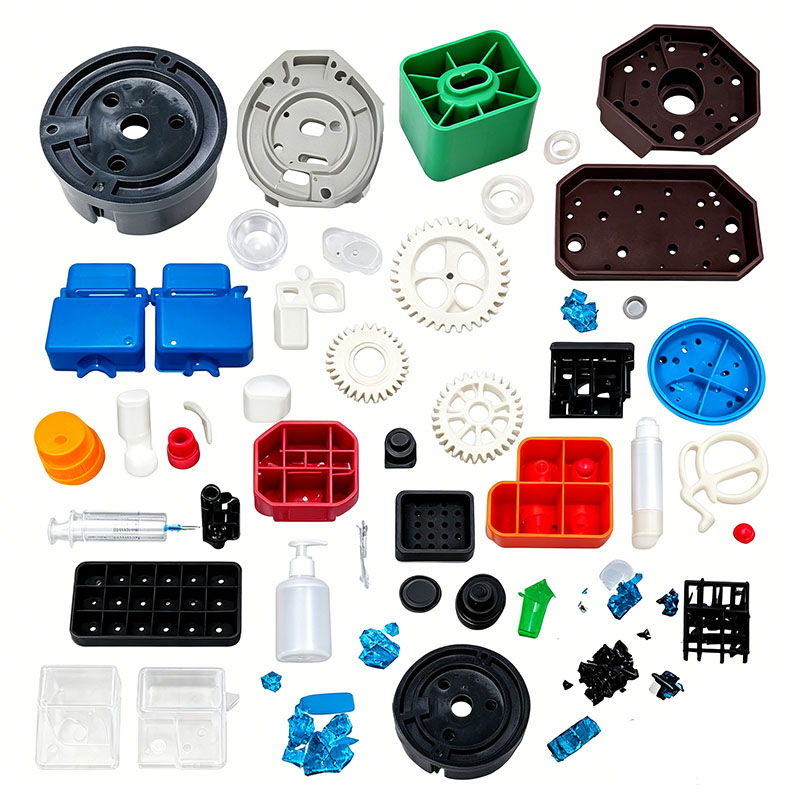
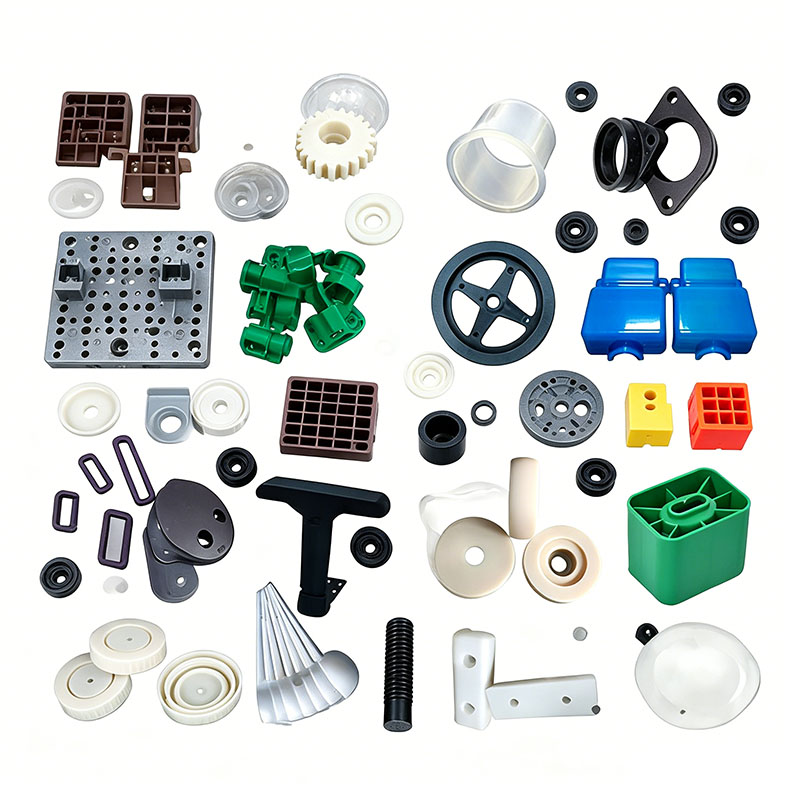
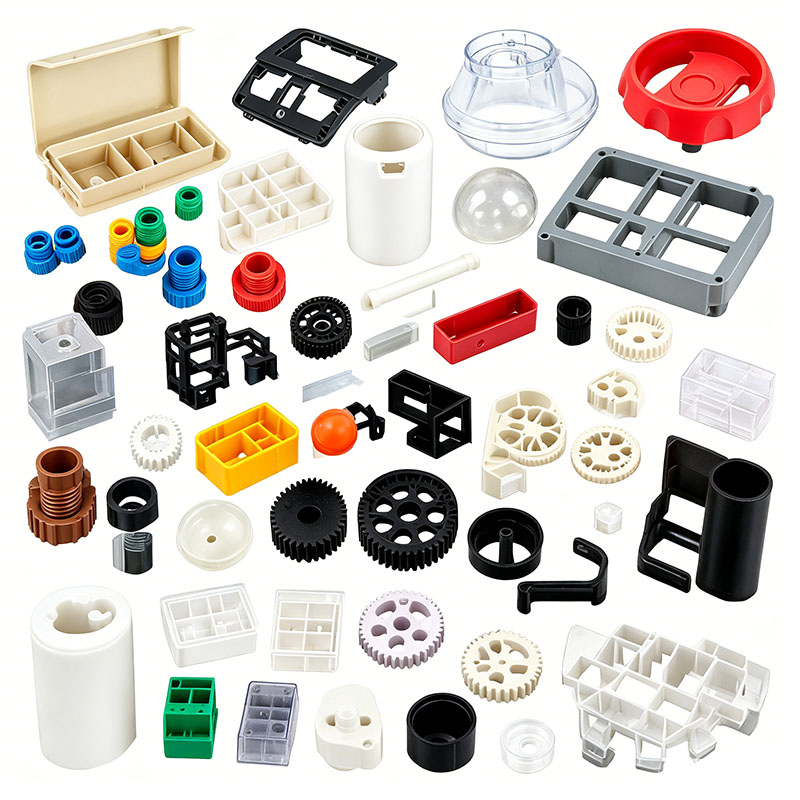
Plastic aanstekeronderdelen, waaronder de behuizing, het gasreservoir, de bovenkap, het windscherm, de ontstekingsknop, de verstelschuif, de basis en het transparante kijkvenster, worden geclassificeerd als kleine, nauwkeurig spuitgegoten onderdelen met meerdere holtes. Deze producten moeten voldoen aan strenge veiligheidsnormen met betrekking tot explosiebestendigheid, vlamvertraging, slagvastheid, scheurweerstand en luchtdichtheid, terwijl ze over een groot temperatuurbereik werken en vloeibaar butaan onder hoge druk bevatten. Vanwege de kleine afmetingen, dunne wanden en matrijsconfiguraties met hoge holtes van de onderdelen is het gietproces zeer gevoelig voor kritieke defecten zoals korte schoten, laslijnen, microscheuren en door flits veroorzaakte lekkage. Het volledige productieproces bestaat uit vijf kernfasen: voorbehandeling van grondstoffen, opstelling en afstemming van matrijzen met meerdere holtes, spuitgietcycli, nabewerking/afwerking en meerfasige testen van veiligheidsprestaties. Gedurende het hele proces worden strenge controles gehandhaafd om explosieveilige luchtdichtheid, lage interne spanning, de afwezigheid van scherpe vlam en stabiele vlamvertraging te garanderen.
I. Opslag en voorbehandeling van grondstoffen
Componenten die onderhevig zijn aan druk- en explosieveiligheidseisen vereisen grondstoffen met uitzonderlijke taaiheid, weerstand tegen lage temperaturen en vlamvertraging; materiaalkeuze en voorbehandeling vormen de eerste verdedigingslinie voor de veiligheid.
Classificatie en matching van grondstoffen
Voor de behuizing, het gasreservoirlichaam en de ontstekingsknop zijn slagvast gemodificeerd PP en vlamvertragend copolymeer PP geselecteerd; deze materialen bieden een hoge taaiheid, weerstand tegen butaanoplosmiddelen en weerstand tegen scheuren tijdens lage temperatuurdalingen, naast inherente vlamvertragende eigenschappen. Voor het transparante kijkvenster op brandstofniveau wordt gebruik gemaakt van zeer sterke, transparante GPPS of voedselveilige PC, terwijl voor de voorruit en kleine decoratieve onderdelen hoogglanzend ABS wordt gebruikt.
Strikt verbod op materiaalrecycling: Het gebruik van gerecycled maalgoed (aangiet-/loopschroot) is ten strengste verboden voor drukdragende, luchtdichte onderdelen zoals gasreservoirs en omhulsels. Moleculaire afbraak in het maalgoed vermindert de taaiheid, waardoor onderdelen gevoelig worden voor barsten en lekkage onder drukgasbelasting, wat een risico op explosie met zich meebrengt. Alleen kleine decoratieve onderdelen mogen maximaal 5% maalgoed van hetzelfde materiaaltype bevatten, op voorwaarde dat dit is verpulverd en gezeefd om grove deeltjes te verwijderen. Tijdens het mengproces worden niet-migrerende, milieuvriendelijke masterbatches en laagvluchtige losmiddelen gebruikt om zwelreacties tussen additieven en butaan te voorkomen, die anders lekkage van de behuizing zouden kunnen veroorzaken. Vlamvertragend PP wordt gescheiden van standaard PP en ABS gemengd en opgeslagen om te voorkomen dat de vlamvertragende eigenschappen in gevaar komen.
Mengprocescontrole
Er wordt een kleine verticale mixer met lage snelheid gebruikt, die gedurende 5-8 minuten op 250-280 tpm werkt. Gemodificeerd PP mag niet langdurig op hoge snelheid worden gemengd; De opbouw van wrijvingswarmte kan het interne verstevigingssysteem beschadigen en de valweerstand verminderen. Grondstoffen van verschillende kleuren worden afzonderlijk gemengd om kleurvariaties van batch tot batch te voorkomen. Na het mengen wordt de materiaaltrechter afgesloten om stof uit te sluiten; Fijn stof dat een mal met meerdere holtes binnendringt, kan kleine ventilatiekanalen gemakkelijk verstoppen, wat kan leiden tot zwarte vlekken of gebreken in de luchtdichtheid.
Gestandaardiseerd drogen en ontvochtigen
ABS en PC (gebruikt voor transparante onderdelen) zijn zeer hygroscopisch; Sporen van vocht kunnen microbelletjes vormen in de gegoten onderdelen, wat leidt tot barsten en gaslekken onder druk. Standaard drogen voor ABS omvat een constante temperatuur van 80°C gedurende 3 uur, terwijl PC-kijkvensters gedurende 4 uur bij 110°C worden gedroogd met behulp van een ontvochtigingsdroger, waardoor het vochtgehalte onder de 0,04% blijft. Gemodificeerd PP heeft een extreem lage wateropname; onder normale werkplaatsomstandigheden is drogen niet nodig, hoewel in de zeer vochtige omgeving van het zuidelijke "Plum Rain"-seizoen drogen bij lage temperatuur bij 60°C gedurende 1 uur voldoende is om oppervlaktevocht te verwijderen. Gezien de kleine trechtercapaciteit van de spuitgietmachines worden grondstoffen in kleine batches gedroogd; Als de machine langer dan een uur stilstaat, moet het materiaal opnieuw worden ontvochtigd om heropname van vocht te voorkomen. Gedroogde grondstoffen worden via afgedichte leidingen naar de machine getransporteerd om ze te isoleren van vochtige werkplaatslucht.
II. Montage en voorverwarmen/inbedrijfstelling van kleine mallen met meerdere holtes
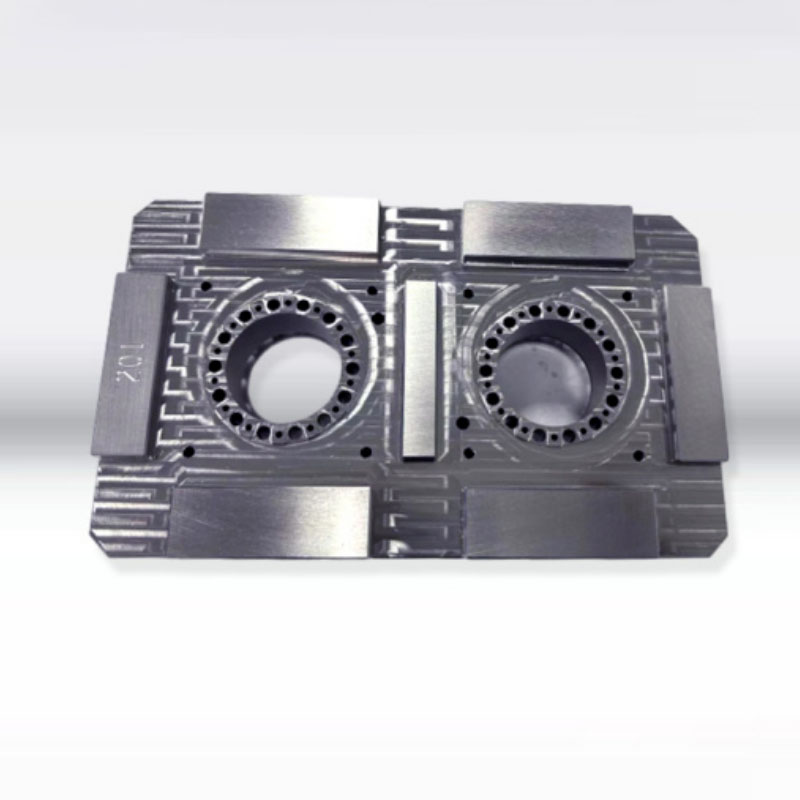
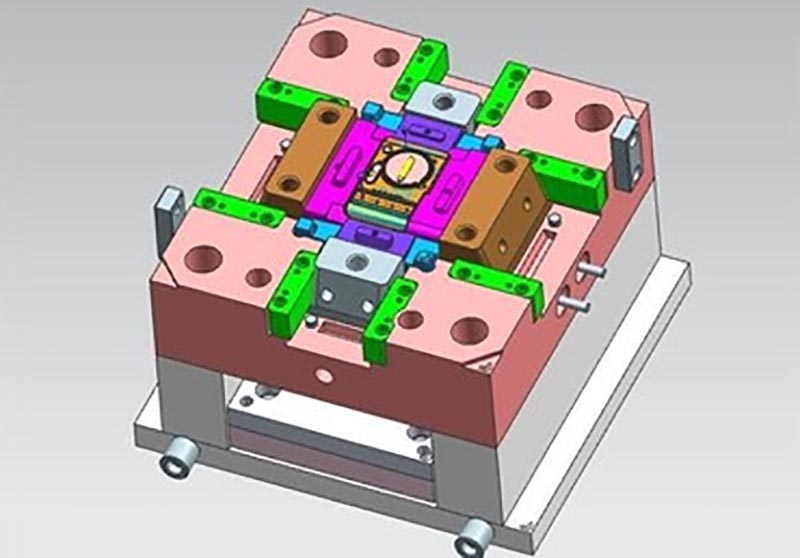
Lichtere componenten zijn klein van formaat en de mallen maken doorgaans gebruik van een gebalanceerde structuur met meerdere holtes (bijvoorbeeld 16 of 32 holtes). Belangrijke ontwerpelementen zijn onder meer het balanceren van de runner, onafhankelijke micro-ventilatie, uitwerppennen met een kleine diameter die zijn ontworpen om lekrijden te voorkomen, en een uiterst nauwkeurige paring van scheidingsoppervlakken om flits- en gaslekken te voorkomen. Vormstaal en structurele normen
Voor transparante kijkvensters en hoogglanzende buitenbehuizingen wordt S136 spiegelend, corrosiebestendig staal gebruikt; na het polijsten zijn de oppervlakken vrij van fijne krassen of putjes. De matrijsholten voor vlamvertragende PP-gasreservoirs ondergaan een nitreerbehandeling om langdurige erosie door vlamvertragend poeder te weerstaan, waardoor de levensduur van de matrijs wordt verlengd. Alle interne hoeken hebben een straal van minimaal R0,3 om spanningsconcentraties te elimineren en scheuren tijdens valstoten te voorkomen. De precisie van de scheidingslijn wordt binnen een straal van 0,01 mm geregeld om fijne flitsen te elimineren, die anders overmatige montageopeningen of gaslekken zouden kunnen veroorzaken.
Evenwichtig koelsysteemontwerp
De plastic aanstekercomponenten hebben wanddiktes van slechts 1,2–2,0 mm, en de uniformiteit van de wanddikte van het gasreservoir bepaalt rechtstreeks de explosieveilige prestaties. De mal maakt gebruik van een dicht netwerk van fijne koelkanalen die dicht bij de holtes zijn geplaatst; deze kanalen zijn perfect symmetrisch over de holtes om consistente koelsnelheden voor elk onderdeel te garanderen, wat resulteert in een uniforme krimp en geen maatafwijking. De matrijstemperaturen worden per zone geregeld: 50–55°C voor decoratieve ABS-onderdelen en 30–40°C voor vlamvertragende PP-gasreservoirs. Een te hoge matrijstemperatuur veroorzaakt een verhoogde kristallisatiekrimp in PP, wat leidt tot ondermaatse gasreservoirs en een slechte afdichting, wat resulteert in gaslekkage.
Geoptimaliseerd ventilatie- en uitwerpontwerp
In mallen met meerdere holtes is elke holte uitgerust met onafhankelijke micro-ventilatieopeningen (0,010 mm diep, 2-4 mm breed), met extra ventilatie-inzetstukken geplaatst op laslijnen, stroomeindpunten en dikwandige riblocaties. Dit maakt een snelle luchtafvoer mogelijk tijdens het vullen op hoge snelheid, waardoor brosheid van de lasnaad of plaatselijk schroeien wordt voorkomen. Uitwerppennen voor deze kleine onderdelen hebben een diameter van slechts 1 à 2 mm en maken gebruik van een meerpunts verdeelde uitwerpstrategie; De pennen worden op dikwandige gebieden geplaatst (waarbij kritische luchtdichte zones worden vermeden) en gaan in twee fasen met lage snelheid vooruit om spanningsvlekken ('verbleken') of lekke banden te voorkomen die microscheurtjes zouden kunnen veroorzaken.
Specificaties voor matrijsbediening
Deze lichtere mallen met meerdere holtes zijn ontworpen voor gebruik met kleine, nauwkeurige spuitgietmachines (100T–250T) die voldoende klemkracht bieden om het openen van de mal en flitsvorming tijdens injectie op hoge snelheid te voorkomen. Voer een waterstroomcontrole uit op elk koelkanaal om er zeker van te zijn dat er geen verstoppingen of lekkages zijn; het lagedruk-vormbeschermingssysteem vooraf kalibreren, zodat de matrijs automatisch opent bij het detecteren van zelfs minuscule poortresten, waardoor schade aan precisie-microholtes wordt voorkomen; maak de loop grondig schoon voordat u vlamvertragend PP verwerkt, om eventueel achtergebleven ABS of PC te verwijderen, wat de vlamvertragende eigenschappen in gevaar zou brengen; Verwarm de mal gedurende 20 minuten voor om de temperatuur te stabiliseren voordat u met het proefgieten begint.
III. Gestandaardiseerd spuitgietcyclusproces
De volledige vormcyclus bestaat uit zes stappen: matrijsklemmen, gefaseerde injectie, gefaseerde houddruk van korte duur, snelle koeling, uitwerpen op lage snelheid en automatische verzameling van onderdelen. De kernprocesstrategie legt de nadruk op vullen met lage afschuifkrachten, minimale pakking/compensatie en strikte controle van interne spanningen om de vorming van onzichtbare scheuren in de drukdragende behuizing te voorkomen.
Nauwkeurige gefaseerde temperatuurregeling van het vat
Vlamvertragende PP-luchtkamers en behuizingen: 190–215°C; mondstuktemperatuur: 205°C; de maximale temperatuur mag niet hoger zijn dan 220°C (overmatige hitte ontleedt vlamvertragende additieven en vermindert de taaiheid van het materiaal drastisch, waardoor onderdelen bij een botsing kunnen breken).
ABS decoratieve onderdelen: 170–195°C; De temperatuur mag strikt genomen niet hoger zijn dan 200°C om het vrijkomen van irriterende vluchtige stoffen te voorkomen.
PC transparante ramen: 260–280°C; onvoldoende vloeibaarheid bij lagere temperaturen leidt tot laslijnen.
Gefaseerd vullen met hoge snelheid en variabele snelheid
Gezien het korte smeltstroompad voor deze kleine onderdelen, wordt een drietraps vulstrategie met variabele snelheid toegepast: bufferen op lage snelheid aan de poort, snel vullen van de hoofdholte en verminderde snelheid met ontluchting aan het einde van het stroompad om de vulconsistentie over meerdere holtes in evenwicht te brengen. Injectiedruk: 70–95 bar; overmatige druk veroorzaakt flits bij de luchtdichte scheidingslijn en hoge interne restspanning in het onderdeel; onvoldoende druk resulteert in een slechte lasnaadfusie, wat leidt tot scheuren en luchtlekkage in de luchtkamer onder druk. Als er maatverschillen optreden tussen de holtes, moet u de injectiesnelheid in elke fase nauwkeurig afstellen om een evenwichtige vulling van alle holtes te bereiken.
Tweetraps houddruk van korte duur
Lichtere componenten hebben dunne wanden en minimale totale krimp; bijgevolg is de houddrukduur aanzienlijk korter dan die vereist voor grote behuizingen. Het proces maakt gebruik van een houdfase in twee fasen: snel vullen van de holte bij hoge druk, gevolgd door stabilisatie bij lage druk om kleine krimp te compenseren. De houdtijden zijn vastgesteld op 4–8 seconden voor drukdragende onderdelen (zoals luchtkamers) en 3–5 seconden voor kleine decoratieve onderdelen. De houddruk mag niet buitensporig zijn om "witte vlekken" of microscheurtjes op de locaties van de uitwerppennen te voorkomen. Het opladen van materiaal vindt gelijktijdig plaats tijdens de vasthoudfase, waardoor de vormcyclus wordt verkort en de massaproductie-efficiëntie voor matrijzen met meerdere holtes wordt verhoogd.
Bediening voor koeling en verwijdering van onderdelen
De koeltijden worden bepaald door de wanddikte: 2–3 seconden per 1 mm dikte, met een standaard koeltijd van 4–6 seconden voor luchtkamers van 1,5 mm. Onvoldoende koeling leidt tot voortdurende krimp na het vormen, wat resulteert in vervorming van de behuizing en falen van de afdichting van de montage. Het openen en uitwerpen van de matrijs gebeurt met lage, constante snelheden, waarbij een automatische opvangbak onder de matrijs is geplaatst om de onderdelen op te vangen; Het handmatig hanteren van transparante of luchtdichte onderdelen is verboden om verontreiniging met vingerafdrukken of olie te voorkomen. Vers ontvormde onderdelen moeten plat op trays worden gelegd; stapelen of samenpersen is ten strengste verboden, omdat zelfs een lichte druk op kleine behuizingen gemakkelijk onzichtbare microscheurtjes kan veroorzaken.
Wij zijn een fabrikant van kunststof lichtere onderdelen en leveren hoogwaardige productie van kunststof lichtere onderdelen. Zolang u kunststof lichtere onderdelenvormproducten wilt aanpassen/ontwikkelen, kunt u ons vinden. We beschikken over een professioneel spuitgietontwerp en een volwassen productietechnologie, waardoor u one-stop-service krijgt, van productontwerp tot matrijzenbouw, productproductie, productverpakking en producttransport. Wij kunnen u bij elke schakel helpen. Zolang u bij ons komt, zullen wij u de ultieme service bieden en u tevreden stellen op het gebied van productkwaliteit, productietijd, informatiedialoog, enz.
|
Productnaam |
Vormgeving van loopband |
|
Pls bieden |
2D, 3D, monsters of de grootte van de meerhoekfoto's |
|
Schimmel tijd |
20-35 dagen |
|
Producttijd |
7-15 dagen |
|
Vormprecisie |
+/-0,01 mm |
|
Schimmel leven |
50-100 miljoen schoten |
|
Productieproces |
Audittekeningen - matrijsstroomanalyse - ontwerpvalidatie - Aangepaste materialen - matrijsverwerking - kernverwerking - elektrodebewerking - Runner-systeem verwerking - verwerking en inkoop van onderdelen - aanvaarding van machinale bewerking - holte oppervlaktebehandelingsproces - complexe modus Die - Het geheel oppervlaktecoating van de matrijs - montageplaat - matrijsmonster - monstertest - verzending monsters |
|
Schimmelholte |
Eén holte, meerdere holtes of hetzelfde verschillende producten worden samen gemaakt |
|
Vormmateriaal |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Runner-systeem |
Hotrunner en coldrunner |
|
Basismateriaal |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Finish |
Pitting het woord, spiegelafwerking, mat oppervlak, strepen |
|
Standaard |
HASCO, DME of afhankelijk van |
|
Belangrijkste technologie |
Frezen, slijpen, CNC, EDM, draad snijden, snijden, EDM, draaibanken, oppervlakteafwerking, enz. |
|
Software |
CAD,PRO-E,UG Ontwerptijd: 1-3 dagen (normale omstandigheden) |
|
Productmateriaal |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HEUPEN,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Kwaliteitssysteem |
ISO9001:2008 |
|
Tijd vaststellen |
20 dagen |
|
Apparatuur |
CNC, EDM, afsnijden Machine, plastic machines, enz. Plastic koffervorm zhe jiang |


Kunststof spuitgietmatrijzen maken

Kunststof gietspecificaties

Vormontwerp:



Transactieproces:

Schimmel testen:


Productverpakking

Fabriek
Wij zijn een op maat gemaakte plastic malfabriek. Onze fabriek is een maker van kunststof spuitgietmatrijzen. we hebben 17 jaar ervaring in professionele op maat gemaakte plastic mallen en 10 jaar ervaring in de buitenlandse handel. Wij zijn op maat gemaakte Plastic Mold-leverancier. Wij kunnen op maat gemaakte Plastic Mold-service bieden. Onze fabriek kan de spuitgegoten plastic onderdelen maken en de kwaliteit van de producten zal u tevreden stellen.
We hebben meer dan 50 hoogwaardige machines en honderden ingenieurs en ontwerpers. We kunnen one-stop-service bieden, van productontwerp - matrijzenbouw - productproductie - productverpakking - transport. We hebben een complete productieketen. Wij kunnen aan al uw wensen voldoen.
Diensten die wij leveren:
Professionele op maat gemaakte matrijsservice, ontwerp en productie van kunststof matrijzen. Productie van kunststofproducten, productontwerp, matrijsontwerp, aanpassing van blaasvormen, aanpassing van rotatiematrijzen, aanpassing van spuitgietmatrijzen. 3D-printdiensten, CNC-productiediensten, productverpakkingen, op maat gemaakte verpakkingen, verzenddiensten.










We houden ons altijd eerst aan de principes van kwaliteit en tijd eerst. Terwijl u klanten producten van de hoogste kwaliteit biedt, probeert u de productie-efficiëntie te maximaliseren en de productietijd te verkorten. Met trots kunnen wij elke klant vertellen dat ons bedrijf sinds de oprichting geen enkele klant heeft verloren. Als er een probleem is met het product, zullen wij actief naar een oplossing zoeken en onze verantwoordelijkheid tot het einde toe nemen.

Veelgestelde vragen
Vraag 1: Handelt u in een bedrijf of fabrikant?
A: Wij zijn fabrikanten.
Vraag 2. Wanneer kan ik de offerte krijgen?
A: We citeren meestal binnen 2 dagen nadat we uw aanvraag hebben ontvangen.
Als u zeer dringend bent, kunt u ons bellen of ons dit in uw e-mail vertellen, zodat we eerst een offerte voor u kunnen maken.
Q3. Hoe lang is de doorlooptijd voor schimmel?
A: Het hangt allemaal af van de grootte en complexiteit van de producten. Normaal gesproken bedraagt de doorlooptijd 25 dagen.
Q4. Ik heb geen 3D-tekening, hoe moet ik aan het nieuwe project beginnen?
A: U kunt ons een vormmonster bezorgen, wij zullen u helpen het 3D-tekeningontwerp af te ronden.
Vraag 5. Hoe kunt u vóór verzending de kwaliteit van het product garanderen?
A: Als u niet naar onze fabriek komt en ook geen derde partij voor inspectie heeft, zullen wij uw inspectiemedewerker zijn.
We zullen u een video leveren voor details over het productieproces, inclusief procesrapport, productgroottestructuur en oppervlaktedetail, verpakkingsdetails enzovoort.
Vraag 6. Wat zijn uw betalingsvoorwaarden?
A: Vormbetaling: 40% aanbetaling per T/T vooraf, 30% tweede vormbetaling voordat de eerste proefmonsters worden verzonden, 30% vormsaldo nadat u akkoord bent gegaan met de definitieve monsters.
B: Productiebetaling: 50% aanbetaling vooraf, 50% vóór verzending van de definitieve goederen.
Vraag 7: Hoe zorgt u voor een langdurige en goede relatie met ons bedrijf?
EEN:1. We behouden een goede kwaliteit en een concurrerende prijs om ervoor te zorgen dat onze klanten profiteren van producten van de beste kwaliteit.
2. Wij respecteren elke klant als onze vriend en doen oprecht zaken en sluiten vriendschap met hen, waar ze ook vandaan komen.
Hottags: Kunststof lichtere onderdelen gieten, China, fabrikant, leverancier, fabriek, aangepast, groothandel, koop, kwaliteit, nieuwste verkoop, gemaakt in China
Gerelateerde categorie
Stuur onderzoek
Stel gerust uw vraag via onderstaand formulier. Wij zullen u binnen 24 uur antwoorden.