Thuis
>
Product > Core Customization Service > Aangepaste vorm > Kunststof gietmachine-onderdelen gieten
Product
- Core Customization Service
- Gezondheidszorg
- Elektronische apparaten en instrumenten
- Mallen voor moeder- en kindbenodigdheden
- Recreatieve sporten
- Woninginrichting Kunst
- Auto-accessoires
- Transport en opslag
- Verlichtingsarmaturen
- Bouwapparatuur
- Verpakkingsproduct
- Educatief en laboratoria
- Kleding Bagage Accessoires
- Verzorgings- en reinigingsproducten
- Land- en bosbouw
- Mechanische uitrusting
- Dierbenodigdheden
- Keukengerei
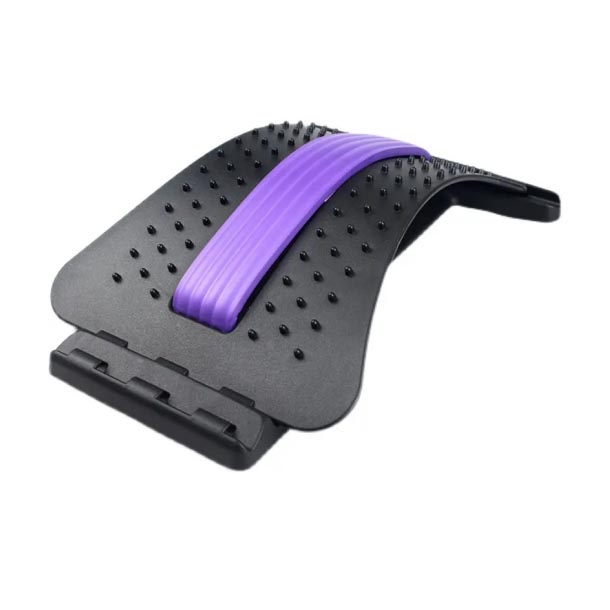
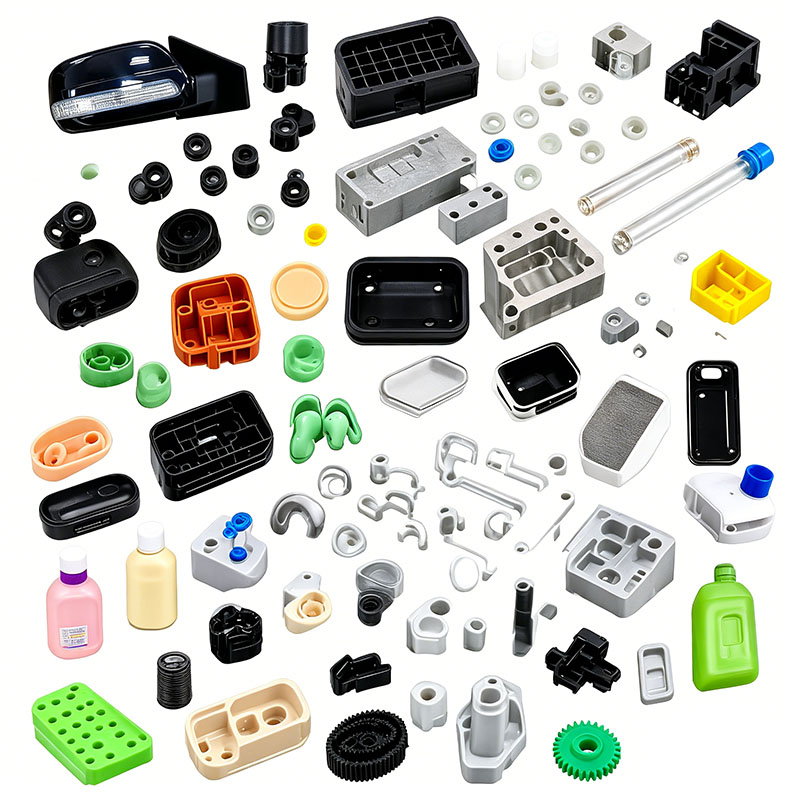
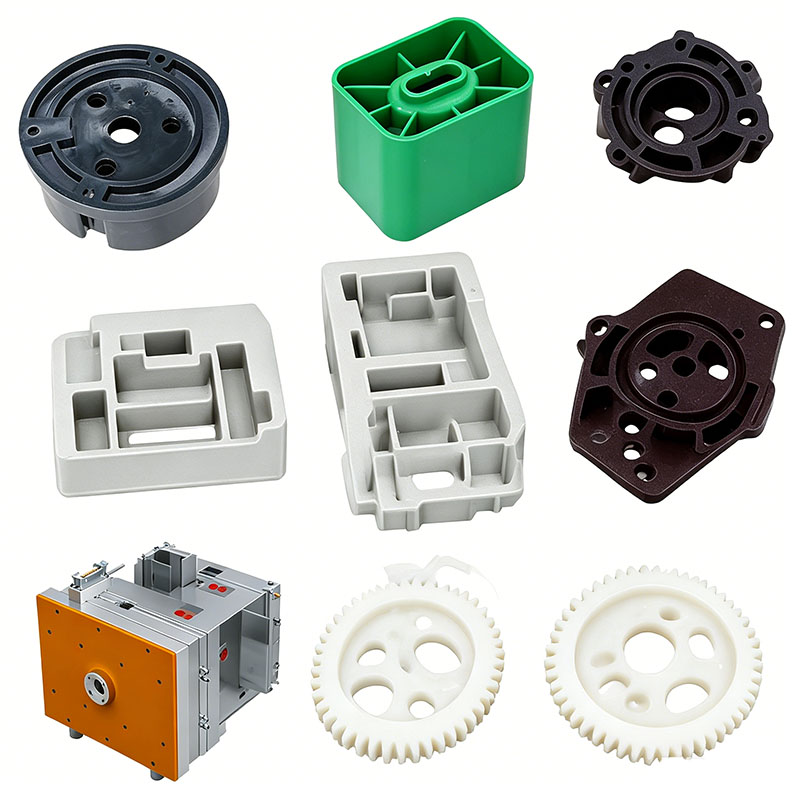
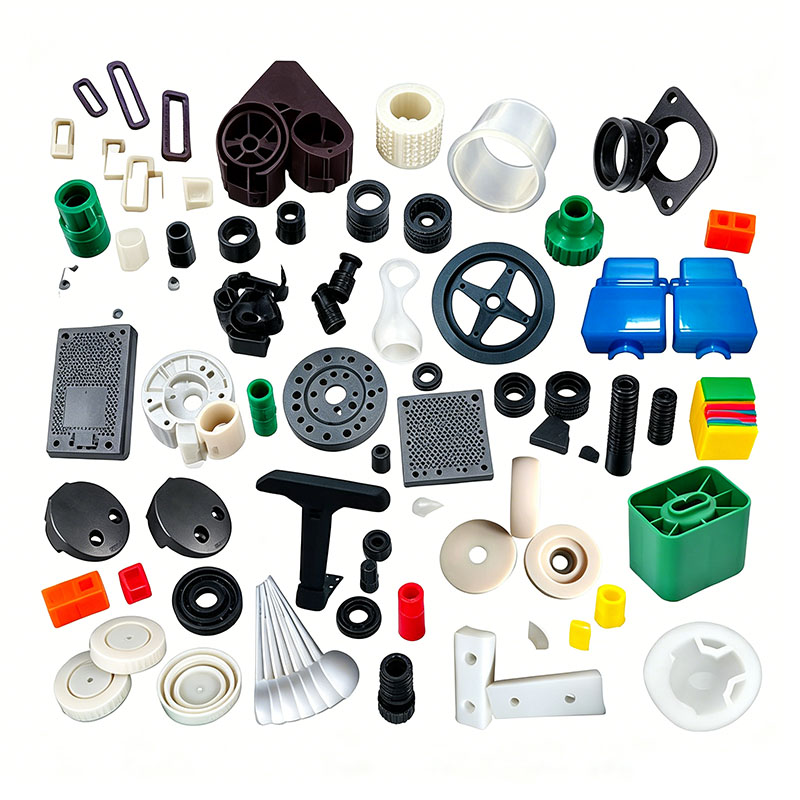
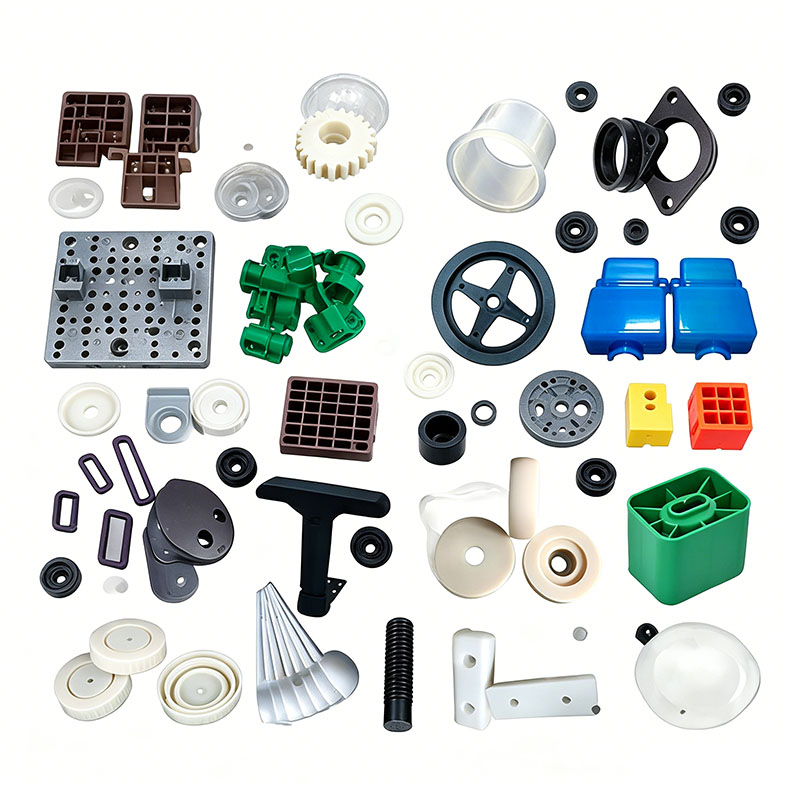
Kunststof gietmachine-onderdelen gieten
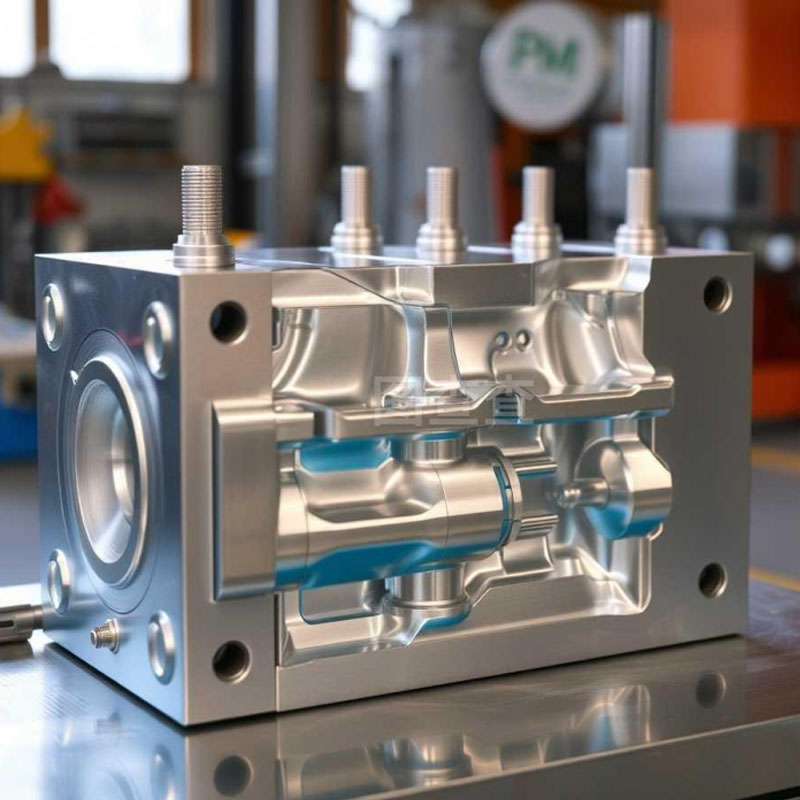
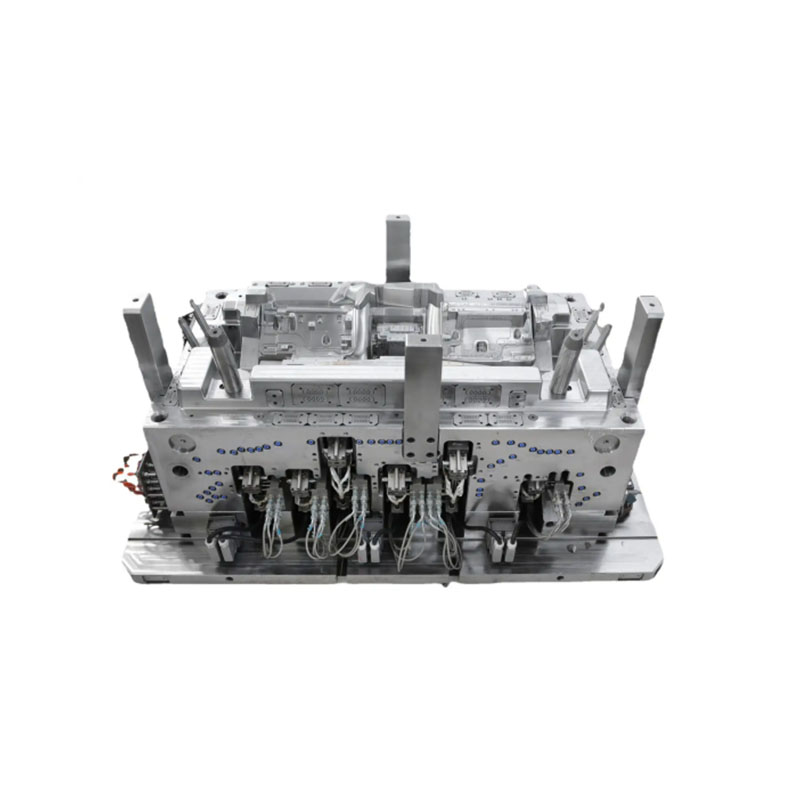
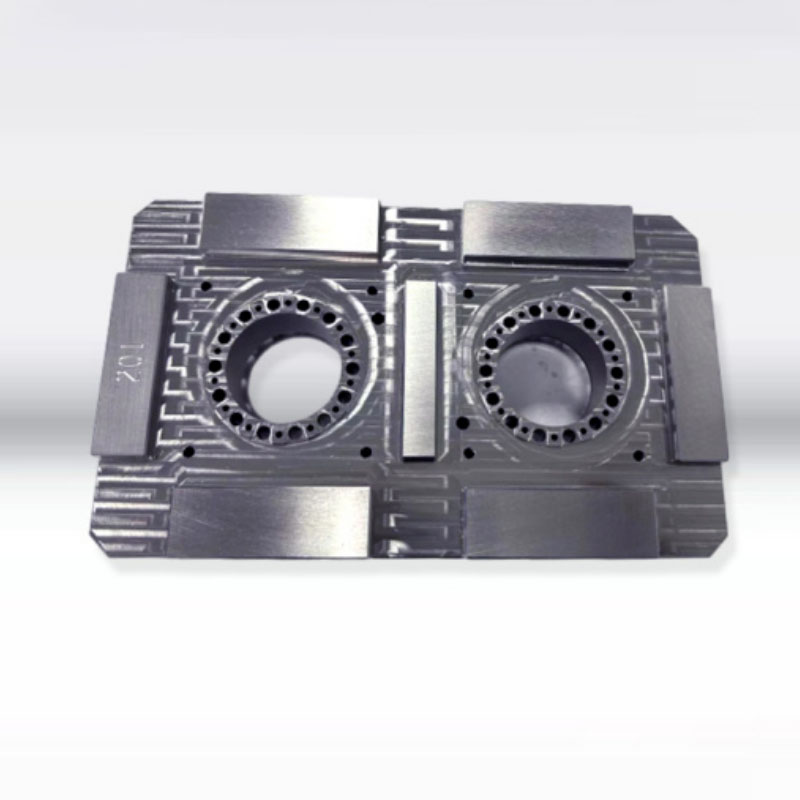
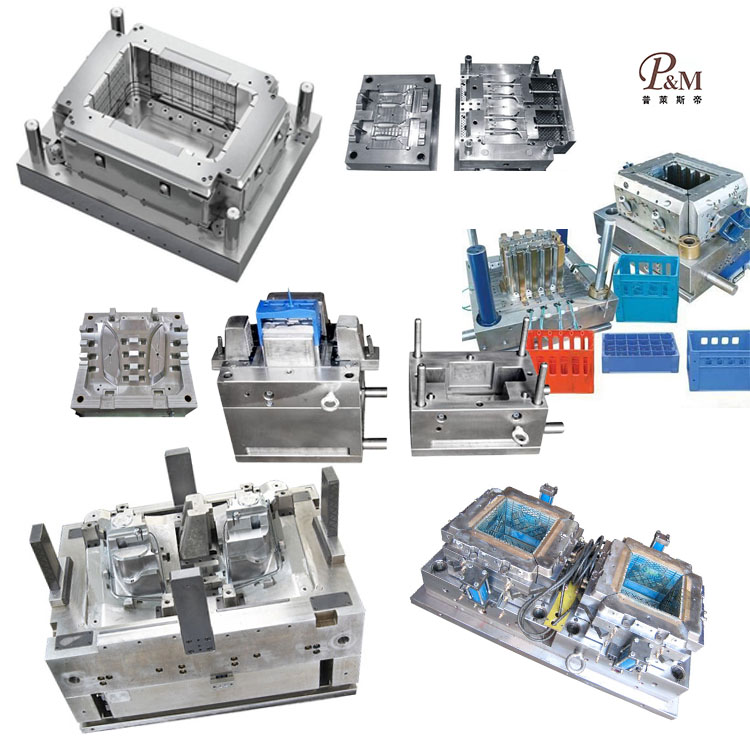
Ningbo (P&M) Plastic Metal Products Co., Ltd. heeft 17 jaar ervaring in de productie van matrijzen en kan het gieten van kunststof spuitgietmachine-onderdelen aanpassen. Wij bieden professionele, op maat gemaakte kunststofvormmachine-onderdelenvormdiensten, en wij zijn een professionele fabrikant van kunststofvormmachine-onderdelen. Wij hebben voldoende ervaring met het selecteren van productgrondstoffen en matrijsmaterialen. Tijdens het aanpassen van het gieten van kunststof spuitgietmachine-onderdelen, kan onze fabriek one-stop-service bieden. We hebben ontwerp- en productiemogelijkheden met betrekking tot het gieten van onderdelen van kunststofvormmachines, zoals: CAD-ontwerp, matrijzenbouw, spuitgieten, productie van kunststofproducten, assemblage en andere technologieën.
Stuur onderzoek
Productomschrijving
Daarnaast heeft ons bedrijf samenwerkingsrelaties opgebouwd met leveranciers van kunststofgrondstoffen, drukfabrikanten, enz. om de levering van grondstoffen en drukkwaliteit te garanderen. Door onze rijke ervaring en perfecte toeleveringsketen kan ons bedrijf klanten hoogwaardige, op maat gemaakte kunststofvormmachineonderdelen bieden om aan hun specifieke behoeften te voldoen. Tegelijkertijd hebben we 10 jaar professionele ervaring in de buitenlandse handel, begrijpen we het buitenlandse handelsproces en kunnen we onze klanten beter van dienst zijn. Voor het vormen van producten voor kunststofvormmachineonderdelen kunnen we overeenkomstige kunststofonderdelen maken, wat voornamelijk gebeurt via spuitgietmatrijzen.
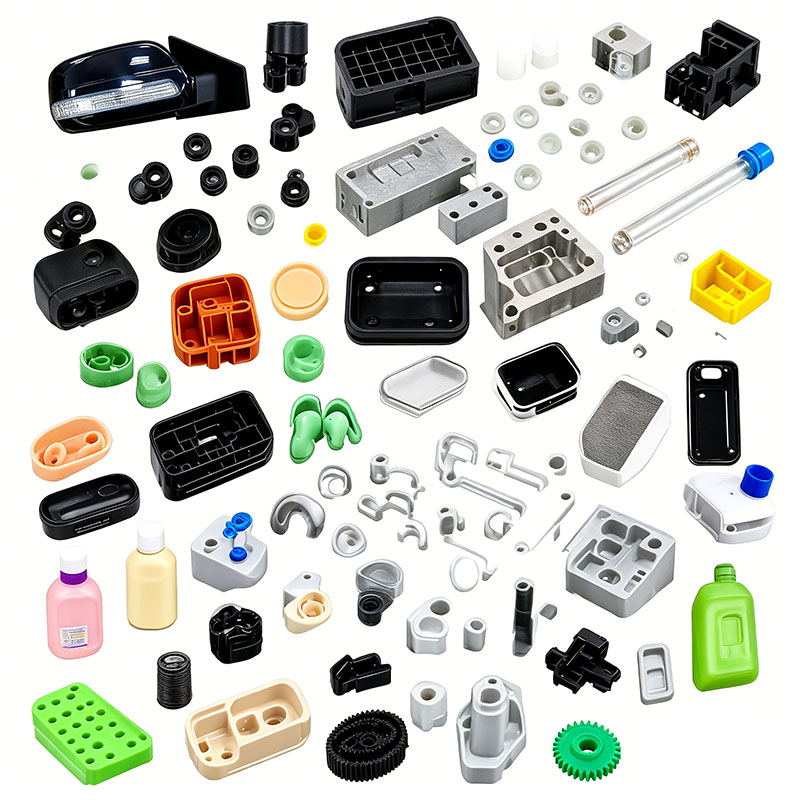
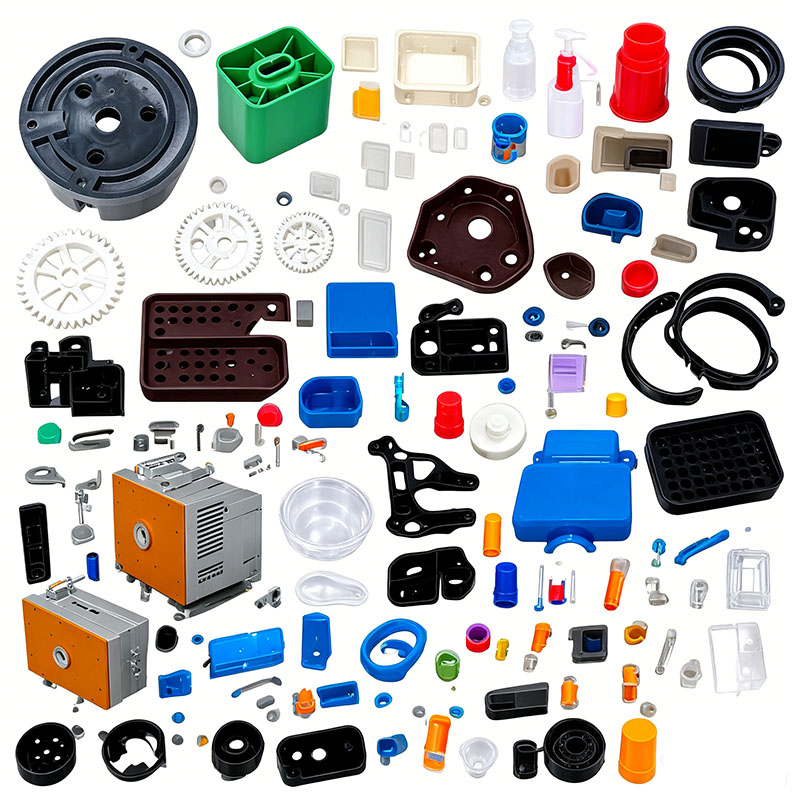
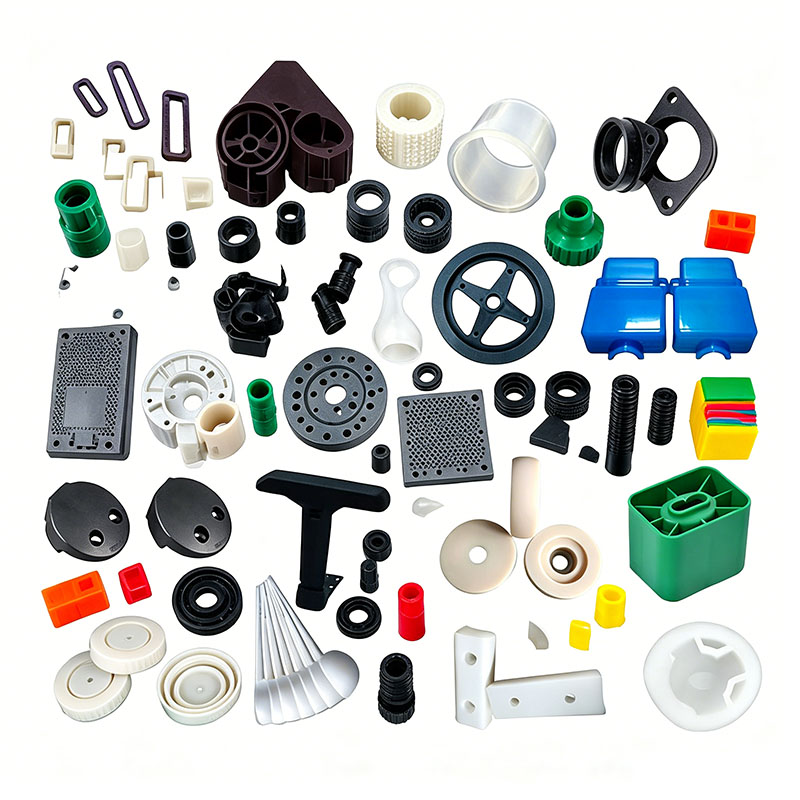
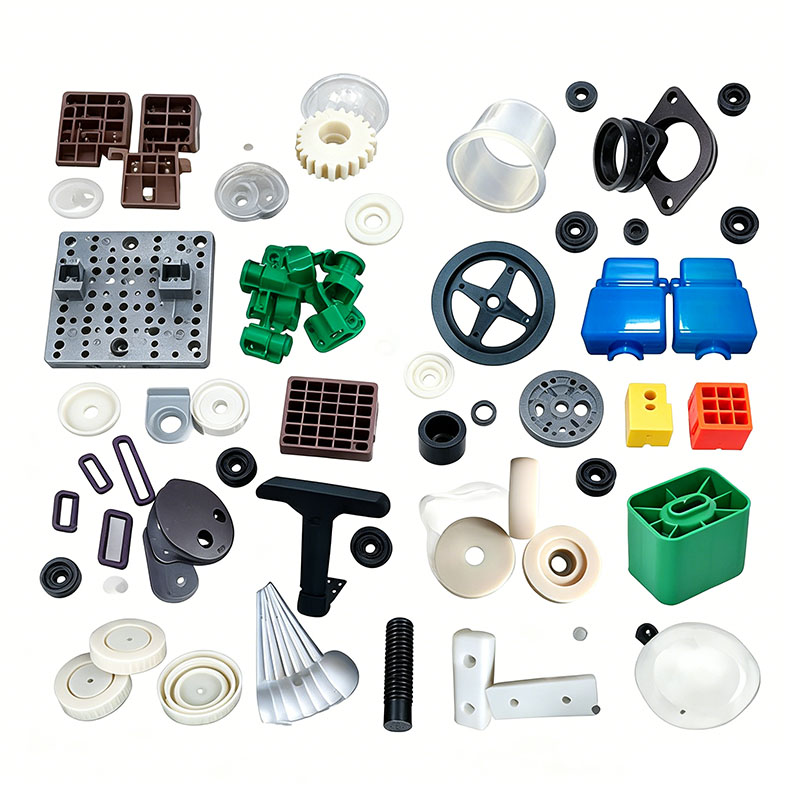
Kunststofcomponenten voor spuitgietmachines omvatten externe beschermpanelen, beschermkappen voor hydraulische/motorsamenstellen, vlamvertragende elektrische behuizingen, behuizingen voor bedieningspanelen, slijtvaste handgrepen, koelwateraansluitingen, veiligheidsschotten, stofkappen voor materiaaltrechters en eindschakelaarbasissen. Deze onderdelen werken in omgevingen die worden gekenmerkt door olienevel op hoge temperatuur, blootstelling aan hydraulische olie, trillingen en warmteafvoer van de apparatuur. Elektrische componenten vereisen vlamvertraging en isolatie, terwijl structurele onderdelen oliebestendigheid, trillingsbestendigheid en maatvastheid vereisen. Belangrijke materialen zijn onder meer vlamvertragend ABS, versterkt PA6, gemodificeerd PP, PC/ABS-legeringen en slijtvaste POM. Vormprocessen zijn gericht op vijf kritische prestatie-indicatoren: weerstand tegen machineolie, lage interne spanning, stabiele vlamvertraging, slijtvastheid (zonder vervorming) en weerstand tegen hoge temperaturen. Productierichtlijnen bestrijken de gehele workflow, inclusief de voorbehandeling van grondstoffen, matrijsontwerp, spuitgietparameters, nabewerking en defectcontrole.
I. Kernpunten voor materiaalkeuze en voorbehandeling
1. Materiaalkeuze en classificatie
1) Bedieningspanelen en buitenkappen van de machine: PC/ABS-legering – biedt hittebestendigheid, slagvastheid en overschilderbaarheid; is bestand tegen hoge oppervlaktetemperaturen en is bestand tegen scheuren bij langdurige trillingen.
2) Behuizingen van elektrische schakelkasten, bedradingsbeschermingskasten en schakelaarbasissen: Vlamvertragend ABS - V0 vlamvertragend vermogen, isolerende eigenschappen om kortsluiting te voorkomen en voldoen aan de elektrische veiligheidsnormen voor werktuigmachines.
3) Slijtvaste handgrepen, clips, schuifregelaars en snelkoppelingen: met glasvezel versterkt PA6 en POM - lage wrijvingscoëfficiënt, slijtvastheid en weerstand tegen hydraulische olie; is bestand tegen tienduizenden openings-/sluitcycli zonder noemenswaardige slijtage.
4) Grote machinestofkappen en schotten: Gemodificeerd PP met hoge stijfheid - lage kosten, weerstand tegen zure/alkalische snijvloeistoffen en korte vormcycli.
5) Transparante veiligheidsvensters: Slagvaste PC: beschermt tegen spatten van gesmolten materiaal bij hoge temperaturen uit de schroef.
Strikte controle op materiaalrecycling: De toevoeging van maalgoed (aanspuit-/loopschroot) is ten strengste verboden voor vlamvertragende elektrische onderdelen en slijtvaste dragende componenten, omdat maalgoed de vlamvertragende systemen in gevaar brengt en de slijtvastheid aanzienlijk vermindert. Voor buitenbeschermingen moet de toevoegingspercentage van het maalgoed ≤10% zijn en alleen gemengd worden met nieuw materiaal van hetzelfde type. Bij het mengen van materialen moeten oliebestendige, laagmigrerende losmiddelen en hitteverouderingsbestendige masterbatches worden toegevoegd om langdurige blootstelling aan hoge temperaturen en hydraulische olie te weerstaan, waardoor problemen zoals olie-exsudatie, wit worden van het oppervlak en verbrossing worden voorkomen. Vlamvertragende grondstoffen, glasvezelversterkt nylon en standaard kunststoffen moeten worden gemengd en in aparte bakken worden opgeslagen; kruisbesmetting van materialen is ten strengste verboden.
2. Kernpunten voor mengwerkzaamheden
Gebruik een verticale mixer op lage snelheid (minder dan 300 tpm) gedurende 6–12 minuten. Meng geen glasvezelversterkt nylon bij hoge snelheden, omdat dit de glasvezels kan breken en de stijfheid in gevaar kan brengen. Bij vlamvertragend ABS moet u langdurige wrijving vermijden die hitte genereert, aangezien dit ertoe kan leiden dat de vlamvertrager voortijdig ontbindt en zijn effectiviteit verliest. Zodra het mengen voltooid is, sluit u het mengvat af om de grondstoffen te beschermen tegen verontreiniging door olienevel en stof uit de werkplaats.
3. Strenge normen voor drogen en ontvochtigen
PC, PC/ABS en PA6+GF zijn zeer hygroscopisch; gieten met een overmatig vochtgehalte leidt tot "zilveren strepen" en interne holtes, waardoor de onderdelen langs deze holtes barsten wanneer ze worden blootgesteld aan spanning of trillingen.
PC/ABS-panelen: drogen met hete lucht bij 90°C gedurende 4–5 uur (vochtgehalte ≤0,04%);
Slijtvaste onderdelen van glasvezel PA6: Ontvochtigen, drogen bij 110°C gedurende meer dan 4 uur; materialen moeten opnieuw worden gedroogd als de machine langer dan 30 minuten niet wordt gebruikt;
Vlamvertragend ABS: drogen bij 80°C gedurende 3 uur;
PP: Drogen bij 60°C gedurende 1 uur om vocht alleen tijdens het regenseizoen te verwijderen; Bij standaardproductie is droging niet nodig.
Na het drogen transporteert u de materialen via afgedichte leidingen naar de machine om heropname van vocht of olienevel uit de werkplaatslucht te voorkomen.
II. Kernpunten voor matrijsontwerp en productie
De spuitgietonderdelen vallen in twee categorieën: grote, dunwandige beschermende behuizingen en kleine, precisie-slijtvaste structurele componenten. Het matrijsontwerp richt zich op slijtvastheid en erosieweerstand, evenwichtige koeling, preventie van olie-exsudatie en krachtige uitwerpmogelijkheden. **Vormstaalselectie**
Voor de holtes van PC/ABS- en vlamvertragende ABS-behuizingen is 718H spiegelafwerking voorgehard staal geselecteerd om een glad oppervlak te garanderen dat geschikt is voor schilderen. Matrijzen voor glasvezelversterkte nylon en POM-slijtvaste onderdelen ondergaan nitreren om de voortdurende erosie door glasvezels en harde vulstoffen te weerstaan, waardoor de levensduur wordt verlengd. S136 corrosiebestendig spiegelstaal wordt gebruikt voor kleine precisieschakelaarbases om corrosie door hydraulische vloeistoffen en vocht te weerstaan. Alle hoeken zijn voorzien van afgeronde ontwerpen (R-filets) om spanningsconcentraties te elimineren en scheuren veroorzaakt door trillingen van de apparatuur te voorkomen.
**Koelsysteemontwerp (sleutel tot het beheersen van kromtrekken en oppervlaktedefecten)**
De wanden van de behuizing zijn 1,8–2,5 mm dik, terwijl de montagenokken en ribben 4–6 mm dik zijn; aanzienlijke diktevariaties kunnen gemakkelijk leiden tot kromtrekken en oppervlaktedefecten zoals "blooming" (exsudatie van olie/additieven). De mal maakt gebruik van conforme koelkanalen, waarbij spiraalvormige koelkernen in dikwandige nokken zijn geïnstalleerd om een evenwichtige koeling te garanderen. De matrijstemperaturen worden per zone geregeld: 70–80°C voor PC/ABS; 50–60°C voor vlamvertragend ABS; 80–90°C voor glasvezelnylon; en 30–40°C voor gemodificeerde PP-behuizingen. Hoge matrijstemperaturen voor nylon verhogen de kristalliniteit, waardoor de slijtvastheid en oliebestendigheid worden verbeterd; Hoge temperaturen voor pc's verminderen de interne spanning en voorkomen scheuren in werkomgevingen met hoge temperaturen.
**Ontluchting en uitwerpoptimalisatie**
Bij grote behuizingen zijn lange smeltstroompaden nodig; Rond de scheidingslijn zijn doorlopende ventilatiesleuven (0,012–0,015 mm diep) aangebracht om ontledingsgassen met hoge temperaturen af te voeren, waardoor zwarte vlekken en geuren worden voorkomen. Voor slijtvaste sliders en kleine precisiebases met dichte ribbels worden meerpunts symmetrische uitwerppennen en hulsuitwerpers gebruikt om vervorming of spanningssporen ("wit worden") veroorzaakt door ongelijkmatige uitwerpkracht te voorkomen. Er zijn extra uitwerpblokken toegevoegd voor slanke veiligheidsschotten om buigen tijdens het ontvormen te voorkomen.
**Mold installatie- en montagespecificaties**
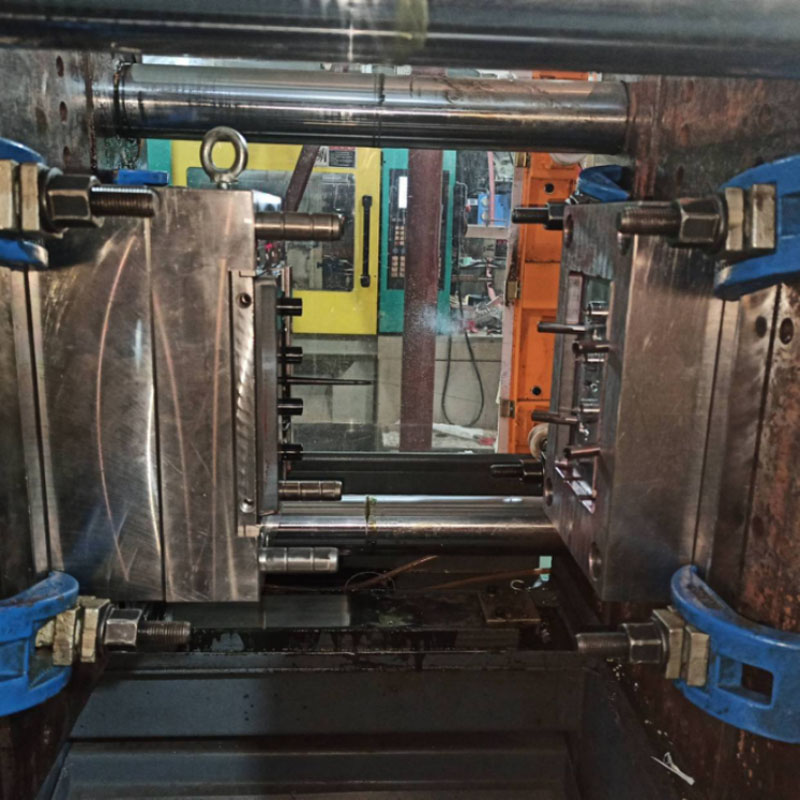
Matrijzen voor grote behuizingen zijn ontworpen voor spuitgietmachines van 400T–700T; klemplaten worden gelijkmatig vastgedraaid om uitgebreide vlamvorming tijdens hogedrukinjectie te voorkomen. Installeer stromingsdetectoren op alle watercircuits om een onbelemmerde stroming te garanderen; kalibreer de lagedruk-matrijsbescherming om te voorkomen dat resterend aanspuitmateriaal de vormholte beschadigt; en voer uitgebreide lektests uit op wateraansluitingen om te voorkomen dat vocht de smelt vervuilt en luchtbellen veroorzaakt. Voordat u vlamvertragende onderdelen produceert, moet u de loop en de mal grondig reinigen om eventueel restmateriaal van eerdere runs te verwijderen.
III. Kernpunten van het spuitgietproces
Proceskern: lage temperatuur en lage schuifkracht, gefaseerde houddruk en voldoende koeling; balans tussen vlamvertragende stabiliteit, slijtvastheid en weerstand tegen olie en trillingen.
Nauwkeurige gezoneerde temperatuurregeling van het vat
PC/ABS-bedieningspanelen: 190–250°C; mondstuk onder 260°C (overmatige hitte veroorzaakt degradatie en vermindert de hittebestendigheid).
Vlamvertragende ABS elektronische behuizingen: 170–220°C; maximaal 230°C (hoge temperaturen vernietigen het vlamvertragende systeem, waardoor de brandwerende eigenschappen verloren gaan).
Glasvezelversterkte PA6 slijtvaste onderdelen: 230–260°C; niet hoger zijn dan 270°C (afbraak van nylon veroorzaakt holtes en een drastische afname van de sterkte).
Gemodificeerde PP-beschermhoezen: 190–220°C.
Gefaseerde injectie-vulcontrole
Grote beschermhoezen maken gebruik van drietraps vulling met variabele snelheid: bufferen op lage snelheid bij de poort, vullen op middelhoge tot hoge snelheid in het middengedeelte en lagere snelheid bij de distale laslijn om interne schuifspanning te minimaliseren en scheuren veroorzaakt door thermische cycli te voorkomen. Kleine slijtvaste nylon onderdelen worden gevuld met een constante, lage tot gemiddelde snelheid om de blootstelling aan vezels te verminderen en de vlakheid van slijtoppervlakken te verbeteren. Injectiedruk: 85–120 bar; onvoldoende druk resulteert in zwakke laslijnen die gevoelig zijn voor breuk onder trillingen, terwijl overmatige druk hoge interne spanning veroorzaakt, wat leidt tot wit worden en barsten bij contact met hydraulische olie.
Houddruk in twee fasen
Kristallijne materialen zoals PP en PA6 vertonen aanzienlijke krimp; stel primaire en secundaire houddruktrappen in om dit te compenseren. De houdtijden bedragen 6–10 seconden voor dunwandige afdekkingen en 15–22 seconden voor dikwandige, slijtvaste basissen en montagebeugels om verzinkingssporen op het oppervlak te elimineren. Materiaalplastificatie (herstel) vindt gelijktijdig plaats tijdens de vasthoudfase om de vormcyclus te verkorten. Specificaties voor koeling en verwijdering van onderdelen
De koeltijd is ingesteld op 3–5 seconden per 1 mm wanddikte; Voor schilden van 2 mm is 9-12 seconden koeling nodig. Onvoldoende koeling leidt tot voortdurende vervorming wanneer de plastic onderdelen later worden blootgesteld aan hoge temperaturen van de apparatuur en olieverontreiniging. Het openen en uitwerpen van de mal moet met een langzame, constante snelheid plaatsvinden. Onderdelen worden verwijderd door een robotarm en plat op een opspantafel gelegd; het stapelen of samendrukken van hete plastic onderdelen is verboden om blijvend kromtrekken te voorkomen.
IV. Nabewerking, vormgeving en aanvullende bewerking
Spuitgietonderdelen worden vaak blootgesteld aan olie; oppervlaktebramen en restspanningen kunnen hun levensduur aanzienlijk verkorten, dus nabewerkingsstappen mogen niet worden overgeslagen.
Poort- en braamtrimmen
Gebruik een snijmachine om grote Cold Runner-poorten vlak af te snijden. Gebruik diamantslijpbeitels om fijne flits nauwkeurig te verwijderen van glijoppervlakken en klikgebieden, zodat een soepele beweging zonder binding wordt gegarandeerd. Zorg ervoor dat de binnenkant van de elektrische behuizingen vrij is van scherpe bramen om schade aan de draadisolatie te voorkomen. Glasvezelversterkt nylon is te hard voor standaard schuurpapier; gebruik speciale slijpbeitels voor het polijsten.
Gloeien voor stressverlichting
Vóór het verven worden de cosmetische onderdelen en elektrische behuizingen van PC/ABS en vlamvertragend ABS gedurende 2 tot 3 uur bij constante temperatuur uitgegloeid in een oven op 70 °C. Hierdoor wordt de interne spanning langzaam opgeheven, waardoor het afbladderen van de verf of het barsten van de behuizing als gevolg van hoge bedrijfstemperaturen en blootstelling aan olie wordt voorkomen. PP-schilden hoeven niet te worden uitgegloeid; kleine glasvezel-nylononderdelen kunnen bij lage temperatuur en van korte duur worden uitgegloeid om de oliebestendigheid te verbeteren. Licht kromgetrokken schilden zijn door hitte gevormd in metalen armaturen om uniforme montageafstanden te garanderen.
Oppervlaktebehandeling
Beschermhoezen kunnen worden gecoat met oliebestendige industriële verf; Gebruik voorafgaand aan het coaten een elektrostatische reiniging om olie-, stof- en losmiddelresten te verwijderen. Transparante pc-kijkvensters ondergaan UV-harding om krassen door gesmolten materiaal op hoge temperatuur te voorkomen. Na het slijpen ondergaan elektrische vlamvertragende onderdelen bemonsteringsproeven op isolatie en vlamvertraging; alleen conforme onderdelen gaan door naar de volgende fase. In de hele werkplaats wordt olienevel geïsoleerd om voortijdige olieverontreiniging van halffabrikaten te voorkomen. V. Belangrijke controlepunten voor veelvoorkomende defecten
Vlamvertragend falen in elektrische behuizingen: Vlamvertragend materiaal vermengd met maalgoed of oververhitting van het vat; verwerk vlamvertragend materiaal afzonderlijk en controleer strikt de bovengrens van de verwerkingstemperatuur.
Voortijdige verbleking/slijtage van slijtvaste sliders: het niet gebruiken van glasvezelversterkt nylon of POM, of onvoldoende kristallisatie vanwege de lage maltemperatuur; wissel van materiaal en verhoog de matrijstemperatuur.
Het wit worden en barsten van plastic onderdelen bij contact met hydraulische olie: overmatige interne spanning of onvoldoende droging van de grondstoffen; voeg een gloeistap toe en droog de grondstoffen strikt.
Kromtrekken en onjuiste montage van beschermkappen van de machinebehuizing: Asymmetrische koelkanalen of te hoge matrijstemperatuur voor PP; optimaliseren voor symmetrische koeling en thermische hervormingen na het vormen uitvoeren.
Interne belletjes in transparante kijkvensters: Onvoldoende ontvochtiging van PC; verleng de ontvochtigings-/droogtijd bij 110°C en zorg ervoor dat de trechter is afgedicht tegen vocht.
Wij zijn een fabrikant van kunststofgietmachineonderdelen en leveren hoogwaardige productie van kunststofgietmachineonderdelen. Zolang u kunststofvormmachine-onderdelen vormproducten wilt aanpassen/ontwikkelen, kunt u ons vinden. We beschikken over een professioneel spuitgietontwerp en een volwassen productietechnologie, waardoor u one-stop-service krijgt, van productontwerp tot matrijzenbouw, productproductie, productverpakking en producttransport. Wij kunnen u bij elke schakel helpen. Zolang u bij ons komt, zullen wij u de ultieme service bieden en u tevreden stellen op het gebied van productkwaliteit, productietijd, informatiedialoog, enz.
|
Productnaam |
Vormgeving van loopband |
|
Pls bieden |
2D, 3D, monsters of de grootte van de meerhoekfoto's |
|
Schimmel tijd |
20-35 dagen |
|
Producttijd |
7-15 dagen |
|
Vormprecisie |
+/-0,01 mm |
|
Schimmel leven |
50-100 miljoen schoten |
|
Productieproces |
Audittekeningen - matrijsstroomanalyse - ontwerpvalidatie - Aangepaste materialen - matrijsverwerking - kernverwerking - elektrodebewerking - Runner-systeem verwerking - verwerking en inkoop van onderdelen - aanvaarding van machinale bewerking - holte oppervlaktebehandelingsproces - complexe modus Die - Het geheel oppervlaktecoating van de matrijs - montageplaat - matrijsmonster - monstertest - verzending monsters |
|
Schimmelholte |
Eén holte, meerdere holtes of hetzelfde verschillende producten worden samen gemaakt |
|
Vormmateriaal |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Runner-systeem |
Hotrunner en coldrunner |
|
Basismateriaal |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Finish |
Pitting het woord, spiegelafwerking, mat oppervlak, strepen |
|
Standaard |
HASCO, DME of afhankelijk van |
|
Belangrijkste technologie |
Frezen, slijpen, CNC, EDM, draad snijden, snijden, EDM, draaibanken, oppervlakteafwerking, enz. |
|
Software |
CAD,PRO-E,UG Ontwerptijd: 1-3 dagen (normale omstandigheden) |
|
Productmateriaal |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HEUPEN,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Kwaliteitssysteem |
ISO9001:2008 |
|
Tijd vaststellen |
20 dagen |
|
Apparatuur |
CNC, EDM, afsnijden Machine, plastic machines, enz. Plastic koffervorm zhe jiang |


Kunststof spuitgietmatrijzen maken

Kunststof gietspecificaties

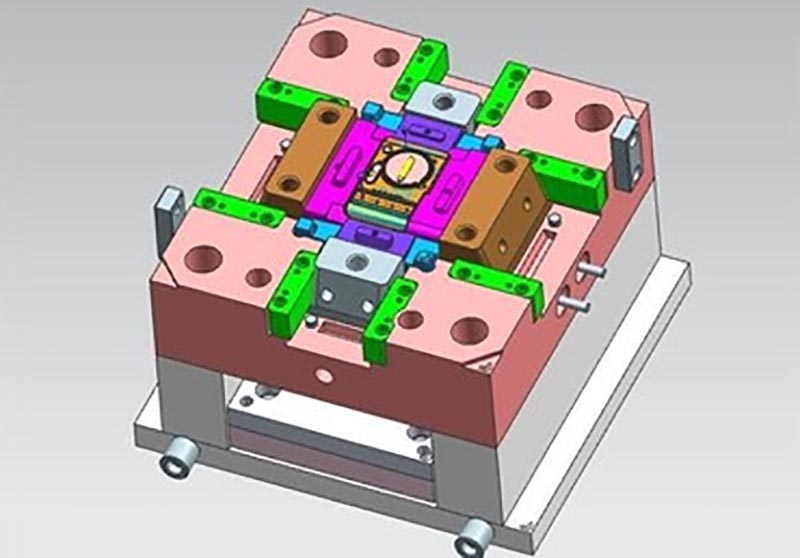
Vormontwerp:



Transactieproces:

Schimmel testen:


Productverpakking

Fabriek
Wij zijn een op maat gemaakte plastic malfabriek. Onze fabriek is een maker van kunststof spuitgietmatrijzen. we hebben 17 jaar ervaring in professionele op maat gemaakte plastic mallen en 10 jaar ervaring in de buitenlandse handel. Wij zijn op maat gemaakte Plastic Mold-leverancier. Wij kunnen op maat gemaakte Plastic Mold-service bieden. Onze fabriek kan de spuitgegoten plastic onderdelen maken en de kwaliteit van de producten zal u tevreden stellen.
We hebben meer dan 50 hoogwaardige machines en honderden ingenieurs en ontwerpers. We kunnen one-stop-service bieden, van productontwerp - matrijzenbouw - productproductie - productverpakking - transport. We hebben een complete productieketen. Wij kunnen aan al uw wensen voldoen.
Diensten die wij leveren:
Professionele op maat gemaakte matrijsservice, ontwerp en productie van kunststof matrijzen. Productie van kunststofproducten, productontwerp, matrijsontwerp, aanpassing van blaasvormen, aanpassing van rotatiematrijzen, aanpassing van spuitgietmatrijzen. 3D-printdiensten, CNC-productiediensten, productverpakkingen, op maat gemaakte verpakkingen, verzenddiensten.










We houden ons altijd eerst aan de principes van kwaliteit en tijd eerst. Terwijl u klanten producten van de hoogste kwaliteit biedt, probeert u de productie-efficiëntie te maximaliseren en de productietijd te verkorten. Met trots kunnen wij elke klant vertellen dat ons bedrijf sinds de oprichting geen enkele klant heeft verloren. Als er een probleem is met het product, zullen wij actief naar een oplossing zoeken en onze verantwoordelijkheid tot het einde toe nemen.

Veelgestelde vragen
Vraag 1: Handelt u in een bedrijf of fabrikant?
A: Wij zijn fabrikanten.
Vraag 2. Wanneer kan ik de offerte krijgen?
A: We citeren meestal binnen 2 dagen nadat we uw aanvraag hebben ontvangen.
Als u zeer dringend bent, kunt u ons bellen of ons dit in uw e-mail vertellen, zodat we eerst een offerte voor u kunnen maken.
Q3. Hoe lang is de doorlooptijd voor schimmel?
A: Het hangt allemaal af van de grootte en complexiteit van de producten. Normaal gesproken bedraagt de doorlooptijd 25 dagen.
Q4. Ik heb geen 3D-tekening, hoe moet ik aan het nieuwe project beginnen?
A: U kunt ons een vormmonster bezorgen, wij zullen u helpen het 3D-tekeningontwerp af te ronden.
Vraag 5. Hoe kunt u vóór verzending de kwaliteit van het product garanderen?
A: Als u niet naar onze fabriek komt en ook geen derde partij voor inspectie heeft, zullen wij uw inspectiemedewerker zijn.
We zullen u een video leveren voor details over het productieproces, inclusief procesrapport, productgroottestructuur en oppervlaktedetail, verpakkingsdetails enzovoort.
Vraag 6. Wat zijn uw betalingsvoorwaarden?
A: Vormbetaling: 40% aanbetaling per T/T vooraf, 30% tweede vormbetaling voordat de eerste proefmonsters worden verzonden, 30% vormsaldo nadat u akkoord bent gegaan met de definitieve monsters.
B: Productiebetaling: 50% aanbetaling vooraf, 50% vóór verzending van de definitieve goederen.
Vraag 7: Hoe zorgt u voor een langdurige en goede relatie met ons bedrijf?
EEN:1. We behouden een goede kwaliteit en een concurrerende prijs om ervoor te zorgen dat onze klanten profiteren van producten van de beste kwaliteit.
2. Wij respecteren elke klant als onze vriend en doen oprecht zaken en sluiten vriendschap met hen, waar ze ook vandaan komen.
Hottags: Kunststof spuitgietmachine onderdelen gieten, China, fabrikant, leverancier, fabriek, aangepast, groothandel, kopen, kwaliteit, nieuwste verkoop, gemaakt in China
Gerelateerde categorie
Stuur onderzoek
Stel gerust uw vraag via onderstaand formulier. Wij zullen u binnen 24 uur antwoorden.