Thuis
>
Product > Core Customization Service > Aangepaste vorm > Kunststof koelkastonderdelen gieten
Product
- Core Customization Service
- Gezondheidszorg
- Elektronische apparaten en instrumenten
- Mallen voor moeder- en kindbenodigdheden
- Recreatieve sporten
- Woninginrichting Kunst
- Auto-accessoires
- Transport en opslag
- Verlichtingsarmaturen
- Bouwapparatuur
- Verpakkingsproduct
- Educatief en laboratoria
- Kleding Bagage Accessoires
- Verzorgings- en reinigingsproducten
- Land- en bosbouw
- Mechanische uitrusting
- Dierbenodigdheden
- Keukengerei
Kunststof koelkastonderdelen gieten
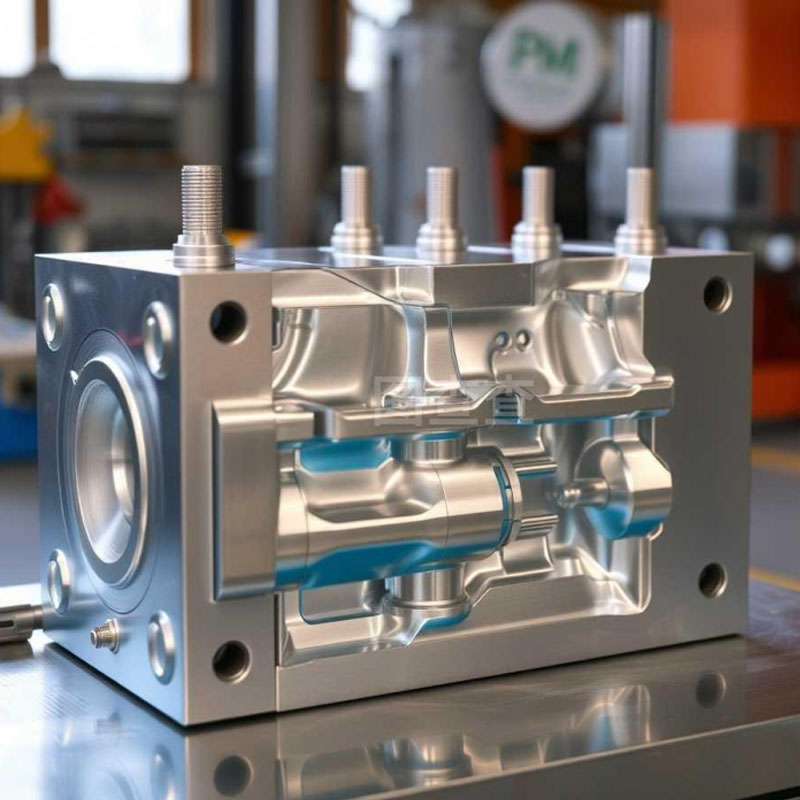
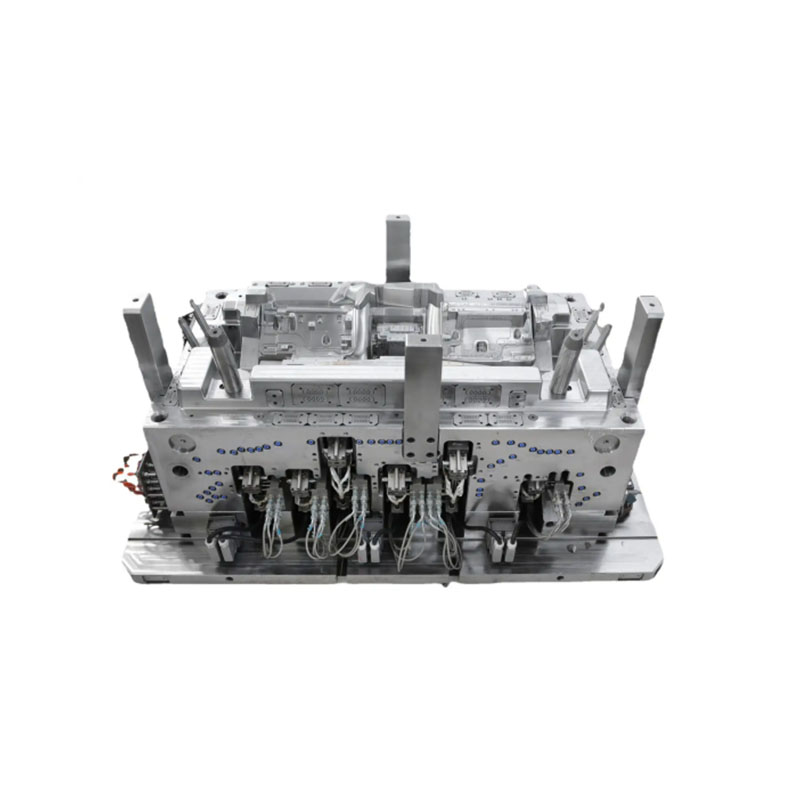
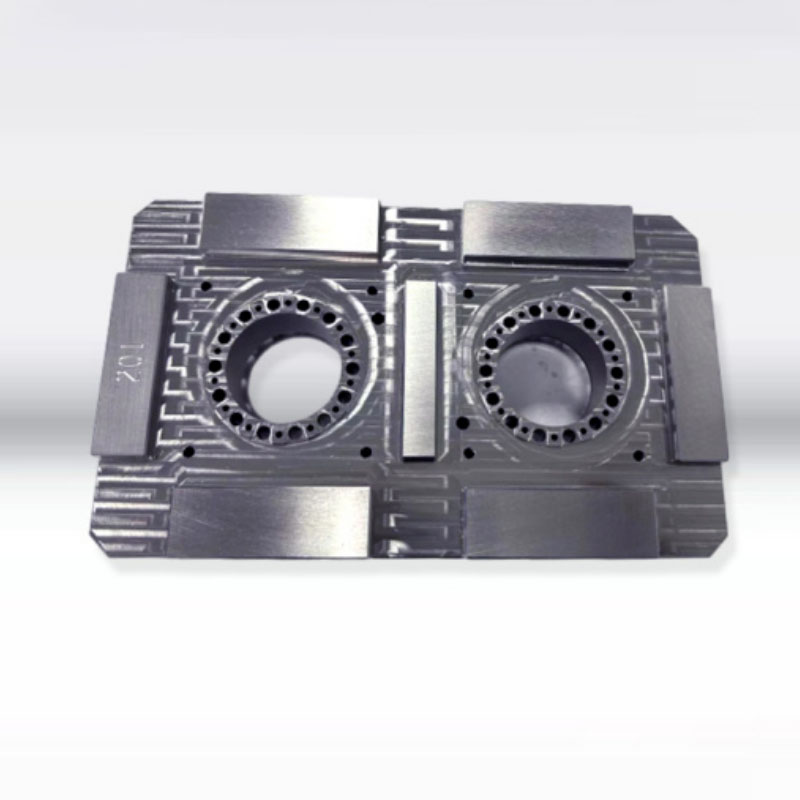
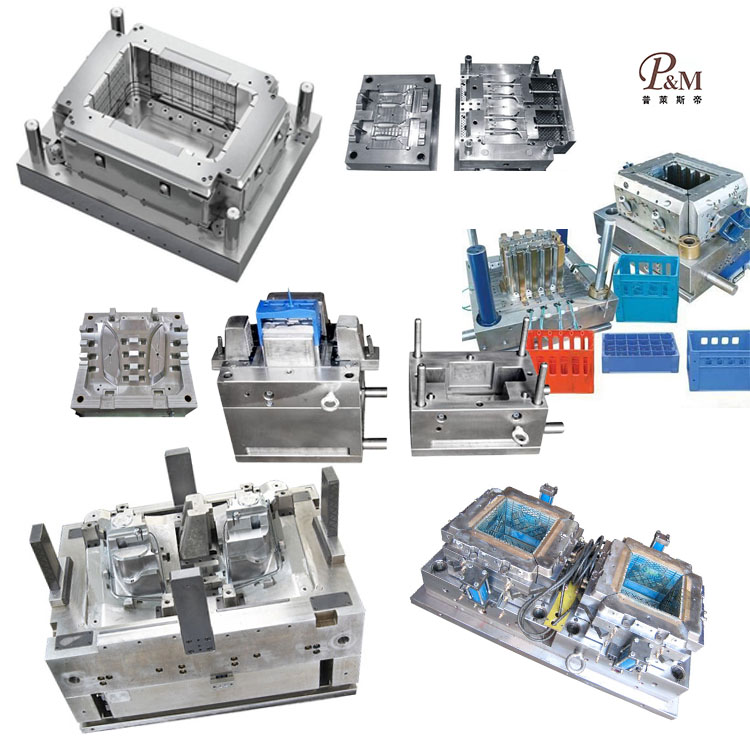
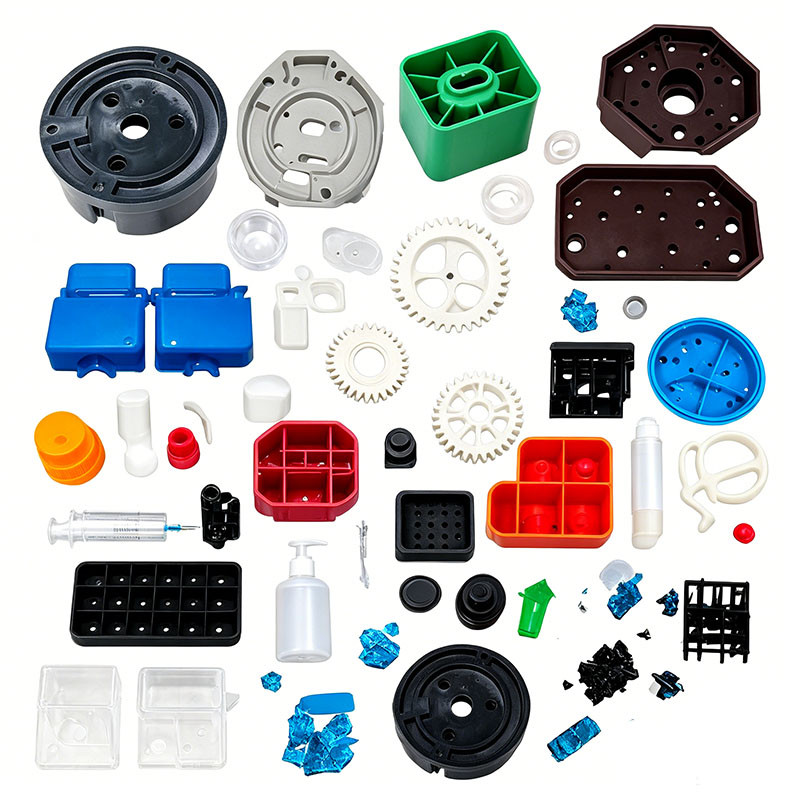
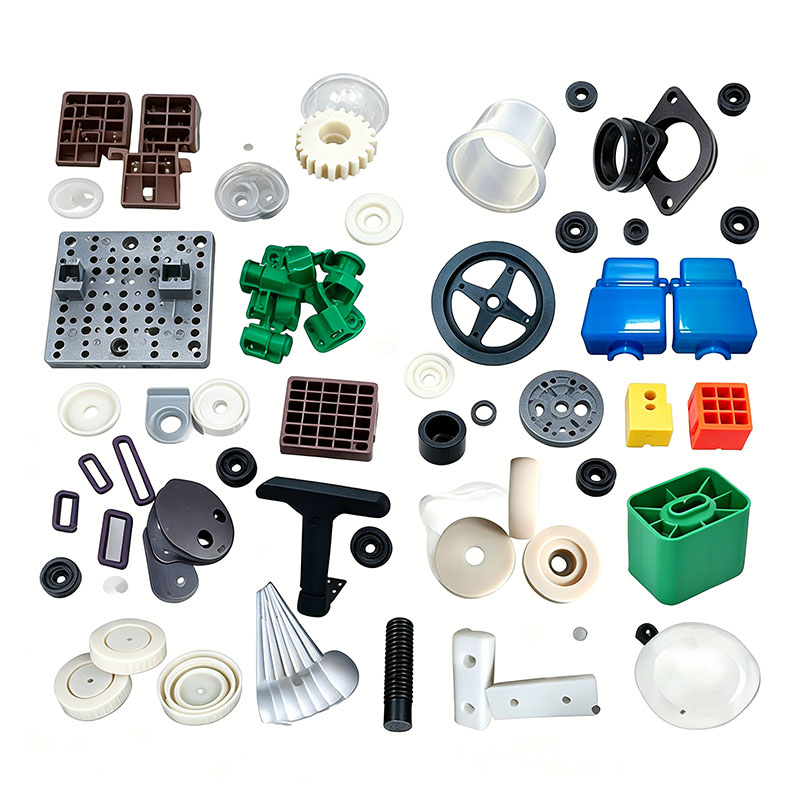
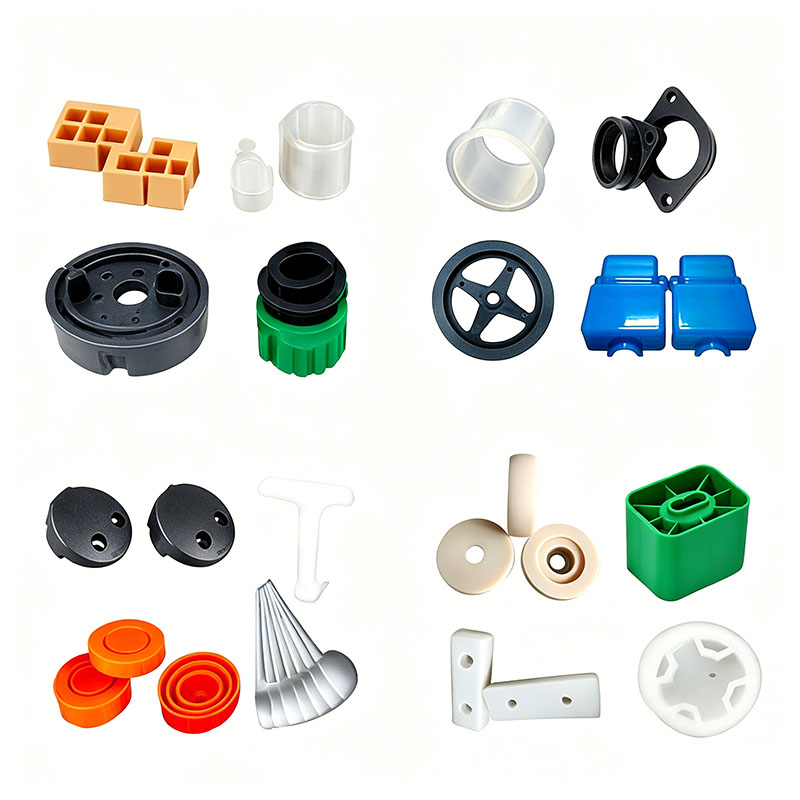
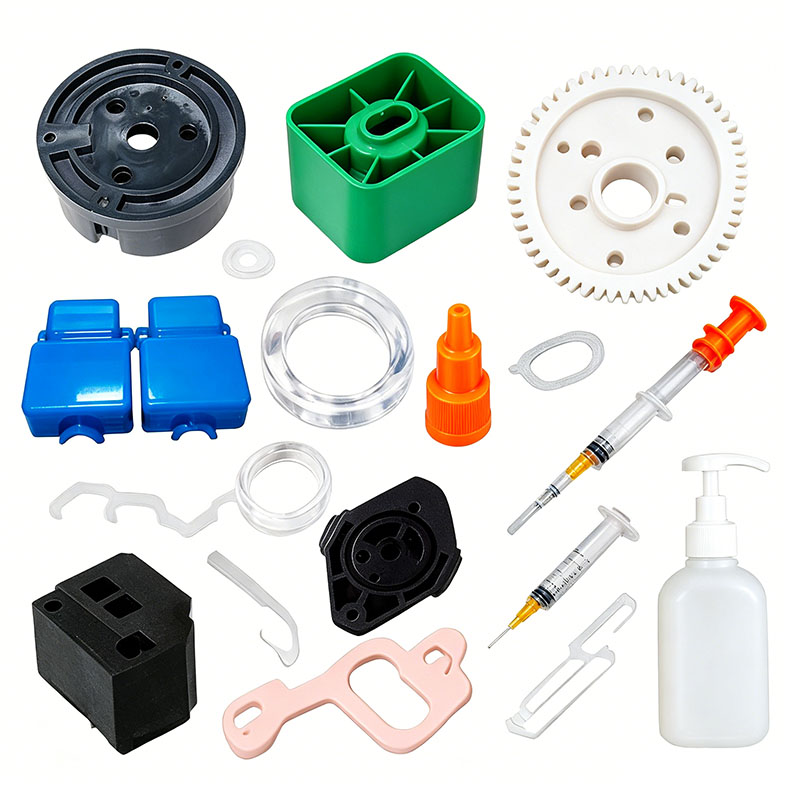
Ningbo (P&M) Plastic Metal Products Co., Ltd. heeft 17 jaar ervaring in de productie van matrijzen en kan het gieten van plastic koelkastonderdelen aanpassen. Wij bieden professionele op maat gemaakte kunststof koelkastonderdelen vormdiensten, en wij zijn een professionele fabrikant van kunststof koelkastonderdelen. Wij hebben voldoende ervaring met het selecteren van productgrondstoffen en matrijsmaterialen. Tijdens het aanpassen van het gieten van plastic koelkastonderdelen kan onze fabriek one-stop-service bieden. We hebben ontwerp- en productiemogelijkheden met betrekking tot het gieten van plastic koelkastonderdelen, zoals: CAD-ontwerp, matrijzenbouw, spuitgieten, productie van plastic producten, assemblage en andere technologieën.
Stuur onderzoek
Productomschrijving
Daarnaast heeft ons bedrijf samenwerkingsrelaties opgebouwd met leveranciers van kunststofgrondstoffen, drukfabrikanten, enz. om de levering van grondstoffen en drukkwaliteit te garanderen. Door onze rijke ervaring en perfecte toeleveringsketen kan ons bedrijf klanten hoogwaardige, op maat gemaakte kunststof koelkastonderdelen-vormproducten bieden om aan hun specifieke behoeften te voldoen. Tegelijkertijd hebben we 10 jaar professionele ervaring in de buitenlandse handel, begrijpen we het buitenlandse handelsproces en kunnen we onze klanten beter van dienst zijn. Voor het vormen van kunststof koelkastonderdelen kunnen we overeenkomstige kunststof onderdelen maken, wat voornamelijk gebeurt via spuitgietmatrijzen.
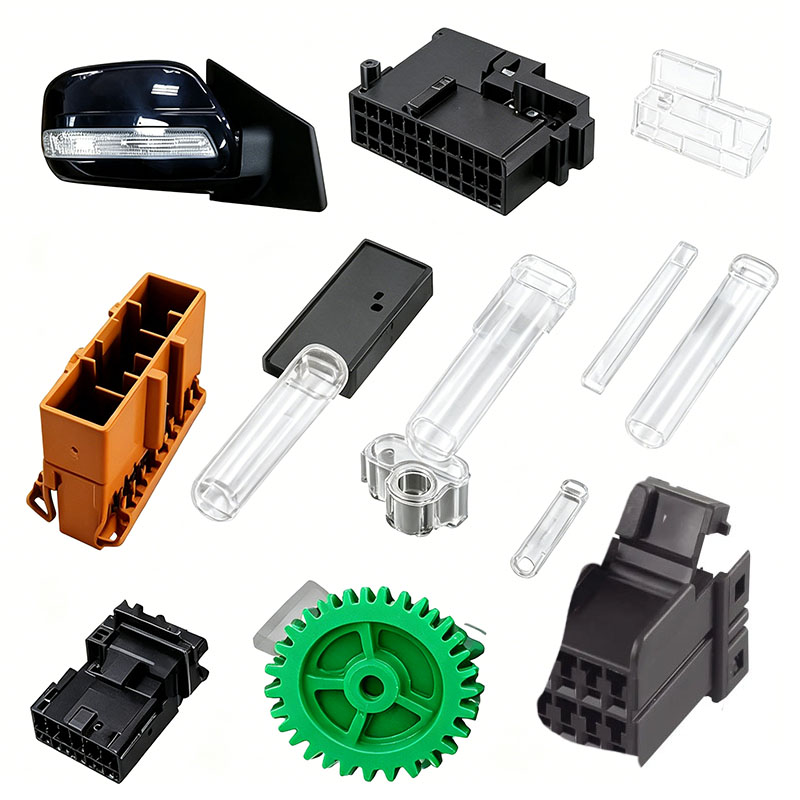
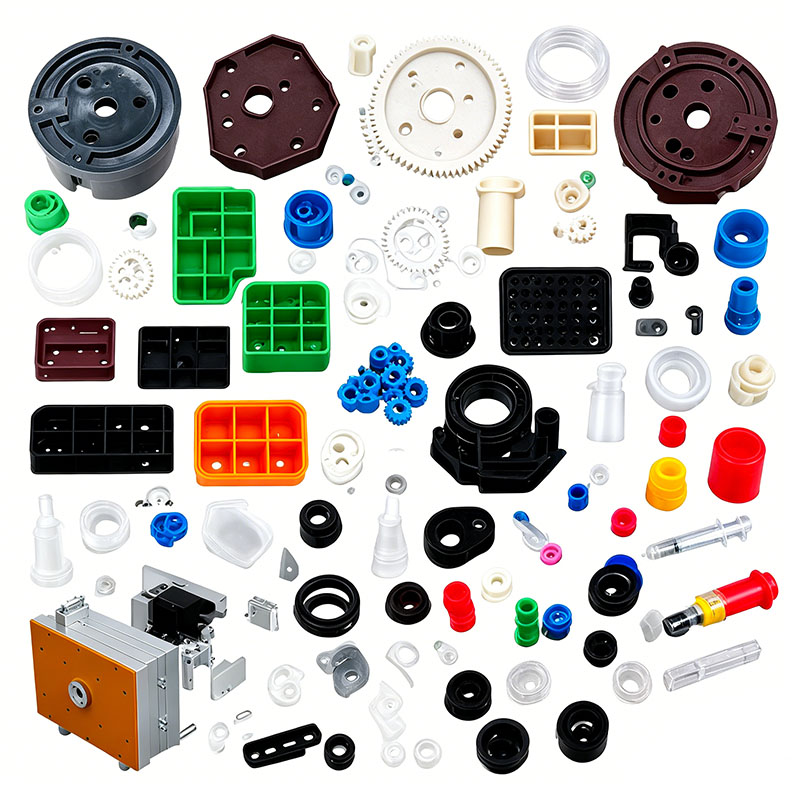
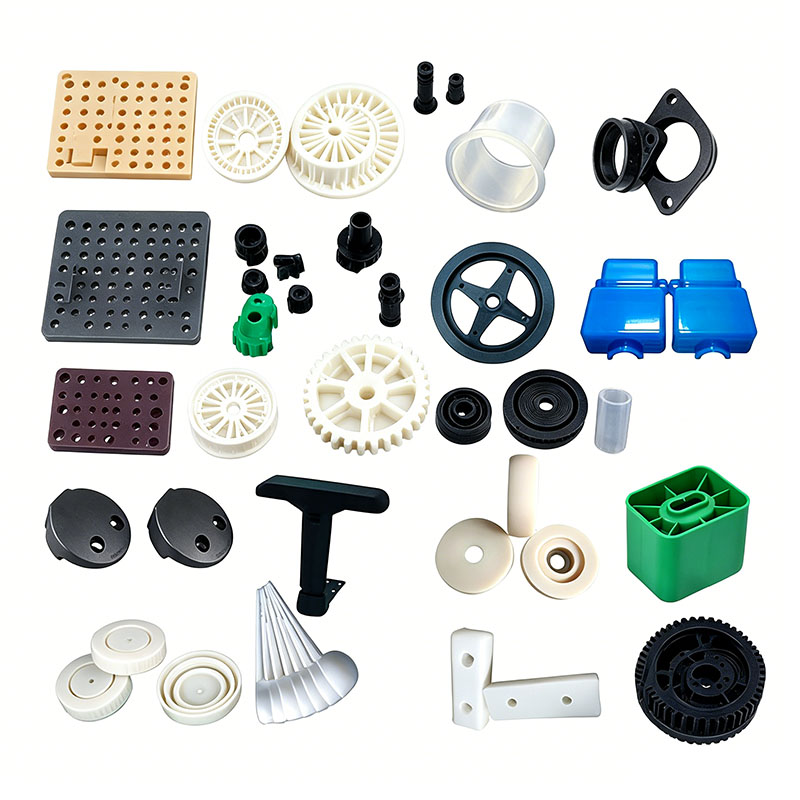
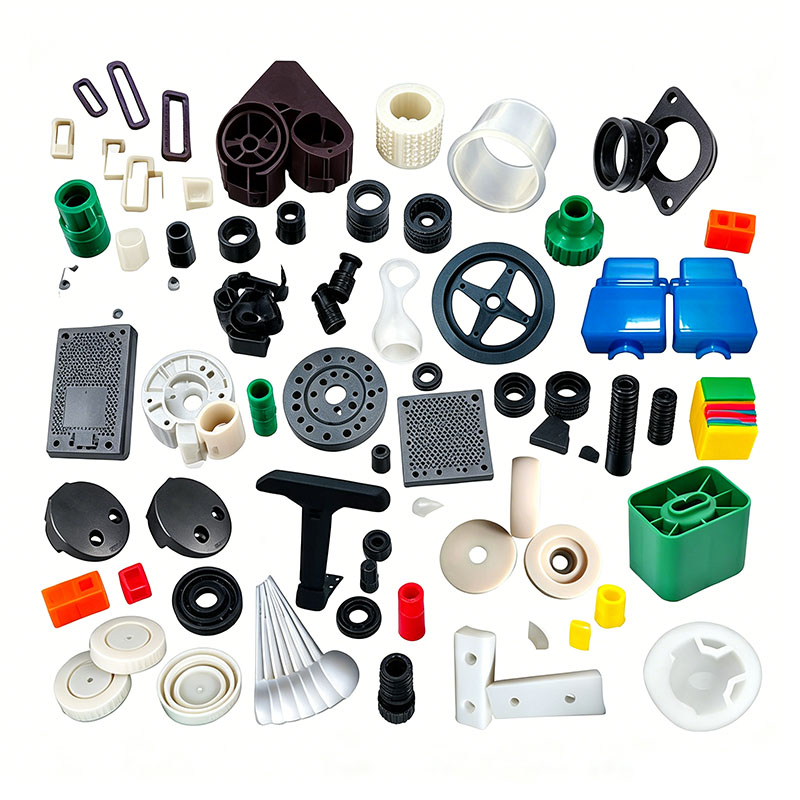
Plastic componenten van koelkasten vallen in vijf categorieën: decoratieve buitenonderdelen, structurele dragende onderdelen, componenten voor koelluchtkanalen, opslag-/organiserende onderdelen en vlamvertragende elektrische componenten. Voorbeelden hiervan zijn deurschalen, binnenbekleding, laden en groentebakken, planksteunen, luchtkanaalafdekkingen, ijslades, deurafdichtingsbeugels, compressorkappen en binnenwanden. Deze producten werken in omgevingen tussen -20°C en kamertemperatuur en komen in contact met vocht en voedseloliën. Specifieke eisen zijn onder meer vlamvertraging, slagvastheid bij lage temperaturen en maatvastheid (weerstand tegen vervorming). Gangbare materialen zijn onder meer HIPS, gemodificeerd PP, ABS, GPPS en vlamvertragend ABS. De belangrijkste vormparameters zijn gericht op taaiheid bij lage temperaturen, lage krimp, geurloosheid, lage interne spanning en hydrolyseweerstand. In de volgende secties worden de essentiële onderdelen van het gieten beschreven, waaronder de voorbehandeling van grondstoffen, het ontwerp van de matrijs, het spuitgietproces, de nabewerking en het voorkomen van defecten.
I. Selectie en voorbehandeling van grondstoffen
Materiaalselectie en matching
Gemodificeerd PP wordt voornamelijk gebruikt voor binnenbekledingen, opbergladen en groentebakken vanwege de lage temperatuurbestendigheid, vetbestendigheid, lage wateropname en gematigde kosten. ABS wordt geselecteerd voor deurpanelen en sierlijsten vanwege de hoge glans, wat het lamineren en schilderen van films vergemakkelijkt. High-impact HIPS wordt gebruikt voor kastisolatievoeringen en luchtkanaalplaten, en biedt een lage vormkrimp en stabiele stijfheid. GPPS wordt gebruikt voor transparante vershouddozen en voorraadrekken. Vlamvertragend ABS wordt gebruikt voor compressormantels en elektriciteitskasten om te voldoen aan de brandveiligheidsnormen van apparaten.
Strenge controle op materiaalrecycling: De opnameratio van maalgoed (aanspuitingen/uitlopers) voor esthetische onderdelen mag niet hoger zijn dan 10%. Het is verboden gerecycled afval te mengen in binnenbekledingen of dragende planken; Herhaaldelijke recycling vermindert de taaiheid bij lage temperaturen aanzienlijk, waardoor onderdelen gevoelig worden voor barsten bij het bewaren van bevroren voedsel. Bij het mengen van materialen zijn alleen voedselveilige, migratiearme losmiddelen en geurloze masterbatches toegestaan; het gebruik van scherpe additieven is ten strengste verboden om achterblijvende geuren in de koelkast te voorkomen. Vlamvertragende materialen moeten gescheiden van standaard kunststoffen worden gemengd en verwerkt om te voorkomen dat de vlamvertragende eigenschappen in gevaar komen.
Vereisten voor mengcontrole
Gebruik een verticale mixer om materialen gedurende 6 tot 10 minuten op lage snelheid (minder dan 300 tpm) te mengen. Gevuld/gemodificeerd PP mag niet op hoge snelheid worden gemengd om poederagglomeratie te voorkomen, wat putjes aan het oppervlak veroorzaakt. ABS en HIPS zijn relatief broos; Door wrijving veroorzaakte warmteopbouw moet tot een minimum worden beperkt om voortijdige afbraak en vergeling van de pellets te voorkomen. Na het mengen moeten de materialen in afgesloten containers worden bewaard om besmetting door stof of olie te voorkomen.
Specificaties voor drogen en ontvochtigen
ABS en HIPS zijn zeer hygroscopisch; gieten met een hoog vochtgehalte leidt tot zilveren strepen en belletjes, waardoor onderdelen bij lage temperatuurbelasting vatbaar worden voor breuk op bellocaties. Droognormen: ABS bij een constante 80°C gedurende 3–4 uur; HIPS bij 75°C gedurende 3 uur; vochtgehalte gecontroleerd onder 0,04%. PP en GPPS hebben een extreem lage wateropname en vereisen over het algemeen geen droging voor standaardproductie; In omgevingen met een hoge luchtvochtigheid (zoals het "Plum Rain"-seizoen in de zuidelijke regio's) is drogen bij 60°C gedurende 1 uur echter voldoende om oppervlaktevocht te verwijderen. Na het drogen moeten de materialen via afgesloten trechters worden getransporteerd om heropname van vocht uit de lucht te voorkomen.
II. Belangrijke punten voor matrijsontwerp en machine-installatie
Plastic onderdelen van koelkasten zijn doorgaans dunwandige schalen met een groot oppervlak. De voeringen en laden hebben grote afmetingen met wanddiktes van 1,6–2,2 mm; Door de ongelijke dikte zijn ze gevoelig voor zinksporen en kromtrekken. Het matrijsontwerp richt zich op het optimaliseren van koeling, ventilatie en gebalanceerde uitwerpsystemen.
Vormstaalselectie
Voor ABS-buitendeurschalen wordt voor de holte 718H voorgehard, spiegelafgewerkt staal gebruikt om na het polijsten een uniform, glanzend oppervlak te garanderen dat vrij is van krassen of putjes. Voor PP- en HIPS-voeringmatrijzen wordt voorgehard P20-staal geselecteerd om een stabiele massaproductie te garanderen. Holten voor mallen die gevulde/gemodificeerde of vlamvertragende materialen gebruiken, ondergaan een nitreerbehandeling om erosie door poeders en vlamvertragende additieven te weerstaan, waardoor de levensduur van de mal wordt verlengd. Alle interne hoeken zijn voorzien van radius (R)-afrondingen om spanningsconcentraties te elimineren en scheuren tijdens thermische cycli bij lage temperaturen te voorkomen.
Gebalanceerd koelsysteem (sleutel tot het voorkomen van kromtrekken)
Liners en lange laden hebben een hoge lengte-breedteverhouding; mallen maken gebruik van symmetrische, conforme koelkanalen die zich rond beide zijden wikkelen. Spiraalvormige koelkernen worden geïnstalleerd in dikwandige montagenokken en versterkingsribben om temperatuurverschillen tussen dikke en dunne delen te minimaliseren. Strikte regeling van de matrijstemperatuur in zones: 50–60°C voor cosmetische ABS-onderdelen; 30–40°C voor PP-voeringen; 40–50°C voor HIPS-luchtkanaalcomponenten. Overmatige PP-matrijstemperaturen verergeren de kristallisatiekrimp, wat leidt tot ondermaatse laden en vastlopen tijdens gebruik; omgekeerd resulteren extreem lage temperaturen in hoge interne restspanningen, waardoor kromtrekken of vervorming ontstaat tijdens gebruik bij lage temperaturen.
Ontluchting en gebalanceerd uitwerpontwerp
Bij liners met een groot oppervlak en lange smeltstroompaden is de kans groot dat luchtinsluiting en verbranding optreden bij laslijnen op afstand; Langs de lange zijden van het scheidingsvlak zijn doorlopende, fijne ventilatiesleuven (0,012 mm diep) aangebracht. De dichte ribbels aan de onderkant maken gebruik van een symmetrische meerpuntsindeling van uitwerppennen en platte uitwerpers om een uniforme uitwerpkracht te garanderen en te voorkomen dat de lade aan één kant kantelt of omhoog komt. Voor de dunwandige afdekplaat van het luchtkanaal zijn extra uitwerpblokken toegevoegd om doorslag of wit worden door spanning te voorkomen.
Specificaties voor matrijsinstallatie en opstelling
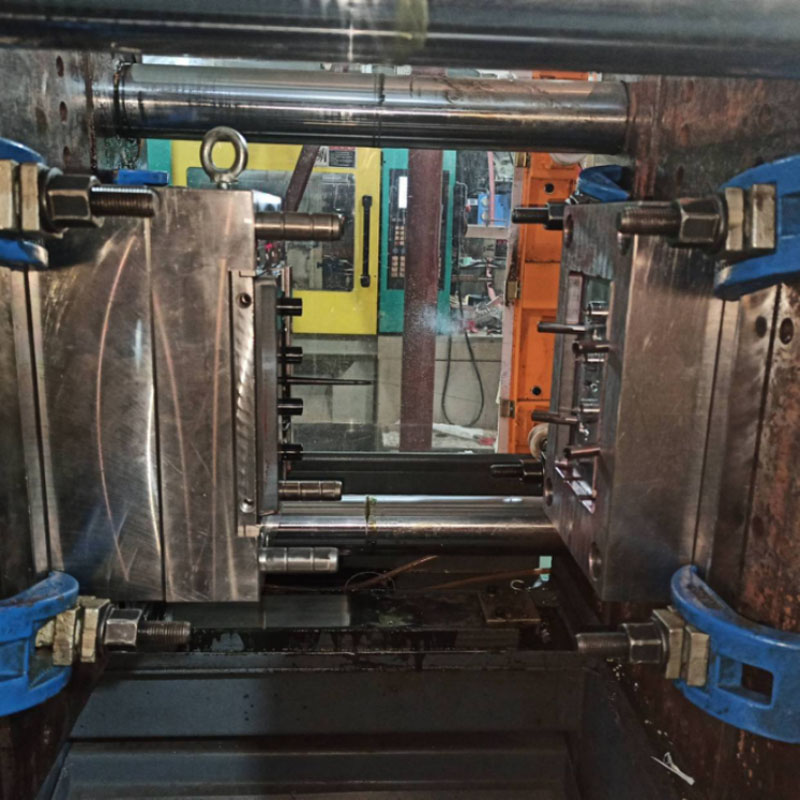
Grote mallen voor koelkastvoeringen en deurschalen worden gecombineerd met 500T–1000T spuitgietmachines; klemplaten moeten gelijkmatig worden vastgedraaid om uitgebreide vlamvorming veroorzaakt door hogedrukinjectie te voorkomen. Op koelcircuits zijn stromingsdetectoren geïnstalleerd om een onbelemmerde stroming te garanderen; de lagedruk-vormsluitingsbescherming is gekalibreerd om schade aan de holte door achtergebleven aanspuitmateriaal te voorkomen; en uitgebreide lektests worden uitgevoerd op de aansluitingen van het koelcircuit om het binnendringen van vocht in de smelt, wat luchtbellen zou kunnen veroorzaken, te elimineren.
III. Kernpunten van de procesbeheersing van het spuitgietproces
Kernprocesstrategie: lage schuifkracht, gefaseerde houddruk en voldoende koeling om interne vormspanning te minimaliseren en de slagvastheid bij lage temperaturen te verbeteren. Zonering van de vattemperatuur
ABS deurschaal: invoerzone 160°C, middenzone 180–190°C, mondstuk 195–205°C; De temperatuur mag niet hoger zijn dan 210°C, omdat hoge temperaturen de taaiheid van het materiaal verminderen, waardoor het gevoelig wordt voor barsten bij impact in koude omgevingen.
Gemodificeerde PP binnenbak/lade: 190–220°C, mondstuk 210°C; overmatige hitte veroorzaakt additieve migratie, wat resulteert in witte vlekken en geuren op binnenmuren.
HIPS luchtkanaalpaneel: 180–205°C; vlamvertragende ABS elektrische componenten: maximale temperatuur 230°C om ontleding en uitval van het vlamvertragende systeem te voorkomen.
Gefaseerde injectievulling
Lange binnenvoeringen en laden maken gebruik van drietraps vulling met variabele snelheid: bufferen op lage snelheid bij de poort, vullen op middelhoge tot hoge snelheid voor het middengedeelte van de holte en verminderde snelheid bij het distale laslijngebied om interne spanning veroorzaakt door moleculaire afschuiving te minimaliseren. Injectiedruk: 80–110 bar; onvoldoende druk resulteert in zwakke laslijnen die na afkoeling vatbaar zijn voor breuk, terwijl overmatige druk een verhoogde flits en interne spanningsaccumulatie veroorzaakt.
Tweetraps houddruk
PP vertoont aanzienlijke kristallisatiekrimp; daarom is ter compensatie een tweetraps houddruk vereist. De eerste fase vult de holte, terwijl de tweede fase de krimp bij afkoelen compenseert, waardoor zinksporen op de zijwanden en de bodem van de binnenvoering worden geëlimineerd. Houdtijd: 6–10s voor dunwandige luchtkanaalpanelen, 12–18s voor dikwandige opbergladen; materiaalplastificatie voor de volgende cyclus vindt gelijktijdig plaats tijdens de vasthoudfase om de algehele vormcyclus te verkorten.
Specificaties voor koeling en verwijdering van onderdelen
De koeltijd wordt berekend op 3-4s per 1 mm wanddikte; een standaard binnenvoering van 2 mm vereist 8–12 seconden koeling. Onderdelen met onvoldoende koeling kunnen bij het uit de vorm halen plat lijken, maar kunnen tijdens langdurige opslag bij lage temperaturen blijvende vervorming ondergaan. Het openen en uitwerpen van de mal moet met lage, constante snelheden plaatsvinden; een geautomatiseerde robot verwijdert de onderdelen, die vervolgens plat op een vlakke houder worden gelegd. Het stapelen of samendrukken van hete plastic onderdelen is ten strengste verboden.
Wij zijn een fabrikant van kunststof koelkastonderdelen en leveren hoogwaardige productie van kunststof koelkastonderdelen. Zolang u kunststof vormproducten voor koelkastonderdelen wilt aanpassen/ontwikkelen, kunt u ons vinden. We beschikken over een professioneel spuitgietontwerp en een volwassen productietechnologie, waardoor u one-stop-service krijgt, van productontwerp tot matrijzenbouw, productproductie, productverpakking en producttransport. Wij kunnen u bij elke schakel helpen. Zolang u bij ons komt, zullen wij u de ultieme service bieden en u tevreden stellen op het gebied van productkwaliteit, productietijd, informatiedialoog, enz.
|
Productnaam |
Vormgeving van loopband |
|
Pls bieden |
2D, 3D, monsters of de grootte van de meerhoekfoto's |
|
Schimmel tijd |
20-35 dagen |
|
Producttijd |
7-15 dagen |
|
Vormprecisie |
+/-0,01 mm |
|
Schimmel leven |
50-100 miljoen schoten |
|
Productieproces |
Audittekeningen - matrijsstroomanalyse - ontwerpvalidatie - Aangepaste materialen - matrijsverwerking - kernverwerking - elektrodebewerking - Runner-systeem verwerking - verwerking en inkoop van onderdelen - aanvaarding van machinale bewerking - holte oppervlaktebehandelingsproces - complexe modus Die - Het geheel oppervlaktecoating van de matrijs - montageplaat - matrijsmonster - monstertest - verzending monsters |
|
Schimmelholte |
Eén holte, meerdere holtes of hetzelfde verschillende producten worden samen gemaakt |
|
Vormmateriaal |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Runner-systeem |
Hotrunner en coldrunner |
|
Basismateriaal |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Finish |
Pitting het woord, spiegelafwerking, mat oppervlak, strepen |
|
Standaard |
HASCO, DME of afhankelijk van |
|
Belangrijkste technologie |
Frezen, slijpen, CNC, EDM, draad snijden, snijden, EDM, draaibanken, oppervlakteafwerking, enz. |
|
Software |
CAD,PRO-E,UG Ontwerptijd: 1-3 dagen (normale omstandigheden) |
|
Productmateriaal |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HEUPEN,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Kwaliteitssysteem |
ISO9001:2008 |
|
Tijd vaststellen |
20 dagen |
|
Apparatuur |
CNC, EDM, afsnijden Machine, plastic machines, enz. Plastic koffervorm zhe jiang |


Kunststof spuitgietmatrijzen maken

Kunststof gietspecificaties

Vormontwerp:



Transactieproces:

Schimmel testen:


Productverpakking

Fabriek
Wij zijn een op maat gemaakte plastic malfabriek. Onze fabriek is een maker van kunststof spuitgietmatrijzen. we hebben 17 jaar ervaring in professionele op maat gemaakte plastic mallen en 10 jaar ervaring in de buitenlandse handel. Wij zijn op maat gemaakte Plastic Mold-leverancier. Wij kunnen op maat gemaakte Plastic Mold-service bieden. Onze fabriek kan de spuitgegoten plastic onderdelen maken en de kwaliteit van de producten zal u tevreden stellen.
We hebben meer dan 50 hoogwaardige machines en honderden ingenieurs en ontwerpers. We kunnen one-stop-service bieden, van productontwerp - matrijzenbouw - productproductie - productverpakking - transport. We hebben een complete productieketen. Wij kunnen aan al uw wensen voldoen.
Diensten die wij leveren:
Professionele op maat gemaakte matrijsservice, ontwerp en productie van kunststof matrijzen. Productie van kunststofproducten, productontwerp, matrijsontwerp, aanpassing van blaasvormen, aanpassing van rotatiematrijzen, aanpassing van spuitgietmatrijzen. 3D-printdiensten, CNC-productiediensten, productverpakkingen, op maat gemaakte verpakkingen, verzenddiensten.










We houden ons altijd eerst aan de principes van kwaliteit en tijd eerst. Terwijl u klanten producten van de hoogste kwaliteit biedt, probeert u de productie-efficiëntie te maximaliseren en de productietijd te verkorten. Met trots kunnen wij elke klant vertellen dat ons bedrijf sinds de oprichting geen enkele klant heeft verloren. Als er een probleem is met het product, zullen wij actief naar een oplossing zoeken en onze verantwoordelijkheid tot het einde toe nemen.

Veelgestelde vragen
Vraag 1: Handelt u in een bedrijf of fabrikant?
A: Wij zijn fabrikanten.
Vraag 2. Wanneer kan ik de offerte krijgen?
A: We citeren meestal binnen 2 dagen nadat we uw aanvraag hebben ontvangen.
Als u zeer dringend bent, kunt u ons bellen of ons dit in uw e-mail vertellen, zodat we eerst een offerte voor u kunnen maken.
Q3. Hoe lang is de doorlooptijd voor schimmel?
A: Het hangt allemaal af van de grootte en complexiteit van de producten. Normaal gesproken bedraagt de doorlooptijd 25 dagen.
Q4. Ik heb geen 3D-tekening, hoe moet ik aan het nieuwe project beginnen?
A: U kunt ons een vormmonster bezorgen, wij zullen u helpen het 3D-tekeningontwerp af te ronden.
Vraag 5. Hoe kunt u vóór verzending de kwaliteit van het product garanderen?
A: Als u niet naar onze fabriek komt en ook geen derde partij voor inspectie heeft, zullen wij uw inspectiemedewerker zijn.
We zullen u een video leveren voor details over het productieproces, inclusief procesrapport, productgroottestructuur en oppervlaktedetail, verpakkingsdetails enzovoort.
Vraag 6. Wat zijn uw betalingsvoorwaarden?
A: Vormbetaling: 40% aanbetaling per T/T vooraf, 30% tweede vormbetaling voordat de eerste proefmonsters worden verzonden, 30% vormsaldo nadat u akkoord bent gegaan met de definitieve monsters.
B: Productiebetaling: 50% aanbetaling vooraf, 50% vóór verzending van de definitieve goederen.
Vraag 7: Hoe zorgt u voor een langdurige en goede relatie met ons bedrijf?
EEN:1. We behouden een goede kwaliteit en een concurrerende prijs om ervoor te zorgen dat onze klanten profiteren van producten van de beste kwaliteit.
2. Wij respecteren elke klant als onze vriend en doen oprecht zaken en sluiten vriendschap met hen, waar ze ook vandaan komen.
Hottags: Kunststof koelkastonderdelen gieten, China, fabrikant, leverancier, fabriek, aangepast, groothandel, koop, kwaliteit, nieuwste verkoop, gemaakt in China
Gerelateerde categorie
Stuur onderzoek
Stel gerust uw vraag via onderstaand formulier. Wij zullen u binnen 24 uur antwoorden.