Thuis
>
Product > Core Customization Service > Aangepaste vorm > Reserveonderdelen ladekast kunststof lijstwerk
Product
- Core Customization Service
- Gezondheidszorg
- Elektronische apparaten en instrumenten
- Mallen voor moeder- en kindbenodigdheden
- Recreatieve sporten
- Woninginrichting Kunst
- Auto-accessoires
- Transport en opslag
- Verlichtingsarmaturen
- Bouwapparatuur
- Verpakkingsproduct
- Educatief en laboratoria
- Kleding Bagage Accessoires
- Verzorgings- en reinigingsproducten
- Land- en bosbouw
- Mechanische uitrusting
- Dierbenodigdheden
- Keukengerei
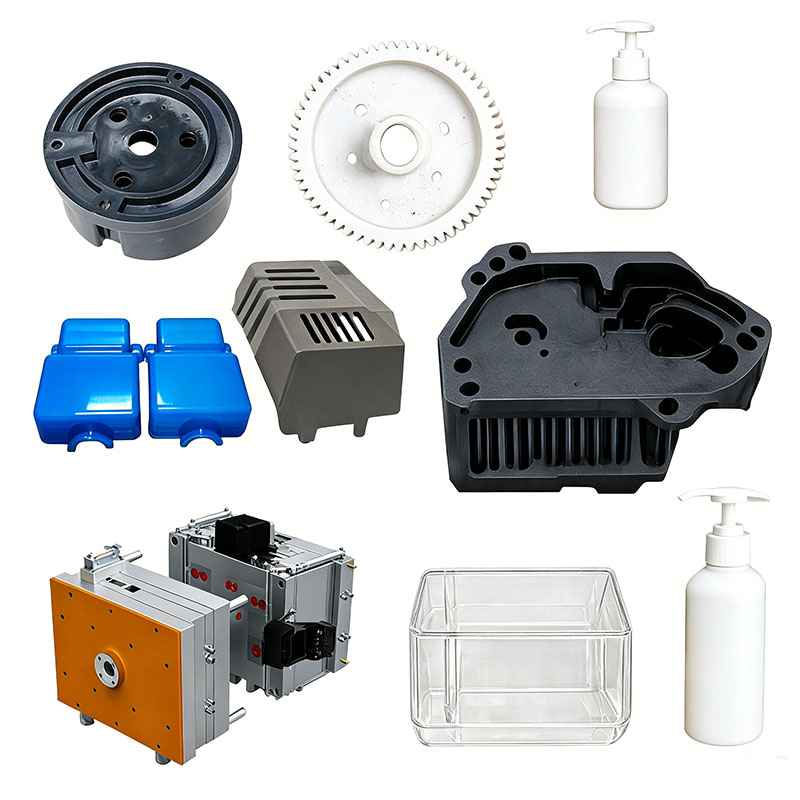
Reserveonderdelen ladekast kunststof lijstwerk
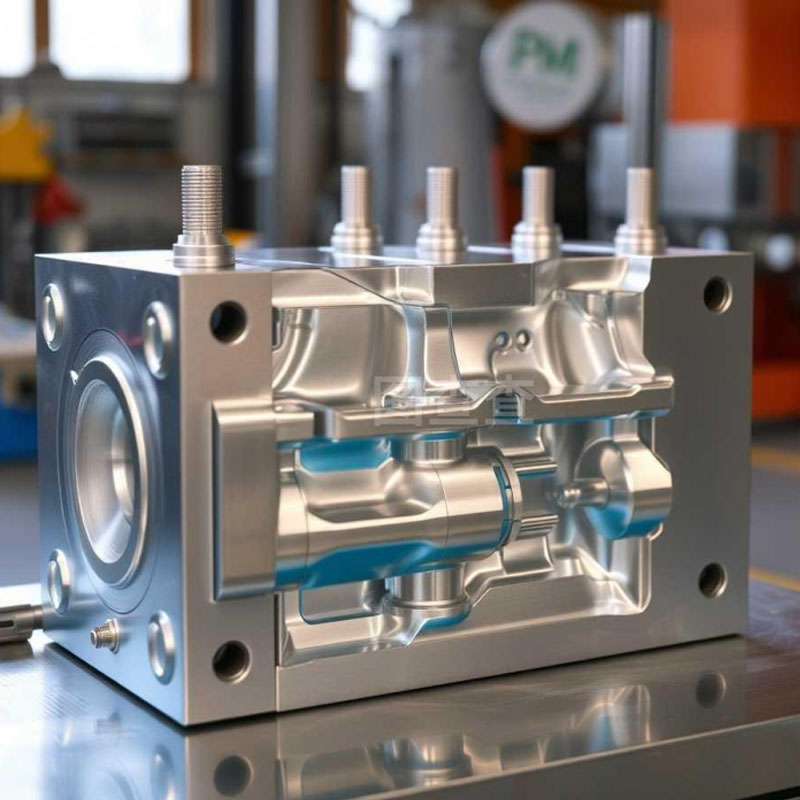
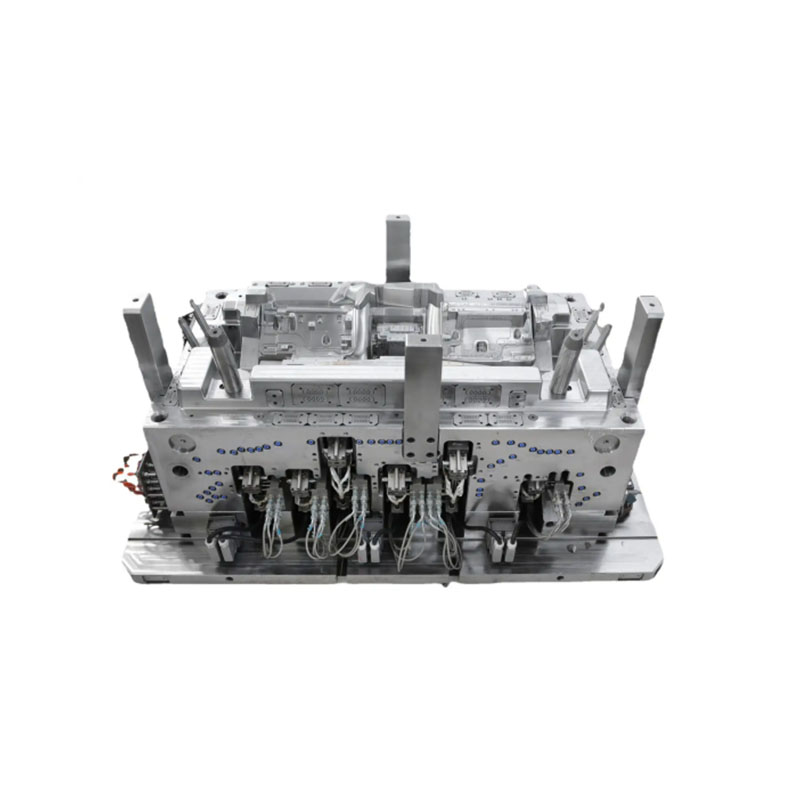
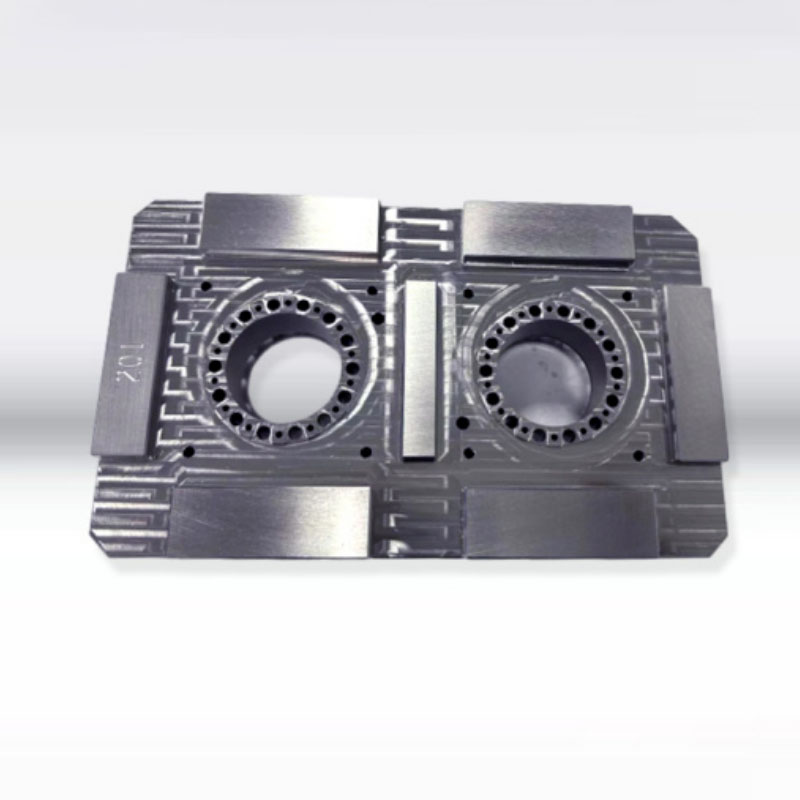
Ningbo (P&M) Plastic Metal Products Co., Ltd. heeft 17 jaar ervaring in de productie van matrijzen en kan de kunststof ladekast voor reserveonderdelen op maat maken. Wij bieden professionele, op maat gemaakte kunststofgietdiensten voor reserveonderdelenladekasten, en wij zijn een professionele fabrikant van kunststofgietwerk voor reserveonderdelenladekasten. Wij hebben voldoende ervaring met het selecteren van productgrondstoffen en matrijsmaterialen. Tijdens het aanpassen van kunststof ladekast voor reserveonderdelen, kan onze fabriek one-stop-service bieden. We hebben ontwerp- en productiemogelijkheden met betrekking tot het kunststofgieten van ladekasten voor reserveonderdelen, zoals: CAD-ontwerp, matrijzenbouw, spuitgieten, productie van kunststofproducten, assemblage en andere technologieën.
Stuur onderzoek
Productomschrijving
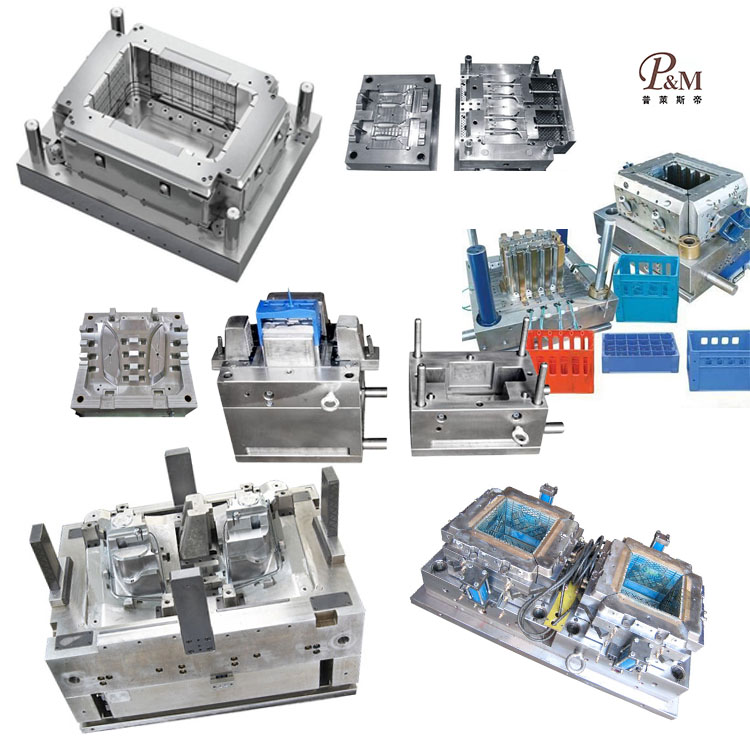
Daarnaast heeft ons bedrijf samenwerkingsrelaties opgebouwd met leveranciers van kunststofgrondstoffen, drukfabrikanten, enz. om de levering van grondstoffen en drukkwaliteit te garanderen. Door onze rijke ervaring en perfecte toeleveringsketen kan ons bedrijf klanten hoogwaardige, op maat gemaakte kunststof gietproducten voor ladekasten voor reserveonderdelen bieden om aan hun specifieke behoeften te voldoen. Tegelijkertijd hebben we 10 jaar professionele ervaring in de buitenlandse handel, begrijpen we het buitenlandse handelsproces en kunnen we onze klanten beter van dienst zijn. Voor kunststofvormproducten voor ladekasten met reserveonderdelen kunnen we overeenkomstige kunststof onderdelen maken, wat voornamelijk gebeurt via spuitgietmatrijzen.
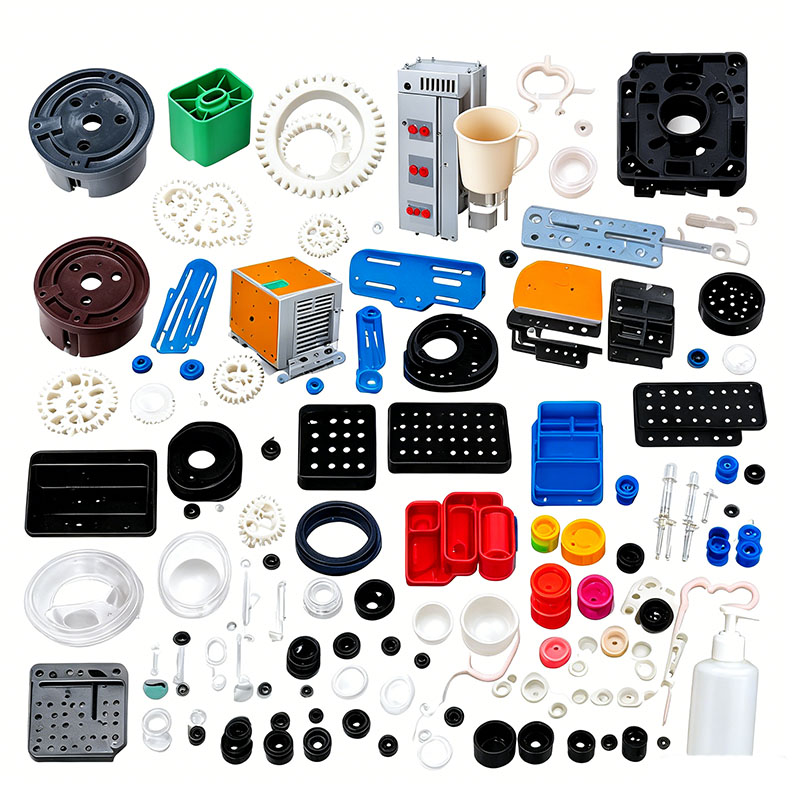
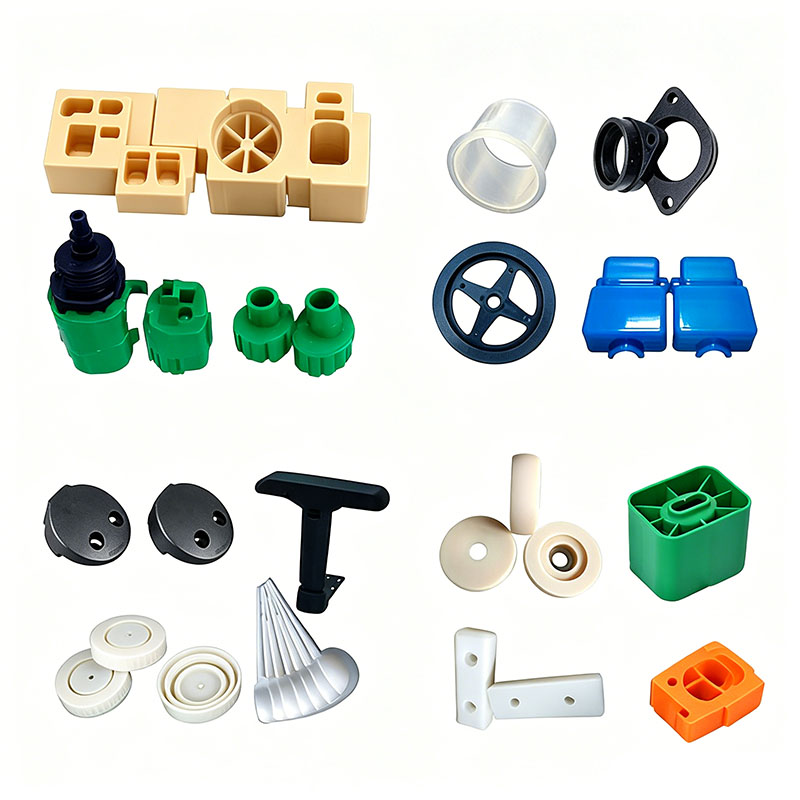
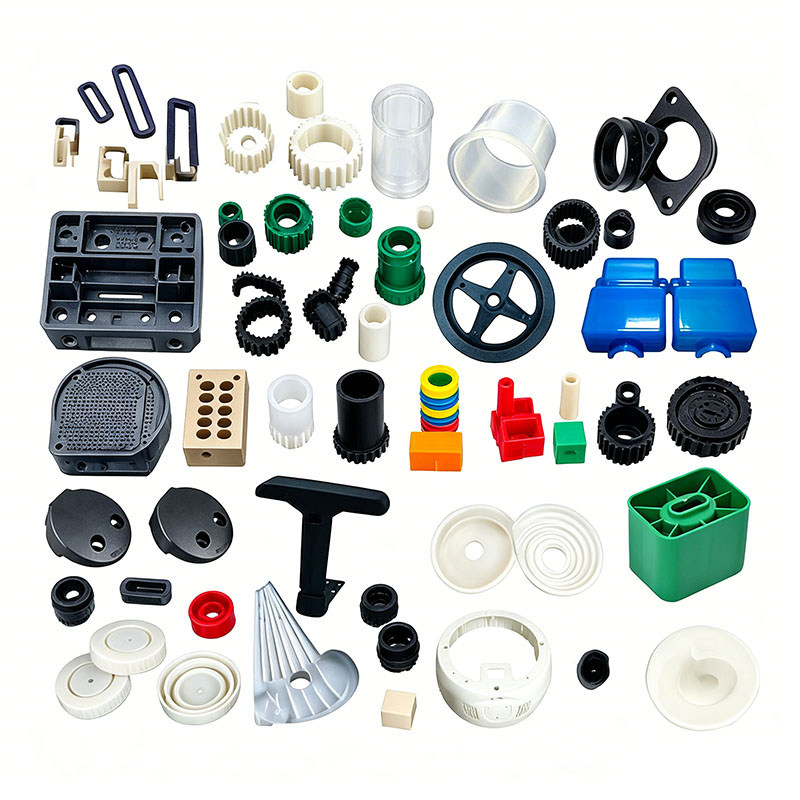
Kunststof onderdelen voor ladekasten met reserveonderdelen in de werkplaats, waaronder ladebakken, zijpanelen van kasten, verdelers, schuifrailbasissen, inklikbare handgrepen, steunvoeten en plankbeugels, worden veel gebruikt in autoreparaties, hardware en fabrieksopslagplaatsen. Deze onderdelen moeten bestand zijn tegen langdurige opslag van metalen componenten, voortdurende statische belastingen, frequente glijdende wrijving en blootstelling aan snijvloeistoffen en machineoliën. Als dunwandige onderdelen met hoge aspectverhoudingen zijn ze zeer gevoelig voor problemen zoals kromtrekken, maatafwijkingen en onvoldoende laslijnsterkte. Reguliere grondstoffen zijn onder meer met talk gevulde gemodificeerde PP, ABS met hoge stijfheid en HIPS met hoge impact. De belangrijkste doelstellingen op het gebied van gietcontrole zijn onder meer het minimaliseren van krimp en vervorming, het verbeteren van de draagsterkte, het garanderen van dimensionale uitwisselbaarheid tussen batches en het voorkomen van oliegerelateerde exsudatie van het oppervlak. In de volgende paragrafen worden deze aspecten gedetailleerd beschreven in vijf dimensies: grondstoffen, matrijsontwerp, spuitgietprocessen, nabewerking en beperking van defecten (in totaal ongeveer 1.500 woorden).
I. Grondstofselectie en voorbewerking/vormbenodigdheden
1. Principes voor materiaalmatching
Met talk gevulde PP wordt geselecteerd voor ladebakken, verdelers en onderkasten; talk vermindert de vormkrimp aanzienlijk en verbetert tegelijkertijd de stijfheid, vetbestendigheid en kostenefficiëntie, waardoor het ideaal is voor dragende constructies met een groot volume. ABS wordt gekozen voor zichtbare deurpanelen, handgrepen en etiketplaten vanwege de uniforme oppervlakteglans, goede taaiheid en geschiktheid voor zeefdrukmodelinformatie. High-impact HIPS wordt gebruikt voor schuifrailsteunen en dragende kliksluitingen, en biedt een hoge hardheid en slijtvastheid om wit worden of schuren tijdens herhaaldelijk glijden te voorkomen.
Voor materiaalrecycling gelden strikte limieten: het aandeel maalgoed (aangietsels/uitlopers) dat aan cosmetische ABS-onderdelen wordt toegevoegd, mag niet meer dan 10% bedragen. Het is verboden gerecycled afval in laden of dragende onderstellen te mengen; Herhaaldelijk herslijpen veroorzaakt moleculaire degradatie, waardoor onderdelen onder belasting vatbaar zijn voor brosse breuken. Gevulde PP-, ABS- en PS-materialen moeten afzonderlijk worden opgeslagen en verwerkt; mengen is ten strengste verboden, omdat dit leidt tot delaminatie, broosheid en vlekvorming op het oppervlak.
Om de olieachtige werkplaatsomgeving, antistatische masterbatches en weinig exsudatie aan te pakken, worden milieuvriendelijke losmiddelen toegevoegd om vettigheid van het oppervlak en de aantrekking van metaalstof te voorkomen. 2. Kernpunten van mengoperaties
Laad de masterbatch, het vulpoeder en de functionele additieven in een verticale mixer met lage snelheid; handhaaf een rotatiesnelheid van 280–320 tpm en een mengtijd van 6–10 minuten. Mengen op hoge snelheid moet worden vermeden voor met talk gevulde PP, omdat wrijving bij hoge snelheid poederagglomeratie veroorzaakt, wat resulteert in witte vlekken, strepen en inconsistente lokale stijfheid op het oppervlak van het plastic onderdeel. Sluit het materiaal na het mengen af en bewaar het in een container die is voorzien van het materiaaltype en het batchnummer om verwisseling van het materiaal te voorkomen.
3. Specificaties voor drogen en ontvochtigen
ABS is zeer hygroscopisch; Als het niet goed wordt gedroogd, leidt dit tot "zilveren strepen" en interne belletjes. Bellen in dragende gebieden verminderen direct het draagvermogen. De standaard droogconditie is drogen met hete lucht bij 80°C gedurende 3-4 uur, waarbij het vochtgehalte onder de 0,04% blijft. Gevulde PP en HIPS hebben een extreem lage waterabsorptiesnelheid en vereisen over het algemeen geen droging in standaard werkplaatsomgevingen; Tijdens perioden met een hoge luchtvochtigheid (zoals het regenseizoen) is drogen bij 60°C gedurende 1 uur echter noodzakelijk om oppervlaktevocht te verwijderen. Gedroogde grondstoffen moeten in een afgesloten systeem naar de hopper worden getransporteerd om reabsorptie van vocht uit de lucht te voorkomen.
II. Kernpunten van matrijsontwerp en machine-inbedrijfstelling
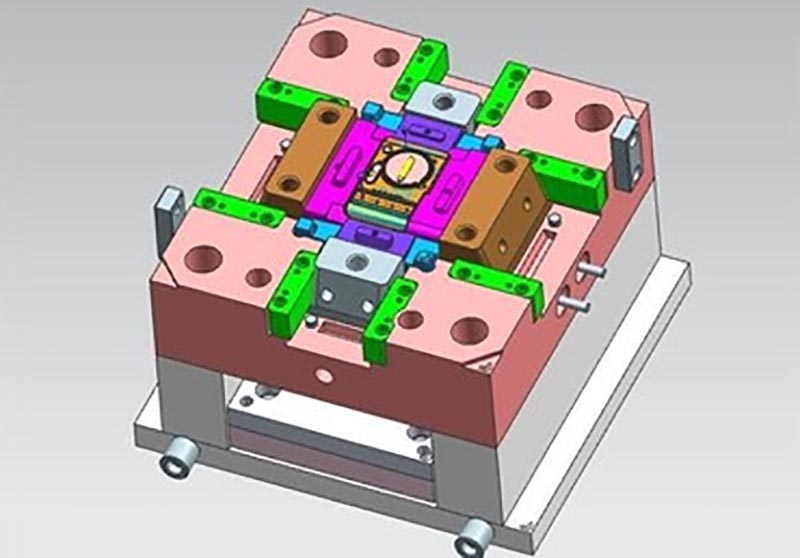
Kunststof onderdelen van het ladetype vertonen aanzienlijke verschillen tussen lengte en breedte, dunne wanden en dichte ribbels. De kern van het matrijsontwerp ligt in een evenwichtige koeling, symmetrische uitwerping en adequate ventilatie om kromtrekken en vervorming fundamenteel te onderdrukken.
Vormstaalselectie
Voor ABS-onderdelen die een hoogwaardige afwerking vereisen, is voor de holte 718H voorgehard spiegelafwerkingsstaal geselecteerd; dit zorgt voor een oppervlak dat na het polijsten vrij is van putjes of krassen en zorgt voor een stabiele hechting bij zeefdrukken. Mallen voor met talk gevulde PP zijn voorzien van genitreerde holtes om de voortdurende slijtage door het vulpoeder te weerstaan en de levensduur van de mal te verlengen. Slijtvaste kleine componenten, zoals glijrailbasissen, maken gebruik van P20-vormstaal om instorten of vervorming tijdens langdurige massaproductie te voorkomen. Alle interne hoeken van het plastic onderdeel zijn voorzien van uniforme afgeronde randen (R-hoeken) om spanningsconcentraties te elimineren en scheuren onder de druk van zware belastingen te voorkomen.
Koelsysteem (cruciaal voor het voorkomen van kromtrekken)
Standaard ladewanden zijn 1,8–2,2 mm dik, terwijl de onderste steunpilaren en verstevigingsribben een dikte van 4–5 mm kunnen bereiken; een dergelijke ongelijkmatige wanddikte veroorzaakt differentiële krimp en eenzijdige kromtrekking. De mal maakt gebruik van conforme koelkanalen die zich rond het onderdeel wikkelen, met een symmetrische indeling langs de lange en korte zijden van de lade; dikwandige verticale ribben zijn voorzien van interne spiraalvormige koelkernen om de warmteafvoer in zware secties te versnellen. De matrijstemperatuur wordt per zone geregeld: 50–60°C voor ABS en 30–45°C voor PP. Overmatige PP-matrijstemperaturen verergeren de kristallisatiekrimp, wat resulteert in ondermaatse laden en ongelijkmatige montageopeningen tussen gestapelde eenheden; omgekeerd leiden extreem lage temperaturen tot hoge interne restspanningen, waardoor tijdens opslag geleidelijk kromtrekken ontstaat.
Ontluchting en evenwichtige uitwerping
De lade met lang formaat heeft een lang smeltstroompad, waardoor de distale laslijn zeer gevoelig is voor gasinsluiting en verbranding; Langs de lange zijden van de scheidingslijn zijn doorlopende ventilatiekanalen (0,012 mm diep) aangebracht. Een dicht ribpatroon aan de onderkant wordt gecombineerd met een symmetrische reeks uitwerppennen en platte uitwerpers om een uniforme uitwerpkracht te garanderen. Een onevenwichtige uitwerping zorgt ervoor dat de lade na het uit de vorm halen aan één kant omhoog trekt, wat leidt tot vastlopen of vastlopen tijdens de montage en het gebruik. Er zijn extra uitwerpblokken toegevoegd voor slanke verdeelplaten om doorslag of verbleking van het oppervlak te voorkomen.
Installatie- en bedieningsnormen voor matrijzen
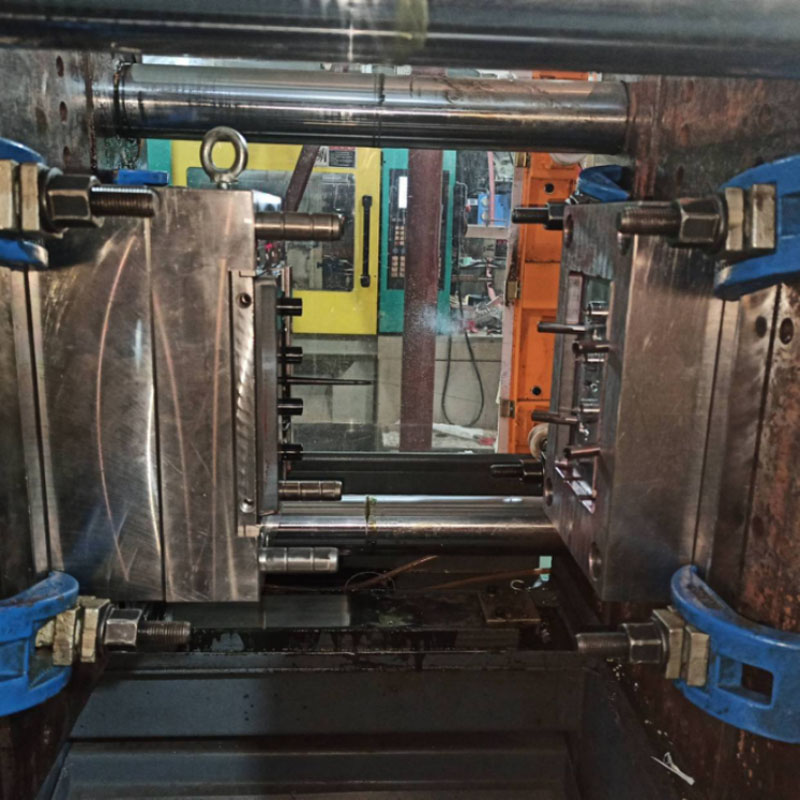
De grootformaat ladematrijs is ontworpen voor 450T–750T spuitgietmachines; na het hijsen moeten de klemplaten gelijkmatig worden aangedraaid om uitgebreide vlamvorming door hogedrukinjectie te voorkomen. Op koelcircuits worden stromingsdetectoren geïnstalleerd om een onbelemmerde circulatie te garanderen. De lagedruk-matrijsbescherming is gekalibreerd om automatisch de matrijs te openen bij het detecteren van achtergebleven uitlopers of vreemde voorwerpen, waardoor kostbare schade aan de holte wordt voorkomen. De connectoren van het koelcircuit ondergaan strenge lektests om te voorkomen dat er vocht in de smelt binnendringt, wat gasbellen zou kunnen veroorzaken.
Wij zijn een fabrikant van kunststofgietwerk voor ladekasten met reserveonderdelen en leveren hoogwaardige productie van kunststofgietwerk voor ladekasten met reserveonderdelen. Zolang u plastic vormproducten voor ladekasten voor reserveonderdelen wilt aanpassen/ontwikkelen, kunt u ons vinden. We beschikken over een professioneel spuitgietontwerp en een volwassen productietechnologie, waardoor u one-stop-service krijgt, van productontwerp tot matrijzenbouw, productproductie, productverpakking en producttransport. Wij kunnen u bij elke schakel helpen. Zolang u bij ons komt, zullen wij u de ultieme service bieden en u tevreden stellen op het gebied van productkwaliteit, productietijd, informatiedialoog, enz.
|
Productnaam |
Vormgeving van loopband |
|
Pls bieden |
2D, 3D, monsters of de grootte van de meerhoekfoto's |
|
Schimmel tijd |
20-35 dagen |
|
Producttijd |
7-15 dagen |
|
Vormprecisie |
+/-0,01 mm |
|
Schimmel leven |
50-100 miljoen schoten |
|
Productieproces |
Audittekeningen - matrijsstroomanalyse - ontwerpvalidatie - Aangepaste materialen - matrijsverwerking - kernverwerking - elektrodebewerking - Runner-systeem verwerking - verwerking en inkoop van onderdelen - aanvaarding van machinale bewerking - holte oppervlaktebehandelingsproces - complexe modus Die - Het geheel oppervlaktecoating van de matrijs - montageplaat - matrijsmonster - monstertest - verzending monsters |
|
Schimmelholte |
Eén holte, meerdere holtes of hetzelfde verschillende producten worden samen gemaakt |
|
Vormmateriaal |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Runner-systeem |
Hotrunner en coldrunner |
|
Basismateriaal |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Finish |
Pitting het woord, spiegelafwerking, mat oppervlak, strepen |
|
Standaard |
HASCO, DME of afhankelijk van |
|
Belangrijkste technologie |
Frezen, slijpen, CNC, EDM, draad snijden, snijden, EDM, draaibanken, oppervlakteafwerking, enz. |
|
Software |
CAD,PRO-E,UG Ontwerptijd: 1-3 dagen (normale omstandigheden) |
|
Productmateriaal |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HEUPEN,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Kwaliteitssysteem |
ISO9001:2008 |
|
Tijd vaststellen |
20 dagen |
|
Apparatuur |
CNC, EDM, afsnijden Machine, plastic machines, enz. Plastic koffervorm zhe jiang |


Kunststof spuitgietmatrijzen maken

Kunststof gietspecificaties

Vormontwerp:



Transactieproces:

Schimmel testen:


Productverpakking

Fabriek
Wij zijn een op maat gemaakte plastic malfabriek. Onze fabriek is een maker van kunststof spuitgietmatrijzen. we hebben 17 jaar ervaring in professionele op maat gemaakte plastic mallen en 10 jaar ervaring in de buitenlandse handel. Wij zijn op maat gemaakte Plastic Mold-leverancier. Wij kunnen op maat gemaakte Plastic Mold-service bieden. Onze fabriek kan de spuitgegoten plastic onderdelen maken en de kwaliteit van de producten zal u tevreden stellen.
We hebben meer dan 50 hoogwaardige machines en honderden ingenieurs en ontwerpers. We kunnen one-stop-service bieden, van productontwerp - matrijzenbouw - productproductie - productverpakking - transport. We hebben een complete productieketen. Wij kunnen aan al uw wensen voldoen.
Diensten die wij leveren:
Professionele op maat gemaakte matrijsservice, ontwerp en productie van kunststof matrijzen. Productie van kunststofproducten, productontwerp, matrijsontwerp, aanpassing van blaasvormen, aanpassing van rotatiematrijzen, aanpassing van spuitgietmatrijzen. 3D-printdiensten, CNC-productiediensten, productverpakkingen, op maat gemaakte verpakkingen, verzenddiensten.










We houden ons altijd eerst aan de principes van kwaliteit en tijd eerst. Terwijl u klanten producten van de hoogste kwaliteit biedt, probeert u de productie-efficiëntie te maximaliseren en de productietijd te verkorten. Met trots kunnen wij elke klant vertellen dat ons bedrijf sinds de oprichting geen enkele klant heeft verloren. Als er een probleem is met het product, zullen wij actief naar een oplossing zoeken en onze verantwoordelijkheid tot het einde toe nemen.

Veelgestelde vragen
Vraag 1: Handelt u in een bedrijf of fabrikant?
A: Wij zijn fabrikanten.
Vraag 2. Wanneer kan ik de offerte krijgen?
A: We citeren meestal binnen 2 dagen nadat we uw aanvraag hebben ontvangen.
Als u zeer dringend bent, kunt u ons bellen of ons dit in uw e-mail vertellen, zodat we eerst een offerte voor u kunnen maken.
Q3. Hoe lang is de doorlooptijd voor schimmel?
A: Het hangt allemaal af van de grootte en complexiteit van de producten. Normaal gesproken bedraagt de doorlooptijd 25 dagen.
Q4. Ik heb geen 3D-tekening, hoe moet ik aan het nieuwe project beginnen?
A: U kunt ons een vormmonster bezorgen, wij zullen u helpen het 3D-tekeningontwerp af te ronden.
Vraag 5. Hoe kunt u vóór verzending de kwaliteit van het product garanderen?
A: Als u niet naar onze fabriek komt en ook geen derde partij voor inspectie heeft, zullen wij uw inspectiemedewerker zijn.
We zullen u een video leveren voor details over het productieproces, inclusief procesrapport, productgroottestructuur en oppervlaktedetail, verpakkingsdetails enzovoort.
Vraag 6. Wat zijn uw betalingsvoorwaarden?
A: Vormbetaling: 40% aanbetaling per T/T vooraf, 30% tweede vormbetaling voordat de eerste proefmonsters worden verzonden, 30% vormsaldo nadat u akkoord bent gegaan met de definitieve monsters.
B: Productiebetaling: 50% aanbetaling vooraf, 50% vóór verzending van de definitieve goederen.
Vraag 7: Hoe zorgt u voor een langdurige en goede relatie met ons bedrijf?
EEN:1. We behouden een goede kwaliteit en een concurrerende prijs om ervoor te zorgen dat onze klanten profiteren van producten van de beste kwaliteit.
2. Wij respecteren elke klant als onze vriend en doen oprecht zaken en sluiten vriendschap met hen, waar ze ook vandaan komen.
Hottags: Reserveonderdelen ladekast kunststof gietwerk, China, fabrikant, leverancier, fabriek, aangepast, groothandel, koop, kwaliteit, nieuwste verkoop, gemaakt in China
Gerelateerde categorie
Stuur onderzoek
Stel gerust uw vraag via onderstaand formulier. Wij zullen u binnen 24 uur antwoorden.