Thuis
>
Product > Core Customization Service > Aangepaste vorm > Paraplu kunststof onderdelen gieten
Product
- Core Customization Service
- Gezondheidszorg
- Elektronische apparaten en instrumenten
- Mallen voor moeder- en kindbenodigdheden
- Recreatieve sporten
- Woninginrichting Kunst
- Auto-accessoires
- Transport en opslag
- Verlichtingsarmaturen
- Bouwapparatuur
- Verpakkingsproduct
- Educatief en laboratoria
- Kleding Bagage Accessoires
- Verzorgings- en reinigingsproducten
- Land- en bosbouw
- Mechanische uitrusting
- Dierbenodigdheden
- Keukengerei
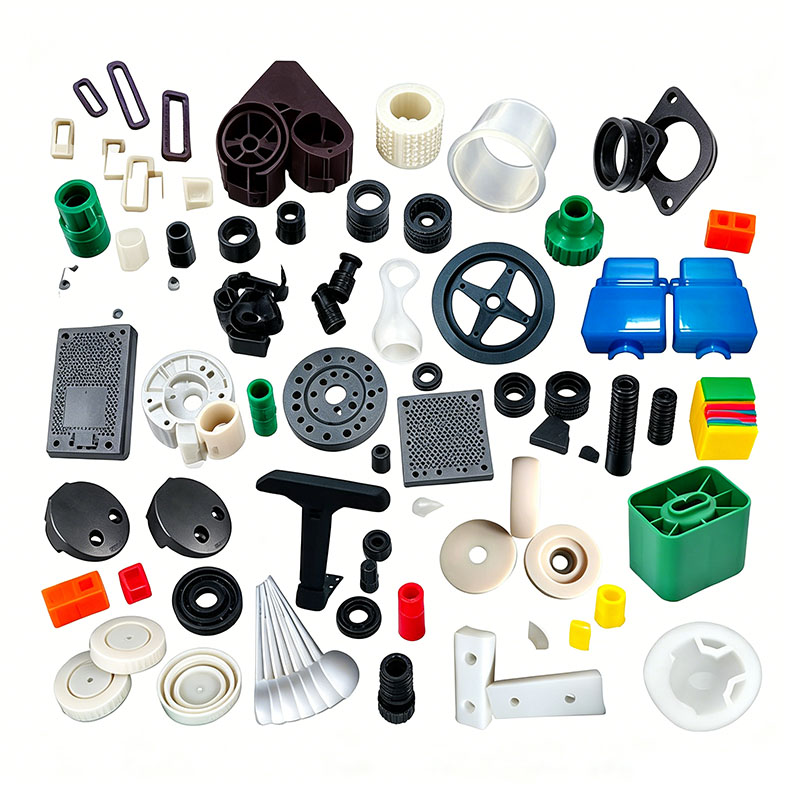
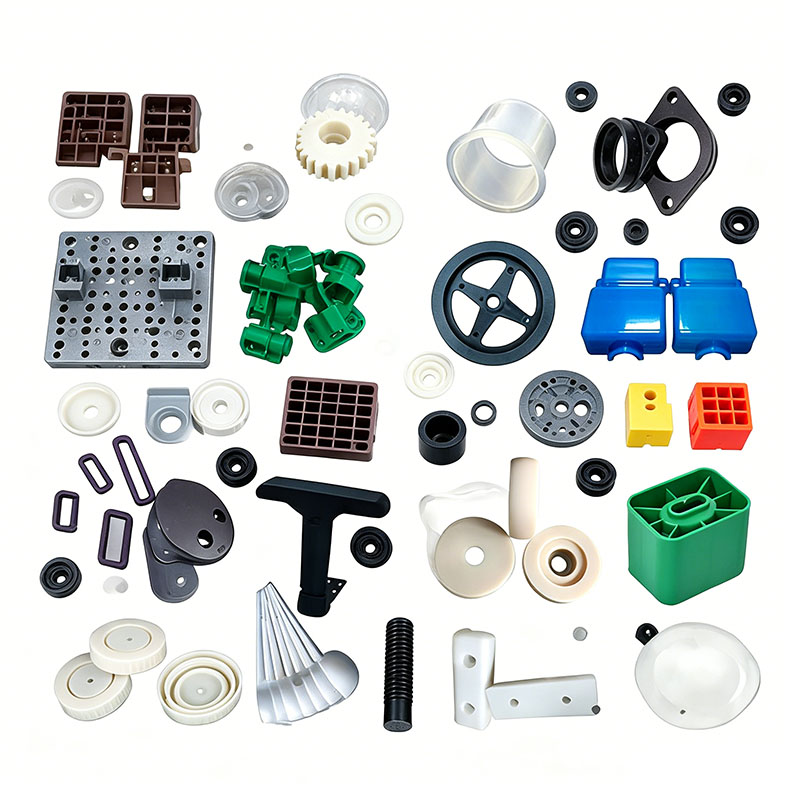
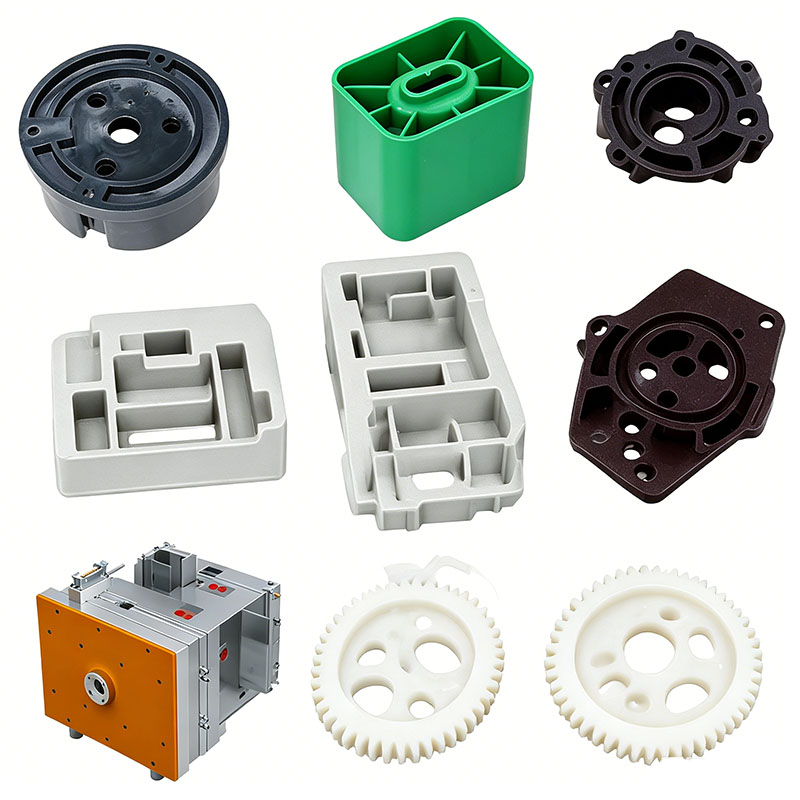
Paraplu kunststof onderdelen gieten
Ningbo (P&M) Plastic Metal Products Co., Ltd. heeft 17 jaar ervaring in de productie van matrijzen en kan het vormen van kunststof onderdelen van paraplu's aanpassen. Wij bieden professionele op maat gemaakte paraplu-gietdiensten voor kunststof onderdelen, en wij zijn een professionele fabrikant van kunststof paraplu-onderdelen. Wij hebben voldoende ervaring met het selecteren van productgrondstoffen en matrijsmaterialen. Tijdens het aanpassen van kunststof onderdelen voor paraplu's, kan onze fabriek one-stop-service bieden. We hebben ontwerp- en productiemogelijkheden met betrekking tot het vormen van kunststof onderdelen van paraplu's, zoals: CAD-ontwerp, matrijzenbouw, spuitgieten, productie van kunststofproducten, assemblage en andere technologieën.
Stuur onderzoek
Productomschrijving
Daarnaast heeft ons bedrijf samenwerkingsrelaties opgebouwd met leveranciers van kunststofgrondstoffen, drukfabrikanten, enz. om de levering van grondstoffen en drukkwaliteit te garanderen. Door onze rijke ervaring en perfecte toeleveringsketen kan ons bedrijf klanten hoogwaardige op maat gemaakte kunststof paraplu-onderdelen bieden om aan hun specifieke behoeften te voldoen. Tegelijkertijd hebben we 10 jaar professionele ervaring in de buitenlandse handel, begrijpen we het buitenlandse handelsproces en kunnen we onze klanten beter van dienst zijn. Voor het vormen van parapluproducten voor kunststofonderdelen kunnen we overeenkomstige kunststofonderdelen maken, wat voornamelijk gebeurt via spuitgietmatrijzen.
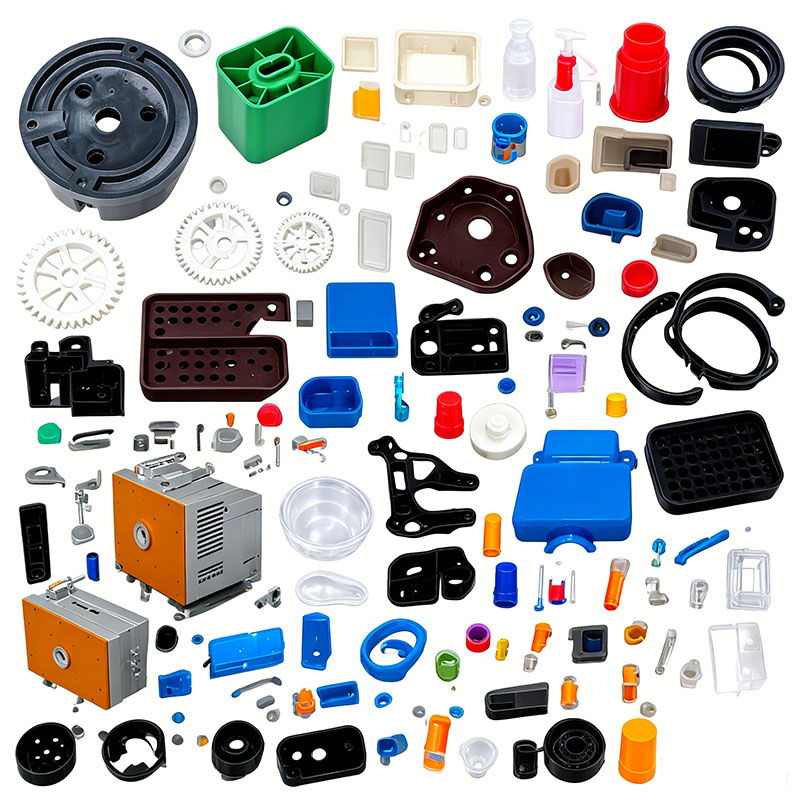
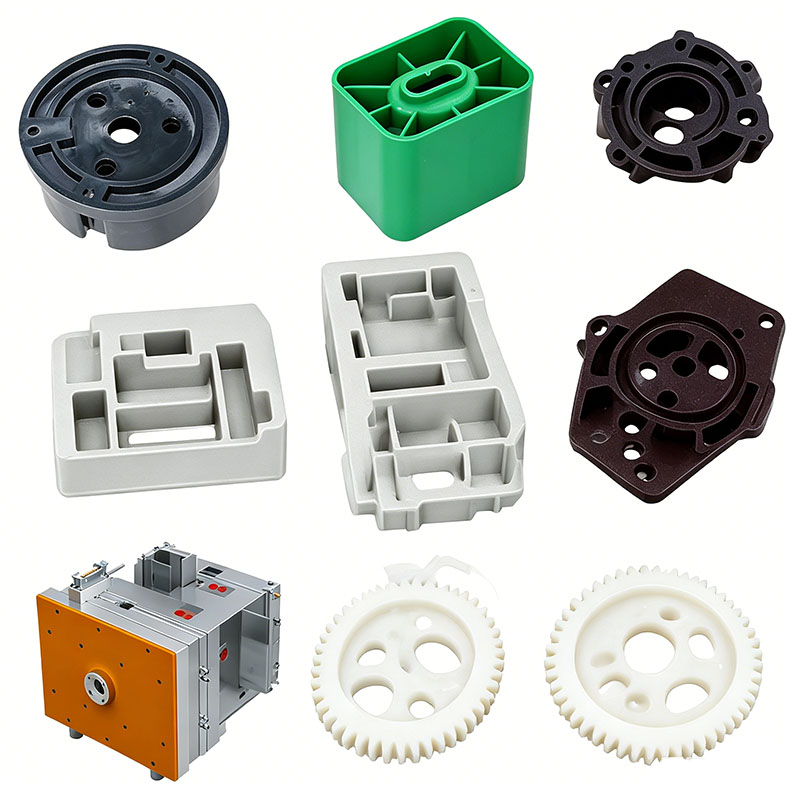
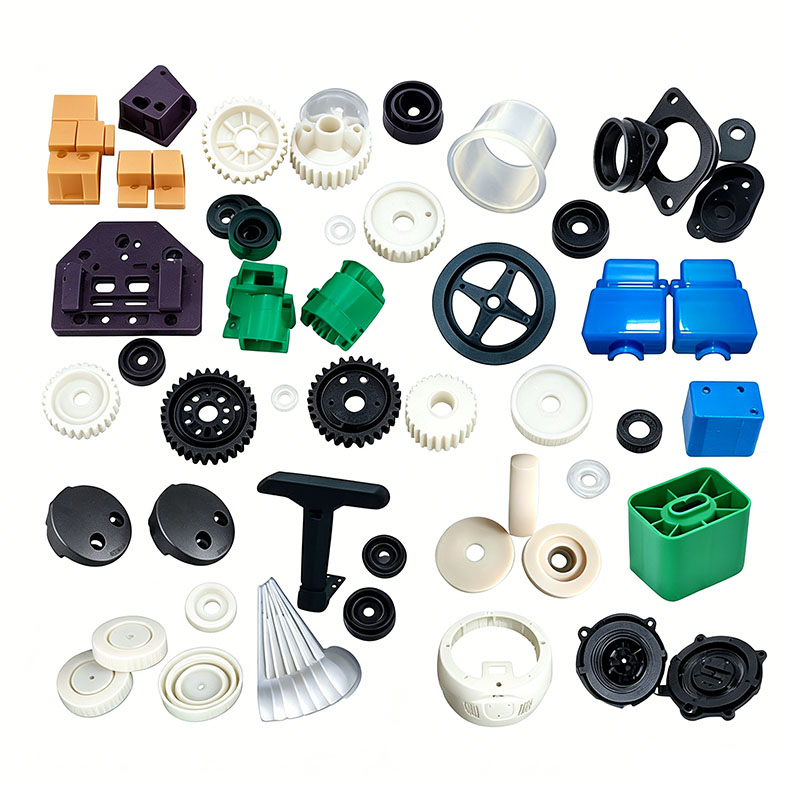
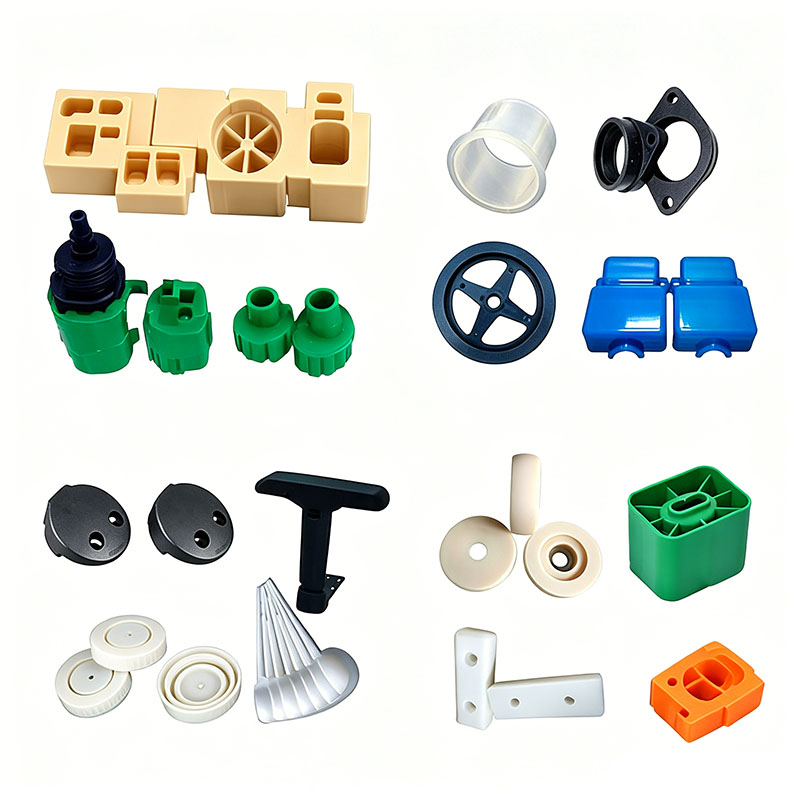
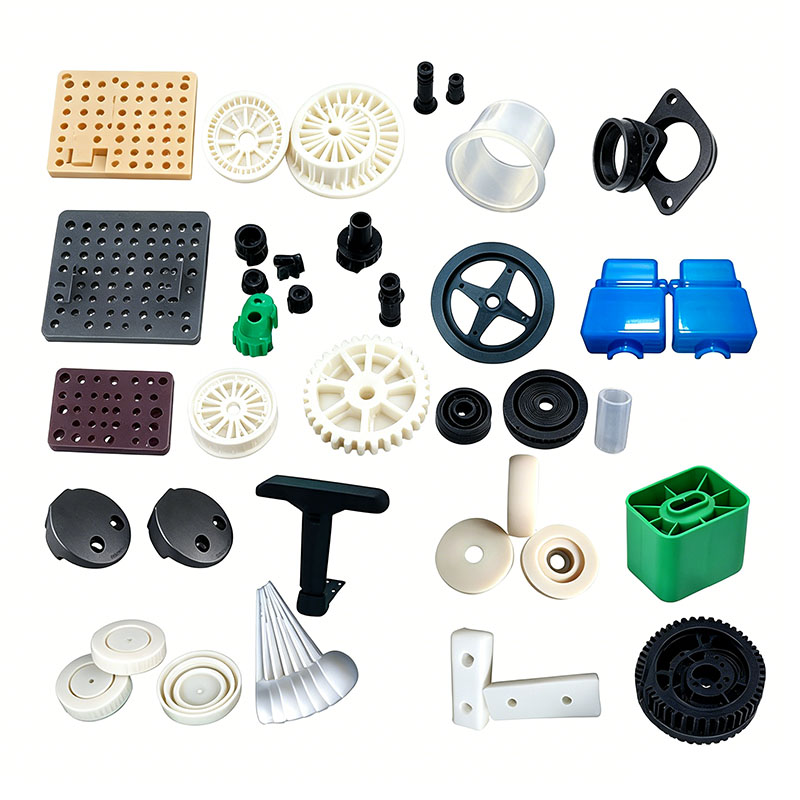
Kunststof paraplucomponenten, zoals ribverbindingen, middenashulzen, handgrepen, ontgrendelingsknoppen, puntdoppen, luifelbevestigingen, opvouwbare steunen en veermantels, vallen in drie categorieën: structurele dragende connectoren, esthetische/gripcomponenten en kleine decoratieve onderdelen. Deze producten moeten bestand zijn tegen langdurige blootstelling aan regen en zonlicht buitenshuis, evenals tegen herhaalde openings-, sluit- en trekkrachten. Ze mogen bij lage temperaturen niet bros worden of barsten; frequent gebruik vereist een hoge taaiheid, slijtvaste bevestigingsmiddelen en nauwkeurige maattoleranties om een soepele beweging zonder vastlopen te garanderen. Gangbare materialen zijn onder meer gehard/gemodificeerd PP, slagvast ABS, slijtvaste POM en zachte TPR-overmolding-verbindingen. Het gietproces en de belangrijkste controlepunten worden hieronder beschreven.
I. Preproductie van grondstoffenverwerking
Materiaalselectie en classificatie
Handgrepen en esthetische/decoratieve onderdelen: hoogglanzend ABS (uniforme kleur, soepel tastgevoel);
Parapluverbindingen, verbindingsbeugels en tipkappen: gehard PP (weerstand tegen lage temperaturen, treksterkte, waterdicht en corrosiebestendig);
Schakelschuifjes en bewegende pallen: POM (zelfsmerend en slijtvast; weerstaat tienduizenden cycli zonder verbleking of slijtage);
Zachte handgreep: TPR (antislip, huidvriendelijk gevoel; spuitgieten van twee materialen/twee kleuren).
Compounding en maalgoedbeheer
Dragende verbindingen en opvouwbare steunen: Verbied ten strengste de toevoeging van maalgoed (gerecycled gemalen materiaal), omdat maalgoed minder taai is en gevoelig is voor breuk bij herhaaldelijk gebruik. Alleen kleine esthetische onderdelen mogen maximaal 10% schone gietkanalen/uitlopers van hetzelfde materiaal bevatten, op voorwaarde dat ze worden vermalen en gezeefd om grove deeltjes te verwijderen. Meng hydrolysebestendige en UV-bestendige masterbatches om verbleking of veroudering door blootstelling aan regen buiten te voorkomen. Houd POM, TPR en ABS gescheiden tijdens het mengen; geen kruisbesmetting veroorzaken. Gebruik een mixer op lage snelheid gedurende 5-8 minuten bij snelheden onder 300 tpm om beschadiging van de hardingsadditieven te voorkomen.
Drogen en ontvochtigen
ABS: Droog bij 80°C gedurende 3 uur om vocht te verwijderen en interne luchtbellen of trekbreuk te voorkomen;
POM: De droogtemperatuur mag niet hoger zijn dan 75°C; hoge temperaturen kunnen ontleding en het vrijkomen van scherpe gassen veroorzaken;
Gemodificeerde PP en TPR: Deze materialen hebben een extreem lage waterabsorptie; kort drogen op lage temperatuur is voldoende, meestal alleen tijdens het regenseizoen. Bewaar de grondstoffen na het drogen in afgesloten trechters om heropname van vocht te voorkomen.
Het zuiveren van vaten
Voordat u van materiaal of kleur verandert, moet u het resterende materiaal uit de cilinder verwijderen met behulp van een reinigingsmiddel om problemen zoals materiaalvermenging, delaminatie, verbrossing en kleurinconsistentie te elimineren.
II. Matrijsinstallatie, inbedrijfstelling en structurele hoogtepunten
Paraplu-accessoires maken doorgaans gebruik van kleine, uiterst nauwkeurige mallen met meerdere holtes (configuraties met 16 of 32 holtes). Schuifregelaars en connectoren hebben wanddiktes van 1,2–2 mm; deze dunne secties zijn gevoelig voor spanningsscheuren.
Vormstaalselectie
Voor holtes die het uiterlijk van ABS- en TPR-onderdelen beïnvloeden, wordt 718H voorgehard, spiegelafgewerkt staal gebruikt. Holtes voor POM-slijtvaste onderdelen en glasvezelgemodificeerde onderdelen worden genitreerd om de slijtvastheid te vergroten. Alle hoeken hebben een kleine radius om spanningsconcentraties te elimineren, zodat de onderdelen niet barsten tijdens het openen of sluiten bij lage temperaturen. De scheidingsoppervlakken zijn nauwkeurig bewerkt om flitsen te minimaliseren, waardoor vastlopen of krassen op de paraplustof tijdens gebruik wordt voorkomen.
Koelsysteem
Waterkanalen voor de meerdere holtes zijn met perfecte symmetrie gerangschikt; fijne kanalen zijn dicht bij de holtes geplaatst om de koelsnelheden over alle onderdelen in evenwicht te brengen. Temperatuurregeling matrijs: ABS 50–60°C; PP 30–40°C; POM 80–90°C. Hoge matrijstemperaturen voor POM verhogen de kristalliniteit, waardoor de slijtvastheid aanzienlijk wordt verbeterd.
Ontluchting en uitwerpoptimalisatie
In elke holte zijn micro-ventilatiekanalen (0,010 mm diep) uitgesneden, waarbij de ventilatie prioriteit krijgt bij schuifregelaars en laslijnen om zwakke lasnaden of breuken te voorkomen. Gezien de kleine afmetingen van de onderdelen en uitwerppennen, wordt een meerpunts verdeelde uitwerpstrategie toegepast, waarbij gebruik wordt gemaakt van een uit twee fasen bestaand uitwerpproces op lage snelheid om spanningssporen ("wit worden"), lekke banden of verborgen scheuren te voorkomen.
Malinstallatie en proefdraaien
De mal wordt geïnstalleerd op een kleine spuitgietmachine (100T–250T) met uniforme klemkracht om vlamvorming te voorkomen. Waterkanalen worden gecontroleerd op lekkage en er wordt een lagedruk-vormklembeveiliging geactiveerd om schade aan de kwetsbare holtes te voorkomen. Na een warmteweekperiode van 20 minuten wordt een testopname bij lage druk en lage snelheid uitgevoerd. Druk en snelheid worden geleidelijk aangepast om een soepel eerste artikel te produceren; massaproductie begint pas nadat de kwaliteitscontrole de afmetingen, taaiheid en uiterlijk heeft bevestigd. III. Standaard spuitgietcyclus
Stappen voor een volledige cyclus van één mal: Matrijs sluiten → Plastificeren/materiaalophoping → Meertraps injectie → Tweetraps houddruk → Koelen/harden → Matrijs openen → Uitwerpen met lage snelheid → Automatische verzameling van onderdelen.
Zonering van de vattemperatuur
ABS: 170–200°C (mondstuk max. 205°C; hoge temperaturen veroorzaken verlies aan taaiheid);
Gehard PP: 190–220°C;
POM: 180–205°C (strikt onder 210°C; hoge temperaturen veroorzaken ontleding en schimmelcorrosie);
TPR (zacht rubber): 160–190°C.
Meertraps vullen met variabele snelheid
Voor kleine onderdelen in mallen met meerdere holtes en korte stroompaden: bufferen op lage snelheid bij de poort, snel vullen in het middengedeelte en lagere snelheid aan het uiteinde van de holte om het ontluchten te vergemakkelijken en de laslijnsterkte te verbeteren. Injectiedruk: 70–95 bar; overmatige druk veroorzaakt flits en hoge interne spanning (wat leidt tot scheuren tijdens thermische cycli), terwijl onvoldoende druk leidt tot zwakke laslijnen.
Geënsceneerde, kortdurende druk
Kleine onderdelen hebben dunne wanden en minimale krimp; oefen een tweetraps lage houddruk uit gedurende 3–8 seconden om lichte krimp te compenseren en zinksporen op kliksluitingen en montagepalen te voorkomen. Het synchroniseren van de houddruk met materiaalophoping verkort de gietcyclus en verhoogt de productiviteit van matrijzen met meerdere holtes.
Koeling en verwijdering van onderdelen
De koeltijd wordt berekend op 2–3 seconden per 1 mm wanddikte (bijvoorbeeld 4–6 seconden voor een standaard connector van 1,5 mm). Onvoldoende koeling leidt tot aanhoudende krimp na het uit de vorm halen, wat resulteert in een inconsistente pasvorm/spanning voor schakelaars en kliksluitingen. Het openen en uitwerpen van de matrijs gebeurt overal op lage snelheid; onderdelen worden automatisch verzameld in een bak onder de mal. Vermijd het pletten of stapelen van hete plastic onderdelen om vervorming van kwetsbare connectoren te voorkomen.
IV. Verwerking na het vormen
Gate- en flitstrimmen
Onderzeese poorten en pin-point-poorten breken automatisch af tijdens het openen van de mal; grote poorten worden netjes verwijderd met behulp van kleine pneumatische messen. Kleine flitsen langs scheidingslijnen worden batchgewijs verwijderd via trilafwerking; De glijdende pasvlakken met kliksluiting moeten braamvrij zijn om een soepele, probleemloze werking te garanderen. Stressverlichtend gloeien
ABS-handgrepen en decoratieve onderdelen ondergaan een uur lang een lage temperatuur van 60°C voordat ze worden gespoten om de interne spanning te verminderen, zodat ze niet barsten tijdens blootstelling aan afwisselend warme en koude buitentemperaturen. PP- en POM-onderdelen vereisen geen uitgloeien bij hoge temperatuur; in plaats daarvan mogen ze na het vormen 12 uur zitten om de post-krimpspanning te verlichten voordat ze worden gemonteerd.
Tweekleurige omlijsting (parapluhandvat)
Een stijf plastic skelet wordt eerst door spuitgieten gegoten en vervolgens in een secundaire mal geplaatst om te worden omgevormd met zacht TPR-rubber; dit zorgt voor een veilige verbinding tussen de stijve en zachte materialen, waardoor delaminatie of onthechting wordt voorkomen.
Oppervlaktebehandeling
Handgrepen kunnen worden gezeefdrukt met logo's en afgewerkt met matte of glanzende verf; functionele bewegende delen worden ongecoat gelaten om verfslijtage of afbladderen te voorkomen, waardoor het schakelmechanisme zou kunnen vastlopen.
V. Meerfasige kwaliteitsinspectie
Inspectie van het eerste artikel: remklauwafmetingen van klikopeningen en afmetingen van de verbindingsmontage; visuele controles op defecten zoals luchtbellen, zilveren strepen, brandplekken en flits.
Patrouille-inspectie: bemonstering elke 30 minuten; handmatige herhaalde openings-/sluittests om de soepelheid van het klikmechanisme te verifiëren.
Betrouwbaarheid Spot Checks: Herhaalde trektests na bevriezing bij lage temperatuur om de taaiheid van de verbindingen te beoordelen; blootstelling aan regen en testen op verouderingsbestendigheid; slijtvastheids-heen en weergaande tests voor POM-sleden.
Volledige inspectie en sortering: Onderdelen met scheuren, vervormingen of korte shots worden geïsoleerd en gesloopt; defecte dragende verbindingen mogen niet opnieuw worden geslepen en hergebruikt voor structurele componenten.
Wij zijn een fabrikant van kunststof onderdelen voor paraplu's en leveren hoogwaardige productie van kunststof onderdelen voor paraplu's. Zolang u spuitgietproducten voor kunststof onderdelen voor paraplu's wilt aanpassen/ontwikkelen, kunt u ons vinden. We beschikken over een professioneel spuitgietontwerp en een volwassen productietechnologie, waardoor u one-stop-service krijgt, van productontwerp tot matrijzenbouw, productproductie, productverpakking en producttransport. Wij kunnen u bij elke schakel helpen. Zolang u bij ons komt, zullen wij u de ultieme service bieden en u tevreden stellen op het gebied van productkwaliteit, productietijd, informatiedialoog, enz.
|
Productnaam |
Vormgeving van loopband |
|
Pls bieden |
2D, 3D, monsters of de grootte van de meerhoekfoto's |
|
Schimmel tijd |
20-35 dagen |
|
Producttijd |
7-15 dagen |
|
Vormprecisie |
+/-0,01 mm |
|
Schimmel leven |
50-100 miljoen schoten |
|
Productieproces |
Audittekeningen - matrijsstroomanalyse - ontwerpvalidatie - Aangepaste materialen - matrijsverwerking - kernverwerking - elektrodebewerking - Runner-systeem verwerking - verwerking en inkoop van onderdelen - aanvaarding van machinale bewerking - holte oppervlaktebehandelingsproces - complexe modus Die - Het geheel oppervlaktecoating van de matrijs - montageplaat - matrijsmonster - monstertest - verzending monsters |
|
Schimmelholte |
Eén holte, meerdere holtes of hetzelfde verschillende producten worden samen gemaakt |
|
Vormmateriaal |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Runner-systeem |
Hotrunner en coldrunner |
|
Basismateriaal |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Finish |
Pitting het woord, spiegelafwerking, mat oppervlak, strepen |
|
Standaard |
HASCO, DME of afhankelijk van |
|
Belangrijkste technologie |
Frezen, slijpen, CNC, EDM, draad snijden, snijden, EDM, draaibanken, oppervlakteafwerking, enz. |
|
Software |
CAD,PRO-E,UG Ontwerptijd: 1-3 dagen (normale omstandigheden) |
|
Productmateriaal |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HEUPEN,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Kwaliteitssysteem |
ISO9001:2008 |
|
Tijd vaststellen |
20 dagen |
|
Apparatuur |
CNC, EDM, afsnijden Machine, plastic machines, enz. Plastic koffervorm zhe jiang |


Kunststof spuitgietmatrijzen maken

Kunststof gietspecificaties

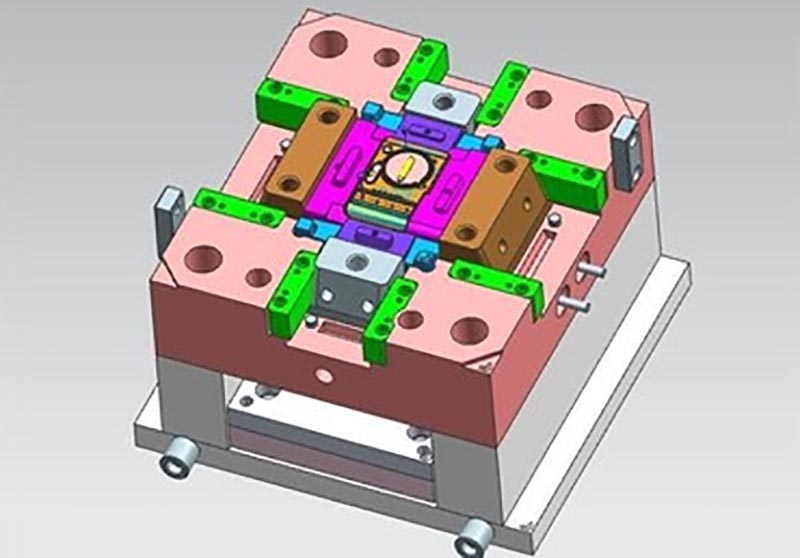
Vormontwerp:



Transactieproces:

Schimmel testen:


Productverpakking

Fabriek
Wij zijn een op maat gemaakte plastic malfabriek. Onze fabriek is een maker van kunststof spuitgietmatrijzen. we hebben 17 jaar ervaring in professionele op maat gemaakte plastic mallen en 10 jaar ervaring in de buitenlandse handel. Wij zijn op maat gemaakte Plastic Mold-leverancier. Wij kunnen op maat gemaakte Plastic Mold-service bieden. Onze fabriek kan de spuitgegoten plastic onderdelen maken en de kwaliteit van de producten zal u tevreden stellen.
We hebben meer dan 50 hoogwaardige machines en honderden ingenieurs en ontwerpers. We kunnen one-stop-service bieden, van productontwerp - matrijzenbouw - productproductie - productverpakking - transport. We hebben een complete productieketen. Wij kunnen aan al uw wensen voldoen.
Diensten die wij leveren:
Professionele op maat gemaakte matrijsservice, ontwerp en productie van kunststof matrijzen. Productie van kunststofproducten, productontwerp, matrijsontwerp, aanpassing van blaasvormen, aanpassing van rotatiematrijzen, aanpassing van spuitgietmatrijzen. 3D-printdiensten, CNC-productiediensten, productverpakkingen, op maat gemaakte verpakkingen, verzenddiensten.










We houden ons altijd eerst aan de principes van kwaliteit en tijd eerst. Terwijl u klanten producten van de hoogste kwaliteit biedt, probeert u de productie-efficiëntie te maximaliseren en de productietijd te verkorten. Met trots kunnen wij elke klant vertellen dat ons bedrijf sinds de oprichting geen enkele klant heeft verloren. Als er een probleem is met het product, zullen wij actief naar een oplossing zoeken en onze verantwoordelijkheid tot het einde toe nemen.

Veelgestelde vragen
Vraag 1: Handelt u in een bedrijf of fabrikant?
A: Wij zijn fabrikanten.
Vraag 2. Wanneer kan ik de offerte krijgen?
A: We citeren meestal binnen 2 dagen nadat we uw aanvraag hebben ontvangen.
Als u zeer dringend bent, kunt u ons bellen of ons dit in uw e-mail vertellen, zodat we eerst een offerte voor u kunnen maken.
Q3. Hoe lang is de doorlooptijd voor schimmel?
A: Het hangt allemaal af van de grootte en complexiteit van de producten. Normaal gesproken bedraagt de doorlooptijd 25 dagen.
Q4. Ik heb geen 3D-tekening, hoe moet ik aan het nieuwe project beginnen?
A: U kunt ons een vormmonster bezorgen, wij zullen u helpen het 3D-tekeningontwerp af te ronden.
Vraag 5. Hoe kunt u vóór verzending de kwaliteit van het product garanderen?
A: Als u niet naar onze fabriek komt en ook geen derde partij voor inspectie heeft, zullen wij uw inspectiemedewerker zijn.
We zullen u een video leveren voor details over het productieproces, inclusief procesrapport, productgroottestructuur en oppervlaktedetail, verpakkingsdetails enzovoort.
Vraag 6. Wat zijn uw betalingsvoorwaarden?
A: Vormbetaling: 40% aanbetaling per T/T vooraf, 30% tweede vormbetaling voordat de eerste proefmonsters worden verzonden, 30% vormsaldo nadat u akkoord bent gegaan met de definitieve monsters.
B: Productiebetaling: 50% aanbetaling vooraf, 50% vóór verzending van de definitieve goederen.
Vraag 7: Hoe zorgt u voor een langdurige en goede relatie met ons bedrijf?
EEN:1. We behouden een goede kwaliteit en een concurrerende prijs om ervoor te zorgen dat onze klanten profiteren van producten van de beste kwaliteit.
2. Wij respecteren elke klant als onze vriend en doen oprecht zaken en sluiten vriendschap met hen, waar ze ook vandaan komen.
Hottags: Paraplu kunststof onderdelen gieten, China, fabrikant, leverancier, fabriek, aangepast, groothandel, koop, kwaliteit, nieuwste verkoop, gemaakt in China
Gerelateerde categorie
Stuur onderzoek
Stel gerust uw vraag via onderstaand formulier. Wij zullen u binnen 24 uur antwoorden.