Thuis
>
Product > Core Customization Service > Aangepaste vorm > Luchtkoeler kunststof lichaamsdelen gieten
Product
- Core Customization Service
- Gezondheidszorg
- Elektronische apparaten en instrumenten
- Mallen voor moeder- en kindbenodigdheden
- Recreatieve sporten
- Woninginrichting Kunst
- Auto-accessoires
- Transport en opslag
- Verlichtingsarmaturen
- Bouwapparatuur
- Verpakkingsproduct
- Educatief en laboratoria
- Kleding Bagage Accessoires
- Verzorgings- en reinigingsproducten
- Land- en bosbouw
- Mechanische uitrusting
- Dierbenodigdheden
- Keukengerei
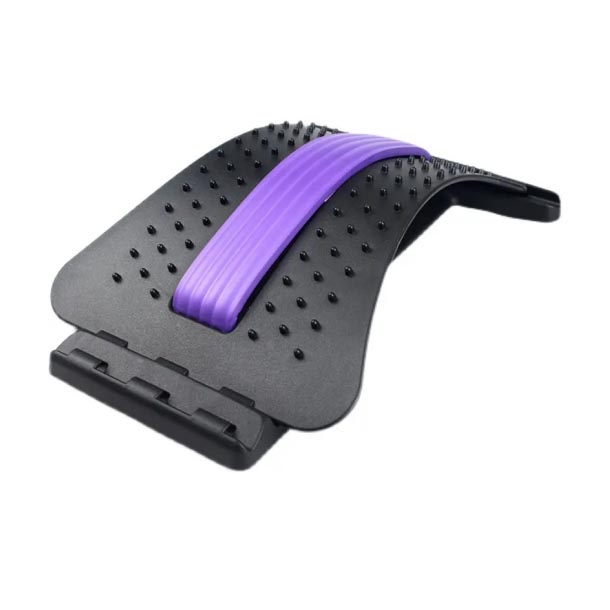
Luchtkoeler kunststof lichaamsdelen gieten
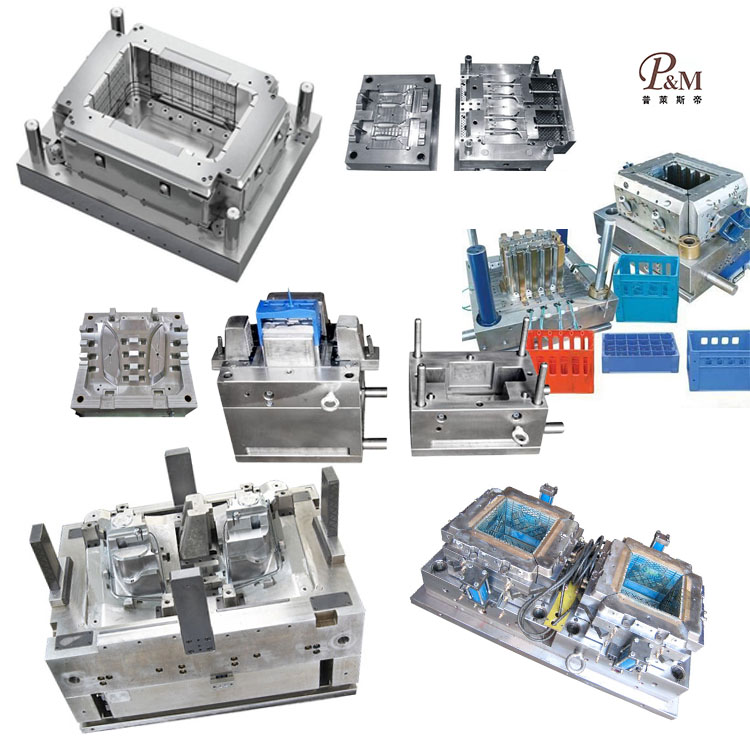
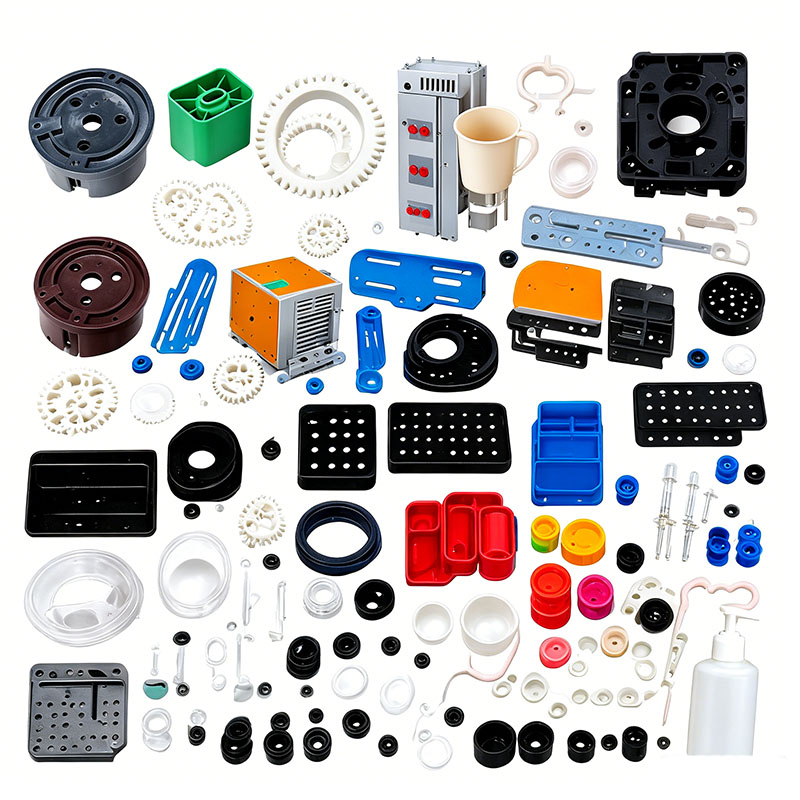
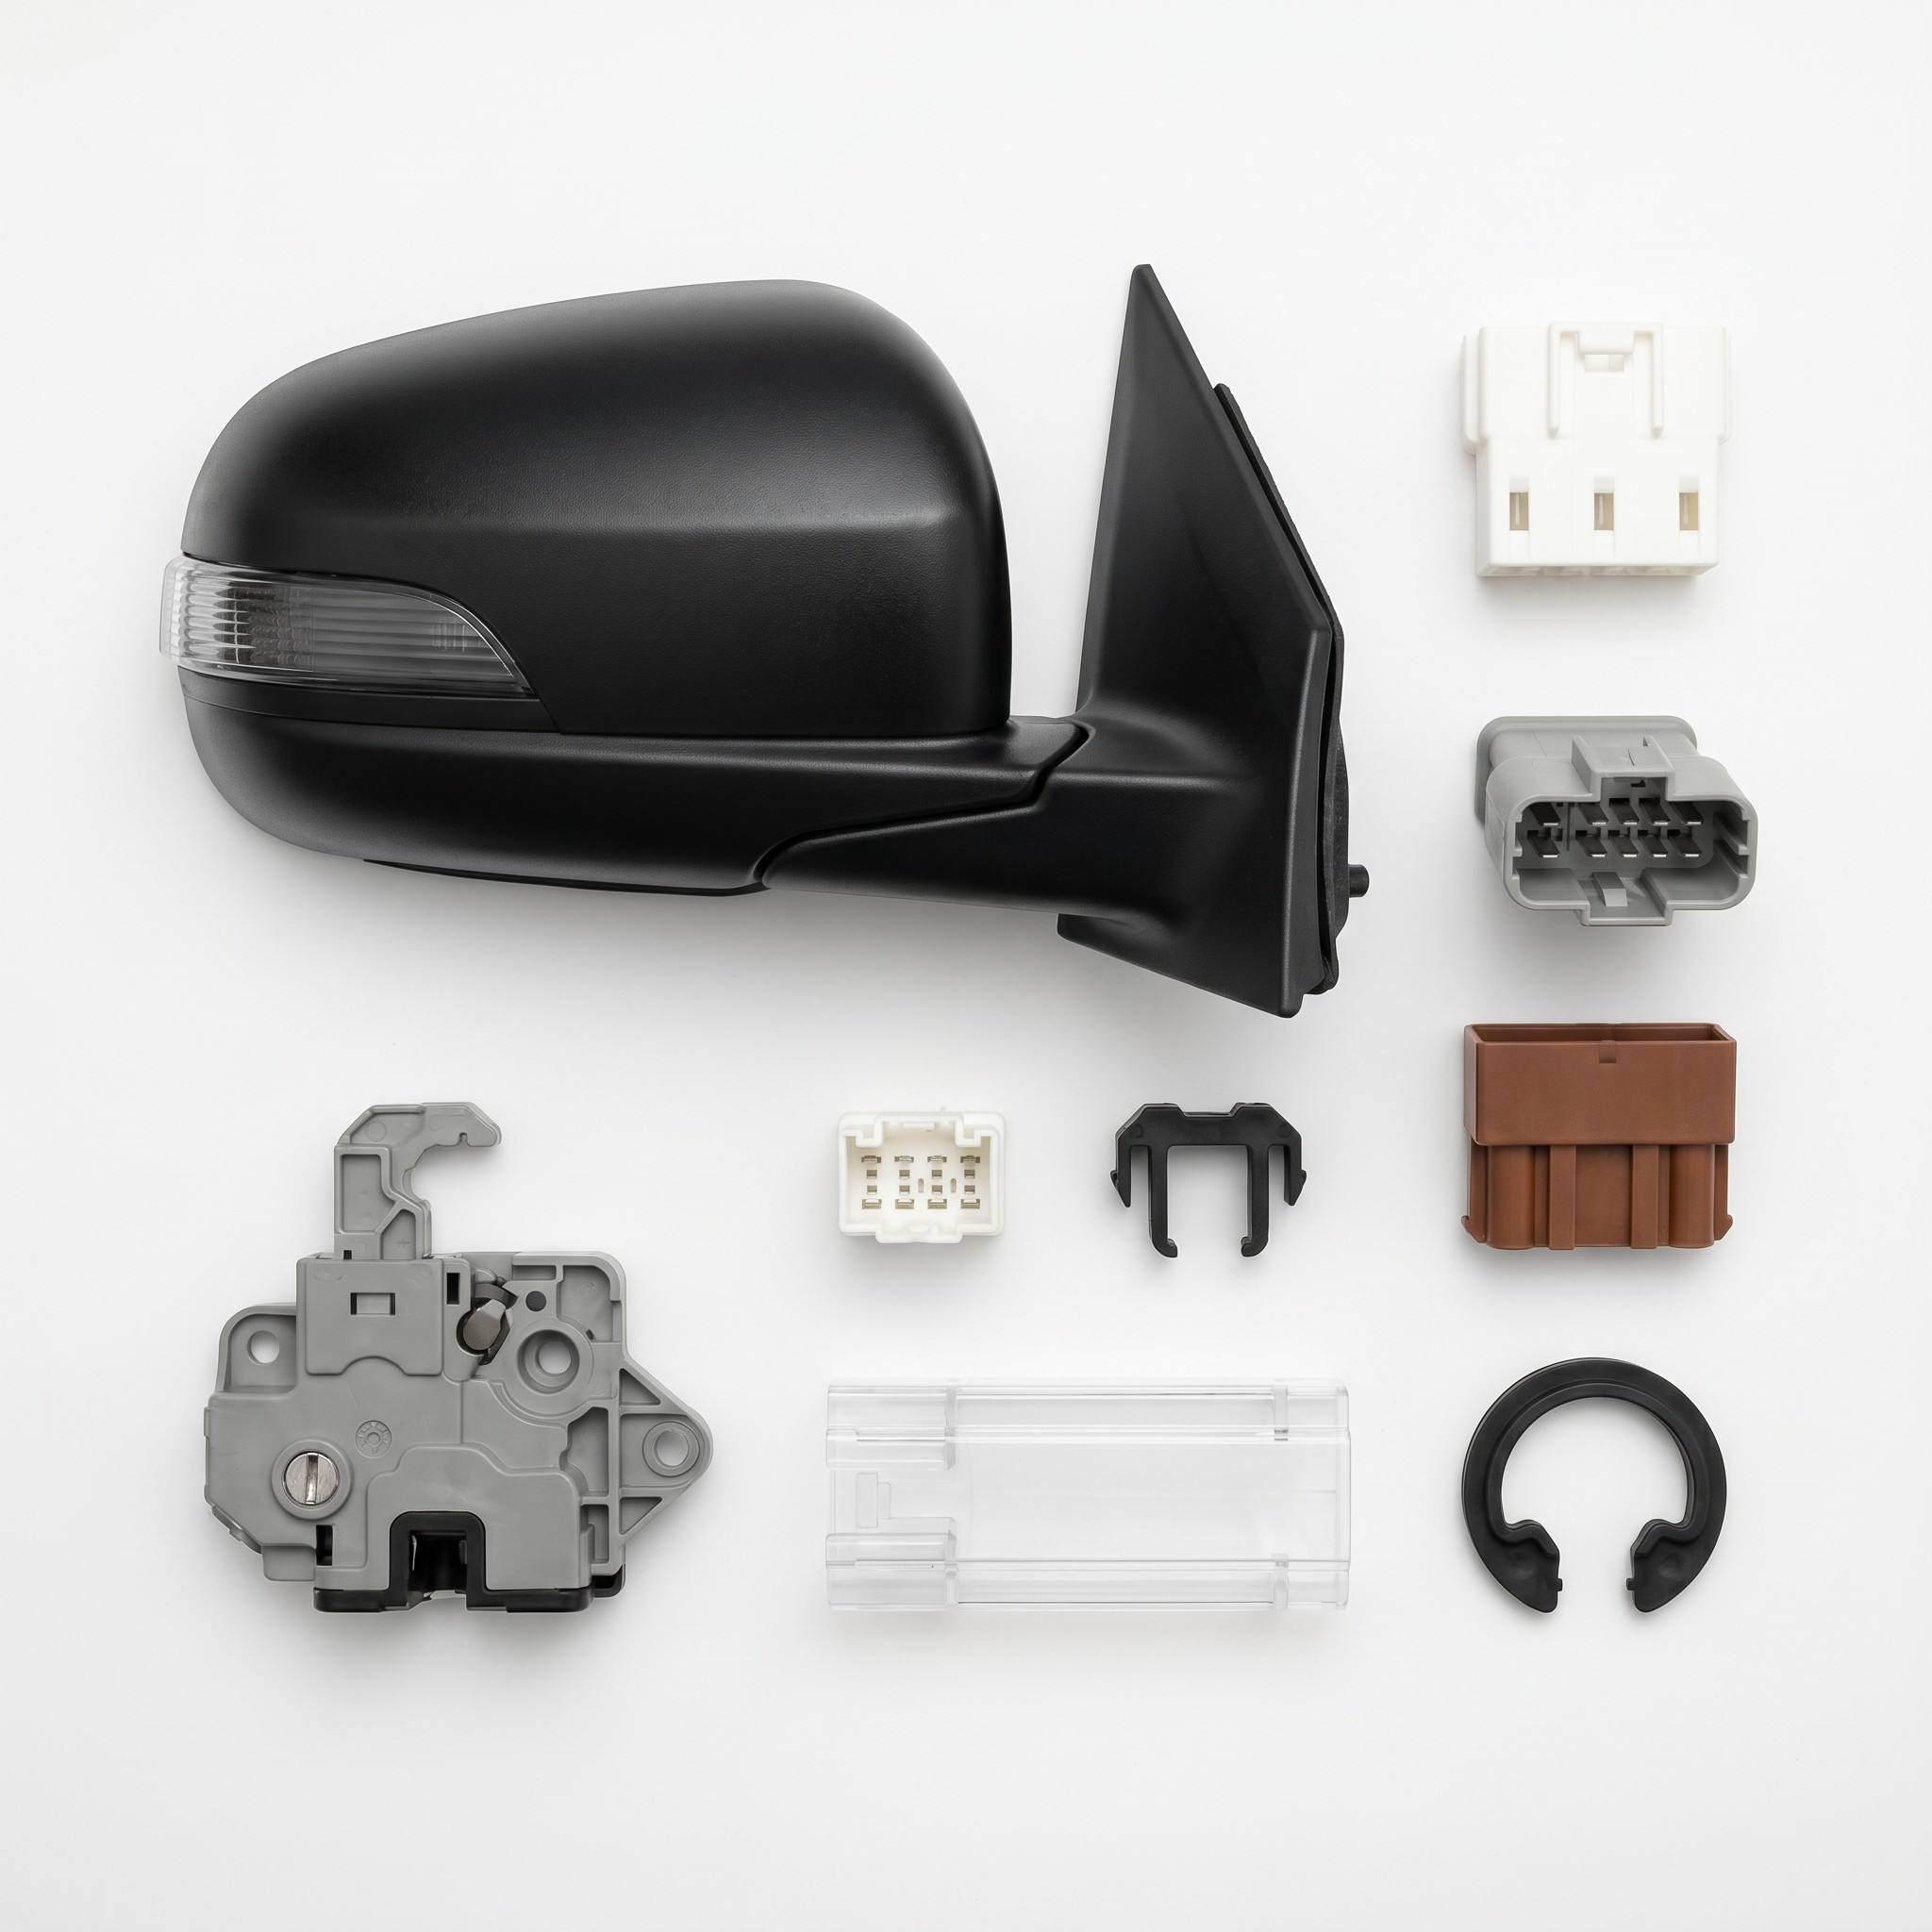
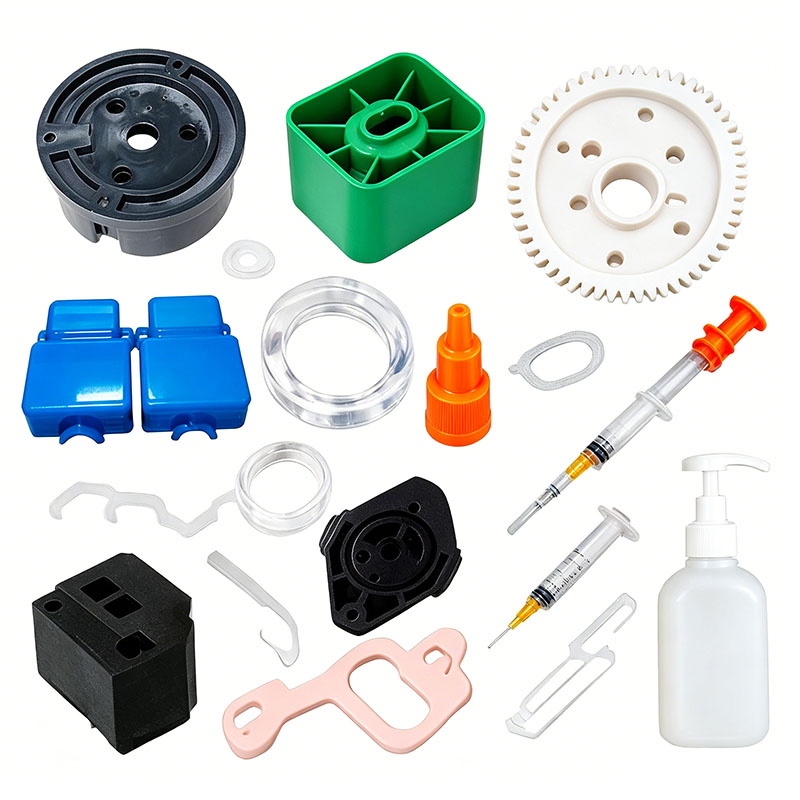
Ningbo (P&M) Plastic Metal Products Co., Ltd. heeft 17 jaar ervaring in de productie van matrijzen en kan het vormen van kunststof lichaamsdelen van luchtkoelers aanpassen. Wij bieden professionele op maat gemaakte vormdiensten voor kunststof lichaamsdelen van luchtkoelers, en wij zijn een professionele fabrikant van kunststof lichaamsdelen voor luchtkoelers. Wij hebben voldoende ervaring met het selecteren van productgrondstoffen en matrijsmaterialen. Tijdens het aanpassen van kunststof lichaamsdelen van luchtkoelers kan onze fabriek one-stop-service bieden. We hebben ontwerp- en productiemogelijkheden met betrekking tot het gieten van kunststof lichaamsdelen van luchtkoelers, zoals: CAD-ontwerp, matrijzenbouw, spuitgieten, productie van kunststofproducten, assemblage en andere technologieën.
Stuur onderzoek
Productomschrijving
Daarnaast heeft ons bedrijf samenwerkingsrelaties opgebouwd met leveranciers van kunststofgrondstoffen, drukfabrikanten, enz. om de levering van grondstoffen en drukkwaliteit te garanderen. Door onze rijke ervaring en perfecte toeleveringsketen kan ons bedrijf klanten hoogwaardige, op maat gemaakte kunststof lichaamsdelen voor luchtkoelers bieden om aan hun specifieke behoeften te voldoen. Tegelijkertijd hebben we 10 jaar professionele ervaring in de buitenlandse handel, begrijpen we het buitenlandse handelsproces en kunnen we onze klanten beter van dienst zijn. Voor het vormen van kunststof lichaamsdelen van luchtkoelers kunnen we overeenkomstige kunststof onderdelen maken, wat voornamelijk gebeurt via spuitgietmatrijzen.
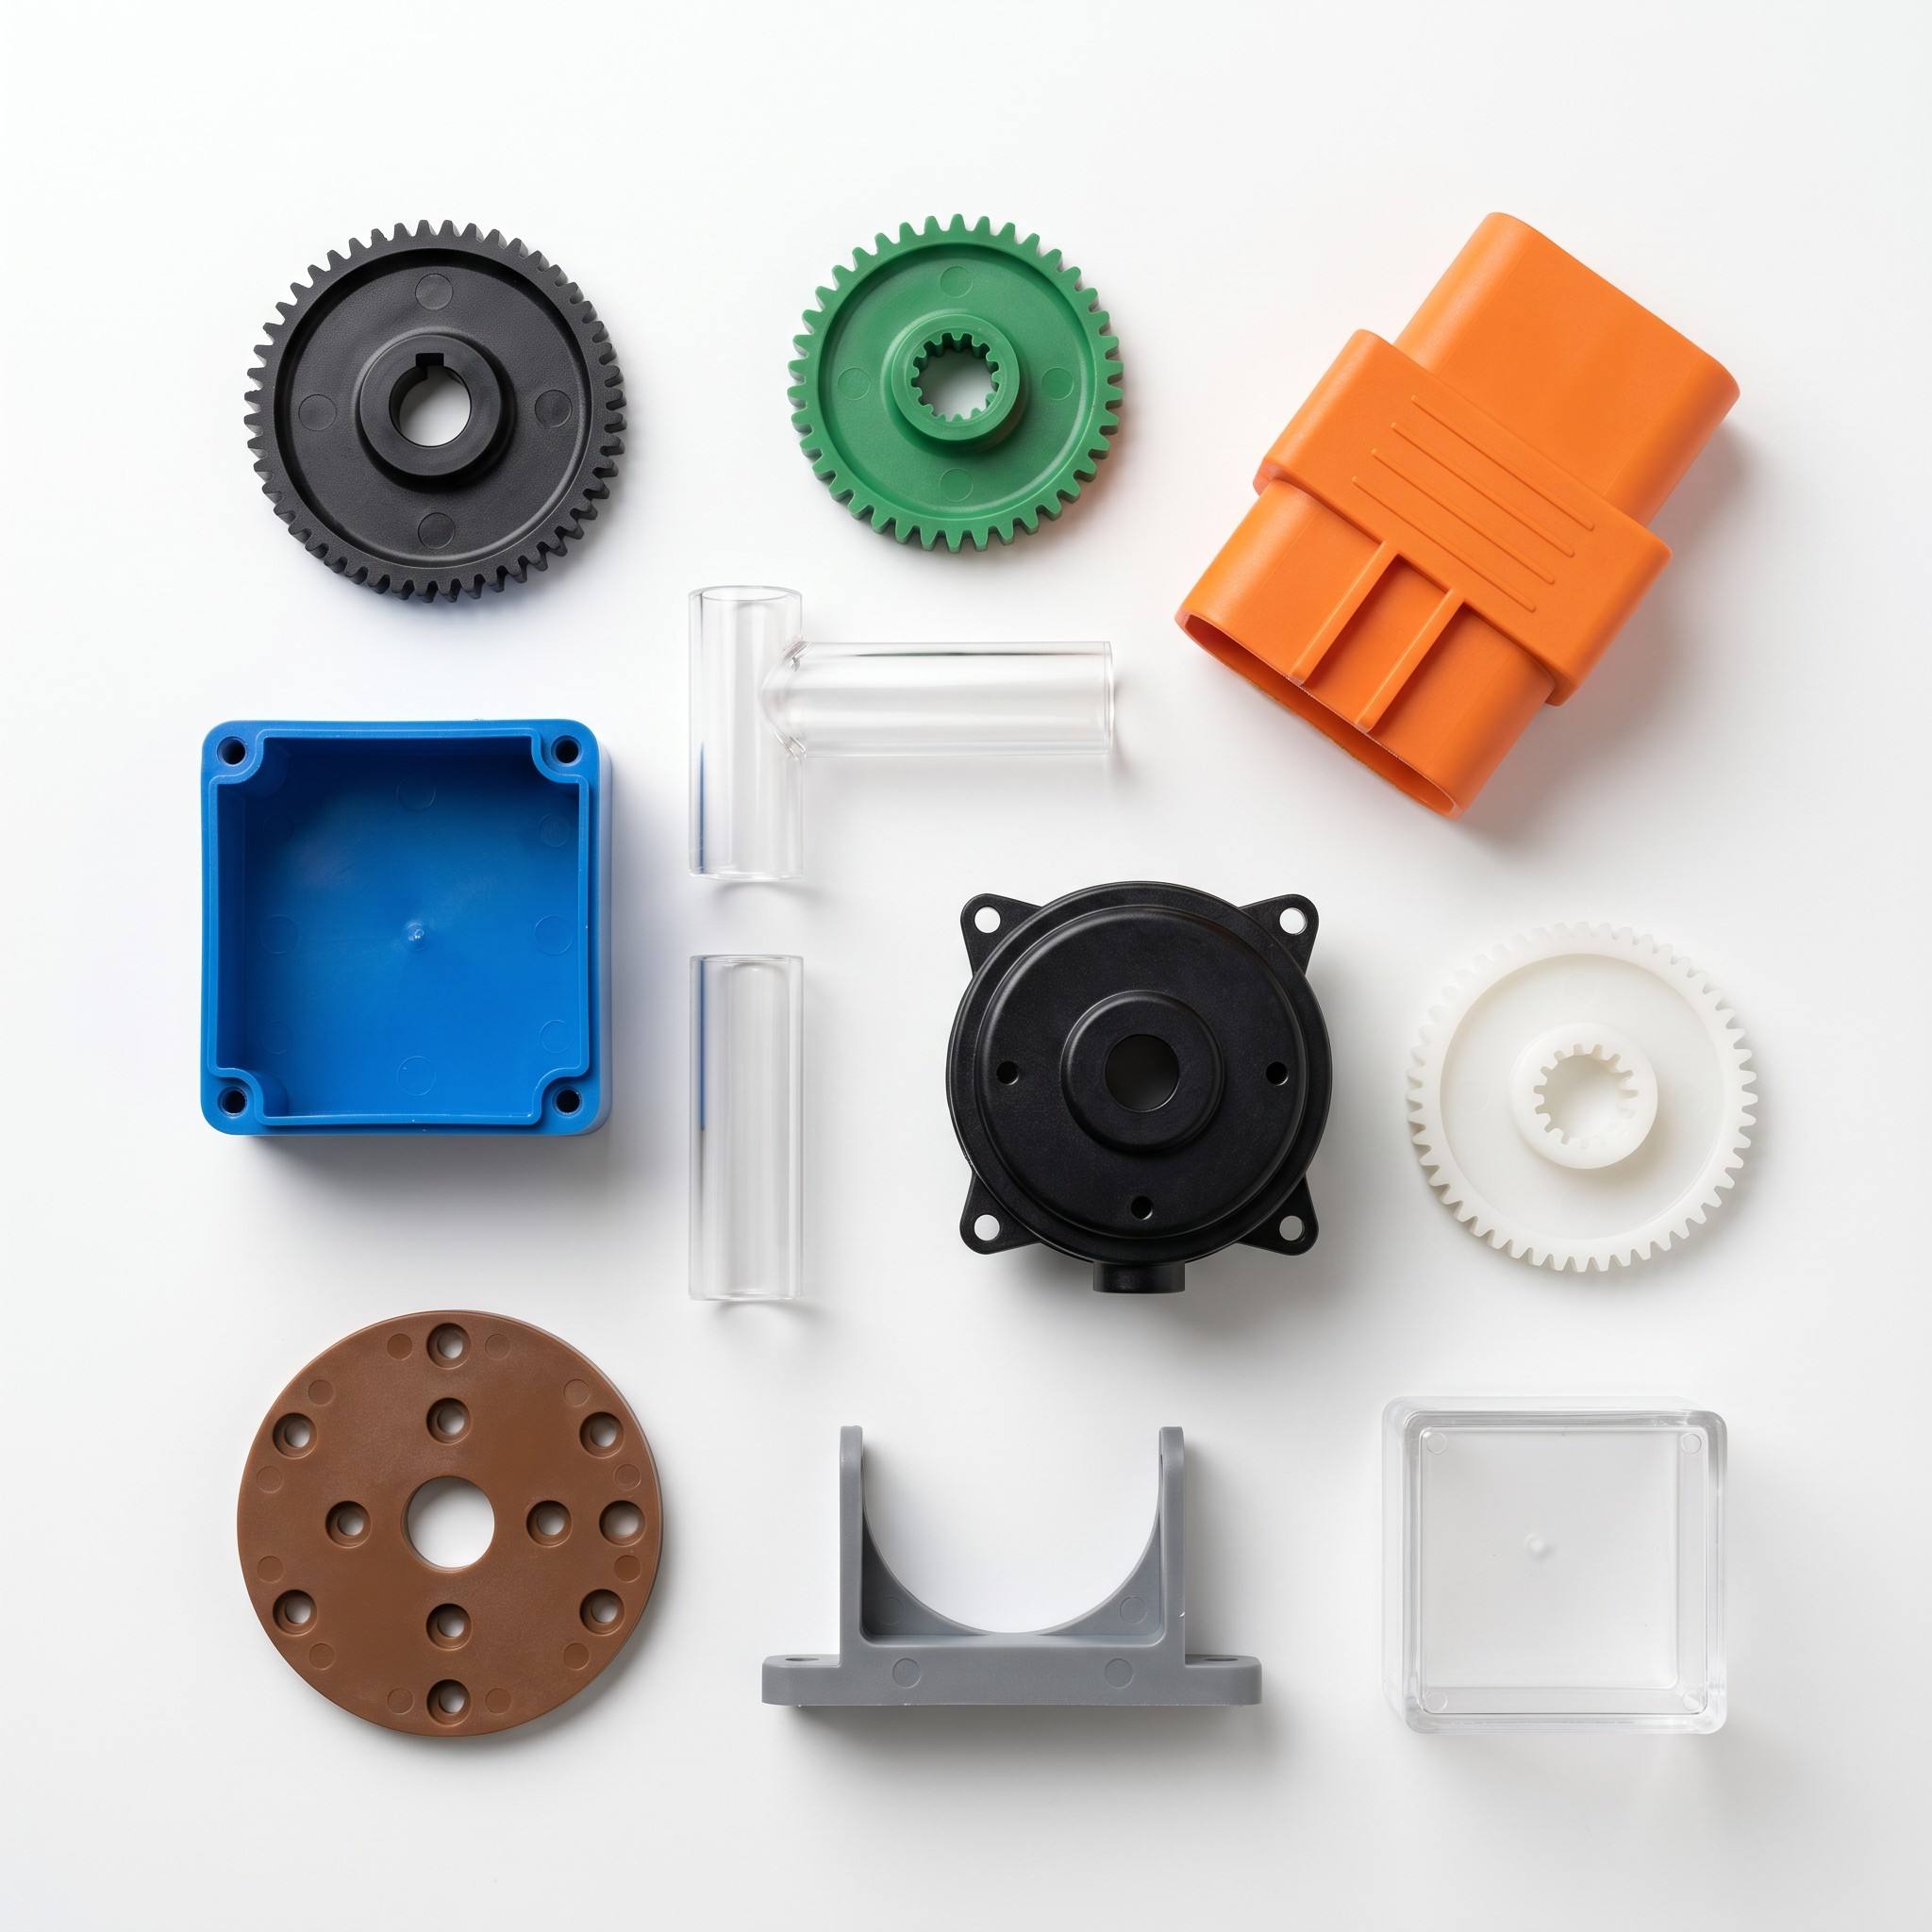
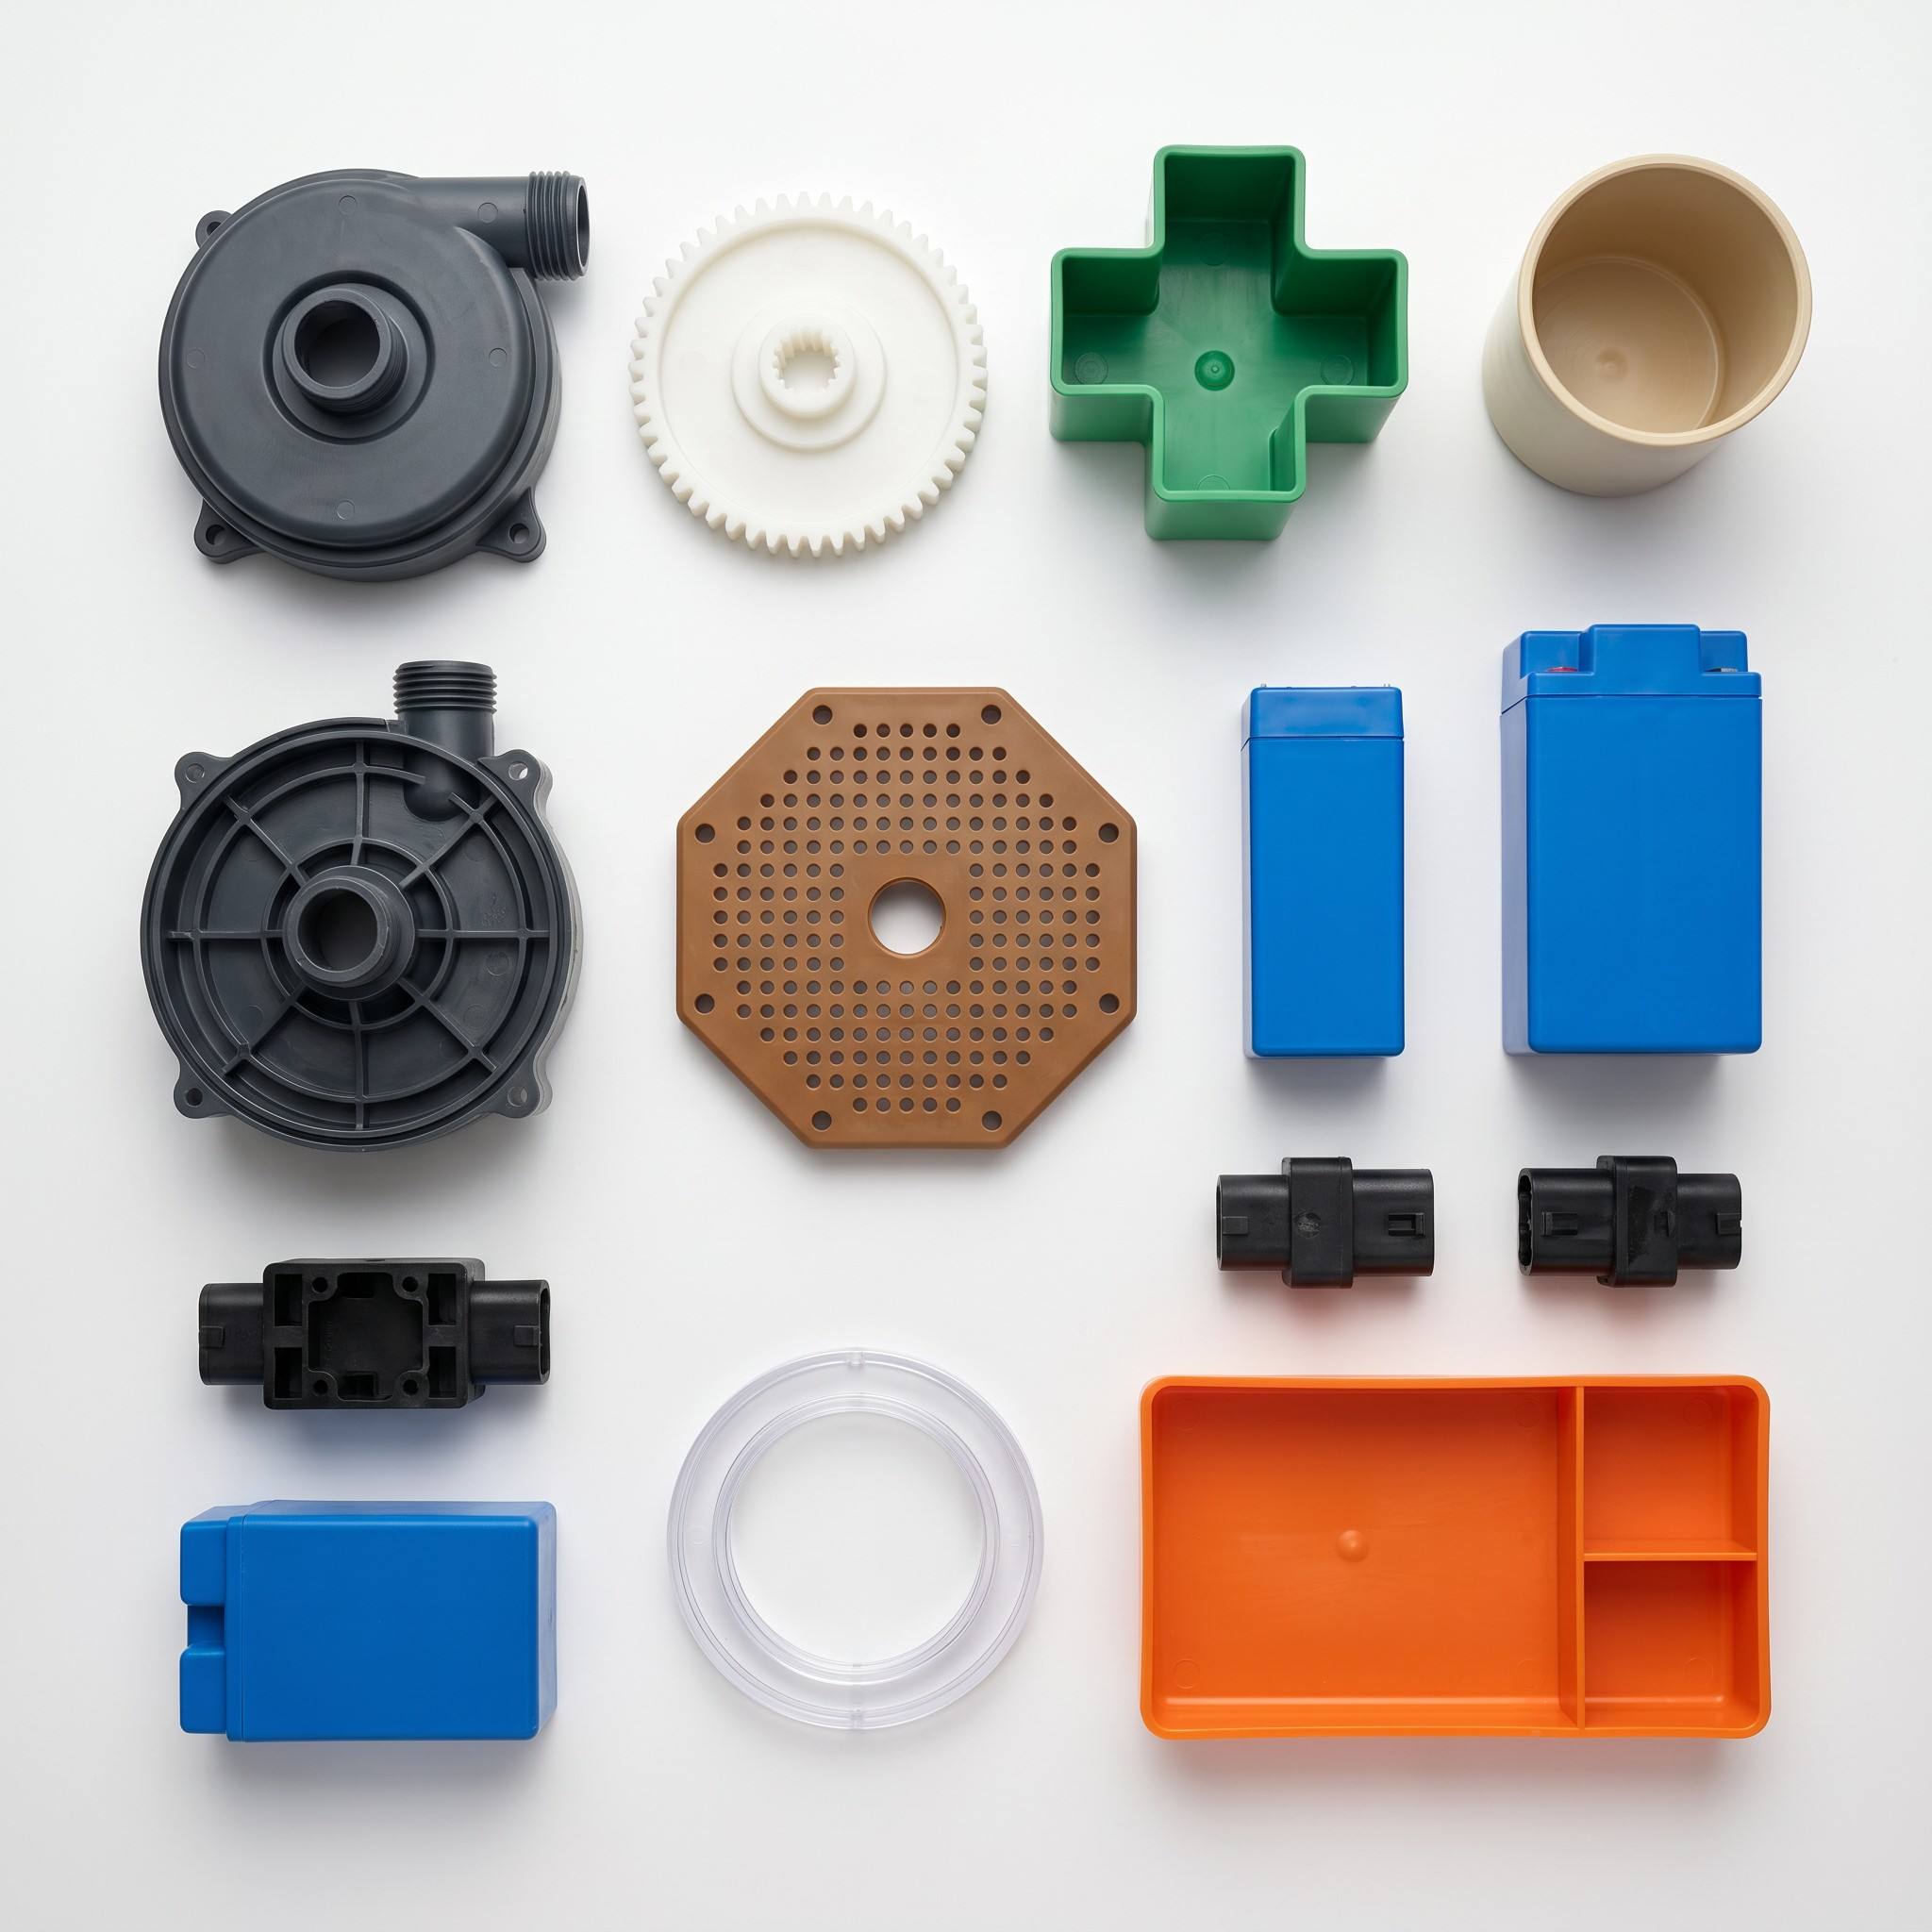
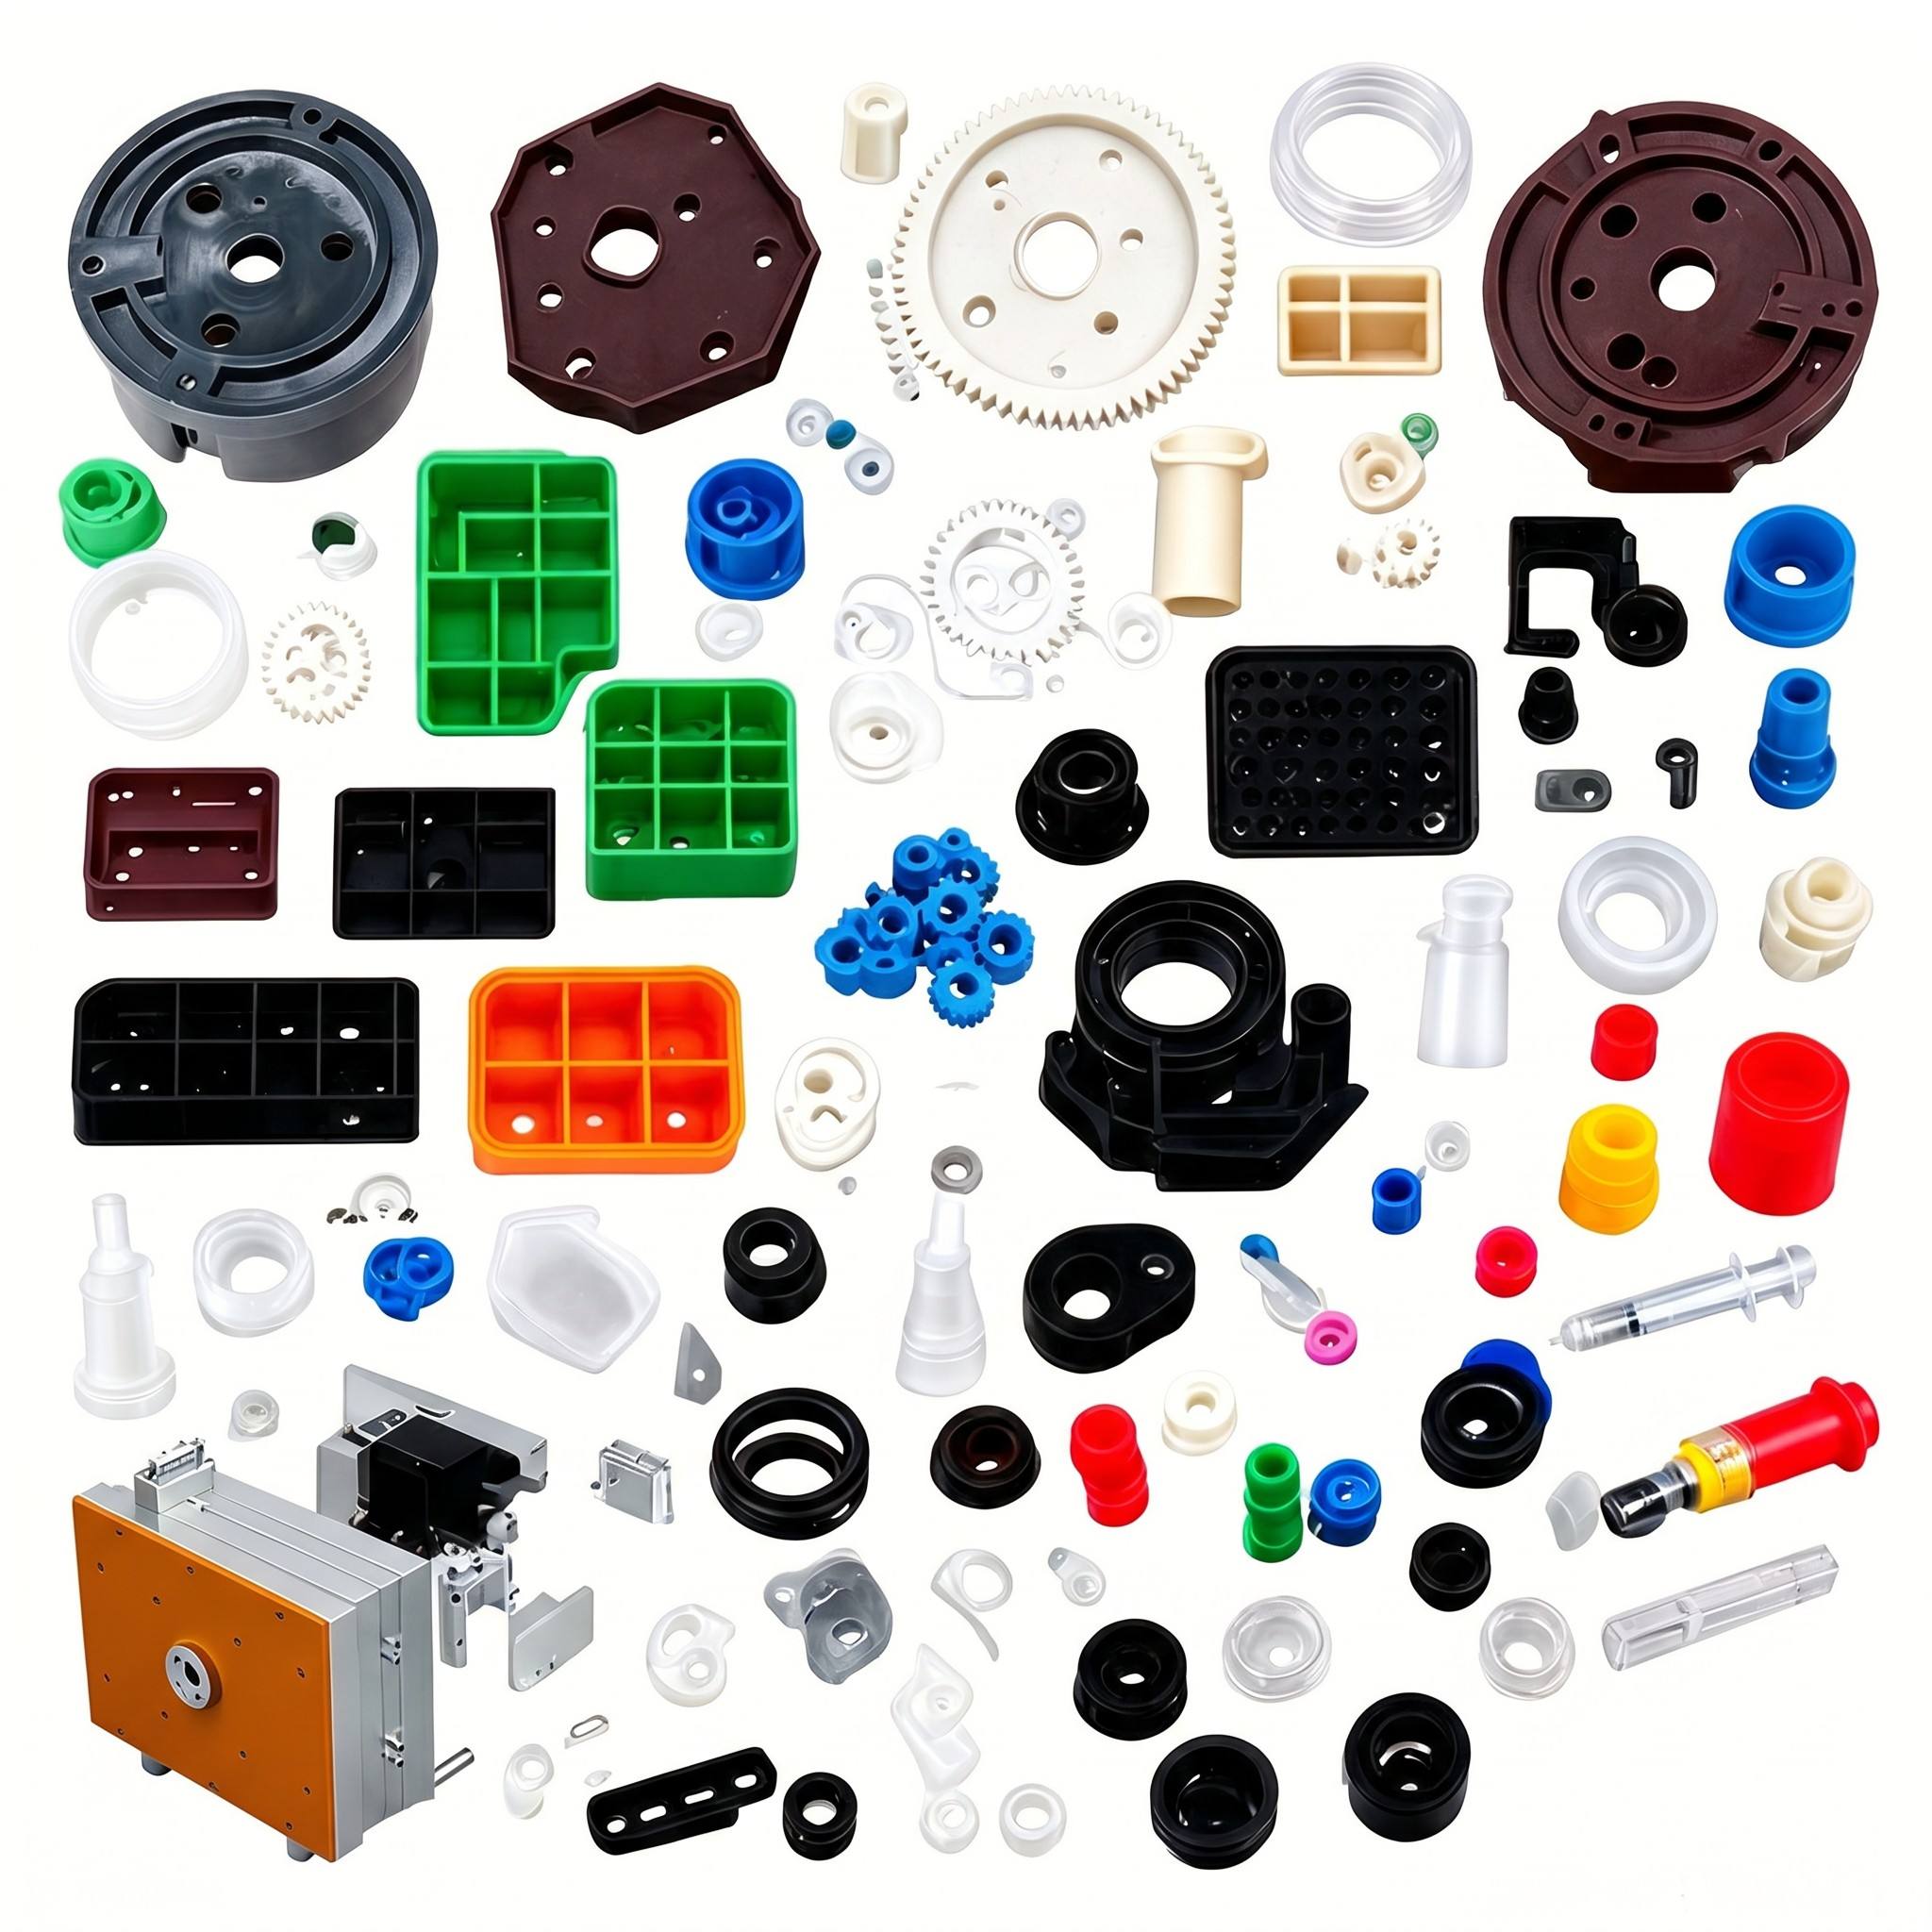
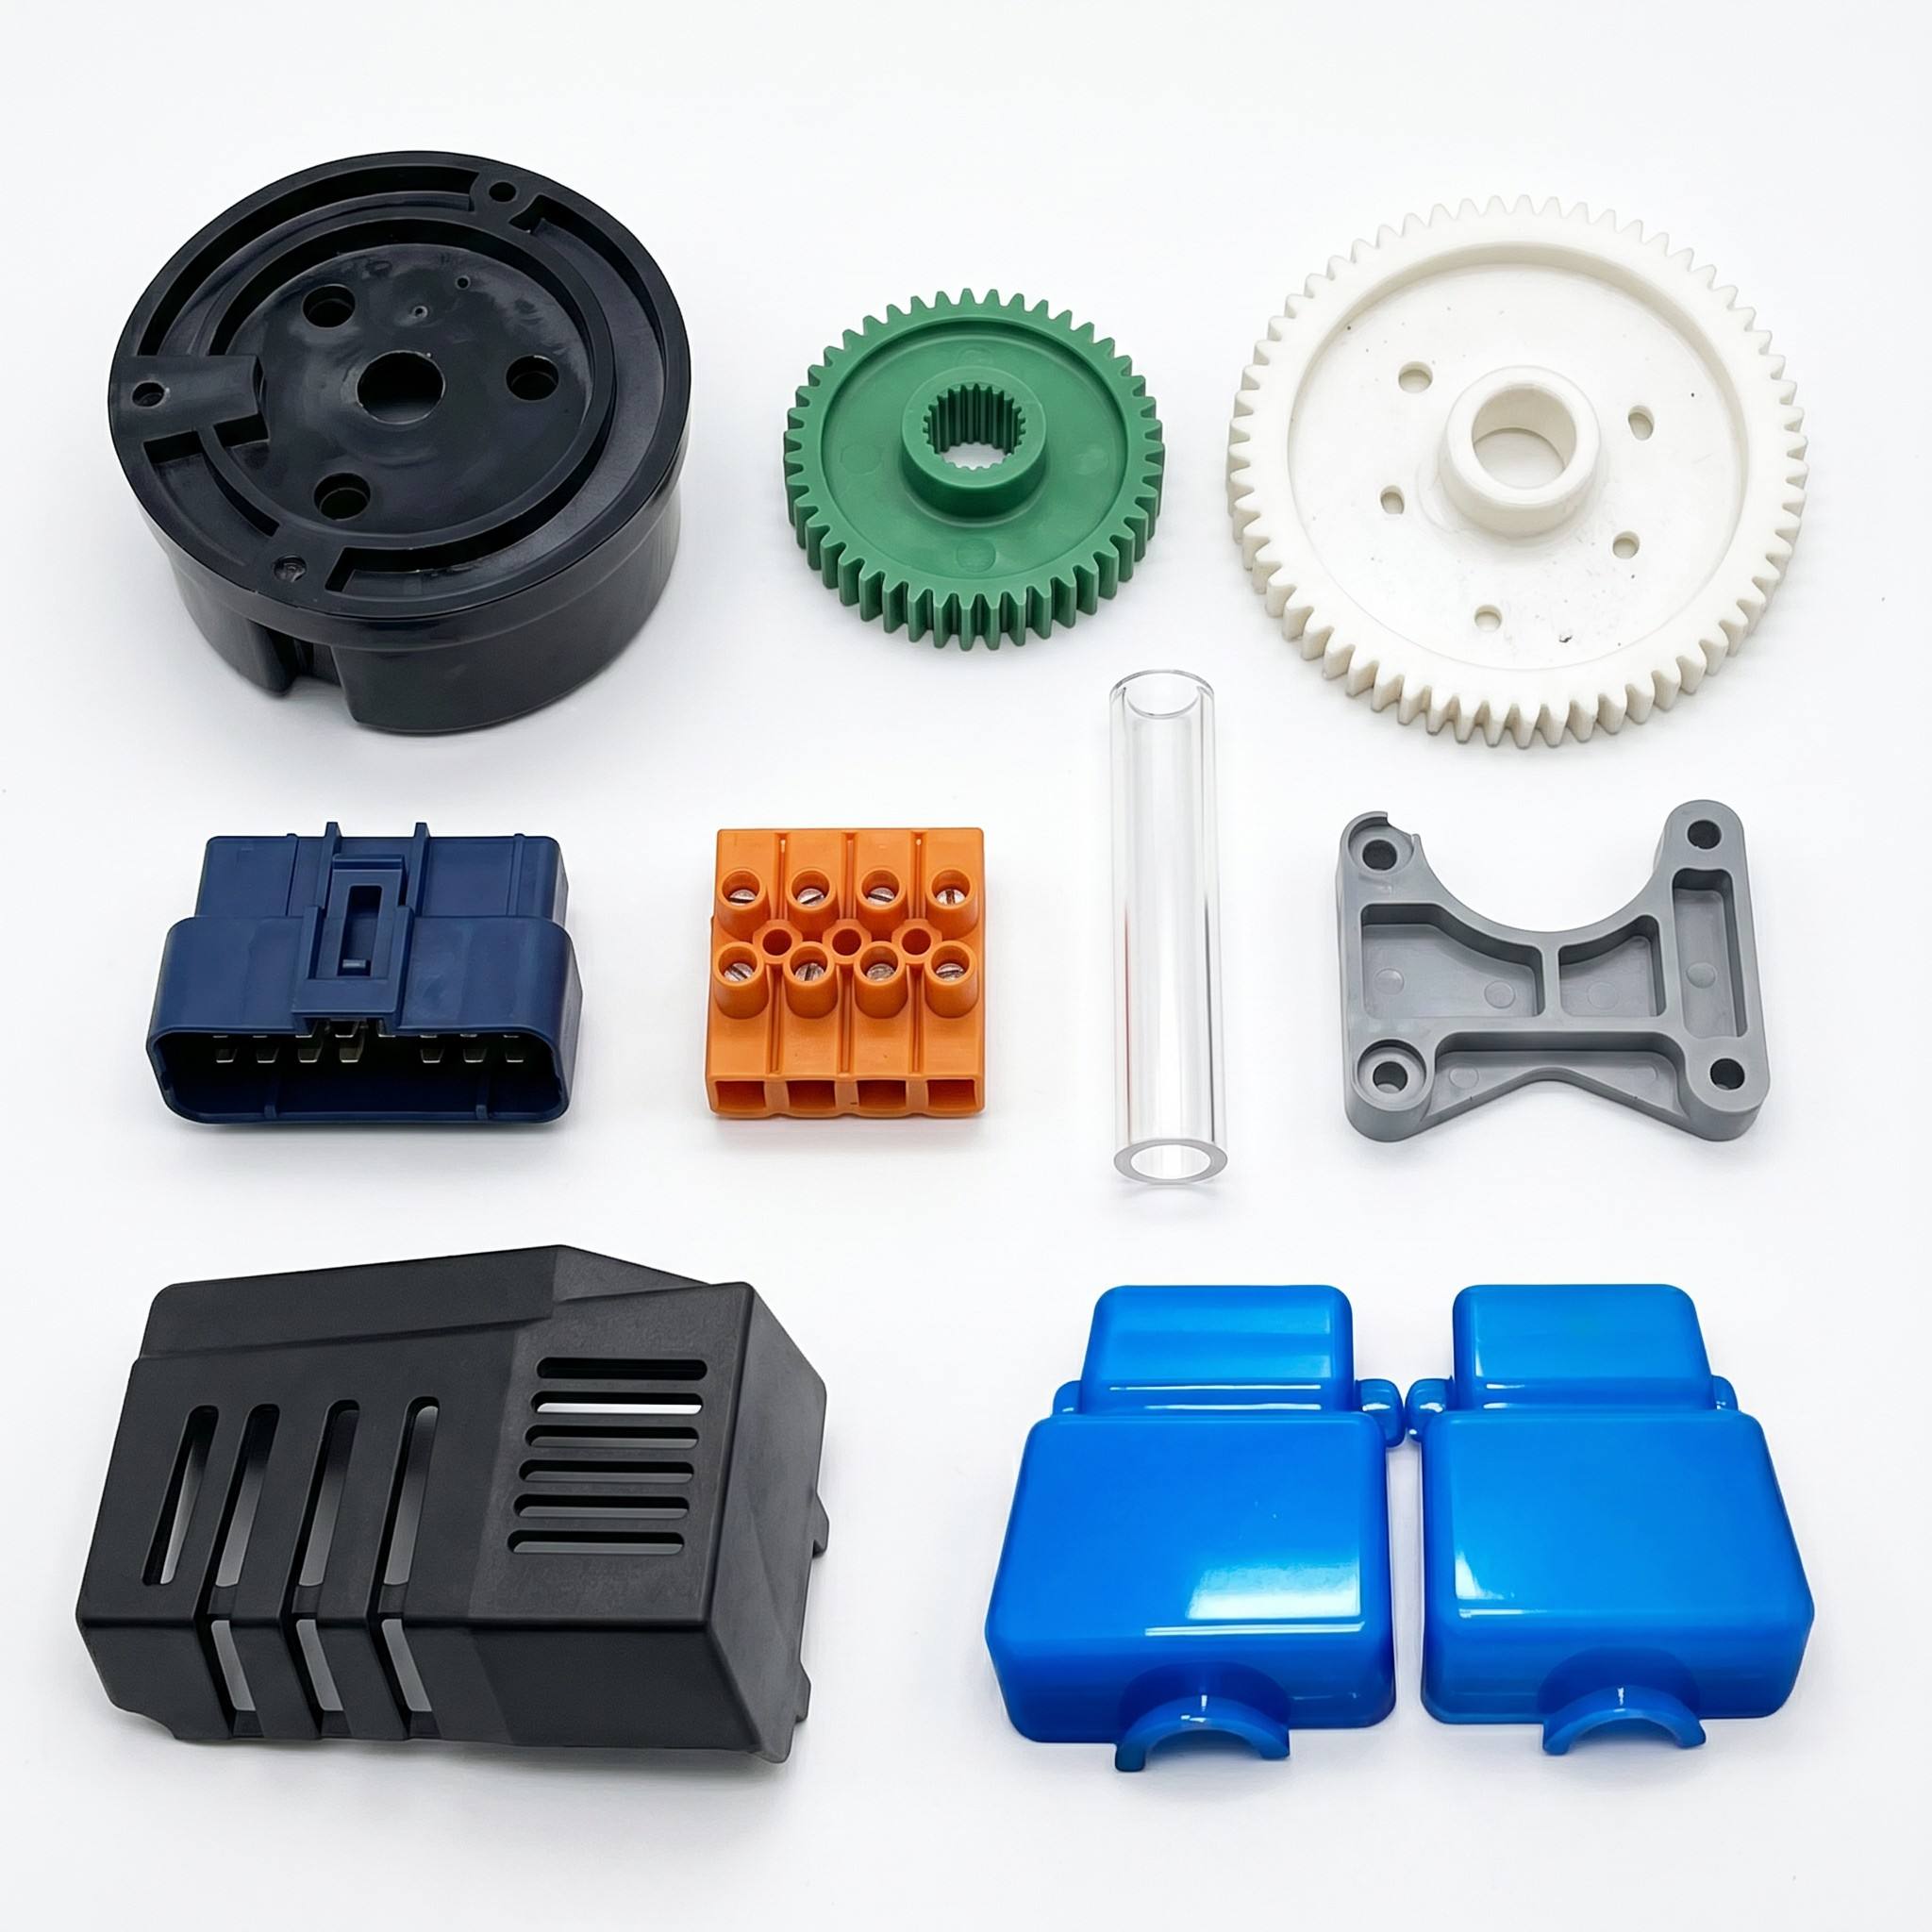
Plastic onderdelen van motorfietsen – waaronder de carrosserie, de kuip, de zijpanelen, de staartkap, de spatborden, de instrumentbehuizing, de voetruimtebeschermers, de accubak, de beugels van de helmvoering en de stuurhoezen – vallen in twee hoofdcategorieën: esthetisch carrosseriewerk en dragende structurele onderdelen. Deze componenten moeten bestand zijn tegen hoge windsnelheden, blootstelling aan de buitenlucht (zon en regen), voertuigtrillingen, steeninslagen en extreme temperatuurschommelingen op de lange termijn. Bepaalde dragende onderdelen moeten ook voldoen aan specifieke eisen op het gebied van slagvastheid, weerstand tegen oliecorrosie en weerstand tegen UV-veroudering; bijgevolg zijn de algemene controlenormen voor spuitgieten aanzienlijk hoger dan die voor kunststoffen voor elektrische scooters. Het volledige gietproces bestaat uit vijf belangrijke fasen: de voorbehandeling van grondstoffen, de assemblage en het debuggen van de matrijs, de spuitgietcyclus, de nabewerking/vormgeving en de meerfasige betrouwbaarheidsinspectie.
I. Opslag en voorbehandeling van grondstoffen
Gangbare materialen voor blootgestelde motorfietscarrosserieën zijn onder meer ASA en weerbestendige ABS+PC-legeringen; accubakken en dragende voetruimteconstructies maken gebruik van gemodificeerd PP of PA6 versterkt met 30% glasvezel; en transparante instrumentafdekkingen maken gebruik van krachtige pc. Alle binnenkomende grondstoffen moeten vergezeld gaan van testrapporten waarin de RoHS-conformiteit, weersbestendigheid en chemische corrosiebestendigheid worden geverifieerd. Esthetische onderdelen worden uitsluitend vervaardigd uit nieuwe hars, met een maximaal gehalte aan naslijpsel (aanspuiting/uitloper) van 10%; het gebruik van opnieuw geslepen materiaal is ten strengste verboden voor dragende componenten, zoals frameconnectoren en structurele beugels, om elke vermindering van de slagsterkte te voorkomen.
Voor het kleuren worden weerbestendige masterbatches gebruikt in combinatie met UV-bestendige additieven en migratiearme, oliebestendige losmiddelen. Het mengsel wordt gedurende 8-12 minuten op lage snelheid in een verticale menger gemengd, waarbij de rotatiesnelheid zorgvuldig wordt gecontroleerd om te voorkomen dat wrijvingswarmte pigmentagglomeratie of polymeerdegradatie veroorzaakt. Met glasvezel versterkt nylon wordt afzonderlijk gemengd om vezelbreuk te minimaliseren, wat anders de stijfheid van het product in gevaar zou brengen.
Drogen en ontvochtigen zijn cruciale processen voor het beheersen van oppervlaktedefecten: ASA- en ABS+PC-carrosseriecomponenten ondergaan heteluchtdroging bij 85 °C gedurende 4 uur, terwijl transparante PC-onderdelen gedurende 6 uur bij 110 °C worden gedroogd met behulp van een ontvochtigingsdroger, waardoor het vochtgehalte onder de 0,02% blijft. Onvoldoende droging kan leiden tot defecten zoals zilverstrepen en luchtbellen, maar ook tot grootschalige delaminatie van de verf na het verfproces. PA6+GF30 nylon is zeer hygroscopisch en vereist een ontvochtigingsdroging bij 110°C gedurende 4–5 uur; na het drogen moet de grondstof in een afgesloten systeem worden getransporteerd om heropname van vocht te voorkomen. Gemodificeerd PP heeft een extreem lage wateropname; drogen bij 60°C gedurende één uur in een vochtige omgeving om oppervlaktevocht te verwijderen is voldoende. Grootschalige fabrieken maken gebruik van centrale materiaaltoevoersystemen om grondstoffen volledig te isoleren van stof- en olieverontreiniging.
II. Montage en voorverwarmen/inbedrijfstelling van mallen voor grote carrosseriepanelen
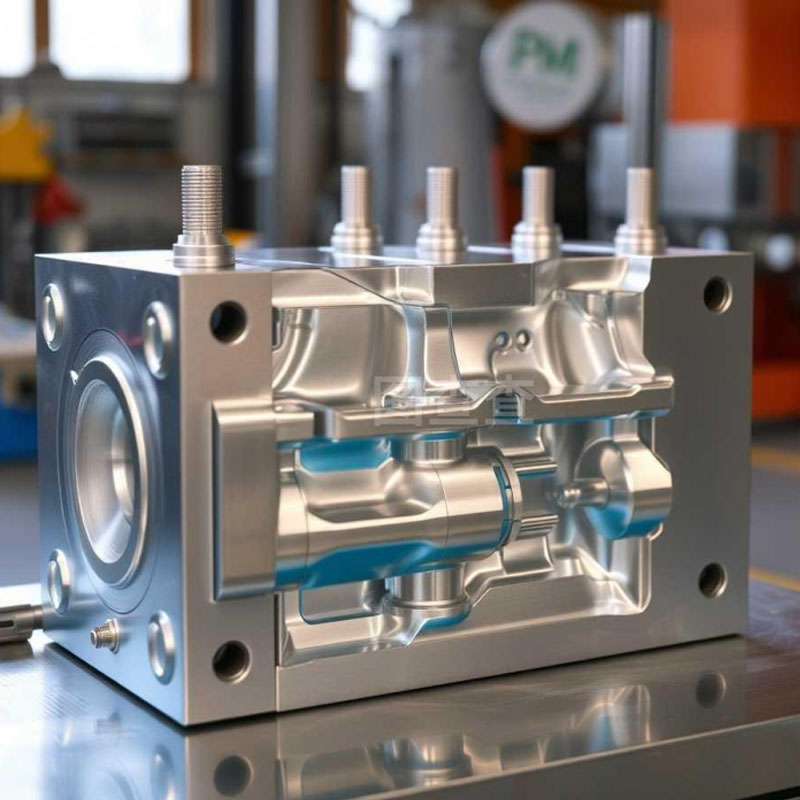
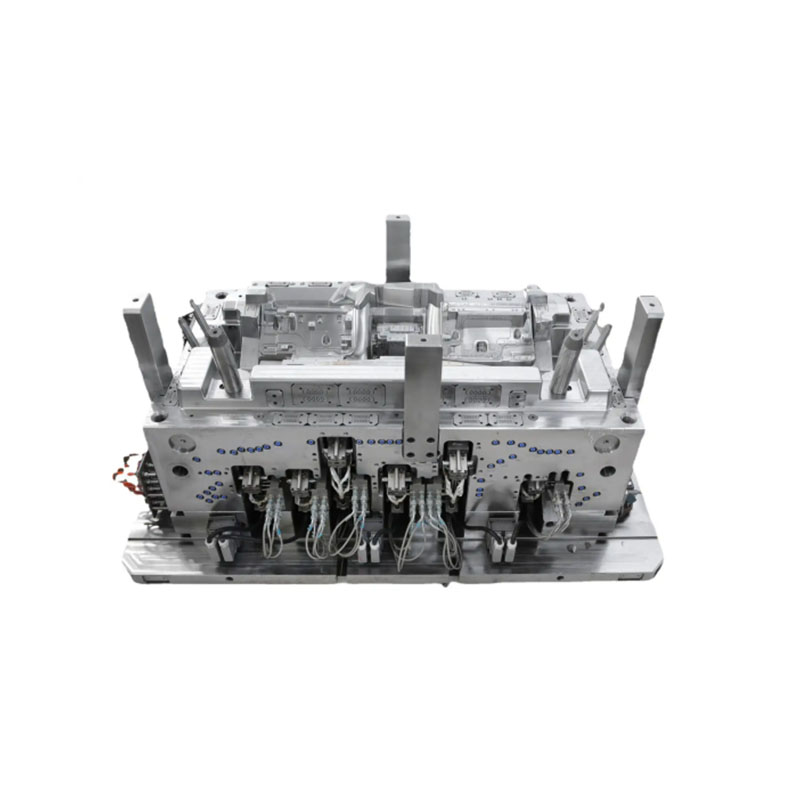
Stroomlijnkappen en staartkappen van motorfietsen zijn dunwandige plastic onderdelen met een groot oppervlak die doorgaans worden geproduceerd met behulp van grote mallen met één holte, met gerichte versterking van gietstaal, koel-, ontluchtings- en uitwerpsystemen. Holtes voor zichtbare oppervlakken maken gebruik van S136 roestvrij staal met een spiegelafwerking, gepolijst om vrij te zijn van putjes of krassen om te voldoen aan de verf- en coatingvereisten; structurele mallen voor glasvezelversterkt nylon zijn voorzien van genitreerde holtes om langdurige erosie en slijtage door harde glasvezels te weerstaan, waardoor de levensduur van de mal wordt verlengd.
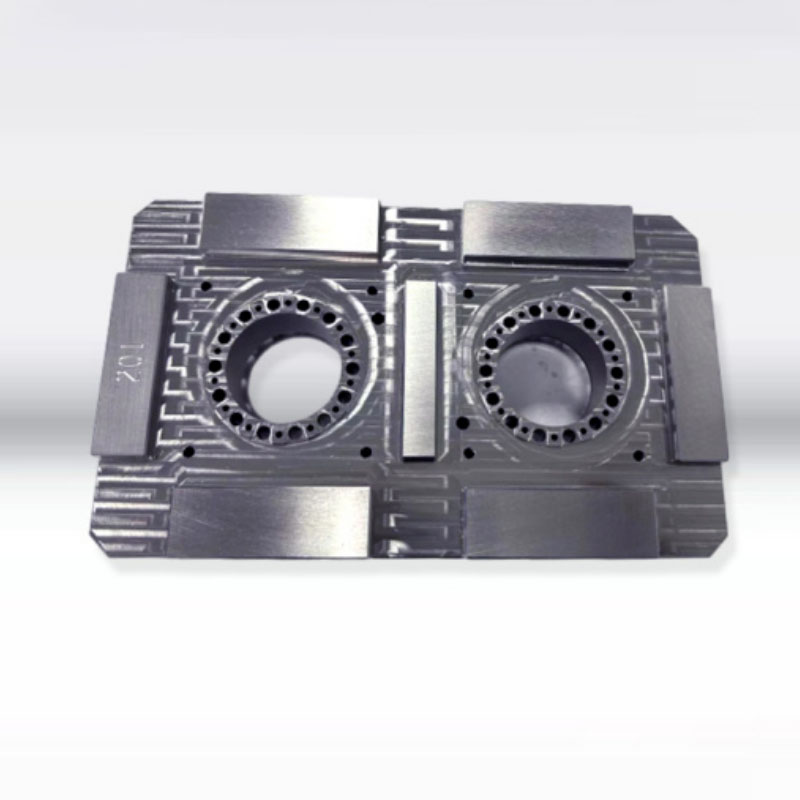
Om de ongelijkmatige verdeling van de wanddikte aan te pakken, zijn spiraalvormige koelkernen geïnstalleerd in dikwandige ribben en montagenokken, terwijl het hoofdlichaam conforme koelkanalen gebruikt om de koelsnelheden in evenwicht te brengen en krimp en kromtrekken in behuizingen met een groot oppervlak te verminderen. Doorlopende, fijne ventilatiesleuven (0,015 mm diep) zijn machinaal aangebracht op scheidingslijnen, hoeken en lasnaadlocaties om ingesloten lucht snel te evacueren tijdens het vullen op hoge snelheid, waardoor schroeien of zwart worden aan de randen wordt voorkomen. Lange, slanke componenten zoals spatborden en zijpanelen zijn uitgerust met meerdere sets gebalanceerde uitwerppennen en -blokken om buigen, spanningsverbleking of scheuren veroorzaakt door ongelijke uitwerpkrachten te voorkomen.
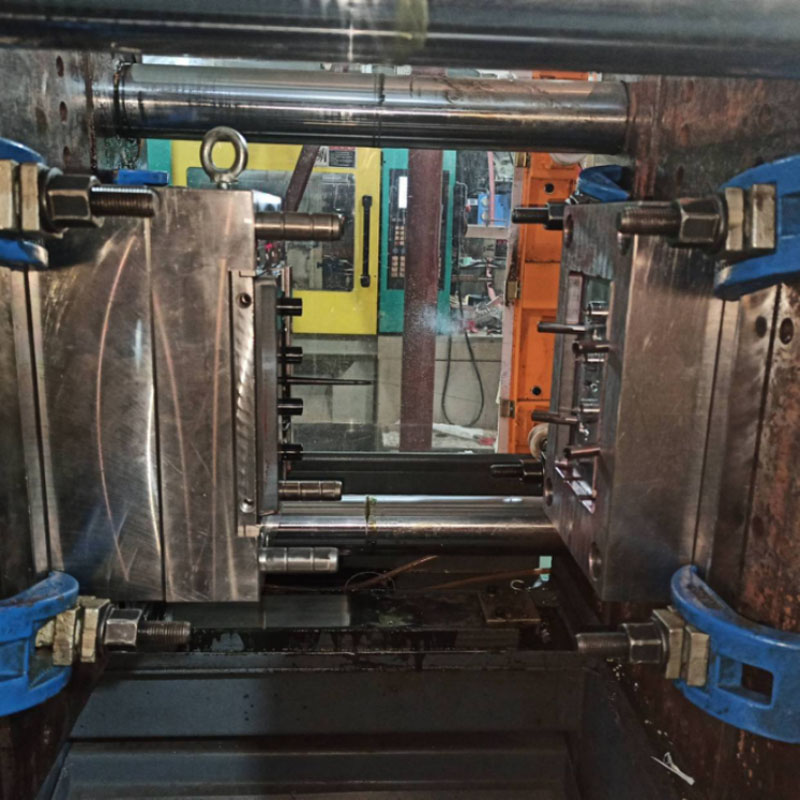
De mal wordt met behulp van een bovenloopkraan op een spuitgietmachine met een groot tonnage (650T–1200T) gehesen, en de klemplaten worden gelijkmatig vastgedraaid om vervorming van de plaat en vlamvorming tijdens injectie onder hoge druk te voorkomen. Koelwater- en matrijstemperatuurregelleidingen zijn aangesloten, gevolgd door een druktest om te controleren op lekken en een 30 minuten durende voorverwarmingsfase van de matrijs. De matrijstemperaturen worden gehandhaafd op 55–65°C voor ASA cosmetische onderdelen, 80–90°C voor PC-onderdelen en boven 80°C voor glasvezelversterkte nylononderdelen. Lagedruk-schimmelbescherming is vooraf ingesteld; de mal gaat automatisch open als er restanten of vreemde voorwerpen op het scheidingsoppervlak worden gedetecteerd, waardoor schade aan de holte door de klemkracht van grote mallen wordt voorkomen.
III. Standaard spuitgietcyclusproces
De volledige gietcyclus bestaat uit zes stappen: matrijsklemmen, gefaseerde injectie, tweetraps houddruk, koeling bij constante temperatuur, matrijs openen en uitwerpen, en automatische verwijdering van onderdelen door een robotarm. De kern van het proces is gericht op het vullen met lage afschuifkrachten om de interne spanning te minimaliseren en de scheurweerstand buitenshuis te verbeteren.
Het vastklemmen van de matrijs omvat een viertraps snelheidsregeling: langzaam sluiten, snel vooruitgaan, bescherming tegen lage druk en vergrendeling onder hoge druk. Carrosseriepanelen met een groot oppervlak genereren tijdens de injectie aanzienlijke openingskrachten; hogedrukklemming zorgt voor een strakke pasvorm op het scheidingsoppervlak, waardoor continu flitsen wordt voorkomen.
Op de loop wordt een nauwkeurige temperatuurregeling in zones toegepast: 170–200°C voor ASA-behuizingen, 190–260°C voor ABS+PC en 230–260°C voor PA6+GF30 nylon. Strikte naleving van temperatuurlimieten is vereist; overmatige hitte veroorzaakt materiaalontleding (vergeling), verminderde taaiheid en verminderde oliebestendigheid. Injectie maakt gebruik van meertraps vullen met variabele snelheid: middelhoge tot hoge snelheden worden gebruikt voor dunwandige behuizingsgebieden om voortijdige afkoeling van de smelt te voorkomen, wat zou kunnen leiden tot materiaaltekorten of korte schoten; Injectie met lage snelheid wordt gebruikt voor het monteren van palen en dikwandige bases om de moleculaire schuifspanning te verminderen, waardoor scheurproblemen tijdens het daaropvolgende verven of thermische cycli worden geminimaliseerd. De injectiedruk varieert van 90 tot 130 bar; overmatige druk veroorzaakt hevige flitsen en een toename van interne spanning, terwijl onvoldoende druk resulteert in prominente laslijnen en aanzienlijk verminderde slagvastheid.
Zodra de holte gevuld is, schakelt het proces over op tweetraps houddruk om de plastische krimp tijdens het afkoelen te compenseren. De houdtijden bedragen 15–22 seconden voor dikwandige batterijbehuizingen en 6–10 seconden voor dunwandige panelen, waardoor zinksporen aan het oppervlak worden geëlimineerd. Tijdens de vasthoudfase bereidt de schroef tegelijkertijd het materiaal voor de volgende cyclus voor, waardoor de totale vormtijd wordt verkort.
De koeltijd volgt de richtlijn van 3–5 seconden per 1 mm wanddikte; standaardpanelen van 2 mm hebben ongeveer 10 seconden koeling nodig. Continue circulatie van koelwater verwijdert warmte en stabiliseert de matrijstemperatuur, waardoor vervorming of verkeerde uitlijning van de montage wordt voorkomen als gevolg van ongelijkmatige koeling aan één kant van de behuizing. Na afkoeling opent de mal zich via een vertragingsproces in drie fasen en laat het uitwerpmechanisme het plastic onderdeel voorzichtig los. Een servoaangedreven robotarm grijpt de behuizing vast om het poortafval automatisch bij te snijden, en het eindproduct wordt overgebracht naar de assemblagelijn; Handmatig contact met zichtbare oppervlakken is tijdens het hele proces ten strengste verboden om te voorkomen dat vingerafdrukken of olie de hechting van de verf in gevaar brengen.
IV. Verwerking na het vormen, gloeien en oppervlakteafwerking
Vers ontvormde onderdelen vertonen vaak poortmarkeringen en bramen op de scheidingslijnen, terwijl slanke spatborden gevoelig zijn voor lichte kromtrekkingen, waardoor gestandaardiseerde nabewerkingsprocedures nodig zijn.
Poort- en braamtrimmen: Hydraulische scharen worden gebruikt om grote cold-runner-poorten soepel te verwijderen, terwijl kleine uitsteeksels van hot-runner-poorten nauwkeurig met de hand worden geslepen. Er worden pneumatische fijnslijpkoppen en fijn schuurpapier gebruikt om scheidingslijnen en hoeken lichtjes te polijsten om microflitsen te verwijderen; nadat het stof is weggeblazen, is het oppervlak van de behuizing glad en vrij van scherpe randen. Er worden diamantslijpkoppen gebruikt om bramen te verwijderen van de glasvezelversterkte nylonbeugels met hoge hardheid.
Gloeien voor spanningsverlichting: Alle onderdelen die geverfd of gecoat moeten worden, moeten uitgegloeid worden. ASA- en ABS-behuizingen worden gedurende 2 uur bij een constante 60°C gebakken, terwijl onderdelen van ABS+PC-legeringen gedurende 3 uur bij 70°C worden gebakken. Langzame, natuurlijke koeling zorgt voor de volledige eliminatie van interne vormspanningen, waardoor scheuren veroorzaakt door bakken bij hoge temperaturen of schommelingen in de buitentemperatuur worden voorkomen.
Thermische vormcorrectie: kromgetrokken spatborden en zijbeschermers zijn vastgezet in metalen armaturen voor vormgeving bij lage temperaturen; ze worden na afkoeling vrijgegeven om kromtrekken te corrigeren en uniforme montageopeningen over het hele voertuig te garanderen.
Oppervlaktevoorbehandeling: Onderdelen die bestemd zijn voor schilderen ondergaan elektrostatische stofverwijdering en ontvetting om losmiddelen en oppervlaktestof te verwijderen, waardoor de hechting van de verf wordt verbeterd. Transparante PC-instrumentafdekkingen krijgen een UV-uithardende behandeling om de slijtvastheid te verbeteren en te beschermen tegen steenslag. Voor kleine functionele onderdelen is alleen braamverwijdering nodig voordat de kwaliteitscontrole kan worden uitgevoerd.
V. Meerfasige kwaliteitsinspectie en opslag van eindproducten
Omdat plastic onderdelen van motorfietsen van cruciaal belang zijn voor zowel de esthetiek als de veiligheid, wordt een inspectiesysteem op drie niveaus geïmplementeerd: verificatie van het eerste artikel, patrouille-inspecties om de 30 minuten en uitgebreide inspectie van eindproducten. Na matrijsveranderingen, materiaalwissels of procesaanpassingen worden de eerste tien vormdelen aangeduid als "eerste artikel"-monsters; Kwaliteitsinspecteurs gebruiken schuifmaten om montagegaten en klikafmetingen te meten en visuele inspecties uit te voeren op defecten zoals zilveren strepen, luchtbellen, brandplekken, zinksporen en laslijnen. Monsteronderdelen ondergaan een valproef van 1,8 meter en de massaproductie gaat alleen door als de behuizingen geen barsten of verbrijzelingen vertonen.
Tijdens massaproductie concentreren inspecties tijdens het proces zich op het monitoren van kromtrekken, flitsen en kleurafwijkingen van de behuizing; kritische assemblageafmetingen worden elke twee uur opnieuw gemeten om de processtabiliteit te volgen. Voor glasvezelversterkte structurele componenten richten de inspecties zich specifiek op defecten zoals blootliggende vezels en interne scheuren. Afgewerkte producten ondergaan een tactiele inspectie van alle randen en hoeken om de afwezigheid van scherpe bramen te garanderen; monsters worden onderworpen aan UV-verwering, onderdompeling in olie en fietstests bij hoge/lage temperaturen om veeleisende buitenrijomstandigheden te simuleren. Defecte kunststof onderdelen worden geïsoleerd en apart afgeslepen; het herwerken of mengen ervan met conforme producten is ten strengste verboden.
Conforme carrosseriepanelen zijn individueel verpakt in EPE-schuim en opgeslagen in verzegelde, lichtdichte dozen om voortijdige vergeling of afbraak van de ASA- en ABS-materialen veroorzaakt door langdurige blootstelling aan licht te voorkomen. Tegelijkertijd worden gegevens over batches grondstoffen, vormmachines en procesparameters bijgehouden om een uitgebreid logboek voor de traceerbaarheid van de productie op te stellen.
Wij zijn een fabrikant van kunststof lichaamsdelen voor luchtkoelers en leveren hoogwaardige productie van kunststof lichaamsdelen voor luchtkoelers. Zolang u vormproducten voor kunststof lichaamsdelen van luchtkoelers wilt aanpassen/ontwikkelen, kunt u ons vinden. We beschikken over een professioneel spuitgietontwerp en een volwassen productietechnologie, waardoor u one-stop-service krijgt, van productontwerp tot matrijzenbouw, productproductie, productverpakking en producttransport. Wij kunnen u bij elke schakel helpen. Zolang u bij ons komt, zullen wij u de ultieme service bieden en u tevreden stellen op het gebied van productkwaliteit, productietijd, informatiedialoog, enz.
|
Productnaam |
Vormgeving van loopband |
|
Pls bieden |
2D, 3D, monsters of de grootte van de meerhoekfoto's |
|
Schimmel tijd |
20-35 dagen |
|
Producttijd |
7-15 dagen |
|
Vormprecisie |
+/-0,01 mm |
|
Schimmel leven |
50-100 miljoen schoten |
|
Productieproces |
Audittekeningen - matrijsstroomanalyse - ontwerpvalidatie - Aangepaste materialen - matrijsverwerking - kernverwerking - elektrodebewerking - Runner-systeem verwerking - verwerking en inkoop van onderdelen - aanvaarding van machinale bewerking - holte oppervlaktebehandelingsproces - complexe modus Die - Het geheel oppervlaktecoating van de matrijs - montageplaat - matrijsmonster - monstertest - verzending monsters |
|
Schimmelholte |
Eén holte, meerdere holtes of hetzelfde verschillende producten worden samen gemaakt |
|
Vormmateriaal |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Runner-systeem |
Hotrunner en coldrunner |
|
Basismateriaal |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Finish |
Pitting het woord, spiegelafwerking, mat oppervlak, strepen |
|
Standaard |
HASCO, DME of afhankelijk van |
|
Belangrijkste technologie |
Frezen, slijpen, CNC, EDM, draad snijden, snijden, EDM, draaibanken, oppervlakteafwerking, enz. |
|
Software |
CAD,PRO-E,UG Ontwerptijd: 1-3 dagen (normale omstandigheden) |
|
Productmateriaal |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HEUPEN,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Kwaliteitssysteem |
ISO9001:2008 |
|
Tijd vaststellen |
20 dagen |
|
Apparatuur |
CNC, EDM, afsnijden Machine, plastic machines, enz. Plastic koffervorm zhe jiang |


Kunststof spuitgietmatrijzen maken

Kunststof gietspecificaties

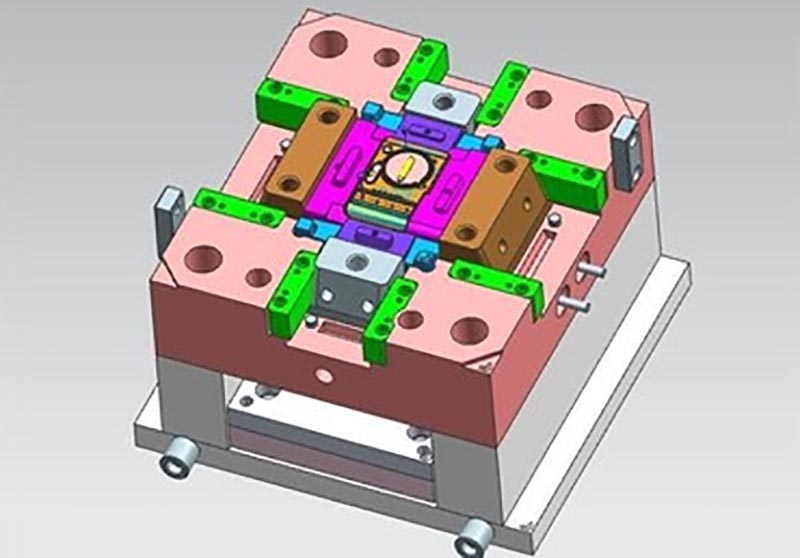
Vormontwerp:



Transactieproces:

Schimmel testen:


Productverpakking

Fabriek
Wij zijn een op maat gemaakte plastic malfabriek. Onze fabriek is een maker van kunststof spuitgietmatrijzen. we hebben 17 jaar ervaring in professionele op maat gemaakte plastic mallen en 10 jaar ervaring in de buitenlandse handel. Wij zijn op maat gemaakte Plastic Mold-leverancier. Wij kunnen op maat gemaakte Plastic Mold-service bieden. Onze fabriek kan de spuitgegoten plastic onderdelen maken en de kwaliteit van de producten zal u tevreden stellen.
We hebben meer dan 50 hoogwaardige machines en honderden ingenieurs en ontwerpers. We kunnen one-stop-service bieden, van productontwerp - matrijzenbouw - productproductie - productverpakking - transport. We hebben een complete productieketen. Wij kunnen aan al uw wensen voldoen.
Diensten die wij leveren:
Professionele op maat gemaakte matrijsservice, ontwerp en productie van kunststof matrijzen. Productie van kunststofproducten, productontwerp, matrijsontwerp, aanpassing van blaasvormen, aanpassing van rotatiematrijzen, aanpassing van spuitgietmatrijzen. 3D-printdiensten, CNC-productiediensten, productverpakkingen, op maat gemaakte verpakkingen, verzenddiensten.










We houden ons altijd eerst aan de principes van kwaliteit en tijd eerst. Terwijl u klanten producten van de hoogste kwaliteit biedt, probeert u de productie-efficiëntie te maximaliseren en de productietijd te verkorten. Met trots kunnen wij elke klant vertellen dat ons bedrijf sinds de oprichting geen enkele klant heeft verloren. Als er een probleem is met het product, zullen wij actief naar een oplossing zoeken en onze verantwoordelijkheid tot het einde toe nemen.

Veelgestelde vragen
Vraag 1: Handelt u in een bedrijf of fabrikant?
A: Wij zijn fabrikanten.
Vraag 2. Wanneer kan ik de offerte krijgen?
A: We citeren meestal binnen 2 dagen nadat we uw aanvraag hebben ontvangen.
Als u zeer dringend bent, kunt u ons bellen of ons dit in uw e-mail vertellen, zodat we eerst een offerte voor u kunnen maken.
Q3. Hoe lang is de doorlooptijd voor schimmel?
A: Het hangt allemaal af van de grootte en complexiteit van de producten. Normaal gesproken bedraagt de doorlooptijd 25 dagen.
Q4. Ik heb geen 3D-tekening, hoe moet ik aan het nieuwe project beginnen?
A: U kunt ons een vormmonster bezorgen, wij zullen u helpen het 3D-tekeningontwerp af te ronden.
Vraag 5. Hoe kunt u vóór verzending de kwaliteit van het product garanderen?
A: Als u niet naar onze fabriek komt en ook geen derde partij voor inspectie heeft, zullen wij uw inspectiemedewerker zijn.
We zullen u een video leveren voor details over het productieproces, inclusief procesrapport, productgroottestructuur en oppervlaktedetail, verpakkingsdetails enzovoort.
Vraag 6. Wat zijn uw betalingsvoorwaarden?
A: Vormbetaling: 40% aanbetaling per T/T vooraf, 30% tweede vormbetaling voordat de eerste proefmonsters worden verzonden, 30% vormsaldo nadat u akkoord bent gegaan met de definitieve monsters.
B: Productiebetaling: 50% aanbetaling vooraf, 50% vóór verzending van de definitieve goederen.
Vraag 7: Hoe zorgt u voor een langdurige en goede relatie met ons bedrijf?
EEN:1. We behouden een goede kwaliteit en een concurrerende prijs om ervoor te zorgen dat onze klanten profiteren van producten van de beste kwaliteit.
2. Wij respecteren elke klant als onze vriend en doen oprecht zaken en sluiten vriendschap met hen, waar ze ook vandaan komen.
Hottags: Luchtkoeler kunststof lichaamsdelen gieten, China, fabrikant, leverancier, fabriek, aangepast, groothandel, koop, kwaliteit, nieuwste verkoop, gemaakt in China
Gerelateerde categorie
Stuur onderzoek
Stel gerust uw vraag via onderstaand formulier. Wij zullen u binnen 24 uur antwoorden.