Thuis
>
Product > Core Customization Service > Aangepaste vorm > Aoto auto kunststof lichaamsdelen gieten
Product
- Core Customization Service
- Gezondheidszorg
- Elektronische apparaten en instrumenten
- Mallen voor moeder- en kindbenodigdheden
- Recreatieve sporten
- Woninginrichting Kunst
- Auto-accessoires
- Transport en opslag
- Verlichtingsarmaturen
- Bouwapparatuur
- Verpakkingsproduct
- Educatief en laboratoria
- Kleding Bagage Accessoires
- Verzorgings- en reinigingsproducten
- Land- en bosbouw
- Mechanische uitrusting
- Dierbenodigdheden
- Keukengerei
Aoto auto kunststof lichaamsdelen gieten
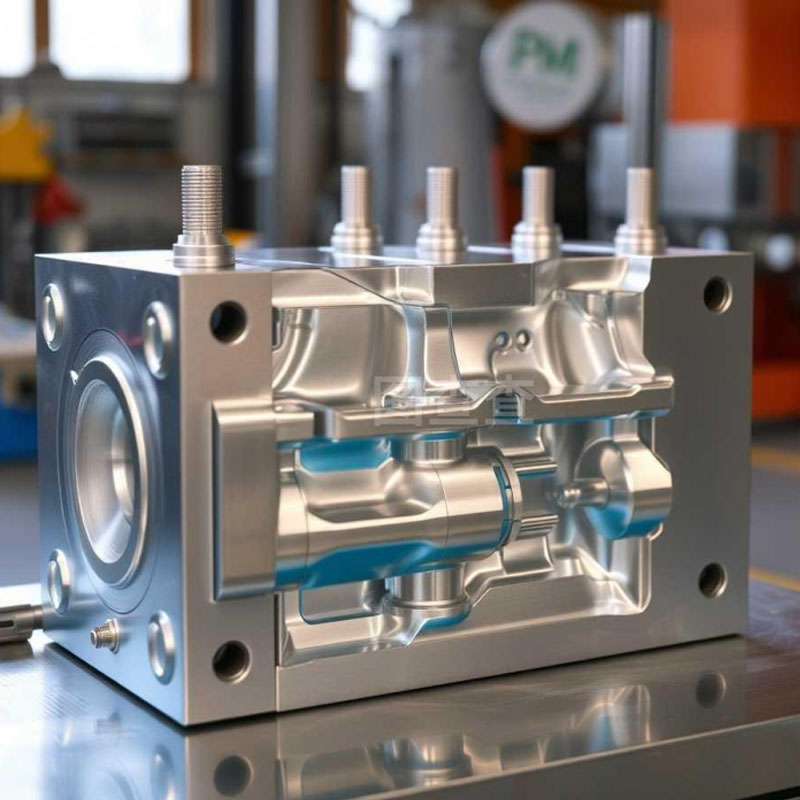
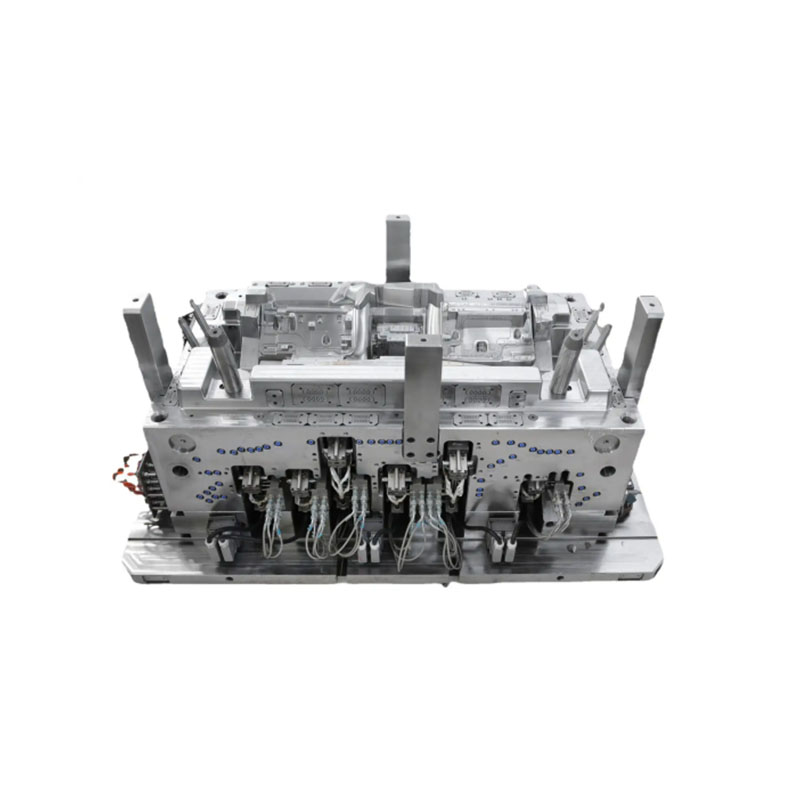
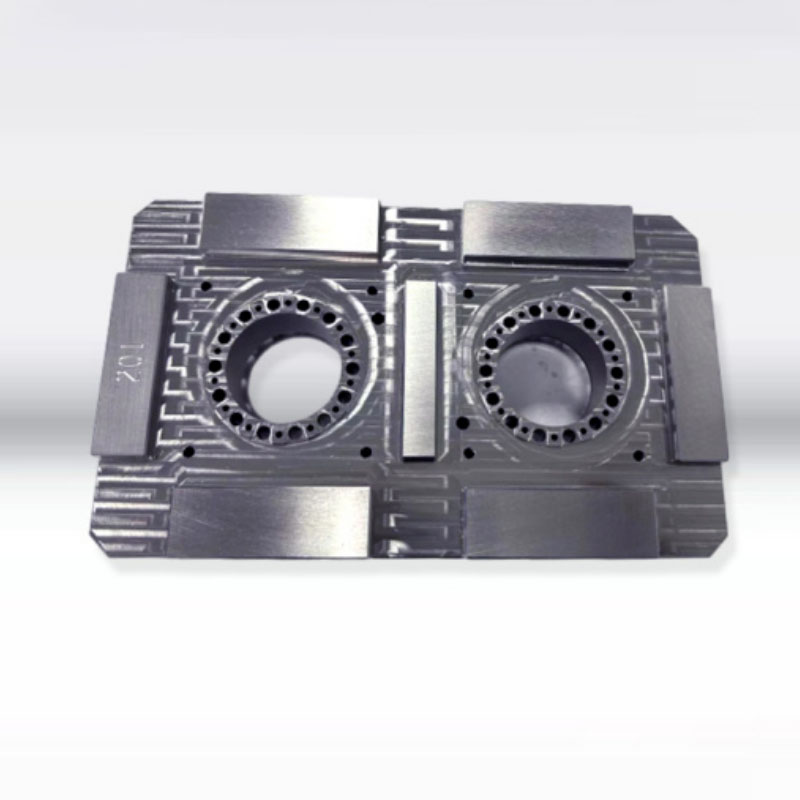
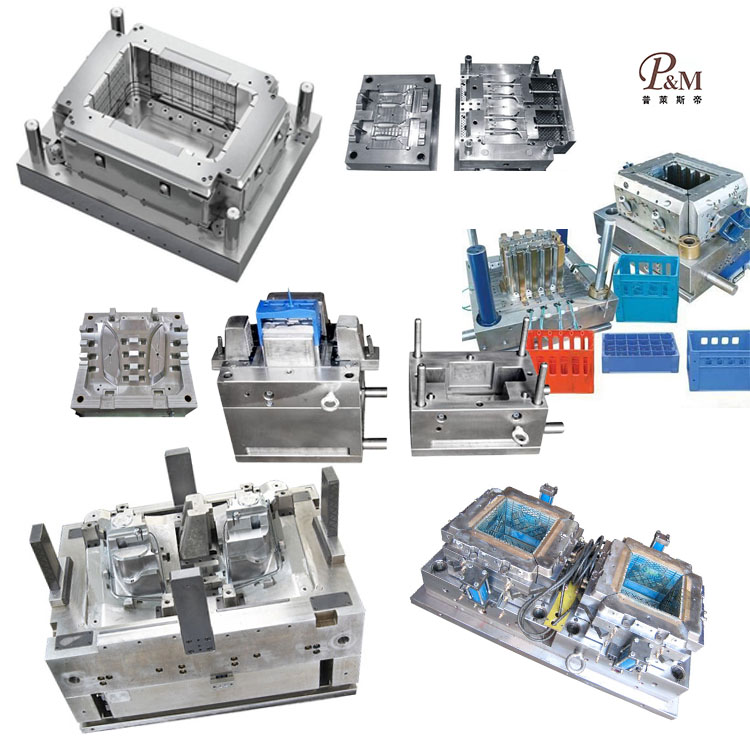
Ningbo (P&M) Plastic Metal Products Co., Ltd. heeft 17 jaar ervaring in de productie van matrijzen en kan het vormen van o.a. auto-kunststof lichaamsdelen aanpassen. Wij bieden professionele op maat gemaakte aoto-auto-kunststof lichaamsdelen-gietdiensten, en wij zijn een professionele aoto-auto-kunststof lichaamsdelen-vormfabrikant. Wij hebben voldoende ervaring met het selecteren van productgrondstoffen en matrijsmaterialen. Tijdens het aanpassen van het gieten van kunststof lichaamsdelen van aoto-auto's, kan onze fabriek one-stop-service bieden. We hebben ontwerp- en productiemogelijkheden met betrekking tot het gieten van kunststof lichaamsdelen van aoto-auto's, zoals: CAD-ontwerp, matrijzenbouw, spuitgieten, productie van kunststofproducten, assemblage en andere technologieën
Stuur onderzoek
Productomschrijving
Daarnaast heeft ons bedrijf samenwerkingsrelaties opgebouwd met leveranciers van kunststofgrondstoffen, drukfabrikanten, enz. om de levering van grondstoffen en drukkwaliteit te garanderen. Door onze rijke ervaring en perfecte toeleveringsketen kan ons bedrijf klanten hoogwaardige, op maat gemaakte aoto auto-kunststof lichaamsdelengietproducten bieden om aan hun specifieke behoeften te voldoen. Tegelijkertijd hebben we 10 jaar professionele ervaring in de buitenlandse handel, begrijpen we het buitenlandse handelsproces en kunnen we onze klanten beter van dienst zijn. Voor het vormen van kunststof lichaamsdelen van aoto-auto's kunnen we overeenkomstige kunststof onderdelen maken, wat voornamelijk gebeurt via spuitgietmatrijzen.
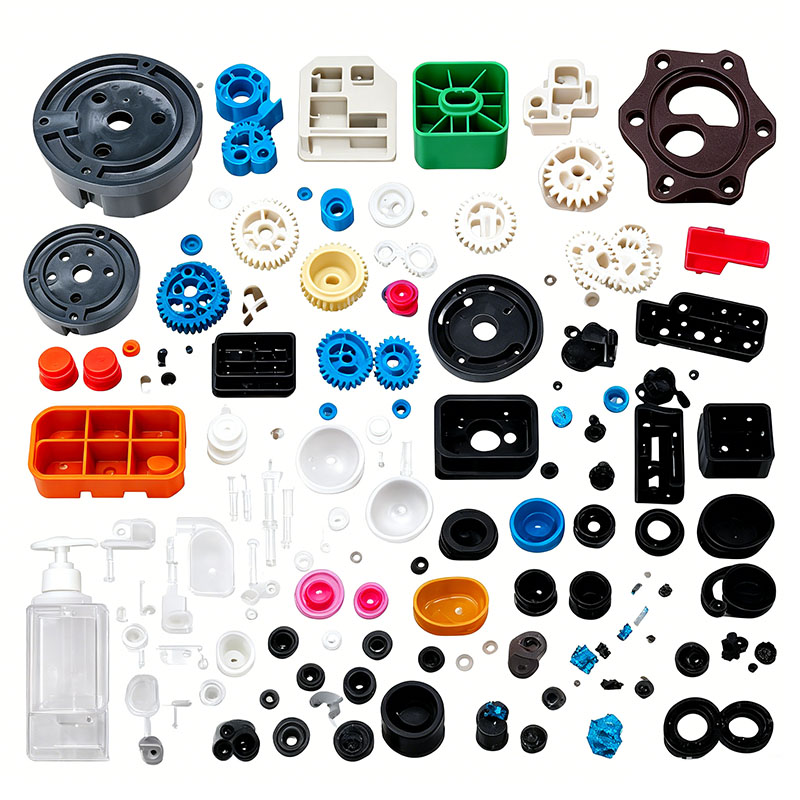
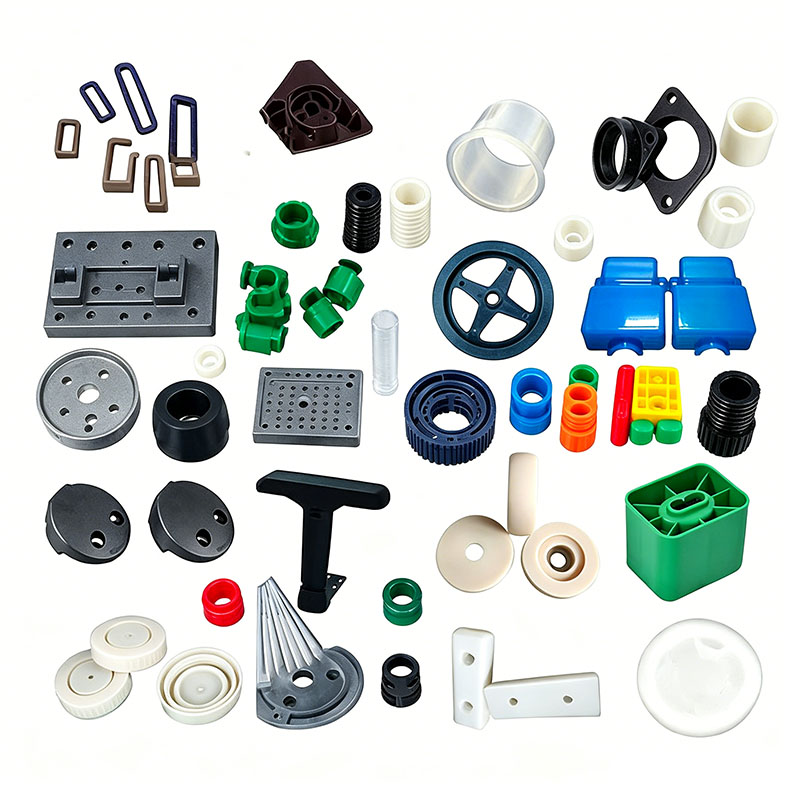
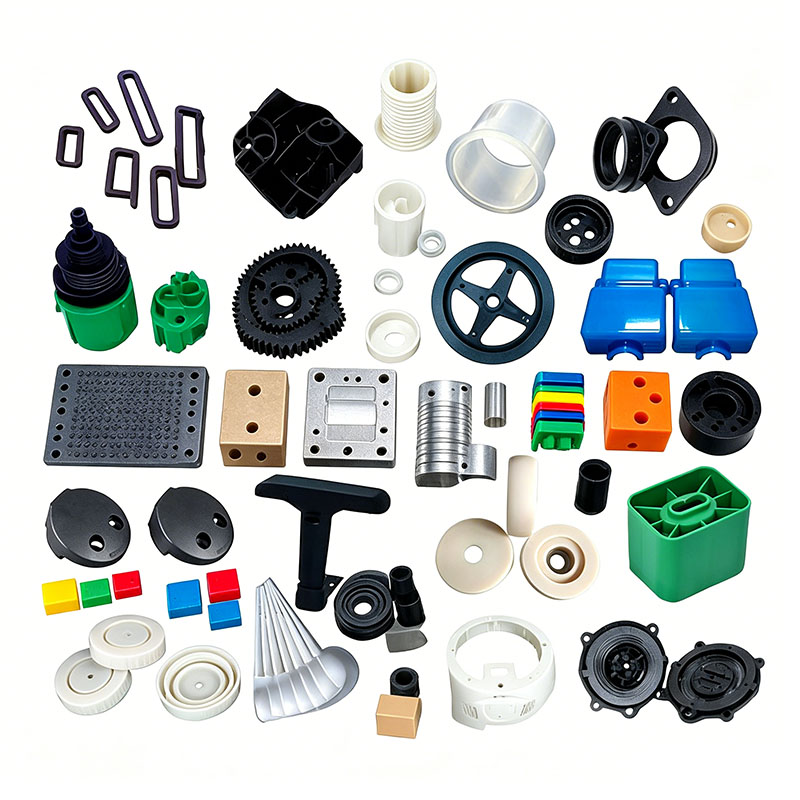
Kunststofcomponenten voor elektrische voertuigen vallen in drie categorieën: carrosseriepanelen aan de buitenkant, functionele structurele onderdelen en elektrische beschermingscomponenten. Voorbeelden zijn onder meer de voor- en achterschermen, de voorste motorkappen, spatborden, afdekkingen van de voetenruimte, behuizingen van het batterijcompartiment, instrumentbehuizingen, verlichtingsbeugels, bedradingsafdekkingen en opbergvakken. Deze producten worden tijdens het gebruik blootgesteld aan langdurige blootstelling aan de buitenlucht (zonlicht, regen en temperatuurschommelingen) en aan voortdurende trillingen en steenstoten. Bovendien vereisen batterij- en elektronische besturingscomponenten elektrische isolatie en vlamvertraging; uitwendige delen moeten bestand zijn tegen verven zonder te scheuren of te vergelen (weersbestendigheid); en dragende delen moeten bestand zijn tegen schokken zonder vervorming. Gebruikelijke grondstoffen zijn onder meer ASA en ABS/PC voor weerbestendige exterieuronderdelen; gemodificeerd PP en glasvezelversterkt PP voor structurele dragende delen; PC voor transparante lichtbehuizingen; en vlamvertragend ABS voor elektronische bedieningsafdekkingen. De belangrijkste controlepunten bij het gieten zijn gericht op weersbestendigheid en scheurpreventie, lage interne spanning, maatvastheid, lage VOS-emissies en betrouwbare vlamvertraging, zoals hieronder beschreven.
I. Selectie en voorbehandeling van grondstoffen
Sorteren van grondstoffen en maalgoedbeheer
Blootliggende delen zoals de carrosserie en spatborden van het voertuig maken gebruik van nieuw ASA of ABS/PC, waarbij slechts een kleine hoeveelheid (≤10%) schoon maalgoed van hetzelfde materiaal is toegestaan. Het gebruik van maalgoed is ten strengste verboden voor batterijcompartimenten, dragende delen die met het frame zijn verbonden en vlamvertragende elektrische behuizingen; maalgoed kan de slagsterkte verminderen en vlamvertragende systemen in gevaar brengen, wat kan leiden tot barsten bij impact en risico op kortsluiting of brand.
Materiaalmengsels bevatten anti-UV/weerbestendige masterbatches en laagmigrerende, milieuvriendelijke losmiddelen om het uitbloeien van buitenoppervlakken en binnengeuren te minimaliseren. Vlamvertragende en glasvezelversterkte materialen worden gemengd en in aparte silo’s opgeslagen; mengen met standaard PP of ABS is verboden om prestatievermindering te voorkomen. Met glasvezel gemodificeerde materialen worden op lage snelheid gemengd om vezelbreuk te voorkomen, wat anders de sterkte zou verminderen en blootstelling aan de oppervlaktevezels zou veroorzaken.
Strenge normen voor drogen en ontvochtigen
ASA, ABS/PC en PC zijn zeer gevoelig voor vochtopname; Sporen van vocht kunnen "zilveren strepen" en interne microporiën veroorzaken, wat leidt tot lakdefecten (zoals ploffen) en broos falen bij impact. ASA- en ABS+PC-materialen ondergaan heteluchtdroging bij 85°C gedurende 4 uur; PC-lampbehuizingen ondergaan een ontvochtigingsdroging bij 110 °C gedurende 4–6 uur. Gemodificeerd PP heeft een extreem lage wateropname; oppervlaktevocht wordt verwijderd door tijdens het regenseizoen slechts 1 uur te drogen bij 60°C. Na het drogen worden de grondstoffen via afgesloten pijpleidingen getransporteerd om heropname van vocht in de werkplaats te voorkomen.
II. Belangrijke punten voor matrijsontwerp en machine-inbedrijfstelling
Behuizingen voor elektrische voertuigen (EV) zijn doorgaans dunwandige onderdelen met een groot oppervlak (1,8–2,5 mm dik), met interne ribben en montagenokken met wanddiktes van 3–6 mm. Deze aanzienlijke variatie in dikte maakt ze vatbaar voor zinksporen en kromtrekken; daarom richt het matrijsontwerp zich op evenwichtige koeling, adequate ventilatie en evenwichtige uitwerping.
Vormstaal en structurele optimalisatie
Holtes voor cosmetische onderdelen maken gebruik van S136-staal met spiegelafwerking, waardoor na het polijsten een kras- en putvrij oppervlak wordt gegarandeerd dat geschikt is voor verfprocessen. Holtes voor glasvezelversterkte of vlamvertragende onderdelen ondergaan integrale nitrering om erosie door vulstoffen te weerstaan en de levensduur te verlengen. Alle hoeken zijn voorzien van radii (R-filets) om spanningsconcentraties te elimineren, waardoor scheuren veroorzaakt door thermische cycli of trillingen worden voorkomen. De uiterst nauwkeurige bewerking van scheidingslijnen minimaliseert fijne flitsen, waardoor montagegevaren (zoals beknelde vingers) en overmatige openingen worden voorkomen.
Gebalanceerd koelsysteem (cruciaal voor het voorkomen van kromtrekken)
Beschermende panelen en frontbehuizingen maken gebruik van symmetrische, conforme koelkanalen die zich rond het onderdeel wikkelen, terwijl dikwandige nokken interne spiraalvormige koelkernen bevatten om temperatuurverschillen tussen dikke en dunne secties te minimaliseren. De matrijstemperaturen worden per zone geregeld: 55–65 °C voor ASA-buitenonderdelen; 70–80°C voor ABS/PC-onderdelen; en 30–45°C voor gemodificeerde PP-onderdelen. Overmatige PP-matrijstemperaturen leiden tot verhoogde kristallisatiekrimp en ongelijkmatige montageopeningen, terwijl te lage temperaturen resulteren in hoge interne restspanningen, waardoor langzame vervorming en vervorming ontstaat tijdens gebruik buitenshuis.
Ontluchting en evenwichtige uitwerping
Behuizingen met een groot oppervlak vereisen lange smeltstroompaden. Doorlopende ventilatiesleuven (0,012–0,015 mm diep) zijn machinaal aangebracht langs de lange zijden van de scheidingslijn, bij laslijnen en aan de uiteinden van ribben om afbraakgassen snel te evacueren, waardoor verbranding wordt voorkomen en voldoende sterkte van de laslijn wordt gegarandeerd. Voor grote onderdelen wordt een uitgebalanceerd uitwerpsysteem gebruikt dat meerdere uitwerppennen en uitwerpblokken combineert om plaatselijke spanningsverbleking of vervorming van de behuizing te voorkomen; Er zijn extra uitwerpblokken toegevoegd voor slanke spatbordcomponenten.
Installatie- en configuratieprotocollen voor matrijzen
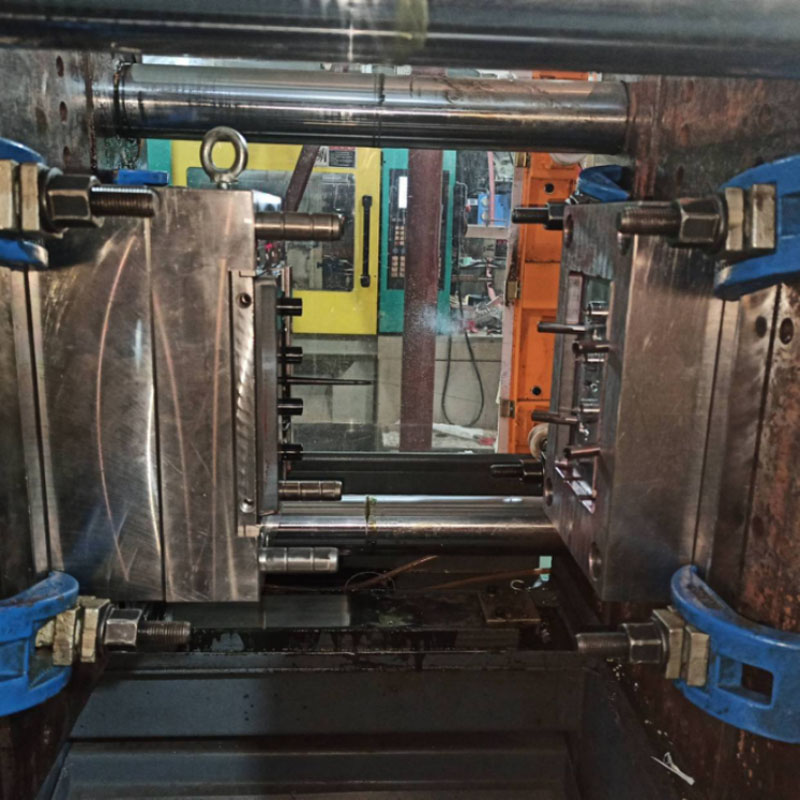
Grote carrosseriematrijzen worden gecombineerd met 500T–1200T spuitgietmachines; klemplaten moeten gelijkmatig worden vastgedraaid om de hoge drukinjectiekrachten te weerstaan en schimmelopening of flitsvorming te voorkomen. Watercircuits zijn uitgerust met stroomdetectoren om te verifiëren dat elke lijn vrij is van verstoppingen of lekkages. De lagedruk-vormbescherming is gekalibreerd om automatisch te openen als poortresten worden gedetecteerd, waardoor de dure vormholte wordt beschermd. Voordat vlamvertragende onderdelen worden geproduceerd, wordt de loop grondig gespoeld om eventuele resterende incompatibele kunststoffen te verwijderen.
III. Belangrijke controlepunten voor spuitgieten
Proceskern: gefaseerd vullen met lage afschuiving, tweetraps lagedrukbehoud en adequate, uitgebalanceerde koeling om interne spanning te minimaliseren en de schokbestendigheid en weersbestendigheid buitenshuis te verbeteren.
Gezoneerde vattemperatuurregeling
ASA-carrosserieën: 175–205°C (mondstuk ≤210°C); overmatige hitte degradeert UV-bestendige additieven, wat leidt tot toekomstige vergeling.
ABS/PC-instrumentbehuizingen: 190–250°C (max. 260°C); Bij oververhitting komen vluchtige stoffen vrij, waardoor sterke geuren in het interieur van het voertuig ontstaan.
Gemodificeerde PP-batterijcompartimenten: 190–220°C; vlamvertragende ABS elektronische besturingsbehuizingen: ≤225°C (overmatige hitte tast het vlamvertragende systeem aan).
Gefaseerd vullen met variabele snelheid
Grote beschermingspanelen maken gebruik van een snelheidsprofiel in drie fasen: bufferen op lage snelheid bij de poort, gemiddelde tot hoge snelheid voor de tussenliggende vulfase en lagere snelheid voor ontluchten op afgelegen laslijnen om door afschuiving veroorzaakte interne spanning te minimaliseren. Met glasvezel versterkte onderdelen worden overal met gemiddelde tot lage snelheden gegoten om "vezelzwevende" defecten te verminderen. De injectiedruk is ingesteld op 90–120 bar; onvoldoende druk resulteert in zwakke laslijnen die vatbaar zijn voor breuk door trillingen van het voertuig, terwijl overmatige druk flitsen en interne spanningsaccumulatie veroorzaakt, wat leidt tot scheuren tijdens thermische cycli.
Tweetraps houddruk
PP en glasvezelversterkt PP zijn semi-kristallijne materialen met hoge krimppercentages; daarom wordt een tweetraps houddrukprofiel geïmplementeerd om adequate materiaalcompensatie te garanderen. De houdtijden zijn vastgesteld op 6–10 seconden voor dunwandige cosmetische onderdelen en 15–20 seconden voor dikwandige beugels van het batterijcompartiment om zinksporen op het oppervlak te elimineren; het vasthouden en het weekmaken van het materiaal vinden gelijktijdig plaats om de vormcyclus te verkorten.
Protocollen voor koeling en verwijdering van onderdelen
De koeltijd wordt berekend op 3–5 seconden per 1 mm wanddikte (bijvoorbeeld 9–14 seconden voor een behuizing van 2 mm dik). Onvoldoende koeling brengt de vlakheid van de onderdelen in gevaar bij het uit de vorm halen, wat leidt tot aanhoudende krimp en vervorming tijdens opslag of gebruik buitenshuis, wat een verkeerde uitlijning veroorzaakt tijdens de montage van het voertuig. Het openen en uitwerpen van de mal verloopt met lage, constante snelheden; een robotarm zorgt voor het verwijderen van onderdelen en handmatig contact met cosmetische oppervlakken is ten strengste verboden om te voorkomen dat olieverontreiniging de verfhechting beïnvloedt. Na verwijdering worden de onderdelen plat op de armaturen gelegd; Het stapelen of samendrukken van hete behuizingen is verboden.
IV. Naverwerking: vormgeving en stressverlichting
Precisietrimmen van poortbramen
Grote Cold Runner-poorten worden soepel verwijderd met behulp van hydraulische messen, terwijl fijne slijpsels op de scheidingslijn worden weggeslepen met pneumatische precisieslijpkoppen. Diamantslijpkoppen worden gebruikt voor stijve glasvezelversterkte onderdelen om een braamvrije, nauwsluitende montage te garanderen en spanningsscheuren als gevolg van voertuigtrillingen te voorkomen.
Gloeien voor spanningsverlichting (verplicht voor geverfde onderdelen)
Alle ASA- en ABS/PC-behuizingen die bestemd zijn voor schilderen of bakken, worden gedurende 2 tot 3 uur bij constante temperatuur uitgegloeid in een oven bij 60–70 °C. Door langzame afkoeling worden interne spanningen opgeheven, waardoor scheuren tijdens het verf-/bakproces of als gevolg van schommelingen in de buitentemperatuur worden voorkomen. Licht kromgetrokken beschermkappen en spatborden ondergaan thermische vormgeving bij lage temperatuur in speciale metalen armaturen om uniforme openingen over het hele voertuig te garanderen.
Oppervlaktevoorbehandeling
Gelakte onderdelen ondergaan elektrostatische stofverwijdering en plasma-ontvetting om resten van losmiddel te verwijderen en de hechting van de verffilm te verbeteren. Transparante PC-lichtbehuizingen krijgen een UV-hardende behandeling om krassen door stenen te weerstaan. Vlamvertragende elektrische besturingscomponenten ondergaan willekeurige monsters voor isolatie- en vlamvertragingstests voordat ze worden goedgekeurd voor opslag.
Wij zijn een fabrikant van kunststof lichaamsdelen van aoto-auto's en leveren hoogwaardige productie van kunststof lichaamsdelen van aoto-auto's. Zolang u aoto-vormproducten voor kunststof lichaamsdelen van auto's wilt aanpassen/ontwikkelen, kunt u ons vinden. We beschikken over een professioneel spuitgietontwerp en een volwassen productietechnologie, waardoor u one-stop-service krijgt, van productontwerp tot matrijzenbouw, productproductie, productverpakking en producttransport. Wij kunnen u bij elke schakel helpen. Zolang u bij ons komt, zullen wij u de ultieme service bieden en u tevreden stellen op het gebied van productkwaliteit, productietijd, informatiedialoog, enz.
|
Productnaam |
Vormgeving van loopband |
|
Pls bieden |
2D, 3D, monsters of de grootte van de meerhoekfoto's |
|
Schimmel tijd |
20-35 dagen |
|
Producttijd |
7-15 dagen |
|
Vormprecisie |
+/-0,01 mm |
|
Schimmel leven |
50-100 miljoen schoten |
|
Productieproces |
Audittekeningen - matrijsstroomanalyse - ontwerpvalidatie - Aangepaste materialen - matrijsverwerking - kernverwerking - elektrodebewerking - Runner-systeem verwerking - verwerking en inkoop van onderdelen - aanvaarding van machinale bewerking - holte oppervlaktebehandelingsproces - complexe modus Die - Het geheel oppervlaktecoating van de matrijs - montageplaat - matrijsmonster - monstertest - verzending monsters |
|
Schimmelholte |
Eén holte, meerdere holtes of hetzelfde verschillende producten worden samen gemaakt |
|
Vormmateriaal |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Runner-systeem |
Hotrunner en coldrunner |
|
Basismateriaal |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Finish |
Pitting het woord, spiegelafwerking, mat oppervlak, strepen |
|
Standaard |
HASCO, DME of afhankelijk van |
|
Belangrijkste technologie |
Frezen, slijpen, CNC, EDM, draad snijden, snijden, EDM, draaibanken, oppervlakteafwerking, enz. |
|
Software |
CAD,PRO-E,UG Ontwerptijd: 1-3 dagen (normale omstandigheden) |
|
Productmateriaal |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HEUPEN,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Kwaliteitssysteem |
ISO9001:2008 |
|
Tijd vaststellen |
20 dagen |
|
Apparatuur |
CNC, EDM, afsnijden Machine, plastic machines, enz. Plastic koffervorm zhe jiang |


Kunststof spuitgietmatrijzen maken

Kunststof gietspecificaties

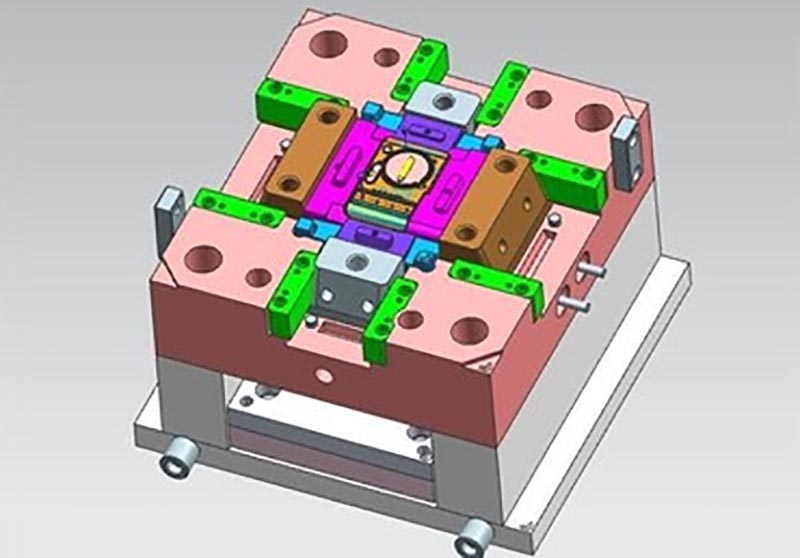
Vormontwerp:



Transactieproces:

Schimmel testen:


Productverpakking

Fabriek
Wij zijn een op maat gemaakte plastic malfabriek. Onze fabriek is een maker van kunststof spuitgietmatrijzen. we hebben 17 jaar ervaring in professionele op maat gemaakte plastic mallen en 10 jaar ervaring in de buitenlandse handel. Wij zijn op maat gemaakte Plastic Mold-leverancier. Wij kunnen op maat gemaakte Plastic Mold-service bieden. Onze fabriek kan de spuitgegoten plastic onderdelen maken en de kwaliteit van de producten zal u tevreden stellen.
We hebben meer dan 50 hoogwaardige machines en honderden ingenieurs en ontwerpers. We kunnen one-stop-service bieden, van productontwerp - matrijzenbouw - productproductie - productverpakking - transport. We hebben een complete productieketen. Wij kunnen aan al uw wensen voldoen.
Diensten die wij leveren:
Professionele op maat gemaakte matrijsservice, ontwerp en productie van kunststof matrijzen. Productie van kunststofproducten, productontwerp, matrijsontwerp, aanpassing van blaasvormen, aanpassing van rotatiematrijzen, aanpassing van spuitgietmatrijzen. 3D-printdiensten, CNC-productiediensten, productverpakkingen, op maat gemaakte verpakkingen, verzenddiensten.










We houden ons altijd eerst aan de principes van kwaliteit en tijd eerst. Terwijl u klanten producten van de hoogste kwaliteit biedt, probeert u de productie-efficiëntie te maximaliseren en de productietijd te verkorten. Met trots kunnen wij elke klant vertellen dat ons bedrijf sinds de oprichting geen enkele klant heeft verloren. Als er een probleem is met het product, zullen wij actief naar een oplossing zoeken en onze verantwoordelijkheid tot het einde toe nemen.

Veelgestelde vragen
Vraag 1: Handelt u in een bedrijf of fabrikant?
A: Wij zijn fabrikanten.
Vraag 2. Wanneer kan ik de offerte krijgen?
A: We citeren meestal binnen 2 dagen nadat we uw aanvraag hebben ontvangen.
Als u zeer dringend bent, kunt u ons bellen of ons dit in uw e-mail vertellen, zodat we eerst een offerte voor u kunnen maken.
Q3. Hoe lang is de doorlooptijd voor schimmel?
A: Het hangt allemaal af van de grootte en complexiteit van de producten. Normaal gesproken bedraagt de doorlooptijd 25 dagen.
Q4. Ik heb geen 3D-tekening, hoe moet ik aan het nieuwe project beginnen?
A: U kunt ons een vormmonster bezorgen, wij zullen u helpen het 3D-tekeningontwerp af te ronden.
Vraag 5. Hoe kunt u vóór verzending de kwaliteit van het product garanderen?
A: Als u niet naar onze fabriek komt en ook geen derde partij voor inspectie heeft, zullen wij uw inspectiemedewerker zijn.
We zullen u een video leveren voor details over het productieproces, inclusief procesrapport, productgroottestructuur en oppervlaktedetail, verpakkingsdetails enzovoort.
Vraag 6. Wat zijn uw betalingsvoorwaarden?
A: Vormbetaling: 40% aanbetaling per T/T vooraf, 30% tweede vormbetaling voordat de eerste proefmonsters worden verzonden, 30% vormsaldo nadat u akkoord bent gegaan met de definitieve monsters.
B: Productiebetaling: 50% aanbetaling vooraf, 50% vóór verzending van de definitieve goederen.
Vraag 7: Hoe zorgt u voor een langdurige en goede relatie met ons bedrijf?
EEN:1. We behouden een goede kwaliteit en een concurrerende prijs om ervoor te zorgen dat onze klanten profiteren van producten van de beste kwaliteit.
2. Wij respecteren elke klant als onze vriend en doen oprecht zaken en sluiten vriendschap met hen, waar ze ook vandaan komen.
Hottags: Aoto auto kunststof lichaamsdelen gieten, China, fabrikant, leverancier, fabriek, aangepast, groothandel, koop, kwaliteit, nieuwste verkoop, gemaakt in China
Gerelateerde categorie
Stuur onderzoek
Stel gerust uw vraag via onderstaand formulier. Wij zullen u binnen 24 uur antwoorden.