Thuis
>
Product > Core Customization Service > Aangepaste vorm > Kunststof computeronderdelen gieten
Product
- Core Customization Service
- Gezondheidszorg
- Elektronische apparaten en instrumenten
- Mallen voor moeder- en kindbenodigdheden
- Recreatieve sporten
- Woninginrichting Kunst
- Auto-accessoires
- Transport en opslag
- Verlichtingsarmaturen
- Bouwapparatuur
- Verpakkingsproduct
- Educatief en laboratoria
- Kleding Bagage Accessoires
- Verzorgings- en reinigingsproducten
- Land- en bosbouw
- Mechanische uitrusting
- Dierbenodigdheden
- Keukengerei
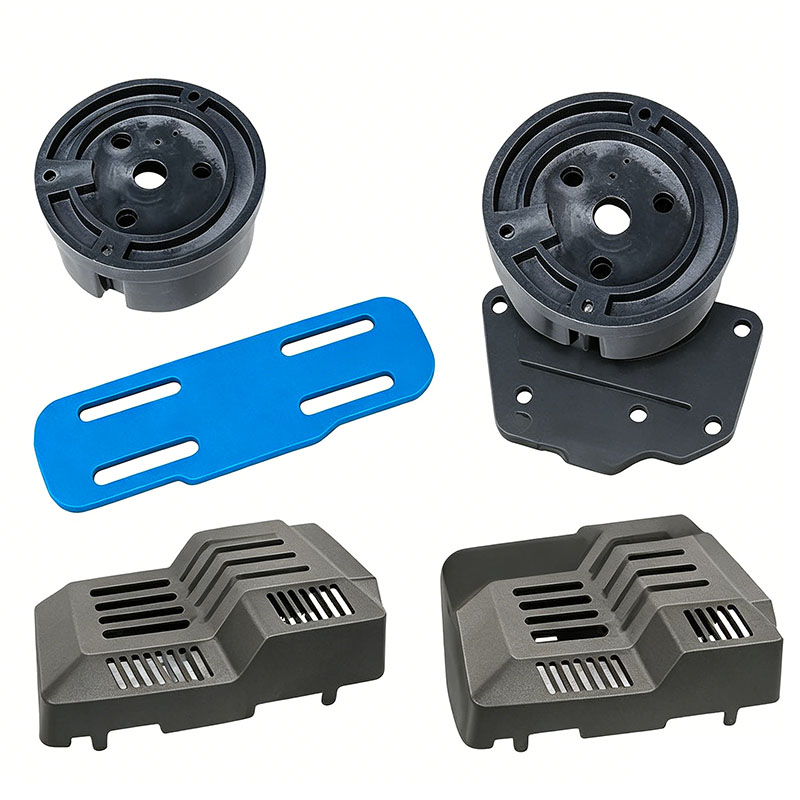
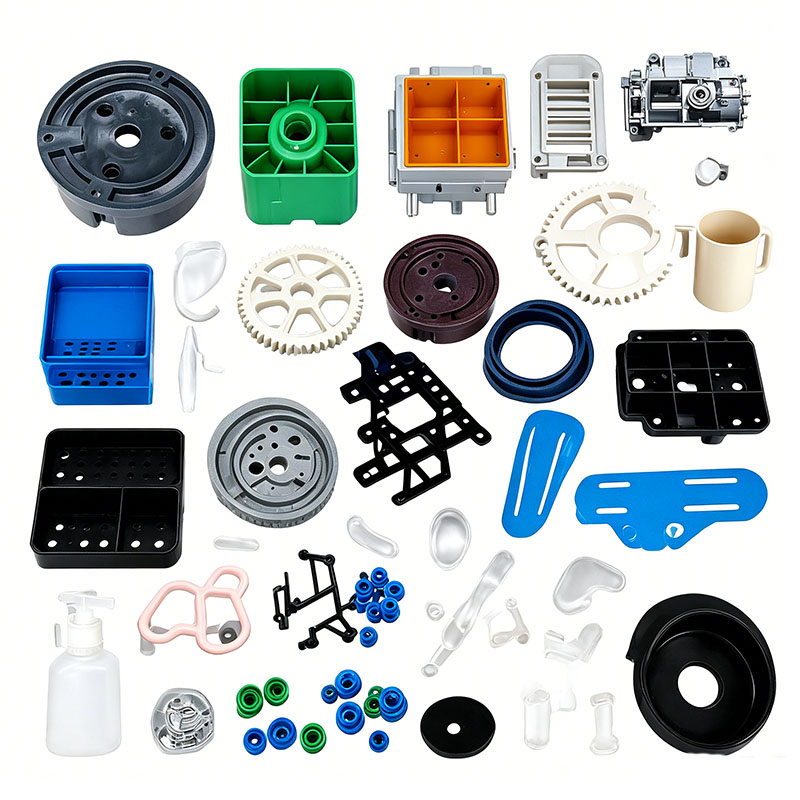
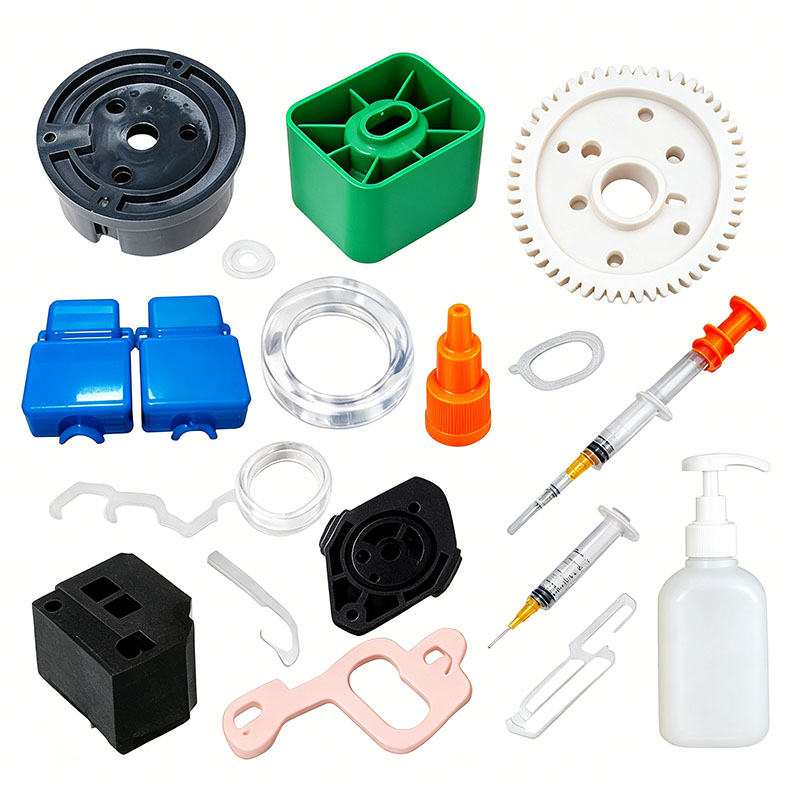
Kunststof computeronderdelen gieten
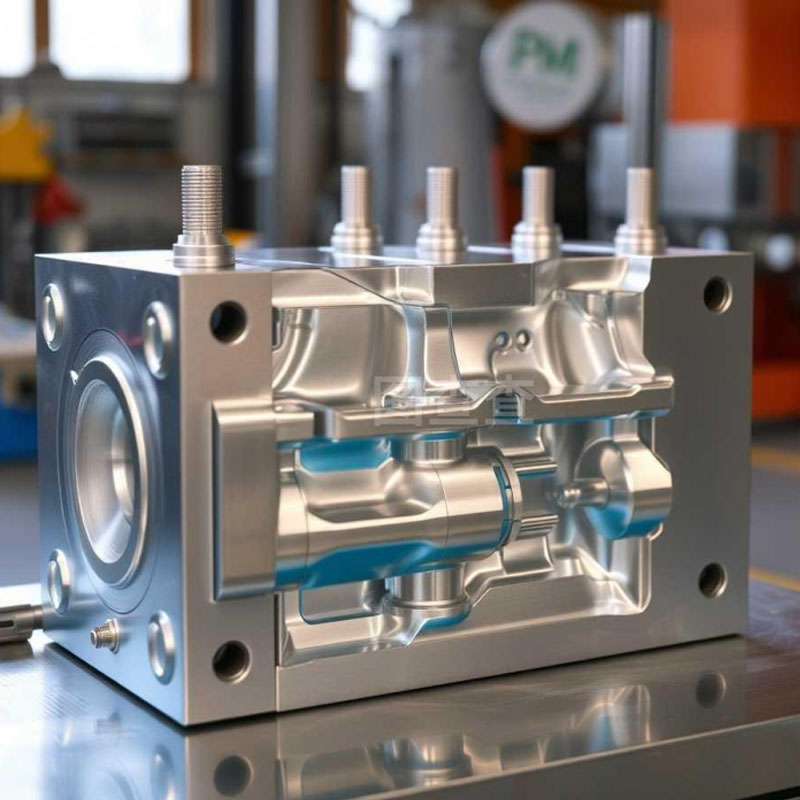
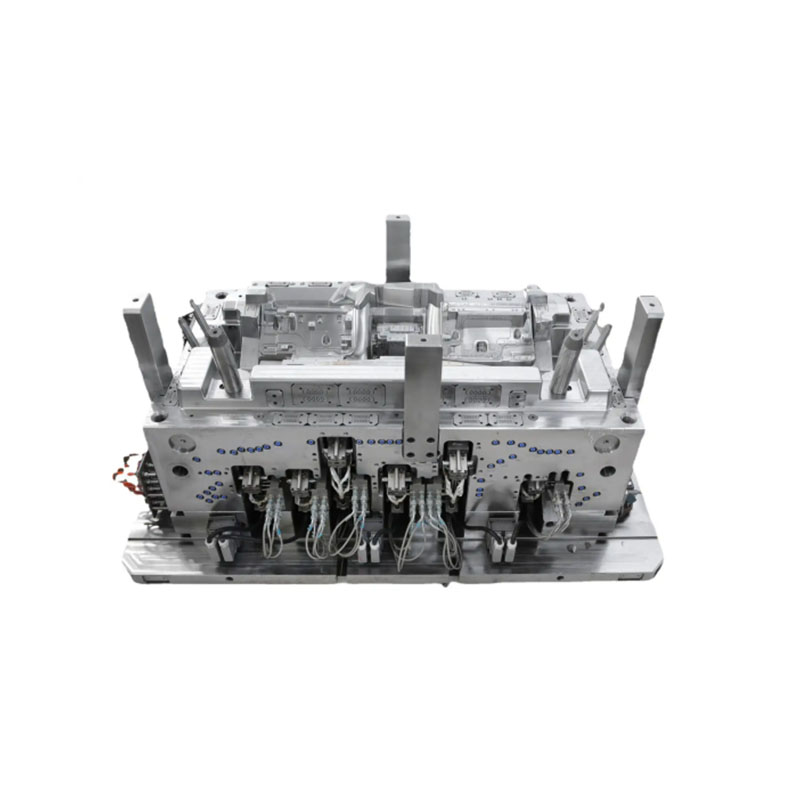
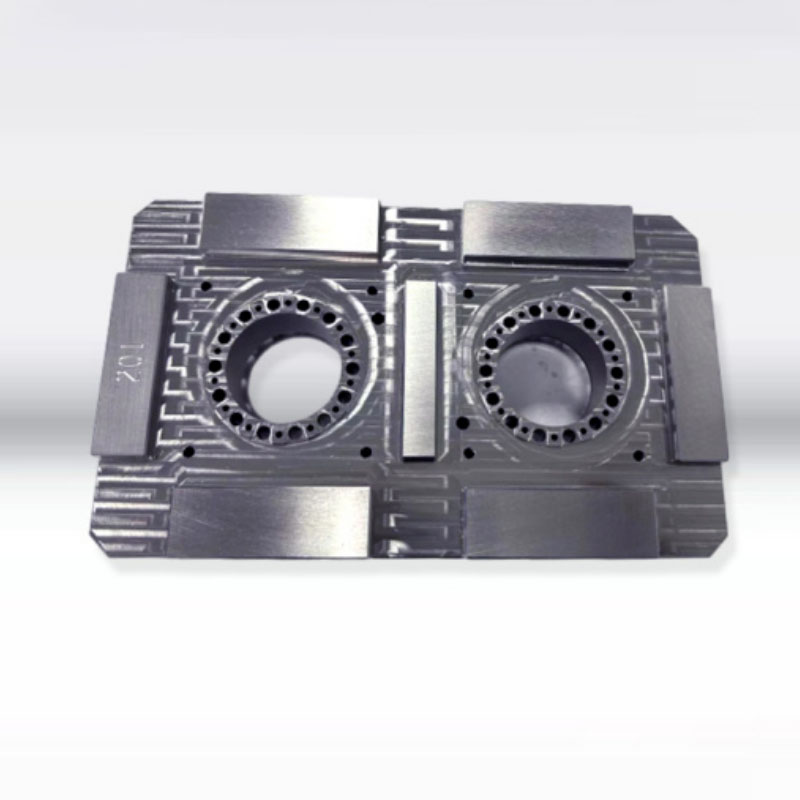
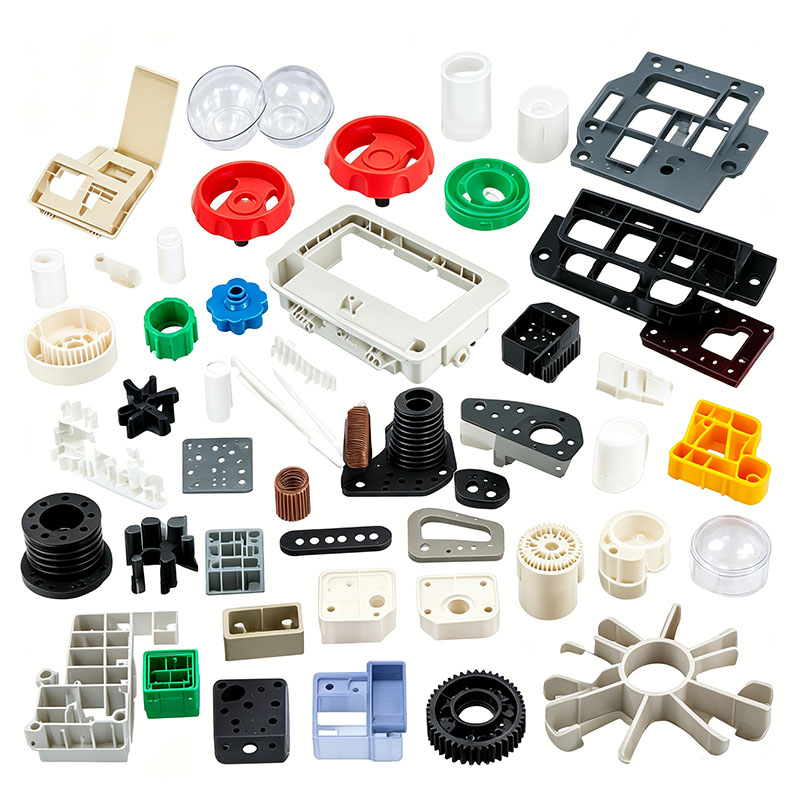
Ningbo (P&M) Plastic Metal Products Co., Ltd. heeft 17 jaar ervaring in de productie van matrijzen en kan het vormen van computerkunststofonderdelen op maat maken. Wij bieden professionele op maat gemaakte computer-kunststofonderdelen-vormdiensten, en wij zijn een professionele fabrikant van computer-kunststofonderdelen. Wij hebben voldoende ervaring met het selecteren van productgrondstoffen en matrijsmaterialen. Tijdens het aanpassen van het gieten van plastic computeronderdelen kan onze fabriek one-stop-service bieden. We hebben ontwerp- en productiemogelijkheden met betrekking tot het gieten van plastic computeronderdelen, zoals: CAD-ontwerp, matrijzenbouw, spuitgieten, productie van kunststofproducten, assemblage en andere technologieën.
Stuur onderzoek
Productomschrijving
Daarnaast heeft ons bedrijf samenwerkingsrelaties opgebouwd met leveranciers van kunststofgrondstoffen, drukfabrikanten, enz. om de levering van grondstoffen en drukkwaliteit te garanderen. Door onze rijke ervaring en perfecte toeleveringsketen kan ons bedrijf klanten hoogwaardige, op maat gemaakte computer-plastic onderdelengietproducten bieden om aan hun specifieke behoeften te voldoen. Tegelijkertijd hebben we 10 jaar professionele ervaring in de buitenlandse handel, begrijpen we het buitenlandse handelsproces en kunnen we onze klanten beter van dienst zijn. Voor het vormen van computeronderdelen voor kunststofonderdelen kunnen we overeenkomstige kunststofonderdelen maken, wat voornamelijk gebeurt via spuitgietmatrijzen.
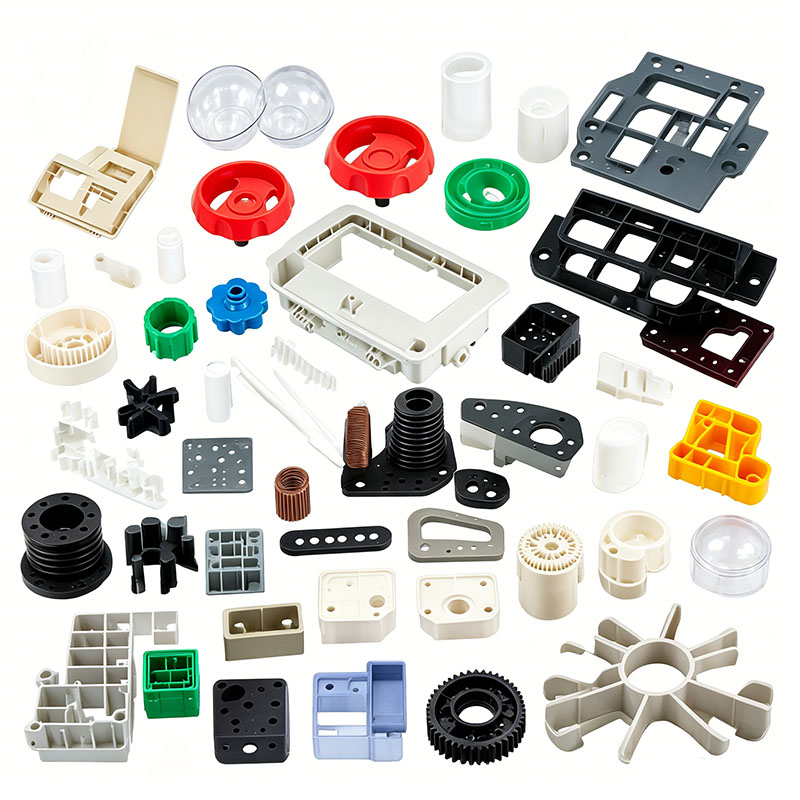
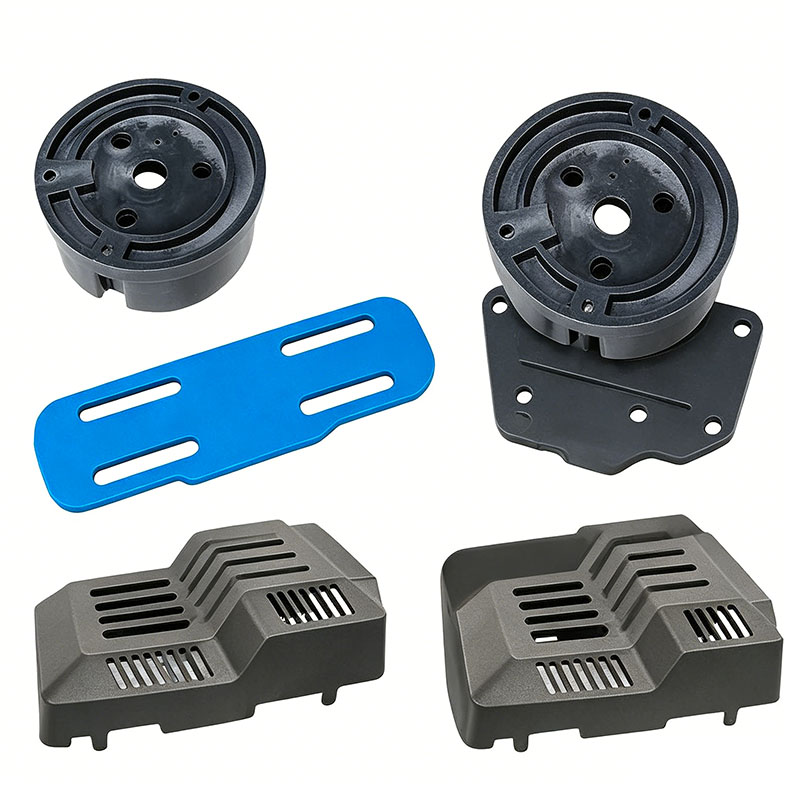
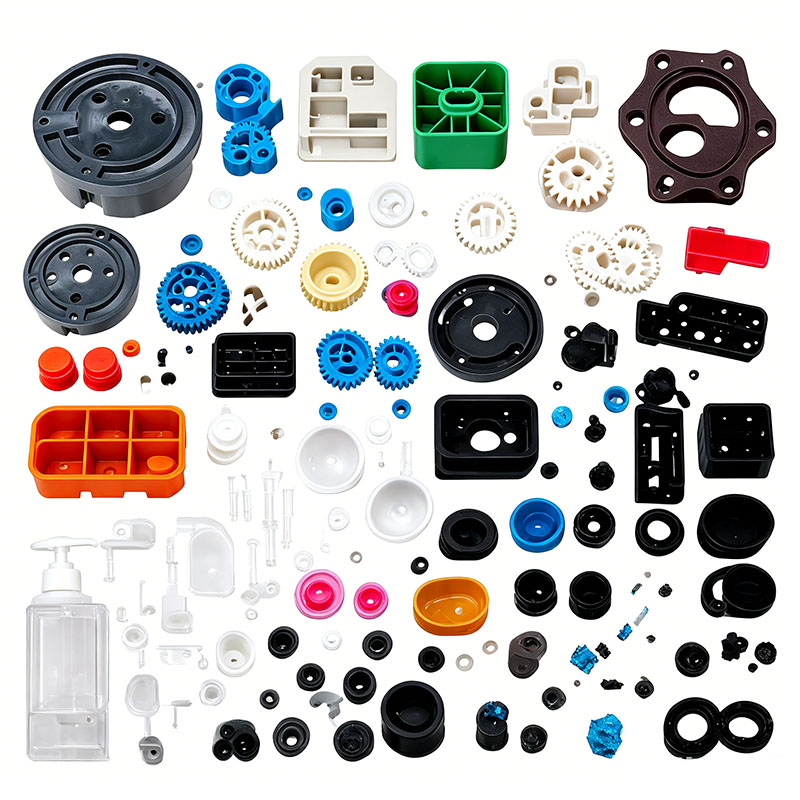
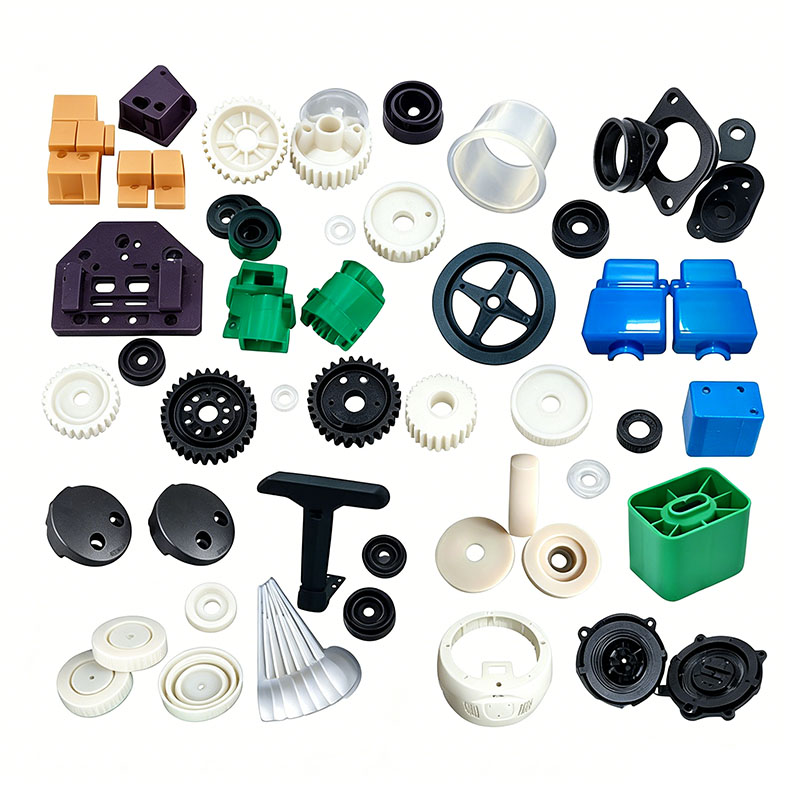
Plastic componenten voor computers, waaronder A/B/C/D-covers voor laptops, monitorbehuizingen, chassispanelen, toetsenbordtoetsen, koelventilatorframes, poortafdekkingen, batterijbehuizingen, beugels voor grafische kaarten en harde schijfladen, vallen in vier categorieën: esthetische/decoratieve onderdelen, structurele dragende onderdelen, hittebestendige/thermische beheeronderdelen en elektronische precisiecomponenten. Deze producten zijn ontworpen voor langdurig gebruik binnenshuis en vereisen een lichtgewicht dunwandige constructie, uiterst nauwkeurige montage, lage interne spanning, lage geur, valweerstand en elektrische isolatie/vlamvertraging; bovendien moeten sommige thermische componenten bestand zijn tegen langdurige hoge temperaturen, terwijl batterijbehuizingen moeten voldoen aan normen voor explosiebestendigheid en slagvastheid. Gangbare materialen zijn onder meer ABS, ABS+PC-legeringen, glasvezelversterkte PC, vlamvertragend PP, POM en zeer stijve HIPS. Vormprocessen zijn gericht op vijf belangrijke prestatie-indicatoren: defectvrije esthetiek, maatnauwkeurigheid, lage spanning (om scheuren te voorkomen), stabiele vlamvertraging en hittebestendigheid (om vervorming te voorkomen). Belangrijke overwegingen bij het gieten worden systematisch aangepakt bij de voorbehandeling van grondstoffen, het ontwerp van de matrijs, het spuitgietproces, de nabewerking en het voorkomen van defecten.
I. Selectie van grondstoffen en voorbehandeling voor het gieten
1. Materiaalclassificatie en matching
Laptopbehuizingen en monitorranden: ABS+PC-legeringen (hoge slagvastheid, hittebestendigheid en geschiktheid voor schilderen/anodiseren; zorgt ervoor dat dunwandige behuizingen niet broos worden of barsten).
Chassisbehuizingen en decoratieve afdekkingen: hoogglans ABS en gemodificeerde HIPS (uitstekende gegoten glans en redelijke kosten).
Batterijbehuizingen, beugels voor grafische kaarten en harde-schijfladen: Vlamvertragende pc en glasvezelversterkte pc (V-0 vlamvertraging, pletweerstand en explosieveilige eigenschappen).
Frames van koelventilatoren en luchtuitlaatschermen: Hittebestendig gemodificeerd PP (weerstaat vervorming bij langdurige blootstelling aan hoge temperaturen).
Keycaps en precisieschuifclips: POM en slagvast ABS (slijtvastheid en weerstand tegen wit worden door herhaaldelijk indrukken).
Strenge controles op materiaalrecycling: Het gebruik van maalgoed (gerecycled gemalen materiaal) is verboden voor esthetische laptopbehuizingen en vlamvertragende batterijbehuizingen, omdat gerecycled materiaal de slagsterkte vermindert en vlamvertragende systemen in gevaar brengt; voor standaard decoratieve onderdelen van het chassis is de toevoegingsverhouding van schroot (aanspuitgieten) beperkt tot ≤10%, en de materialen moeten van hetzelfde type zijn, geplet en gezeefd voordat ze worden gemengd. Gebruik bij het mengen van materialen milieuvriendelijke masterbatches met een laag VOS-gehalte en losmiddelen met lage migratie om geurophoping in de afgesloten chassisomgeving te voorkomen; sla glasvezel en vlamvertragende materialen apart op en meng ze niet met standaard ABS om prestatieverlies te voorkomen.
2. Protocollen voor het mengen van materialen
Gebruik een afgesloten, langzaam draaiende mixer met een snelheid van 260–300 tpm voor een mengduur van 6–10 minuten. Hoge snelheid en langdurig mengen strikt verbieden voor met glasvezel versterkte pc's om vezelbreuk en verminderde stijfheid van de behuizing te voorkomen; voer het mengen van cosmetische onderdelen uit in een volledig afgesloten omgeving om de hechting van stof, wat putjes in het oppervlak kan veroorzaken, tot een minimum te beperken. Bewaar materialen met verschillende kleurcodes en vlamvertragende/niet-vlamvertragende kwaliteiten in aparte zones om batchdefecten als gevolg van materiaalverwisseling te voorkomen.
3. Verplichte normen voor drogen en ontvochtigen
ABS, PC en ABS+PC zijn zeer hygroscopisch; Sporen van vocht kunnen "zilveren strepen" en interne micro-holtes veroorzaken, wat leidt tot scheuren langs deze holtes tijdens valtests en de drukweerstand van vlamvertragende componenten in gevaar brengt.
ABS+PC-behuizingen: Ontvochtigen/drogen bij 90°C gedurende 4–6 uur; houd het vochtgehalte onder de 0,04%.
Vlamvertragende PC-batterijbehuizingen: Ontvochtigen bij een constante 110°C gedurende 5 uur; grondstoffen opnieuw drogen als de machine langer dan 1 uur stilstaat.
Standaard ABS-chassisonderdelen: Drogen met hete lucht bij 80°C gedurende 3 uur.
PP en POM hebben extreem lage waterabsorptiesnelheden; tijdens het regenseizoen alleen gedurende 1 uur drogen bij 60°C om oppervlaktevocht te verwijderen. Na het drogen transporteert u de grondstoffen via afgesloten trechters naar de machine om heropname van vocht in de werkplaats te voorkomen.
II. Belangrijke punten voor matrijsontwerp en machine-installatie
Plastic computeronderdelen variëren van ultradunne behuizingen met een groot oppervlak tot kleine precisieonderdelen met meerdere holtes; Het matrijsontwerp richt zich op polijsten met een spiegelafwerking, gebalanceerde koeling, gebalanceerde uitwerping en onafhankelijke ventilatie. **Vormstaalselectie**
Voor de holtes van notebook- en monitorbehuizingen wordt S136 of STAVAX spiegelafwerking, corrosiebestendig staal geselecteerd; dit zorgt voor een spiegelachtig polijstmiddel – vrij van krassen of putjes – dat voldoet aan de vereisten voor spuitcoating en structuurafwerkingen. Holtes voor glasvezelversterkte PC en vlamvertragende componenten ondergaan een uitgebreide nitreerbehandeling om bestand te zijn tegen de schurende slijtage veroorzaakt door glasvezels en vlamvertragende additieven. 718H voorgehard staal wordt gebruikt voor toetsdoppen en kleine klikcomponenten. Alle hoeken zijn voorzien van afgeronde stralen (R-filets) om spanningsconcentraties te elimineren en scheuren tijdens valtests te voorkomen.
**Gebalanceerd koelsysteem (sleutel tot het beheersen van kromtrekken en dimensionele afwijkingen)**
De notebookbehuizing heeft een wanddikte van slechts 1,2–1,8 mm, terwijl de interne ribben en montagenokken 3–5 mm dik zijn; deze ongelijkheid leidt gemakkelijk tot ongelijkmatige krimp en buitensporige montageopeningen. De mal maakt gebruik van conforme koelkanalen, met spiraalvormige koelkernen ingebed in dikwandige nokken, en de koelcircuits aan de linker- en rechterkant van de behuizing zijn perfect symmetrisch. De matrijstemperaturen worden nauwkeurig per zone geregeld: 70–80°C voor ABS+PC-behuizingen, 50–60°C voor ABS-chassis en 80–90°C voor glasvezelversterkte, vlamvertragende pc-onderdelen. Hoge matrijstemperaturen verminderen de moleculaire schuifspanning en voorkomen scheuren na het coaten.
**Geoptimaliseerde ventilatie en gebalanceerde uitwerping**
Gezien de lange smeltstroompaden in behuizingen met een groot oppervlak, worden doorlopende ventilatiekanalen (0,012 mm diep) langs de omtrek van de scheidingslijn uitgesneden en worden extra ventilatie-inzetstukken geplaatst op laslijnen en distale vulpunten om verbranding en onvoldoende lassterkte te voorkomen. Voor ultradunne notebookbehuizingen zorgt een uitgebalanceerd uitwerpsysteem, dat meerdere uitwerppennen en uitwerpblokken combineert, voor een uniforme kracht, waardoor spanningsvlekken ("wit worden") en plaatselijke depressies worden geëlimineerd. Bij keycap-mallen met meerdere holtes wordt elke holte onafhankelijk geventileerd om korte schoten en flitsen te voorkomen.
**Mold installatie- en bedieningsnormen**
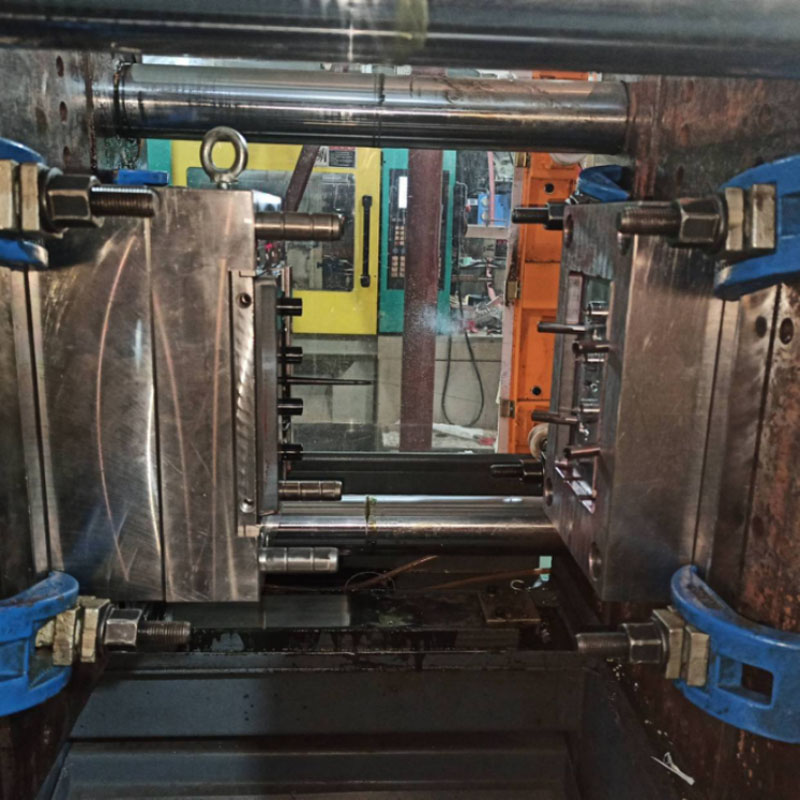
Grote mallen voor notebookbehuizingen worden gecombineerd met 500T–900T spuitgietmachines; klemplaten worden gelijkmatig vastgedraaid om het openen van de matrijs (matrijsademhaling) en flitsvorming tijdens hogedrukinjectie te voorkomen. Installeer waterstroomdetectoren in de koelcircuits om een onbelemmerde stroming te garanderen; kalibreer de lagedruk-vormsluitingsbescherming om te voorkomen dat achtergebleven aanspuitmateriaal de spiegelafwerking van de vormholte beschadigt; Maak het vat grondig schoon voordat u vlamvertragende PC verwerkt om resten van andere kunststoffen te verwijderen.
III. Kernpunten van de procesbeheersing van spuitgietprocessen
Kernprocesstrategie: voorzichtig vullen met lage afschuiving, tweetraps lagedrukbehoud en voldoende, uitgebalanceerde koeling om interne spanningen te minimaliseren en maatvastheid en valweerstand te garanderen voor dunwandige behuizingen.
Nauwkeurige temperatuurregeling in zones
ABS+PC-laptopbehuizingen: 190–250°C (mondstuk ≤ 260°C); overmatige hitte veroorzaakt materiaaldegradatie en vermindert de slagvastheid aanzienlijk.
Vlamvertragende pc-batterijbehuizingen: 260–290 °C (bovengrens ≤ 300 °C); hoge temperaturen kunnen het vlamvertragende systeem in gevaar brengen.
ABS-chassispanelen: 170–200°C.
POM-toetsdoppen: 180–210°C; overmatige hitte leidt tot ontbinding en het vrijkomen van irriterende gassen.
Gezoneerd vulproces met variabele snelheid
Ultradunne laptopbehuizingen maken gebruik van drietraps vulling met variabele snelheid: bufferen op lage snelheid bij de poort, gemiddelde tot hoge snelheid voor snel vullen van de mal en lagere snelheid bij het laslijngebied (uiteinde van de holte) om door afschuiving veroorzaakte interne spanning te minimaliseren. Met glasvezel versterkte pc-onderdelen worden tijdens het hele proces op gemiddelde tot lage snelheden gevuld om de blootstelling aan vezels te verminderen en een uniform uiterlijk te garanderen. Injectiedruk: 85–120 bar; onvoldoende druk resulteert in zwakke laslijnen en breuk bij het vallen, terwijl overmatige druk een verhoogde flits en interne spanningsaccumulatie veroorzaakt.
Tweetraps gegradeerde houddruk
Amorfe materialen zoals PC en ABS+PC vertonen een lage krimp; er wordt een tweetraps lagedrukhoudstrategie gebruikt om kleine krimp te compenseren en zinksporen bij montagenokken te elimineren. De houdtijd is 5–10 seconden voor ultradunne cosmetische behuizingen en 12–18 seconden voor dikwandige batterijbeugels; vasthouden en weekmaken (materiaalopladen) vinden gelijktijdig plaats om de vormcyclus te verkorten.
Specificaties voor koeling en uitwerpen van onderdelen
De koeltijd wordt berekend op 3-4s per 1 mm wanddikte; Laptopbehuizingen van 1,5 mm vereisen 6–9s koeling. Als de behuizing onvoldoende wordt gekoeld, zal deze na het vormen nog steeds krimpen, wat tijdens de montage tot gaten of losse kliksluitingen leidt. De processen voor het openen en uitwerpen van de matrijs worden uitgevoerd met consistent lage snelheden en met vloeiende bewegingen; robotarmen op de geautomatiseerde lijn behandelen het verwijderen van onderdelen en handmatig contact met cosmetische oppervlakken is ten strengste verboden om te voorkomen dat olieverontreiniging de hechting van de coating in gevaar brengt. Na verwijdering worden de onderdelen plat op gespecialiseerde armaturen gelegd; Het is verboden de behuizingen te stapelen of samen te drukken terwijl ze nog heet zijn.
IV. Belangrijke punten voor nabewerking, hervormen en oppervlakteafwerking
Computerbehuizingen vereisen vaak schilderen, texturen en UV-uitharding; Problemen zoals interne spanning, bramen of lichte kromtrekken kunnen direct leiden tot montagefouten of cosmetische defecten, waardoor nabewerkingsstappen essentieel zijn.
Poort- en braamtrimmen
Voor onderdelen met pin-gates of hot-runner-systemen is het resterende poortmateriaal minimaal en wordt het verwijderd via batchgewijs ultrasoon slijpen. Grote poorten van Cold Runner-systemen worden vlak afgesneden met behulp van hydraulische scharen, terwijl fijn slijpsel langs de scheidingslijn voorzichtig wordt verwijderd met een fijne pneumatische slijpkop, waardoor braamvrije pasvlakken worden gegarandeerd voor een soepele montage. Diamantslijpkoppen worden gebruikt om harde bramen van glasvezelversterkte PC-onderdelen te verwijderen.
Gloeien voor stressverlichting
Alle ABS+PC- en PC-behuizingen die bestemd zijn voor schilderen of UV-behandeling ondergaan een gloeiing bij constante temperatuur in een oven bij 70°C gedurende 2-3 uur, gevolgd door een langzame, natuurlijke koeling. Dit verlicht de interne vormspanningen grondig, waardoor scheuren tijdens het verf-/uithardingsproces of als gevolg van thermische cycli worden voorkomen. Monitorranden of frames met warmtedissipatie die lichte kromtrekkingen vertonen, worden in metalen armaturen geplaatst voor thermische hervorming bij lage temperaturen om de consistentie van de afmetingen van de hele batch te garanderen.
Oppervlakteafwerking
Voordat ze worden geverfd, ondergaan laptopbehuizingen elektrostatische stofverwijdering en plasma-ontvetting om losmiddelen te elimineren en de hechting van de verf te verbeteren. Transparante PC-covers worden UV-uitgehard voor kras- en slijtvastheid. Vlamvertragende batterijbehuizingen ondergaan bemonsteringstests voor isolatie en vlamvertraging. Keycaps zijn voorzien van gezeefdrukte karakters met inkthechting die voldoet aan de normen, zodat de print bij langdurig gebruik niet slijt. V. Gerichte preventie en controle van frequente defecten
Scheuren na het spuiten van de behuizing: overmatige interne vormspanning; verhoog de matrijstemperatuur, voeg een uitgloeistap toe en verlaag de injectiesnelheid.
Vlamvertragende batterijbehuizing mislukt: Vlamvertrager vermengd met maalgoed of oververhitting van vat; verwerk vlamvertragend materiaal afzonderlijk en controleer strikt de bovengrens van de vattemperatuur.
Ultradunne kromtrekken van de behuizing en grote montageopeningen: asymmetrische koelkanalen of ongebalanceerde houddrukparameters; Optimaliseer voor symmetrische koelkanalen en voer thermische vormgeving na het gieten uit.
Zilverkleurige strepen en microbelletjes op de behuizing: Onvoldoende droging van PC/ABS; verleng de ontvochtigingstijd en zorg ervoor dat de trechter is afgedicht tegen vocht.
Keycaps worden wit of slijten gemakkelijk bij het indrukken: Gebruik van standaard ABS in plaats van POM; verminder de uitwerpsnelheid en optimaliseer de ontluchting van de matrijs.
Wij zijn een fabrikant van het gieten van kunststof computeronderdelen en leveren hoogwaardige productie van het gieten van kunststof computeronderdelen. Zolang u vormproducten voor computerkunststofonderdelen wilt aanpassen/ontwikkelen, kunt u ons vinden. We beschikken over een professioneel spuitgietontwerp en een volwassen productietechnologie, waardoor u one-stop-service krijgt, van productontwerp tot matrijzenbouw, productproductie, productverpakking en producttransport. Wij kunnen u bij elke schakel helpen. Zolang u bij ons komt, zullen wij u de ultieme service bieden en u tevreden stellen op het gebied van productkwaliteit, productietijd, informatiedialoog, enz.
|
Productnaam |
Vormgeving van loopband |
|
Pls bieden |
2D, 3D, monsters of de grootte van de meerhoekfoto's |
|
Schimmel tijd |
20-35 dagen |
|
Producttijd |
7-15 dagen |
|
Vormprecisie |
+/-0,01 mm |
|
Schimmel leven |
50-100 miljoen schoten |
|
Productieproces |
Audittekeningen - matrijsstroomanalyse - ontwerpvalidatie - Aangepaste materialen - matrijsverwerking - kernverwerking - elektrodebewerking - Runner-systeem verwerking - verwerking en inkoop van onderdelen - aanvaarding van machinale bewerking - holte oppervlaktebehandelingsproces - complexe modus Die - Het geheel oppervlaktecoating van de matrijs - montageplaat - matrijsmonster - monstertest - verzending monsters |
|
Schimmelholte |
Eén holte, meerdere holtes of hetzelfde verschillende producten worden samen gemaakt |
|
Vormmateriaal |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Runner-systeem |
Hotrunner en coldrunner |
|
Basismateriaal |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Finish |
Pitting het woord, spiegelafwerking, mat oppervlak, strepen |
|
Standaard |
HASCO, DME of afhankelijk van |
|
Belangrijkste technologie |
Frezen, slijpen, CNC, EDM, draad snijden, snijden, EDM, draaibanken, oppervlakteafwerking, enz. |
|
Software |
CAD,PRO-E,UG Ontwerptijd: 1-3 dagen (normale omstandigheden) |
|
Productmateriaal |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HEUPEN,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Kwaliteitssysteem |
ISO9001:2008 |
|
Tijd vaststellen |
20 dagen |
|
Apparatuur |
CNC, EDM, afsnijden Machine, plastic machines, enz. Plastic koffervorm zhe jiang |


Kunststof spuitgietmatrijzen maken

Kunststof gietspecificaties

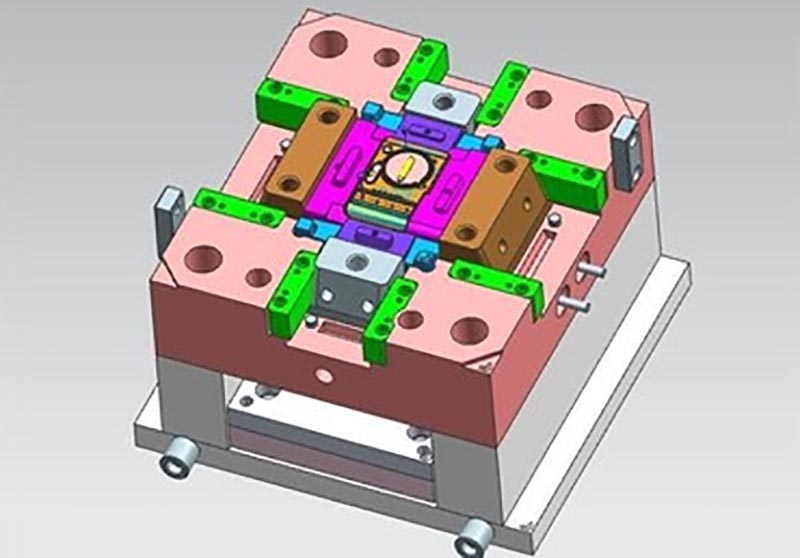
Vormontwerp:



Transactieproces:

Schimmel testen:


Productverpakking

Fabriek
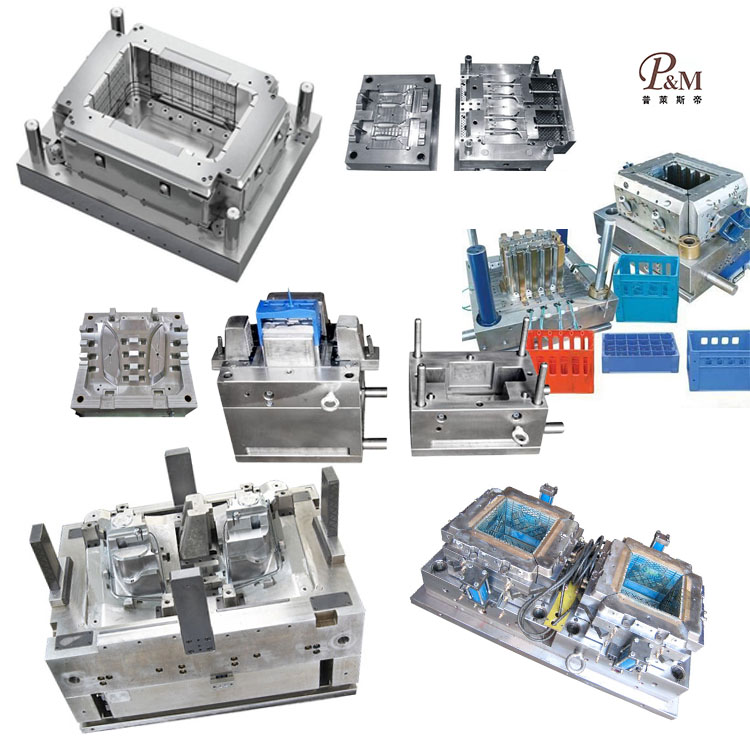
Wij zijn een op maat gemaakte plastic malfabriek. Onze fabriek is een maker van kunststof spuitgietmatrijzen. we hebben 17 jaar ervaring in professionele op maat gemaakte plastic mallen en 10 jaar ervaring in de buitenlandse handel. Wij zijn op maat gemaakte Plastic Mold-leverancier. Wij kunnen op maat gemaakte Plastic Mold-service bieden. Onze fabriek kan de spuitgegoten plastic onderdelen maken en de kwaliteit van de producten zal u tevreden stellen.
We hebben meer dan 50 hoogwaardige machines en honderden ingenieurs en ontwerpers. We kunnen one-stop-service bieden, van productontwerp - matrijzenbouw - productproductie - productverpakking - transport. We hebben een complete productieketen. Wij kunnen aan al uw wensen voldoen.
Diensten die wij leveren:
Professionele op maat gemaakte matrijsservice, ontwerp en productie van kunststof matrijzen. Productie van kunststofproducten, productontwerp, matrijsontwerp, aanpassing van blaasvormen, aanpassing van rotatiematrijzen, aanpassing van spuitgietmatrijzen. 3D-printdiensten, CNC-productiediensten, productverpakkingen, op maat gemaakte verpakkingen, verzenddiensten.










We houden ons altijd eerst aan de principes van kwaliteit en tijd eerst. Terwijl u klanten producten van de hoogste kwaliteit biedt, probeert u de productie-efficiëntie te maximaliseren en de productietijd te verkorten. Met trots kunnen wij elke klant vertellen dat ons bedrijf sinds de oprichting geen enkele klant heeft verloren. Als er een probleem is met het product, zullen wij actief naar een oplossing zoeken en onze verantwoordelijkheid tot het einde toe nemen.

Veelgestelde vragen
Vraag 1: Handelt u in een bedrijf of fabrikant?
A: Wij zijn fabrikanten.
Vraag 2. Wanneer kan ik de offerte krijgen?
A: We citeren meestal binnen 2 dagen nadat we uw aanvraag hebben ontvangen.
Als u zeer dringend bent, kunt u ons bellen of ons dit in uw e-mail vertellen, zodat we eerst een offerte voor u kunnen maken.
Q3. Hoe lang is de doorlooptijd voor schimmel?
A: Het hangt allemaal af van de grootte en complexiteit van de producten. Normaal gesproken bedraagt de doorlooptijd 25 dagen.
Q4. Ik heb geen 3D-tekening, hoe moet ik aan het nieuwe project beginnen?
A: U kunt ons een vormmonster bezorgen, wij zullen u helpen het 3D-tekeningontwerp af te ronden.
Vraag 5. Hoe kunt u vóór verzending de kwaliteit van het product garanderen?
A: Als u niet naar onze fabriek komt en ook geen derde partij voor inspectie heeft, zullen wij uw inspectiemedewerker zijn.
We zullen u een video leveren voor details over het productieproces, inclusief procesrapport, productgroottestructuur en oppervlaktedetail, verpakkingsdetails enzovoort.
Vraag 6. Wat zijn uw betalingsvoorwaarden?
A: Vormbetaling: 40% aanbetaling per T/T vooraf, 30% tweede vormbetaling voordat de eerste proefmonsters worden verzonden, 30% vormsaldo nadat u akkoord bent gegaan met de definitieve monsters.
B: Productiebetaling: 50% aanbetaling vooraf, 50% vóór verzending van de definitieve goederen.
Vraag 7: Hoe zorgt u voor een langdurige en goede relatie met ons bedrijf?
EEN:1. We behouden een goede kwaliteit en een concurrerende prijs om ervoor te zorgen dat onze klanten profiteren van producten van de beste kwaliteit.
2. Wij respecteren elke klant als onze vriend en doen oprecht zaken en sluiten vriendschap met hen, waar ze ook vandaan komen.
Hottags: Kunststof computeronderdelen gieten, China, fabrikant, leverancier, fabriek, aangepast, groothandel, koop, kwaliteit, nieuwste verkoop, gemaakt in China
Gerelateerde categorie
Stuur onderzoek
Stel gerust uw vraag via onderstaand formulier. Wij zullen u binnen 24 uur antwoorden.