Thuis
>
Product > Core Customization Service > Aangepaste vorm > Kunststof carrosseriedelen van elektrische scooters
Product
- Core Customization Service
- Gezondheidszorg
- Elektronische apparaten en instrumenten
- Mallen voor moeder- en kindbenodigdheden
- Recreatieve sporten
- Woninginrichting Kunst
- Auto-accessoires
- Transport en opslag
- Verlichtingsarmaturen
- Bouwapparatuur
- Verpakkingsproduct
- Educatief en laboratoria
- Kleding Bagage Accessoires
- Verzorgings- en reinigingsproducten
- Land- en bosbouw
- Mechanische uitrusting
- Dierbenodigdheden
- Keukengerei
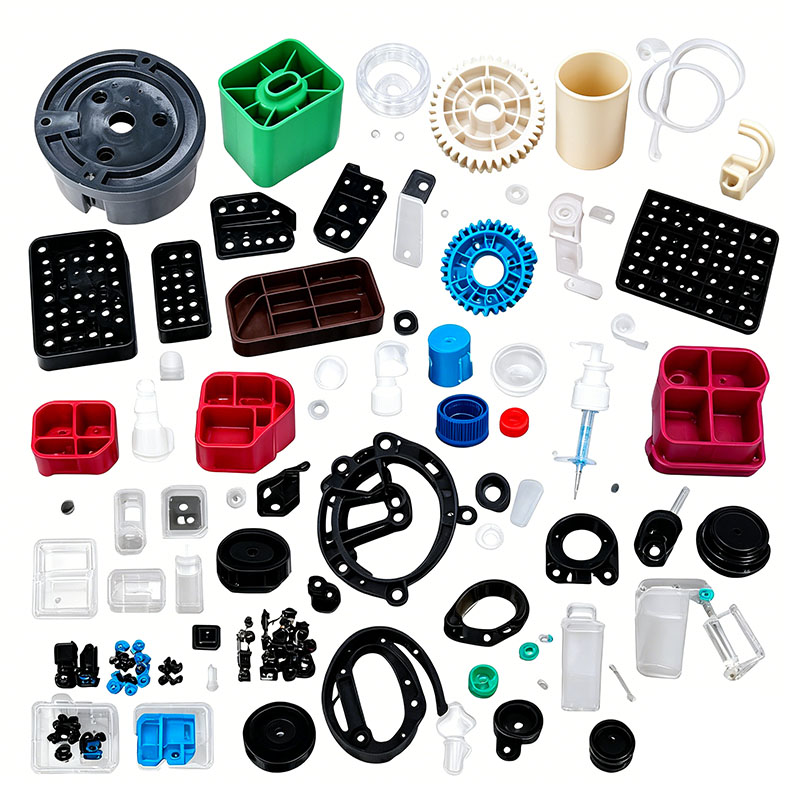
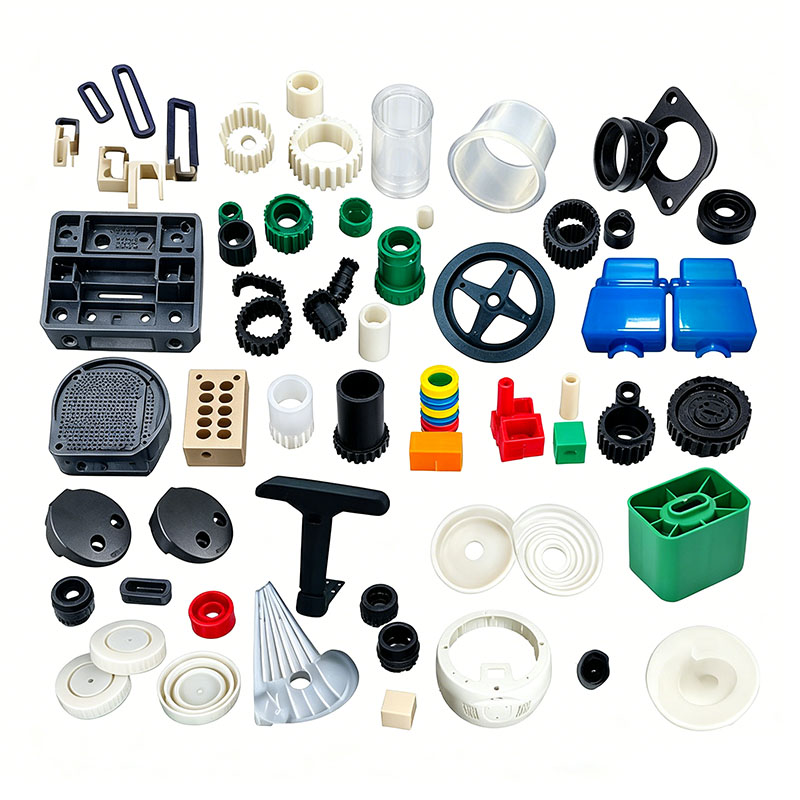
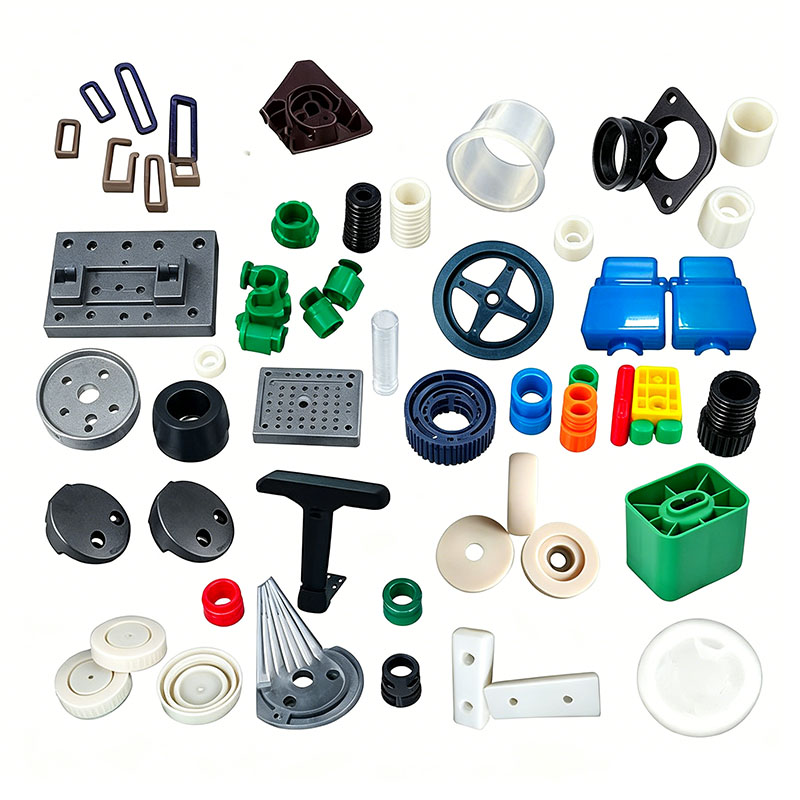
Kunststof carrosseriedelen van elektrische scooters
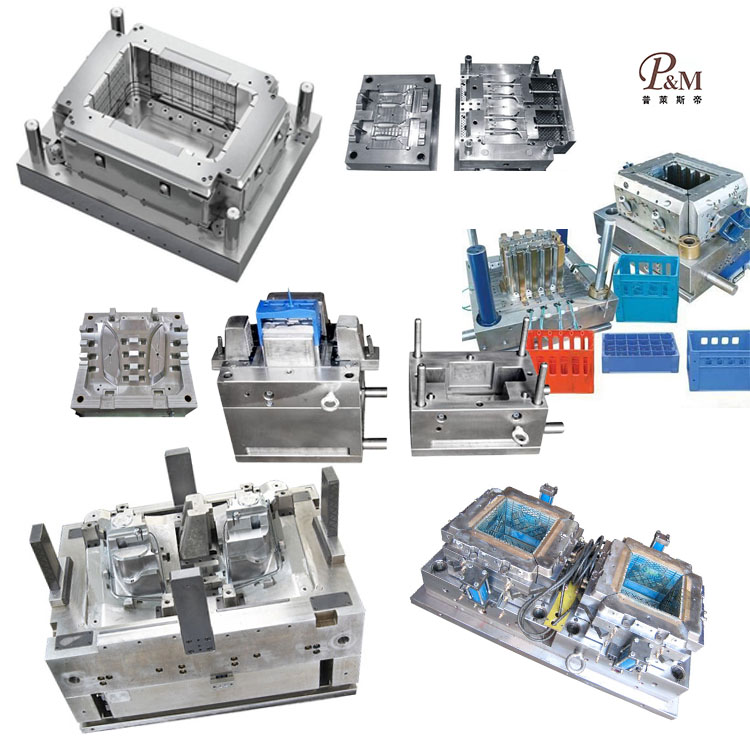
Ningbo (P&M) Plastic Metal Products Co., Ltd. heeft 17 jaar ervaring in de productie van matrijzen en kan het vormen van kunststof lichaamsdelen van elektrische scooters aanpassen. Wij bieden professionele op maat gemaakte kunststof lichaamsdelen van elektrische scooters, en wij zijn een professionele fabrikant van kunststof lichaamsdelen van elektrische scooters. Wij hebben voldoende ervaring met het selecteren van productgrondstoffen en matrijsmaterialen. Tijdens het aanpassen van kunststof lichaamsdelen van elektrische scooters, kan onze fabriek one-stop-service bieden. We hebben ontwerp- en productiemogelijkheden met betrekking tot het gieten van kunststof lichaamsdelen van elektrische scooters, zoals: CAD-ontwerp, matrijzenbouw, spuitgieten, productie van kunststofproducten, assemblage en andere technologieën.
Stuur onderzoek
Productomschrijving
Daarnaast heeft ons bedrijf samenwerkingsrelaties opgebouwd met leveranciers van kunststofgrondstoffen, drukfabrikanten, enz. om de levering van grondstoffen en drukkwaliteit te garanderen. Door onze rijke ervaring en perfecte toeleveringsketen kan ons bedrijf klanten hoogwaardige, op maat gemaakte kunststof lichaamsdelen voor elektrische scooters bieden om aan hun specifieke behoeften te voldoen. Tegelijkertijd hebben we 10 jaar professionele ervaring in de buitenlandse handel, begrijpen we het buitenlandse handelsproces en kunnen we onze klanten beter van dienst zijn. Voor kunststof lichaamsdelen van elektrische scooters kunnen we overeenkomstige kunststof onderdelen maken, wat voornamelijk gebeurt via spuitgietmatrijzen.
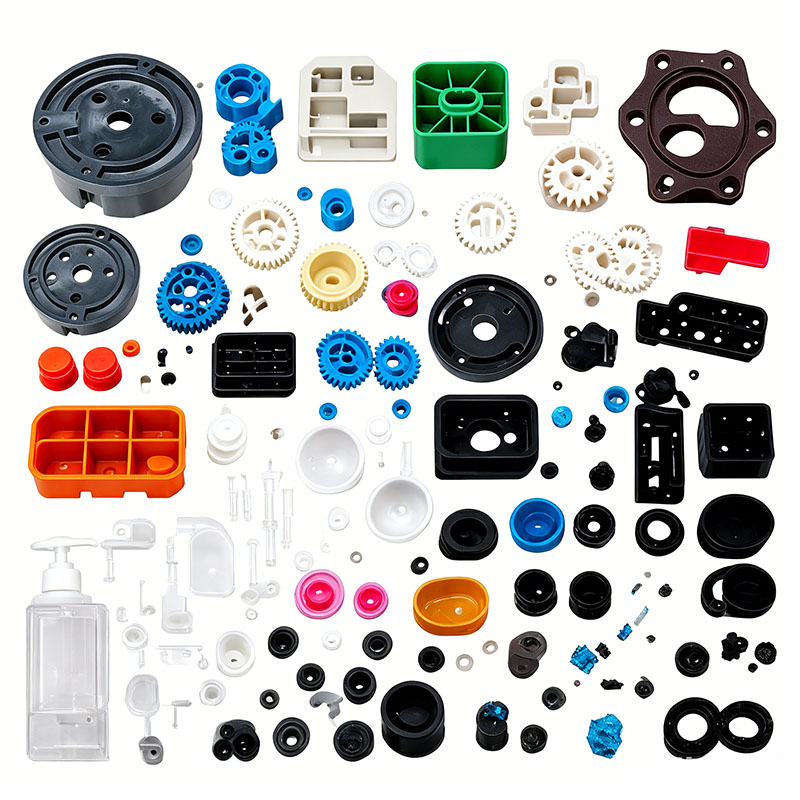
Kunststof carrosseriecomponenten voor elektrische scooters – inclusief voor- en achterspatborden, zijpanelen, dekbehuizingen, stuurdisplaybehuizingen, batterijcompartimenten, stuurkolomafdekkingen en achterwielbeschermers – zijn doorgaans grote, dunwandige, gebogen en structureel geïntegreerde onderdelen. Deze producten moeten bestand zijn tegen langdurige blootstelling aan zon en regen, temperatuurschommelingen, schokken tijdens het rijden en voortdurende trillingen. Het batterijcompartiment vereist draagvermogen en explosieveilige eigenschappen; buitenste delen moeten bestand zijn tegen barsten na het schilderen en vergeling als gevolg van verwering voorkomen; en structurele componenten vereisen slagvastheid, maatconsistentie en uniforme montageopeningen. De reguliere grondstoffen vallen in drie categorieën: ASA of ABS+PC voor blootgestelde externe onderdelen; gehard, gemodificeerd PP voor dragende batterijcompartimenten en spatborden; en hoogtransparante pc voor transparante lichtafdekkingen en instrumentlenzen. In het volgende gedeelte wordt het volledige vormproces beschreven, inclusief de voorbehandeling van grondstoffen, het installeren en debuggen van de matrijs, spuitgietcycli, vormgeven na het vormen, het voorkomen van defecten en kwaliteitsinspectie.
I. Voorbehandelingsproces van grondstoffen
Grondstofselectie en maalgoedbeheer
Voor de carrosseriepanelen en stuurbehuizingen is gekozen voor Virgin ASA of ABS+PC vanwege de UV-bestendigheid en de goede taaiheid bij lage temperaturen; gehard, gevuld PP wordt gebruikt voor batterijcompartimenten en spatborden vanwege de slagvastheid en de gematigde kosten; en PC wordt gebruikt voor transparante instrumentafdekkingen.
Voor uitwendige carrosseriedelen wordt alleen schoon maalgoed (aanspuitingen/uitlopers) van hetzelfde materiaal hergebruikt, met een toevoegingspercentage van ≤8%. Het mengen van gerecycled afval in batterijcompartimenten of dragende verbindingsbehuizingen is ten strengste verboden; Gerecycled materiaal vermindert de slagvastheid, waardoor onderdelen gevoelig zijn voor barsten bij stoten of stoten, wat veiligheidsrisico's met betrekking tot batterijschade met zich meebrengt.
Tijdens het mengen worden UV-bestendige/weerbestendige masterbatches en hydrolysebestendige, laagmigrerende losmiddelen toegevoegd om "blooming" (verbleking) veroorzaakt door blootstelling aan regen buiten te voorkomen. Vlamvertragende materialen en met glasvezel versterkte materialen worden gescheiden van materialen van buitenaf gemengd en opgeslagen om kruisbesmetting te voorkomen. Mengers op lage snelheid worden gedurende 8-12 minuten gebruikt bij snelheden ≤300 tpm om te voorkomen dat wrijving bij hoge snelheid de antiverouderingsadditieven aantast.
Strenge normen voor drogen en ontvochtigen
ASA, ABS+PC en PC zijn zeer hygroscopisch; Sporen van vocht kunnen interne microbellen veroorzaken, wat leidt tot grootschalige delaminatie van de verf na het aanbrengen van een coating en tot breukvoortplanting langs de bellenlocaties bij impact. ASA: Drogen met hete lucht bij 85°C gedurende 4 uur; ABS+PC: Drogen bij 90°C gedurende 5–6 uur; PC-instrumentenkap: Ontvochtigen, drogen bij 110°C gedurende 5 uur;
Gemodificeerd PP: Alleen gedurende 1 uur gedroogd bij 60°C tijdens de hoge luchtvochtigheid van het regenseizoen om oppervlaktevocht te verwijderen. Na het drogen worden de grondstoffen via afgesloten pijpleidingen naar de trechter getransporteerd om vochtopname en secundaire verontreiniging door olienevel in de werkplaats te voorkomen.
Het zuiveren van vaten
Voordat er van grondstof of kleur wordt gewisseld, wordt een speciaal spoelmiddel gebruikt om restmateriaal uit het vat te verwijderen, waardoor problemen zoals materiaalmenging, kleurafwijking, delaminatie en verminderde taaiheid worden voorkomen.
II. Installatie- en ontwerpbenodigdheden voor grote carrosserievormen
De carrosseriecomponenten van de scooter zijn dunwandige onderdelen met complexe krommingen; de nominale wanddikte is 1,8–2,3 mm, terwijl de interne verstevigingsribben en montagenokken 4–6 mm dik zijn. Deze aanzienlijke variatie in dikte maakt de onderdelen zeer gevoelig voor krimp, kromtrekken en inconsistente montageopeningen tussen de linker- en rechterzijpanelen.
Vormstaalselectie
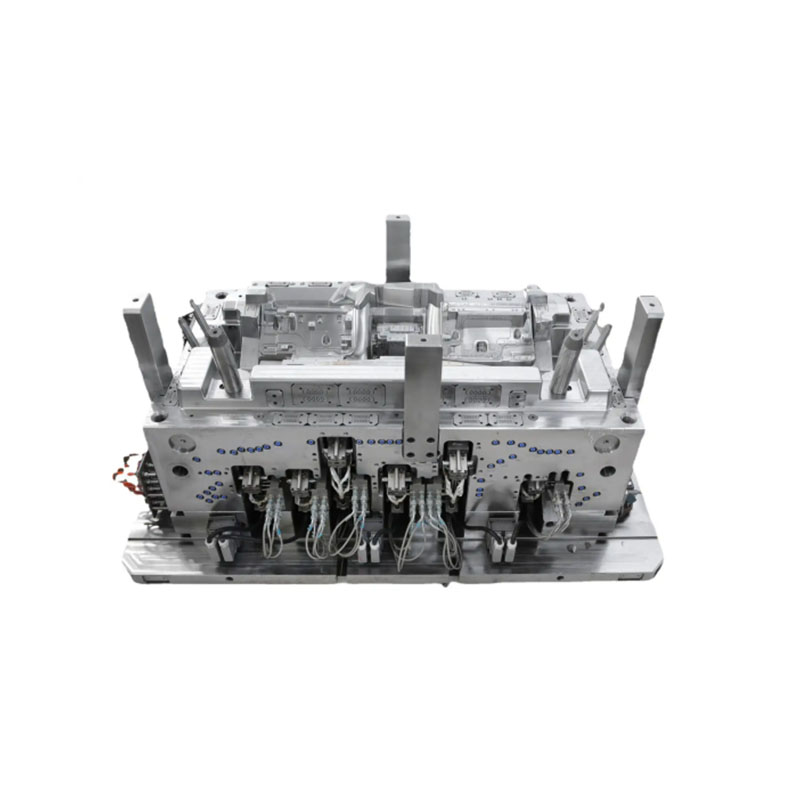
Voor ASA- en ABS+PC-exterieuronderdelen zijn de matrijsholten gemaakt van S136 corrosiebestendig spiegelafwerkingsstaal, fijn gepolijst om vrij te zijn van putten of krassen, waardoor een stabiele verfhechting wordt gegarandeerd. Bij gevulde PP-onderdelen ondergaan de matrijsholten een algehele nitreerbehandeling om langdurige schurende slijtage door talkvullers te weerstaan. Alle interne en externe hoeken hebben een straal van R1,5 of groter om spanningsconcentraties te elimineren en scheuren veroorzaakt door trillingen of thermische cycli te voorkomen. De precisie bij het bewerken van scheidingslijnen wordt binnen 0,01 mm gehandhaafd om flitsen te minimaliseren en montagegevaren zoals knelpunten of overmatige openingen te voorkomen.
Gebalanceerd koelsysteem (sleutel tot het beheersen van kromtrekken)
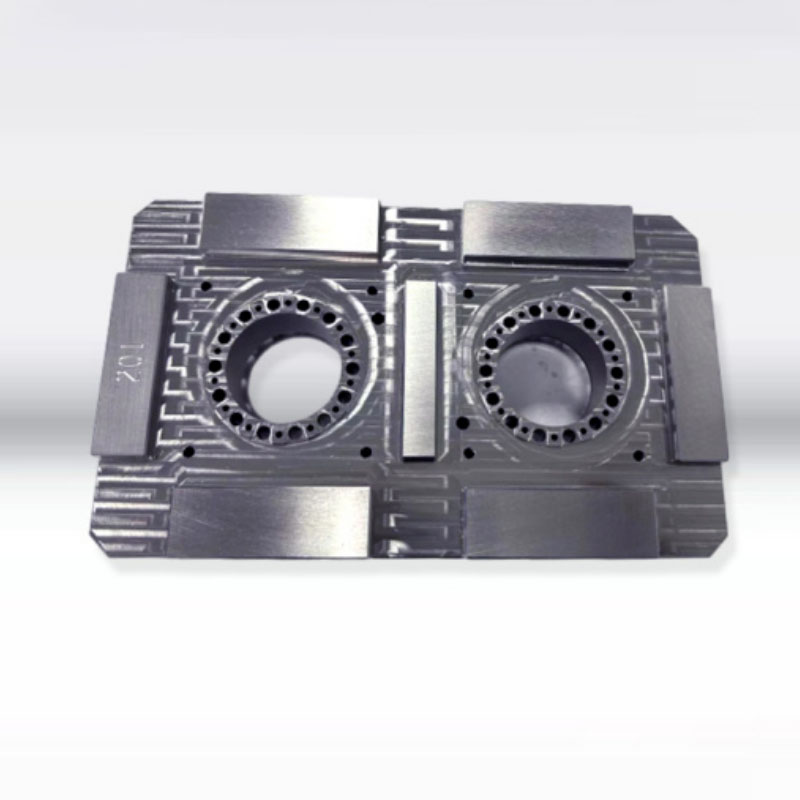
De mal maakt gebruik van symmetrische, conforme koelkanalen die de kromming van het product volgen, waardoor een perfecte symmetrie tussen de lange en korte zijden en tussen de binnen- en buitenoppervlakken wordt gegarandeerd. Spiraalvormige koelinzetstukken worden geïnstalleerd in dikwandige montagenokken om een gesynchroniseerde, gebalanceerde warmteafvoer te vergemakkelijken, waardoor temperatuurverschillen tussen dikke en dunne secties worden geminimaliseerd.
Temperatuurregeling in zones: ASA zijpanelen: 55–65°C; ABS+PC-instrumentbehuizing: 70–80°C; Gemodificeerd PP-batterijcompartiment: 30–40°C. Een te hoge matrijstemperatuur leidt tot een sterkere kristallisatiekrimp, waardoor maatafwijkingen in de linker en rechter beschermplaten en ongelijkmatige montageopeningen ontstaan; Omgekeerd resulteert een te lage matrijstemperatuur in hoge resterende interne spanning, waardoor de behuizing kromtrekt of vervormt onder seizoenstemperatuurschommelingen.
Optimalisatie van ontluchting en gebalanceerde uitwerping
Gezien het lange smeltstroompad van het lichaamsonderdeel zijn continue, fijne ventilatiekanalen (0,012–0,015 mm diep) ingebouwd aan de uiteinden van gebogen oppervlakken, langs ribben en op lasnaadlocaties om gassen die worden gegenereerd door smeltontleding snel te evacueren, waardoor zwarte stippen en bros falen bij lasnaden worden voorkomen. Aan de binnenkant van het onderdeel wordt een combinatie van symmetrische uitwerppennen en platte uitwerpkussentjes gebruikt om een uniforme uitwerpkracht te garanderen, waardoor plaatselijke spanningssporen (wit worden) en oppervlaktevervorming worden geëlimineerd; bovendien zijn er speciale kleine uitwerpblokken geïnstalleerd voor de kliklipjes om breuk te voorkomen die tot montagegaten zou kunnen leiden.
Protocollen voor inbedrijfstelling en installatie van matrijzen
De lichaamsvorm met één holte wordt gecombineerd met een 500T–1000T spuitgietmachine, waarbij de klemplaten gelijkmatig worden vastgedraaid om hoge injectiedrukken te weerstaan en grootschalige flits te voorkomen die wordt veroorzaakt door het openen van de matrijs (scheiding van de scheidingslijn). Waterstroomdetectoren worden op koelcircuits geïnstalleerd om de afwezigheid van verstoppingen of lekken te verifiëren; De lagedruk-matrijsklembeveiliging wordt geactiveerd om automatisch de matrijs te openen in het geval van obstakels (zoals lopers of vreemde voorwerpen), waardoor de spiegelafwerking wordt beschermd. De mal wordt gedurende 30 minuten voorverwarmd om een uniforme en stabiele holtetemperatuur te garanderen voordat er testopnamen bij lage druk en lage snelheid worden uitgevoerd. Injectieparameters, waaronder druk, snelheid en houddruk, worden iteratief aangepast; De massaproductie begint pas nadat het eerste artikel kwaliteitsinspecties heeft doorstaan met betrekking tot afmetingen, uiterlijk en taaiheid. III. Standaard spuitgietcyclusproces
Volledige cyclus van één matrijs: Sluiting van de matrijs → Voorplastificeren/materiaalophoping → Meertraps injectievullen → Tweetraps houddruk → Afkoeling/instelling op constante temperatuur → Drietraps vertraagde matrijsopening → Meertraps uitwerpen op lage snelheid → Automatische verwijdering van onderdelen door robotarm.
Nauwkeurige temperatuurregeling in zones voor de loop
ASA carrosseriepanelen: 170–200°C; De temperatuur van het mondstuk mag niet hoger zijn dan 210°C (overmatige hitte veroorzaakt ontleding van UV-bestendige additieven, wat leidt tot kortstondige vergeling bij blootstelling aan de buitenlucht).
ABS+PC instrumentbehuizingen: 190–250°C; de bovengrens mag niet hoger zijn dan 260°C (hoge temperaturen verminderen de taaiheid bij lage temperaturen, waardoor onderdelen bij een botsing in de winter gevoelig zijn voor barsten).
Geharde PP-batterijcompartimenten en spatborden: 190–220 °C (overmatige hitte zorgt ervoor dat vulpoeder neerslaat, wat resulteert in witte vlekken of "bloeien") op het oppervlak.
PC transparante deksels: 270–290°C.
Meertraps vulproces met variabele snelheid
Gebogen lichaamsdelen maken gebruik van een drietraps vulproces met variabele snelheid: bufferen op lage snelheid bij de poort, vullen op middelhoge tot hoge snelheid voor het gebogen hoofdlichaam en verminderde snelheid voor het ontluchten op afgelegen laslijngebieden om interne spanning veroorzaakt door moleculaire afschuiving te minimaliseren. Injectiedruk: 85–110 bar; Een te lage druk resulteert in een slechte smelting en breuk van de laslijn als gevolg van trillingen, terwijl een te hoge druk leidt tot verhoogde flits- en interne spanningsaccumulatie, waardoor wit worden of barsten ontstaat bij blootstelling aan regen of temperatuurschommelingen.
Houddruk in twee fasen
PP vertoont aanzienlijke kristallisatiekrimp, dus er is een tweetraps houddrukprofiel ingesteld om de krimp te compenseren; ASA en ABS+PC vertonen een lagere krimp, dus er wordt gebruik gemaakt van lage druk en korte duur. De houdtijd is 6–10s voor dunwandige, gebogen behuizingen en 12–20s voor dikwandige batterijcompartimenten en montagenokken/clips om zinksporen bij ribben en montagepalen te elimineren; Houddruk en materiaalophoping vinden gelijktijdig plaats om de gietcyclus te verkorten.
Specificaties voor koeling en verwijdering van onderdelen
De koeltijd wordt berekend op 3-4s per 1 mm wanddikte; een standaard behuizing van 2 mm vereist 9–13 seconden koeling. Onvoldoende gekoelde plastic onderdelen kunnen bij het uit de vorm halen plat lijken, maar ondergaan na 24 uur aanhoudende krimp en vervorming, wat leidt tot verkeerde uitlijning van de montage en inconsistente openingen in het voertuig. De processen voor het openen en uitwerpen van de matrijs moeten soepel en langzaam verlopen; robotgrijpers moeten worden gebruikt voor het hanteren van cosmetische onderdelen, waarbij handmatig contact op gebogen oppervlakken ten strengste verboden is om te voorkomen dat vingerafdrukken of olie de hechting van de verf in gevaar brengen. Na verwijdering moeten de onderdelen plat op speciale gebogen armaturen worden gelegd; Het stapelen of samendrukken van hete delen is ten strengste verboden om permanent kromtrekken van de gebogen oppervlakken te voorkomen.
Wij zijn een fabrikant van kunststof lichaamsdelen voor elektrische scooters en leveren hoogwaardige productie van kunststof lichaamsdelen voor elektrische scooters. Zolang u kunststof lichaamsdelen voor elektrische scooters wilt aanpassen/ontwikkelen, kunt u ons vinden. We beschikken over een professioneel spuitgietontwerp en een volwassen productietechnologie, waardoor u one-stop-service krijgt, van productontwerp tot matrijzenbouw, productproductie, productverpakking en producttransport. Wij kunnen u bij elke schakel helpen. Zolang u bij ons komt, zullen wij u de ultieme service bieden en u tevreden stellen op het gebied van productkwaliteit, productietijd, informatiedialoog, enz.
|
Productnaam |
Vormgeving van loopband |
|
Pls bieden |
2D, 3D, monsters of de grootte van de meerhoekfoto's |
|
Schimmel tijd |
20-35 dagen |
|
Producttijd |
7-15 dagen |
|
Vormprecisie |
+/-0,01 mm |
|
Schimmel leven |
50-100 miljoen schoten |
|
Productieproces |
Audittekeningen - matrijsstroomanalyse - ontwerpvalidatie - Aangepaste materialen - matrijsverwerking - kernverwerking - elektrodebewerking - Runner-systeem verwerking - verwerking en inkoop van onderdelen - aanvaarding van machinale bewerking - holte oppervlaktebehandelingsproces - complexe modus Die - Het geheel oppervlaktecoating van de matrijs - montageplaat - matrijsmonster - monstertest - verzending monsters |
|
Schimmelholte |
Eén holte, meerdere holtes of hetzelfde verschillende producten worden samen gemaakt |
|
Vormmateriaal |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Runner-systeem |
Hotrunner en coldrunner |
|
Basismateriaal |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Finish |
Pitting het woord, spiegelafwerking, mat oppervlak, strepen |
|
Standaard |
HASCO, DME of afhankelijk van |
|
Belangrijkste technologie |
Frezen, slijpen, CNC, EDM, draad snijden, snijden, EDM, draaibanken, oppervlakteafwerking, enz. |
|
Software |
CAD,PRO-E,UG Ontwerptijd: 1-3 dagen (normale omstandigheden) |
|
Productmateriaal |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HEUPEN,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Kwaliteitssysteem |
ISO9001:2008 |
|
Tijd vaststellen |
20 dagen |
|
Apparatuur |
CNC, EDM, afsnijden Machine, plastic machines, enz. Plastic koffervorm zhe jiang |


Kunststof spuitgietmatrijzen maken

Kunststof gietspecificaties

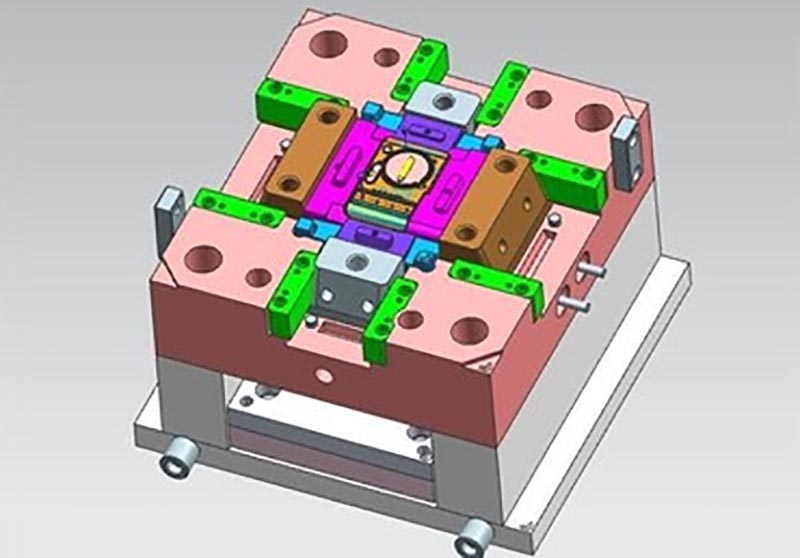
Vormontwerp:



Transactieproces:

Schimmel testen:


Productverpakking

Fabriek
Wij zijn een op maat gemaakte plastic malfabriek. Onze fabriek is een maker van kunststof spuitgietmatrijzen. we hebben 17 jaar ervaring in professionele op maat gemaakte plastic mallen en 10 jaar ervaring in de buitenlandse handel. Wij zijn op maat gemaakte Plastic Mold-leverancier. Wij kunnen op maat gemaakte Plastic Mold-service bieden. Onze fabriek kan de spuitgegoten plastic onderdelen maken en de kwaliteit van de producten zal u tevreden stellen.
We hebben meer dan 50 hoogwaardige machines en honderden ingenieurs en ontwerpers. We kunnen one-stop-service bieden, van productontwerp - matrijzenbouw - productproductie - productverpakking - transport. We hebben een complete productieketen. Wij kunnen aan al uw wensen voldoen.
Diensten die wij leveren:
Professionele op maat gemaakte matrijsservice, ontwerp en productie van kunststof matrijzen. Productie van kunststofproducten, productontwerp, matrijsontwerp, aanpassing van blaasvormen, aanpassing van rotatiematrijzen, aanpassing van spuitgietmatrijzen. 3D-printdiensten, CNC-productiediensten, productverpakkingen, op maat gemaakte verpakkingen, verzenddiensten.










We houden ons altijd eerst aan de principes van kwaliteit en tijd eerst. Terwijl u klanten producten van de hoogste kwaliteit biedt, probeert u de productie-efficiëntie te maximaliseren en de productietijd te verkorten. Met trots kunnen wij elke klant vertellen dat ons bedrijf sinds de oprichting geen enkele klant heeft verloren. Als er een probleem is met het product, zullen wij actief naar een oplossing zoeken en onze verantwoordelijkheid tot het einde toe nemen.

Veelgestelde vragen
Vraag 1: Handelt u in een bedrijf of fabrikant?
A: Wij zijn fabrikanten.
Vraag 2. Wanneer kan ik de offerte krijgen?
A: We citeren meestal binnen 2 dagen nadat we uw aanvraag hebben ontvangen.
Als u zeer dringend bent, kunt u ons bellen of ons dit in uw e-mail vertellen, zodat we eerst een offerte voor u kunnen maken.
Q3. Hoe lang is de doorlooptijd voor schimmel?
A: Het hangt allemaal af van de grootte en complexiteit van de producten. Normaal gesproken bedraagt de doorlooptijd 25 dagen.
Q4. Ik heb geen 3D-tekening, hoe moet ik aan het nieuwe project beginnen?
A: U kunt ons een vormmonster bezorgen, wij zullen u helpen het 3D-tekeningontwerp af te ronden.
Vraag 5. Hoe kunt u vóór verzending de kwaliteit van het product garanderen?
A: Als u niet naar onze fabriek komt en ook geen derde partij voor inspectie heeft, zullen wij uw inspectiemedewerker zijn.
We zullen u een video leveren voor details over het productieproces, inclusief procesrapport, productgroottestructuur en oppervlaktedetail, verpakkingsdetails enzovoort.
Vraag 6. Wat zijn uw betalingsvoorwaarden?
A: Vormbetaling: 40% aanbetaling per T/T vooraf, 30% tweede vormbetaling voordat de eerste proefmonsters worden verzonden, 30% vormsaldo nadat u akkoord bent gegaan met de definitieve monsters.
B: Productiebetaling: 50% aanbetaling vooraf, 50% vóór verzending van de definitieve goederen.
Vraag 7: Hoe zorgt u voor een langdurige en goede relatie met ons bedrijf?
EEN:1. We behouden een goede kwaliteit en een concurrerende prijs om ervoor te zorgen dat onze klanten profiteren van producten van de beste kwaliteit.
2. Wij respecteren elke klant als onze vriend en doen oprecht zaken en sluiten vriendschap met hen, waar ze ook vandaan komen.
Hottags: Kunststof lichaamsdelen van elektrische scooter gieten, China, fabrikant, leverancier, fabriek, aangepast, groothandel, koop, kwaliteit, nieuwste verkoop, gemaakt in China
Gerelateerde categorie
Stuur onderzoek
Stel gerust uw vraag via onderstaand formulier. Wij zullen u binnen 24 uur antwoorden.