Thuis
>
Product > Core Customization Service > Aangepaste vorm > Spuitgieten van kunststof onderdelen
Product
- Core Customization Service
- Gezondheidszorg
- Elektronische apparaten en instrumenten
- Mallen voor moeder- en kindbenodigdheden
- Recreatieve sporten
- Woninginrichting Kunst
- Auto-accessoires
- Transport en opslag
- Verlichtingsarmaturen
- Bouwapparatuur
- Verpakkingsproduct
- Educatief en laboratoria
- Kleding Bagage Accessoires
- Verzorgings- en reinigingsproducten
- Land- en bosbouw
- Mechanische uitrusting
- Dierbenodigdheden
- Keukengerei
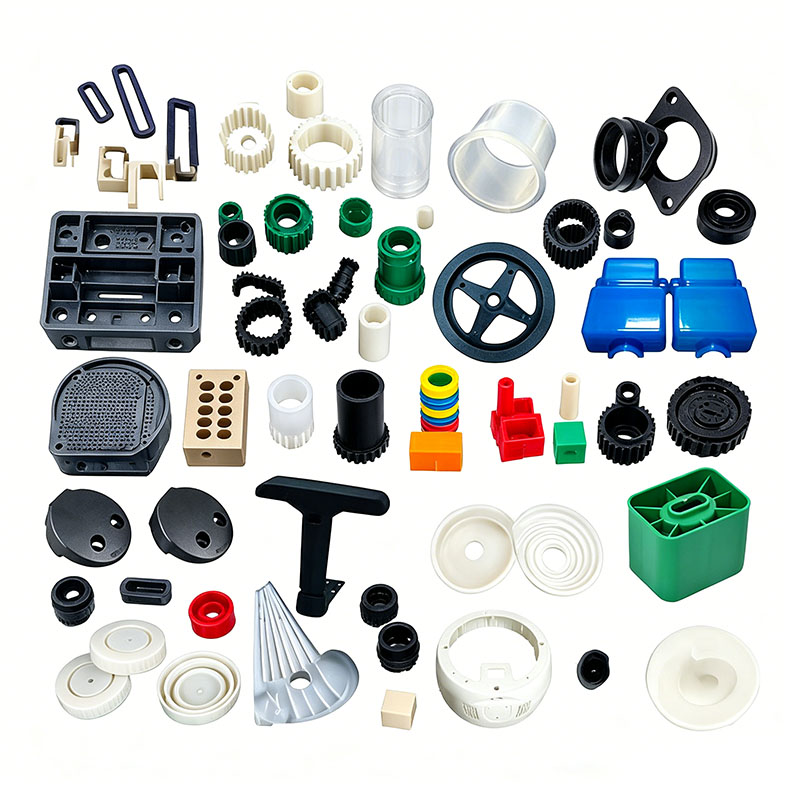
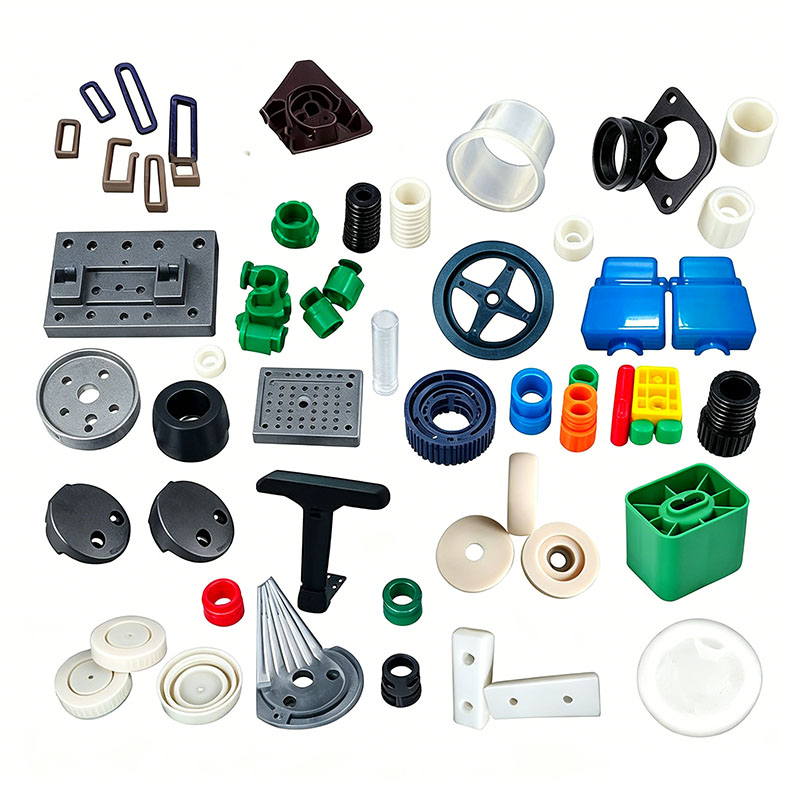
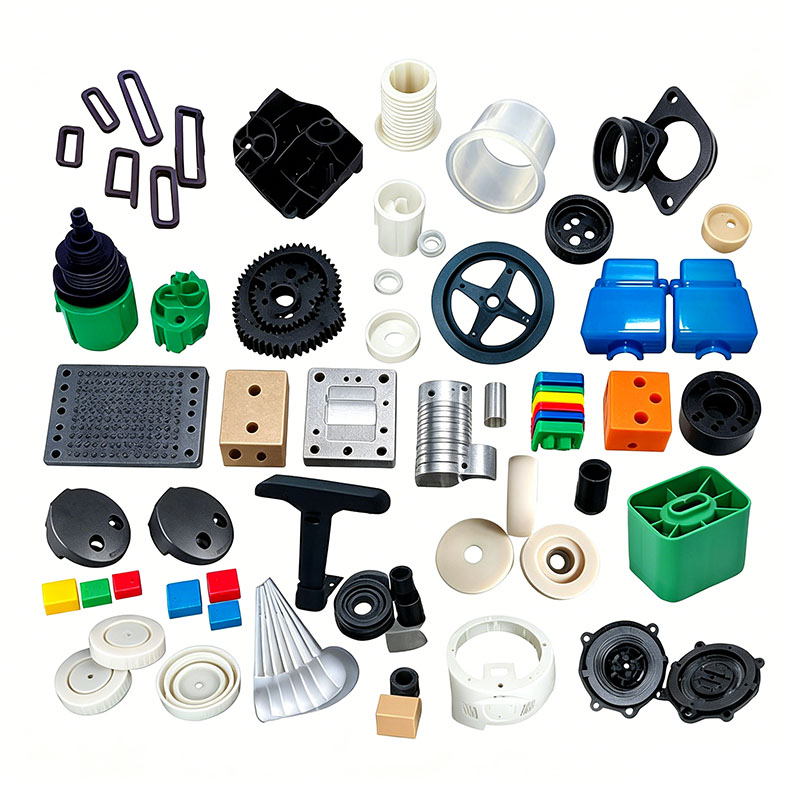
Spuitgieten van kunststof onderdelen
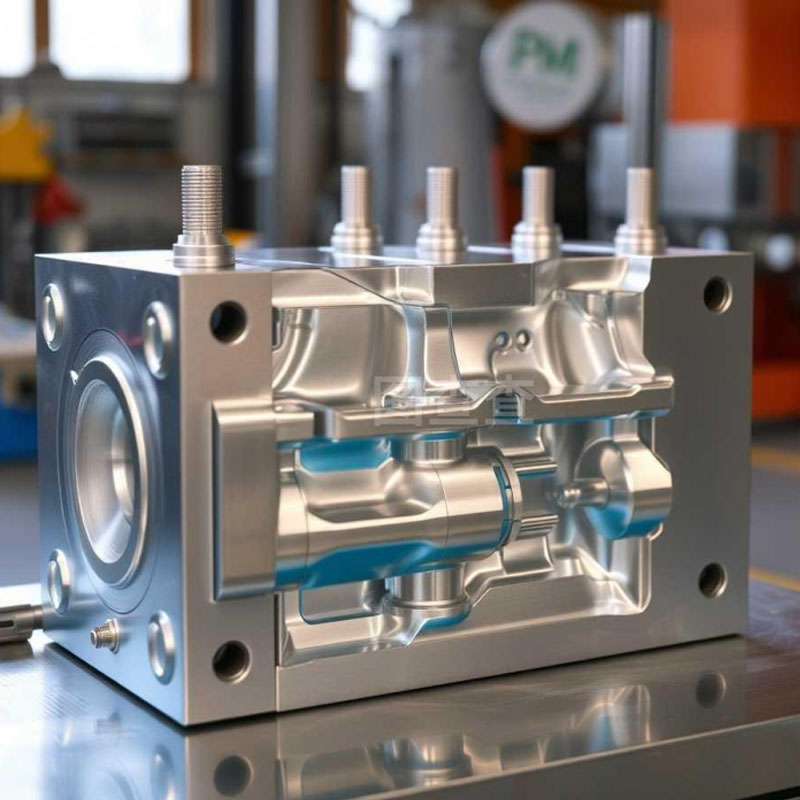
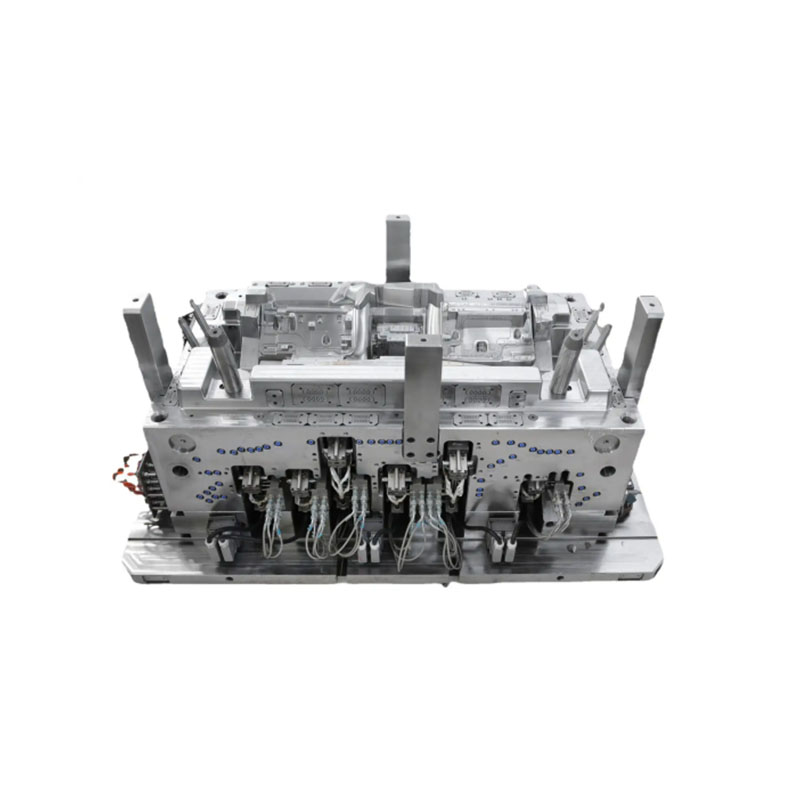
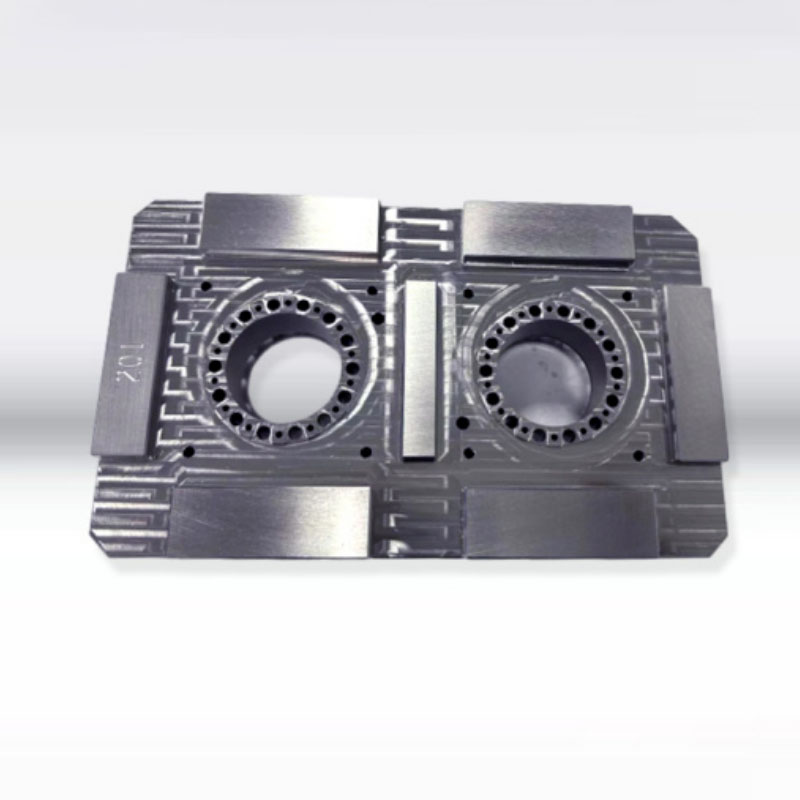
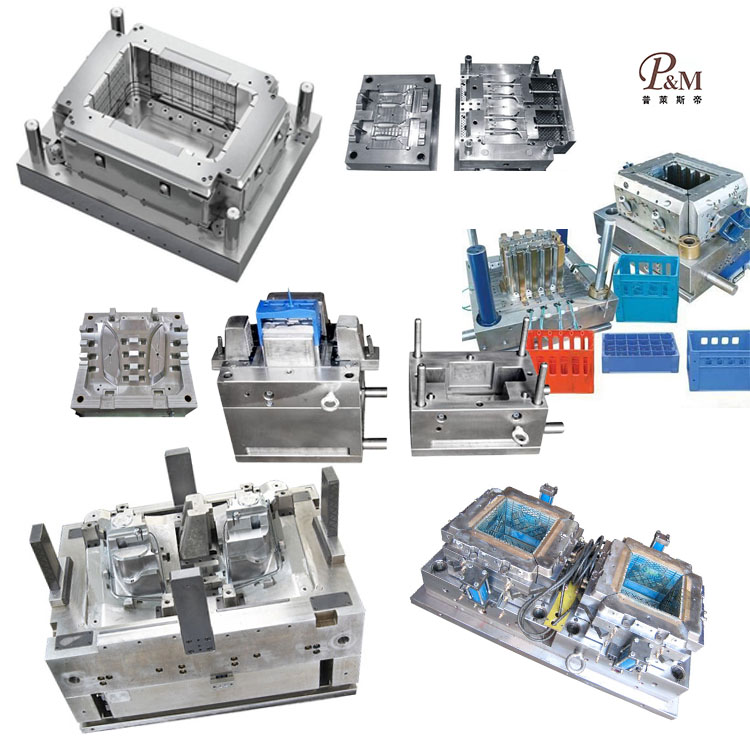
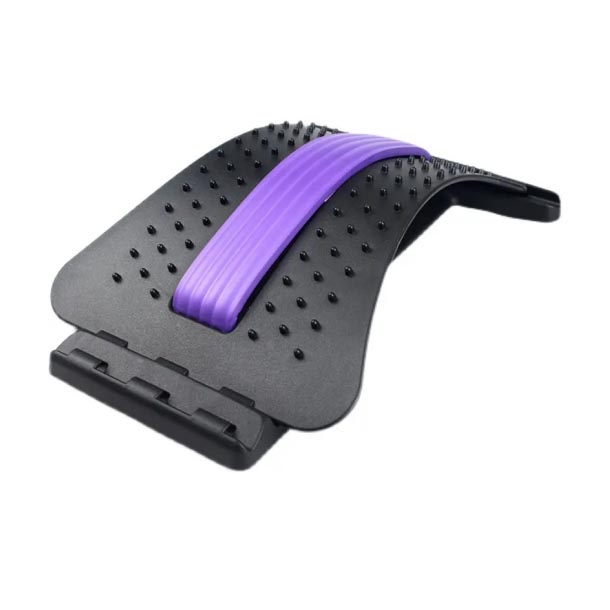
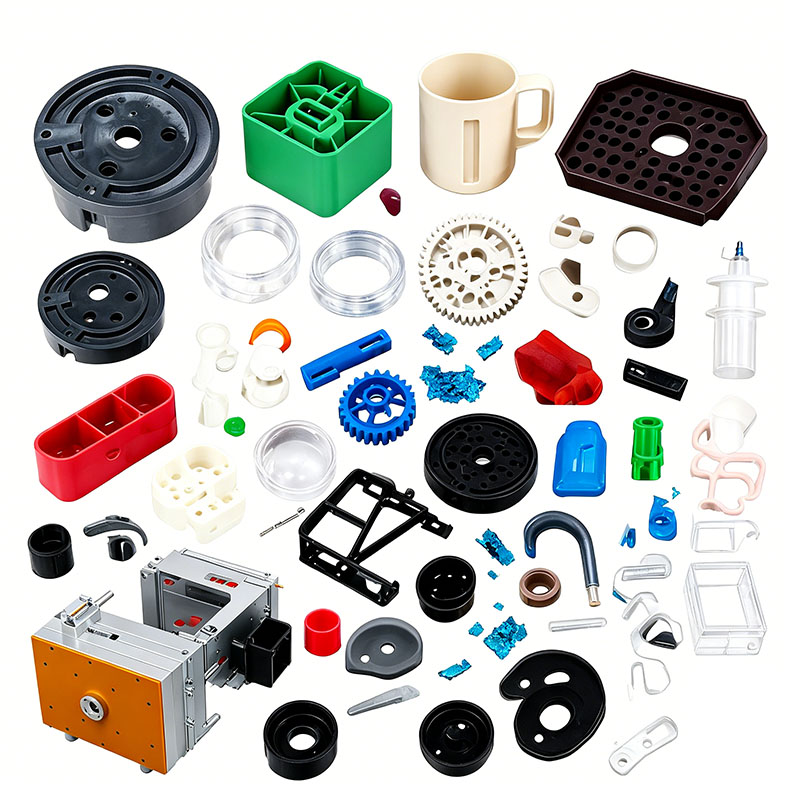
Ningbo (P&M) Plastic Metal Products Co., Ltd. heeft 17 jaar ervaring in de productie van matrijzen en kan het spuitgieten van kunststof onderdelen op maat maken. Wij bieden professionele op maat gemaakte spuitgietdiensten voor het vormen van kunststof onderdelen, en wij zijn een professionele fabrikant van spuitgegoten kunststof onderdelen. Wij hebben voldoende ervaring met het selecteren van productgrondstoffen en matrijsmaterialen. Tijdens het aanpassen van spuitgegoten kunststofonderdelen kan onze fabriek one-stop-service bieden. We hebben ontwerp- en productiemogelijkheden met betrekking tot het spuitgieten van kunststof onderdelen, zoals: CAD-ontwerp, matrijzenbouw, spuitgieten, productie van kunststofproducten, assemblage en andere technologieën.
Stuur onderzoek
Productomschrijving
Daarnaast heeft ons bedrijf samenwerkingsrelaties opgebouwd met leveranciers van kunststofgrondstoffen, drukfabrikanten, enz. om de levering van grondstoffen en drukkwaliteit te garanderen. Door onze rijke ervaring en perfecte toeleveringsketen kan ons bedrijf klanten hoogwaardige, op maat gemaakte spuitgegoten kunststof onderdelengietproducten bieden om aan hun specifieke behoeften te voldoen. Tegelijkertijd hebben we 10 jaar professionele ervaring in de buitenlandse handel, begrijpen we het buitenlandse handelsproces en kunnen we onze klanten beter van dienst zijn. Voor spuitgietproducten van kunststof onderdelen kunnen we overeenkomstige kunststof onderdelen maken, wat voornamelijk gebeurt via spuitgietmatrijzen.
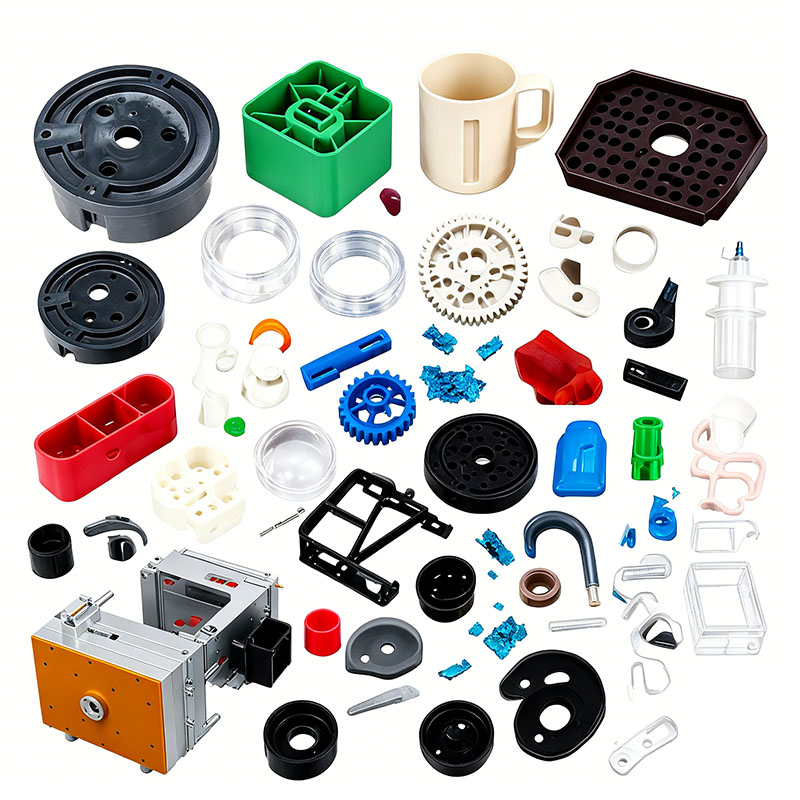
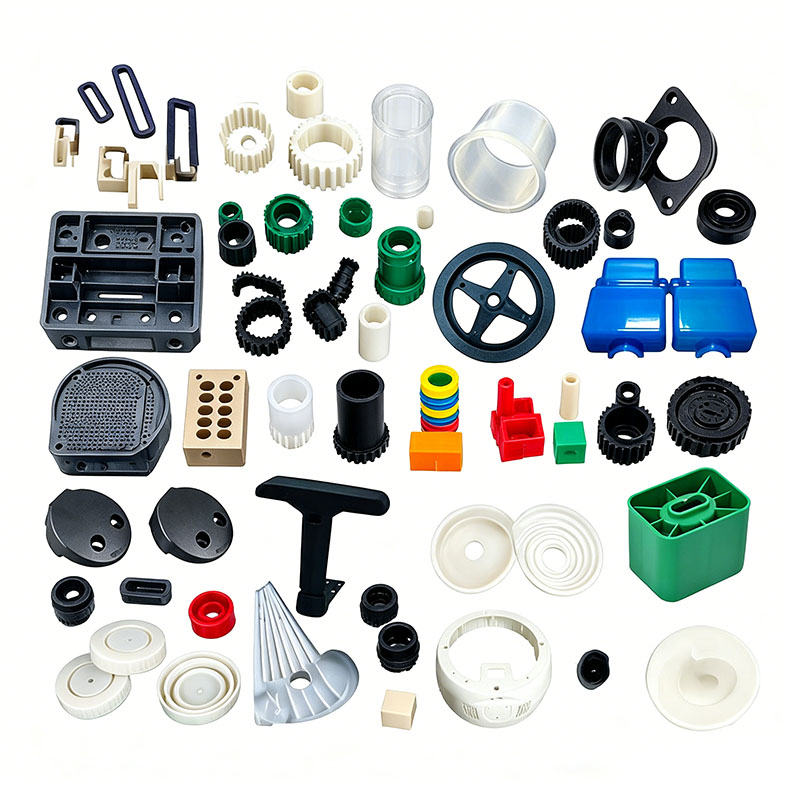
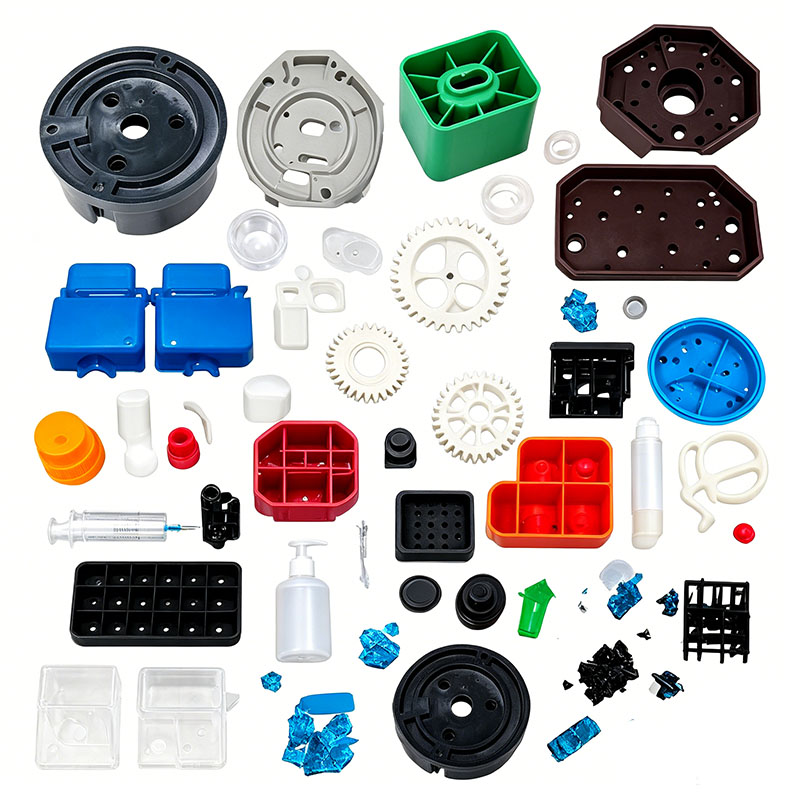
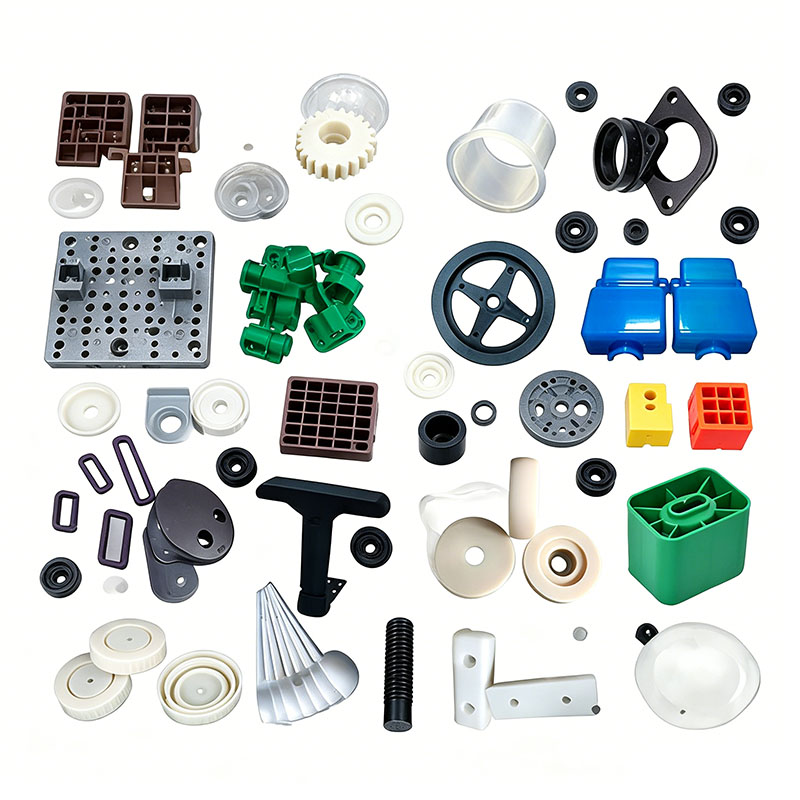
Standaardproces voor het complete spuitgieten van kunststof onderdelen (uitgebreide versie)
Het hele proces bestaat uit zeven kernfasen: voorbereiding vóór de productie, voorbehandeling van grondstoffen, installatie en inbedrijfstelling van de matrijs, massaproductie (injectiecyclus), nabewerking/afwerking, kwaliteitscontrole en opslag. Het is toepasbaar op een breed scala aan kunststofproducten, waaronder huishoudelijke apparaten, elektrische voertuigen, motorfietsen, opslagcontainers en kleine precisieonderdelen.
I. Voorbereiding vóór de productie
Tekening en procesbevestiging
Controleer de 3D-tekeningen van het product, de wanddikte, montagetoleranties en esthetische vereisten; stel het standaardprocesblad op, inclusief grondstofkwaliteit, kleurcode, maalgoedverhouding, matrijstemperatuur, smelttemperatuur en koeltijd.
Inspectie van apparatuur en matrijzen
Zorg ervoor dat het tonnage van de spuitgietmachine overeenkomt met de matrijsgrootte; inspecteer het hydraulische systeem, verwarmingsbanden, koelwatercircuits, robotarmen en temperatuurregeleenheden; controleer de mal op roest, verstopte ventilatieopeningen of vastzittende uitwerppennen; en verwijder vuil van het scheidingsoppervlak.
Voorbereiding van gereedschappen en hulpstukken
Bereid frezen, slijpgereedschappen, vormmallen, droogtrechters, masterbatch, gespecialiseerde losmiddelen, EPE-schuim, verpakkingspallets en inspectieschuifmaten voor.
II. Voorbehandeling van grondstoffen
Materiaalmenging
Laad nieuwe hars, masterbatch en functionele additieven (UV-stabilisatoren, vlamvertragers, antistatische middelen) volgens de gespecificeerde verhoudingen; als recycling nodig is, voeg dan schoon maalgoed toe in de voorgeschreven verhouding. Meng met een mixer op lage snelheid gedurende 5-12 minuten om een uniforme verspreiding van kleur- en vulstoffen te garanderen, waardoor defecten zoals strepen of witte vlekken worden voorkomen.
Drogen en ontvochtigen (kritieke stap)
Hygroscopische kunststoffen, zoals PC, ABS, ABS+PC en nylon, moeten worden gedroogd om defecten zoals zilverstrepen, luchtbellen en delaminatie van verf te elimineren; PP, PE en TPO vereisen slechts korte perioden drogen in omgevingen met een hoge luchtvochtigheid.
Sluit de materiaalcontainer na het drogen af en breng deze over naar de luchtdichte trechter van de spuitgietmachine om heropname van vocht te voorkomen.
Het zuiveren van vaten
Wanneer u tussen materialen of kleuren wisselt, verwijdert u restmateriaal uit de cilinder met behulp van een zuiveringsmiddel om materiaalverontreiniging, delaminatie, kleurinconsistentie of verslechtering van de prestaties te voorkomen. III. Matrijsinstallatie, voorverwarmen en foutopsporing
Hijsen en klemmen
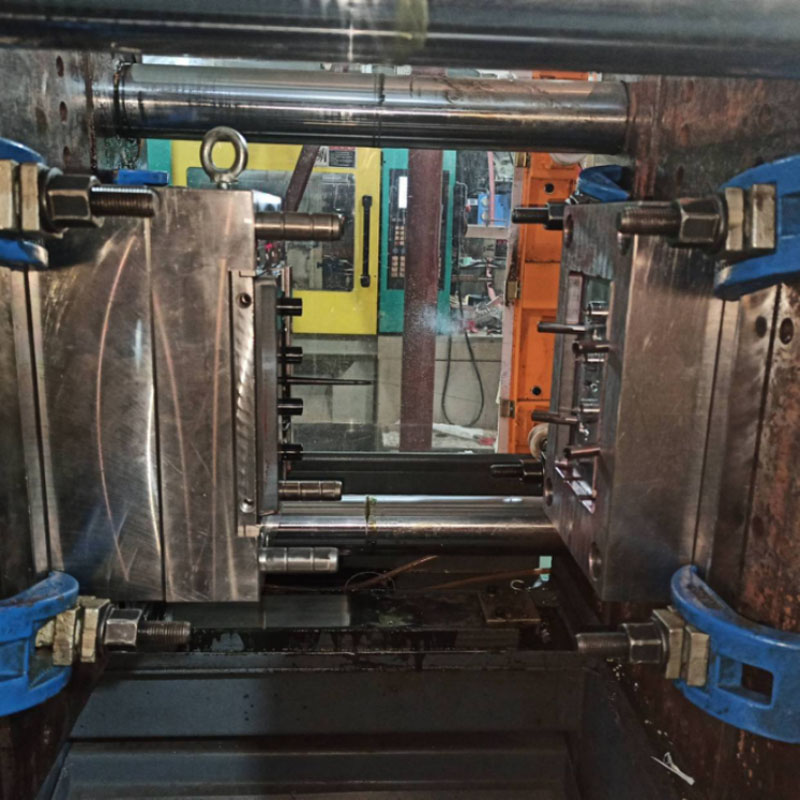
Til de mal op met behulp van een bovenloopkraan en plaats deze tegen de platen van de spuitgietmachine; draai de klemplaten gelijkmatig vast; sluit koelwater- en schimmeltemperatuurregelaarlijnen aan; en laat water lopen om te controleren op lekken.
Vorm voorverwarmen
Activeer de matrijstemperatuurregelaar en stel de temperatuur in volgens de processpecificaties; handhaaf een constante temperatuur gedurende 20-30 minuten om een uniforme en stabiele temperatuur van de ovenruimte te garanderen.
Uitrusting Verwarming
Verwarm het vat en het mondstuk in fasen; Zodra de standaardvormtemperatuur is bereikt, houdt u deze 10-20 minuten aan om ervoor te zorgen dat de grondstof volledig is gesmolten.
Proefgieten en parameteraanpassing
Voer handmatige luchtschoten uit om koud materiaal te verwijderen; voer proefopnamen uit bij lage snelheid en lage druk, waarbij u geleidelijk de injectiesnelheid, injectiedruk, houddruk en koeltijd aanpast; maak 5 tot 10 opeenvolgende proefopnamen en inspecteer op korte opnames, flitsen, zinksporen, kromtrekken en laslijnen; optimaliseer het proces iteratief totdat de monsters aan de kwaliteitsnormen voldoen.
Bevestiging van het eerste artikel
Dien het eerste artikel in bij de kwaliteitscontrole voor het meten van afmetingen, uiterlijk en sterkte; massaproductie mag pas beginnen na bevestiging van de aftekening.
IV. Geautomatiseerde massaproductiecyclus voor spuitgieten (standaard stappen met één mal)
Voor elke vormcyclus worden de volgende handelingen herhaald:
Vormsluiting: langzaam sluiten → snelle voortgang → lagedrukbeveiliging → hogedrukvergrendeling (om schimmelschade door vreemde voorwerpen te voorkomen).
Materiaalaccumulatie/voorplastificeren: De schroef roteert en trekt zich terug, waardoor het ruwe materiaal aan de voorkant van het vat smelt en zich ophoopt.
Injectie en vullen: De schroef beweegt vooruit en duwt gesmolten plastic door lopers en poorten om de holte te vullen; er wordt een meertrapssnelheidsregeling toegepast (langzaam aan de poort, snel in het midden en vertraagd aan het einde om de ontluchting te vergemakkelijken).
Gefaseerde houddruk: het vasthouden in de eerste fase vult de holte; het vasthouden bij lage druk in de tweede fase compenseert de krimp terwijl het plastic afkoelt, waardoor zinksporen worden geëlimineerd.
Koeling en stolling: Door continue waterkoeling van de mal kan het plastic onderdeel in de holte stollen; De koeltijd wordt gecontroleerd om vervorming na het ontvormen te voorkomen.
Vormopening: langzame opening met drietrapsvertraging om trekken of vervormen van het plastic onderdeel te voorkomen.
Uitwerpen: gefaseerd uitwerpen op lage snelheid met gelijkmatig duwen op meerdere punten om spanningsvlekken ("witte vlekken"), lekke banden of productbuiging te voorkomen. Verwijdering van onderdelen: Robotarmen pakken automatisch plastic onderdelen op en scheiden tegelijkertijd het poort-/runnerafval, waardoor het afval naar een granulatorbak wordt gestuurd; bij opstellingen zonder robotarmen wordt de handmatige verwijdering met zorg uitgevoerd om krassen op cosmetische oppervlakken te voorkomen.
V. Verwerking en trimmen na het vormen
Verwijdering van poort en runner
Pinpoorten en onderzeese poorten maken automatische scheiding mogelijk; grote poorten worden vlak gesneden met een hydraulische schaar.
Precisie ontbramen
Fijne lasnaden bij scheidingslijnen, ribben en kliksluitingen worden in batches verwijderd met behulp van pneumatische slijpmachines, schuurpapier of trilafwerking om gladde randen zonder scherpe punten te garanderen.
Thermische hervorming/correctie
PP en lange, dunwandige onderdelen die gevoelig zijn voor kromtrekken worden in bijpassende metalen armaturen geplaatst om af te koelen en uit te harden bij lage temperaturen, waardoor vlakheid en montagegaten worden gecorrigeerd.
Gloeien voor spanningsverlichting (vereist voor gespoten/geverfde onderdelen)
Cosmetische onderdelen gemaakt van ABS, PC of ABS+PC-mengsels worden gedurende 1-3 uur bij een constante temperatuur van 60–70 °C gebakken; Door langzame afkoeling wordt interne spanning opgeheven, waardoor toekomstige verfscheuren of structureel falen als gevolg van thermische cycli worden voorkomen.
Oppervlakteafwerking
Producten die esthetische upgrades vereisen, ondergaan processen zoals elektrostatische stof-/olieverwijdering, spuitverf, UV-uitharding, zeefdruk of overmolding; onderdelen die in contact komen met voedsel of voor kinderen, gebruik alleen milieuvriendelijke verf op waterbasis.
VI. Meerfasig kwaliteitscontroleproces
Patrouille-inspectie: Er worden elke 30 minuten monsters getrokken voor visuele inspectie en schuifmaatmeting van kritische montageafmetingen.
Functionele controles ter plaatse
Valproeven voor dragende onderdelen; dompeltests voor luchtdichte componenten; brandwerendheidstests voor vlamvertragende onderdelen; cyclustests bij hoge/lage temperaturen voor onderdelen buitenshuis; heen en weer gaande wrijvingstests voor slijtvaste onderdelen.
Volledige inspectie van het eindproduct
Screening op defecten zoals zilveren strepen, belletjes, brandplekken, kleurvariaties, kromtrekken, bramen, microscheurtjes of stijve kliksluiting; defecte onderdelen worden geïsoleerd en gegranuleerd, waarbij afgekeurde dragende of veiligheidskritische onderdelen ten strengste verboden zijn om opnieuw te worden gebruikt bij de productie van functionele componenten.
VII. Sorteren, verpakken en opslaan
Sorteren en classificeren: Gekwalificeerde producten, herwerkbare artikelen en schrootonderdelen worden afzonderlijk opgeslagen en duidelijk geëtiketteerd. Beschermende verpakking: Scheid zichtbare delen met behulp van EPE-schuim en verzegel ze in lichtdichte plastic zakken om krassen en vergeling veroorzaakt door blootstelling aan licht te voorkomen.
Magazijngegevens: etiketteer batches grondstoffen, machine-ID's en productiedatums; een kwaliteitstraceerbaarheidslogboek opstellen; en bewaar materialen in een droog, lichtbeschermd magazijn.
Procedures voor productieafronding
Voordat u de machine uitschakelt, moet u het vat van de machine legen en de verwarmings- en koelsystemen uitschakelen; maak de scheidingsoppervlakken, de trechter en de granulator van de mal schoon; spuit de mal in met roestwerende olie en verplaats deze naar de opslagruimte voor de mal; en organiseer procesregistraties en productierapporten.
Wij zijn een fabrikant van spuitgegoten kunststof onderdelen en leveren hoogwaardige productie van spuitgegoten kunststof onderdelen. Zolang u spuitgegoten kunststof onderdelen wilt aanpassen/ontwikkelen, kunt u ons vinden. We beschikken over een professioneel spuitgietontwerp en een volwassen productietechnologie, waardoor u one-stop-service krijgt, van productontwerp tot matrijzenbouw, productproductie, productverpakking en producttransport. Wij kunnen u bij elke schakel helpen. Zolang u bij ons komt, zullen wij u de ultieme service bieden en u tevreden stellen op het gebied van productkwaliteit, productietijd, informatiedialoog, enz.
|
Productnaam |
Vormgeving van loopband |
|
Pls bieden |
2D, 3D, monsters of de grootte van de meerhoekfoto's |
|
Schimmel tijd |
20-35 dagen |
|
Producttijd |
7-15 dagen |
|
Vormprecisie |
+/-0,01 mm |
|
Schimmel leven |
50-100 miljoen schoten |
|
Productieproces |
Audittekeningen - matrijsstroomanalyse - ontwerpvalidatie - Aangepaste materialen - matrijsverwerking - kernverwerking - elektrodebewerking - Runner-systeem verwerking - verwerking en inkoop van onderdelen - aanvaarding van machinale bewerking - holte oppervlaktebehandelingsproces - complexe modus Die - Het geheel oppervlaktecoating van de matrijs - montageplaat - matrijsmonster - monstertest - verzending monsters |
|
Schimmelholte |
Eén holte, meerdere holtes of hetzelfde verschillende producten worden samen gemaakt |
|
Vormmateriaal |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Runner-systeem |
Hotrunner en coldrunner |
|
Basismateriaal |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Finish |
Pitting het woord, spiegelafwerking, mat oppervlak, strepen |
|
Standaard |
HASCO, DME of afhankelijk van |
|
Belangrijkste technologie |
Frezen, slijpen, CNC, EDM, draad snijden, snijden, EDM, draaibanken, oppervlakteafwerking, enz. |
|
Software |
CAD,PRO-E,UG Ontwerptijd: 1-3 dagen (normale omstandigheden) |
|
Productmateriaal |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HEUPEN,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Kwaliteitssysteem |
ISO9001:2008 |
|
Tijd vaststellen |
20 dagen |
|
Apparatuur |
CNC, EDM, afsnijden Machine, plastic machines, enz. Plastic koffervorm zhe jiang |


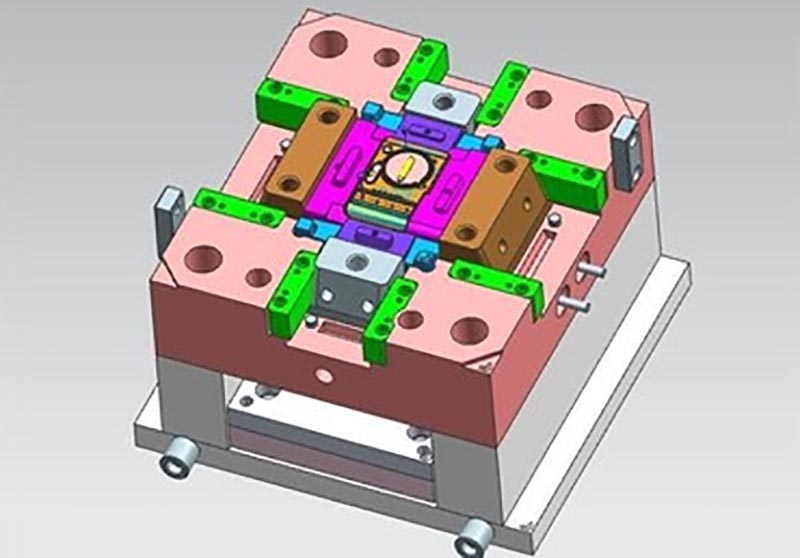
Kunststof spuitgietmatrijzen maken

Kunststof gietspecificaties

Vormontwerp:



Transactieproces:

Schimmel testen:


Productverpakking

Fabriek
Wij zijn een op maat gemaakte plastic malfabriek. Onze fabriek is een maker van kunststof spuitgietmatrijzen. we hebben 17 jaar ervaring in professionele op maat gemaakte plastic mallen en 10 jaar ervaring in de buitenlandse handel. Wij zijn op maat gemaakte Plastic Mold-leverancier. Wij kunnen op maat gemaakte Plastic Mold-service bieden. Onze fabriek kan de spuitgegoten plastic onderdelen maken en de kwaliteit van de producten zal u tevreden stellen.
We hebben meer dan 50 hoogwaardige machines en honderden ingenieurs en ontwerpers. We kunnen one-stop-service bieden, van productontwerp - matrijzenbouw - productproductie - productverpakking - transport. We hebben een complete productieketen. Wij kunnen aan al uw wensen voldoen.
Diensten die wij leveren:
Professionele op maat gemaakte matrijsservice, ontwerp en productie van kunststof matrijzen. Productie van kunststofproducten, productontwerp, matrijsontwerp, aanpassing van blaasvormen, aanpassing van rotatiematrijzen, aanpassing van spuitgietmatrijzen. 3D-printdiensten, CNC-productiediensten, productverpakkingen, op maat gemaakte verpakkingen, verzenddiensten.










We houden ons altijd eerst aan de principes van kwaliteit en tijd eerst. Terwijl u klanten producten van de hoogste kwaliteit biedt, probeert u de productie-efficiëntie te maximaliseren en de productietijd te verkorten. Met trots kunnen wij elke klant vertellen dat ons bedrijf sinds de oprichting geen enkele klant heeft verloren. Als er een probleem is met het product, zullen wij actief naar een oplossing zoeken en onze verantwoordelijkheid tot het einde toe nemen.

Veelgestelde vragen
Vraag 1: Handelt u in een bedrijf of fabrikant?
A: Wij zijn fabrikanten.
Vraag 2. Wanneer kan ik de offerte krijgen?
A: We citeren meestal binnen 2 dagen nadat we uw aanvraag hebben ontvangen.
Als u zeer dringend bent, kunt u ons bellen of ons dit in uw e-mail vertellen, zodat we eerst een offerte voor u kunnen maken.
Q3. Hoe lang is de doorlooptijd voor schimmel?
A: Het hangt allemaal af van de grootte en complexiteit van de producten. Normaal gesproken bedraagt de doorlooptijd 25 dagen.
Q4. Ik heb geen 3D-tekening, hoe moet ik aan het nieuwe project beginnen?
A: U kunt ons een vormmonster bezorgen, wij zullen u helpen het 3D-tekeningontwerp af te ronden.
Vraag 5. Hoe kunt u vóór verzending de kwaliteit van het product garanderen?
A: Als u niet naar onze fabriek komt en ook geen derde partij voor inspectie heeft, zullen wij uw inspectiemedewerker zijn.
We zullen u een video leveren voor details over het productieproces, inclusief procesrapport, productgroottestructuur en oppervlaktedetail, verpakkingsdetails enzovoort.
Vraag 6. Wat zijn uw betalingsvoorwaarden?
A: Vormbetaling: 40% aanbetaling per T/T vooraf, 30% tweede vormbetaling voordat de eerste proefmonsters worden verzonden, 30% vormsaldo nadat u akkoord bent gegaan met de definitieve monsters.
B: Productiebetaling: 50% aanbetaling vooraf, 50% vóór verzending van de definitieve goederen.
Vraag 7: Hoe zorgt u voor een langdurige en goede relatie met ons bedrijf?
EEN:1. We behouden een goede kwaliteit en een concurrerende prijs om ervoor te zorgen dat onze klanten profiteren van producten van de beste kwaliteit.
2. Wij respecteren elke klant als onze vriend en doen oprecht zaken en sluiten vriendschap met hen, waar ze ook vandaan komen.
Hottags: Spuitgegoten kunststof onderdelen gieten, China, fabrikant, leverancier, fabriek, aangepast, groothandel, koop, kwaliteit, nieuwste verkoop, gemaakt in China
Gerelateerde categorie
Stuur onderzoek
Stel gerust uw vraag via onderstaand formulier. Wij zullen u binnen 24 uur antwoorden.