Product
- Core Customization Service
- Gezondheidszorg
- Elektronische apparaten en instrumenten
- Mallen voor moeder- en kindbenodigdheden
- Recreatieve sporten
- Woninginrichting Kunst
- Auto-accessoires
- Transport en opslag
- Verlichtingsarmaturen
- Bouwapparatuur
- Verpakkingsproduct
- Educatief en laboratoria
- Kleding Bagage Accessoires
- Verzorgings- en reinigingsproducten
- Land- en bosbouw
- Mechanische uitrusting
- Dierbenodigdheden
- Keukengerei
Kunststof auto-onderdelen gieten
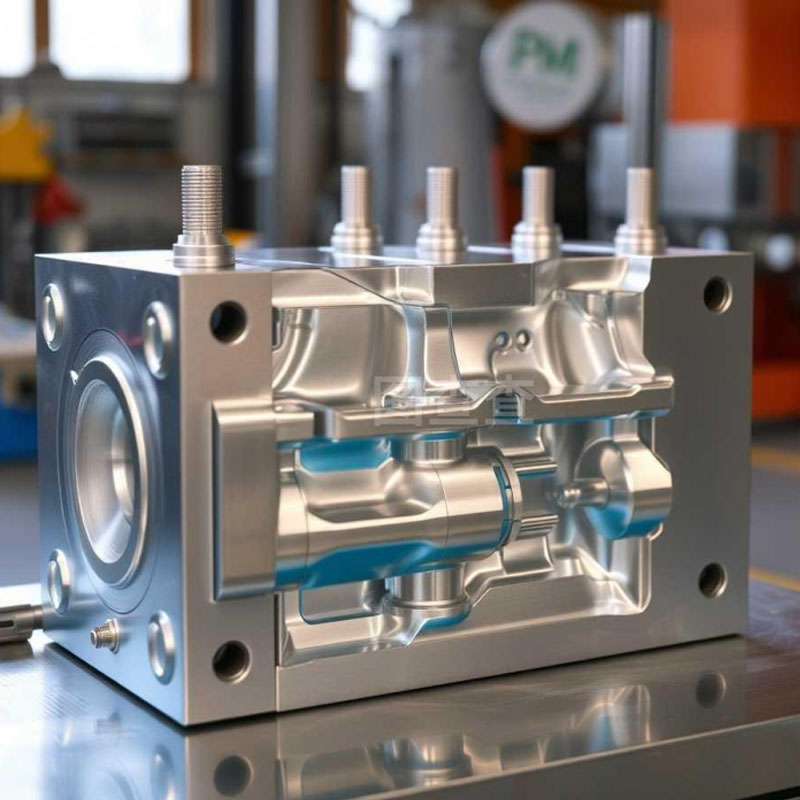
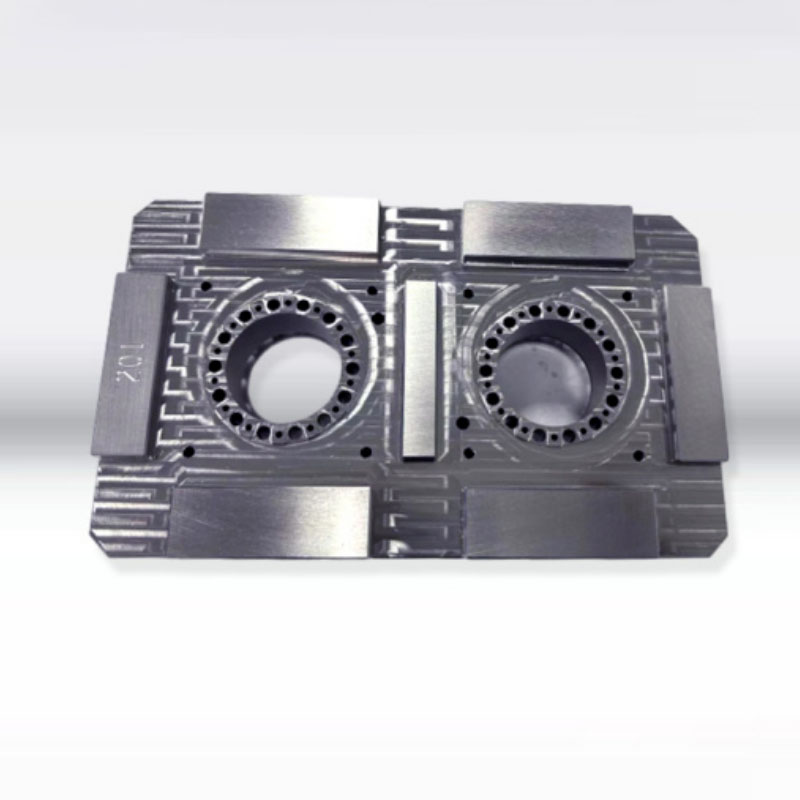
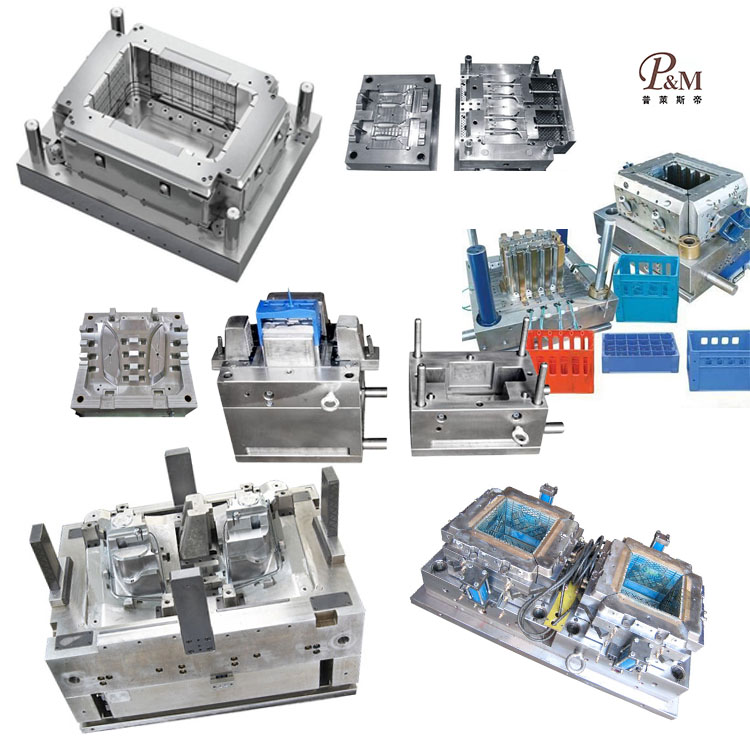
Ningbo (P&M) Plastic Metal Products Co., Ltd. heeft 17 jaar ervaring in de productie van matrijzen en kan het vormen van kunststof auto-onderdelen op maat maken. Wij bieden professionele op maat gemaakte gietdiensten voor kunststof auto-onderdelen, en wij zijn een professionele fabrikant van kunststof auto-onderdelen. Wij hebben voldoende ervaring met het selecteren van productgrondstoffen en matrijsmaterialen. Tijdens het aanpassen van het gieten van kunststof auto-onderdelen kan onze fabriek one-stop-service bieden. We hebben ontwerp- en productiemogelijkheden met betrekking tot het gieten van kunststof auto-onderdelen, zoals: CAD-ontwerp, matrijzenbouw, spuitgieten, productie van kunststofproducten, assemblage en andere technologieën.
Stuur onderzoek
Productomschrijving
Daarnaast heeft ons bedrijf samenwerkingsrelaties opgebouwd met leveranciers van kunststofgrondstoffen, drukfabrikanten, enz. om de levering van grondstoffen en drukkwaliteit te garanderen. Door onze rijke ervaring en perfecte toeleveringsketen kan ons bedrijf klanten hoogwaardige, op maat gemaakte kunststof auto-onderdelengietproducten bieden om aan hun specifieke behoeften te voldoen. Tegelijkertijd hebben we 10 jaar professionele ervaring in de buitenlandse handel, begrijpen we het buitenlandse handelsproces en kunnen we onze klanten beter van dienst zijn. Voor kunststof gietproducten voor auto-onderdelen kunnen wij overeenkomstige kunststof onderdelen maken, wat voornamelijk gebeurt via spuitgietmatrijzen.
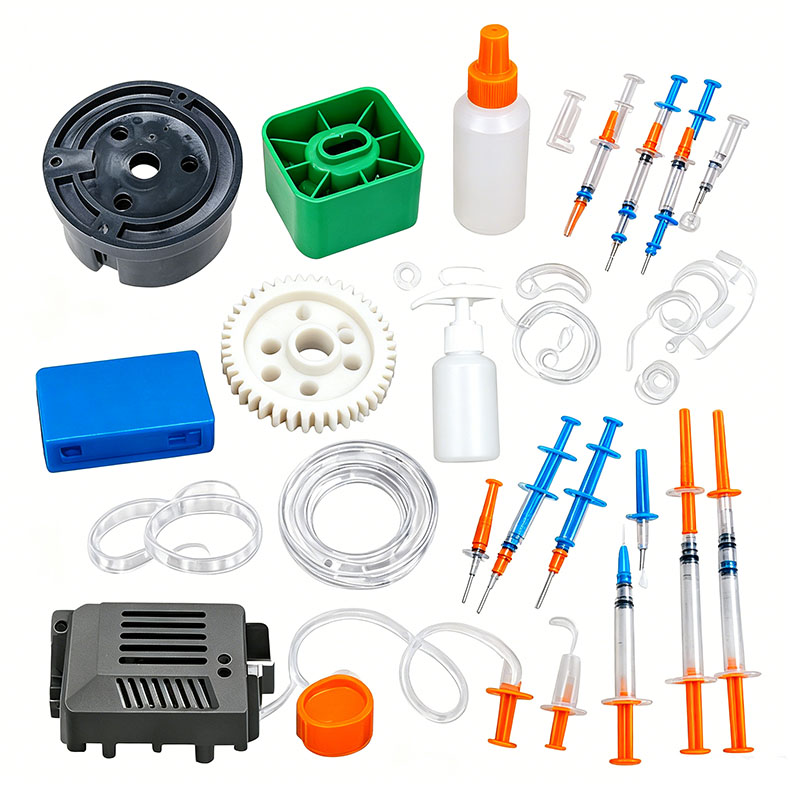
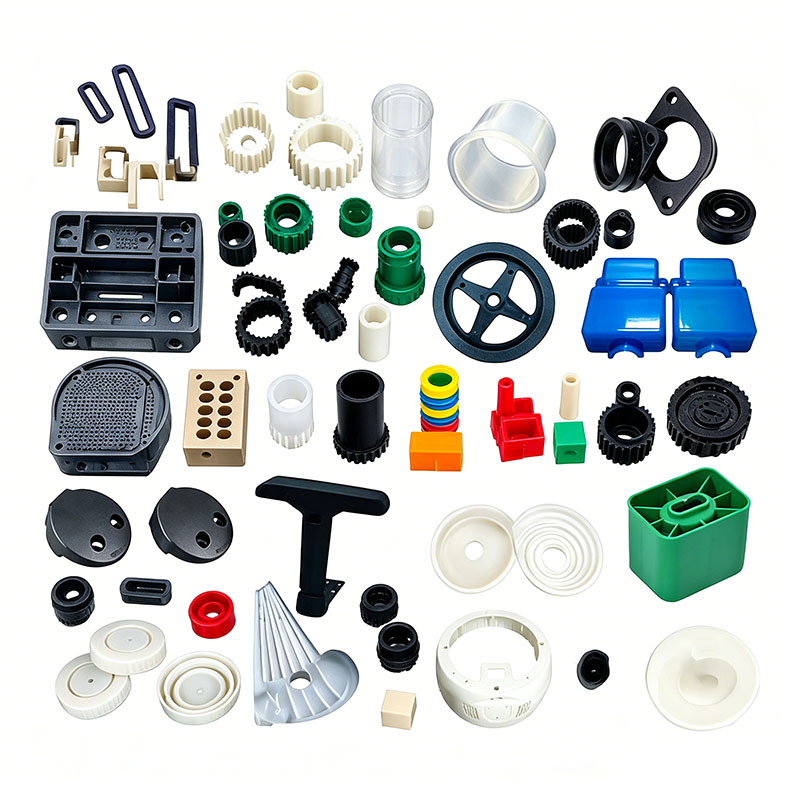
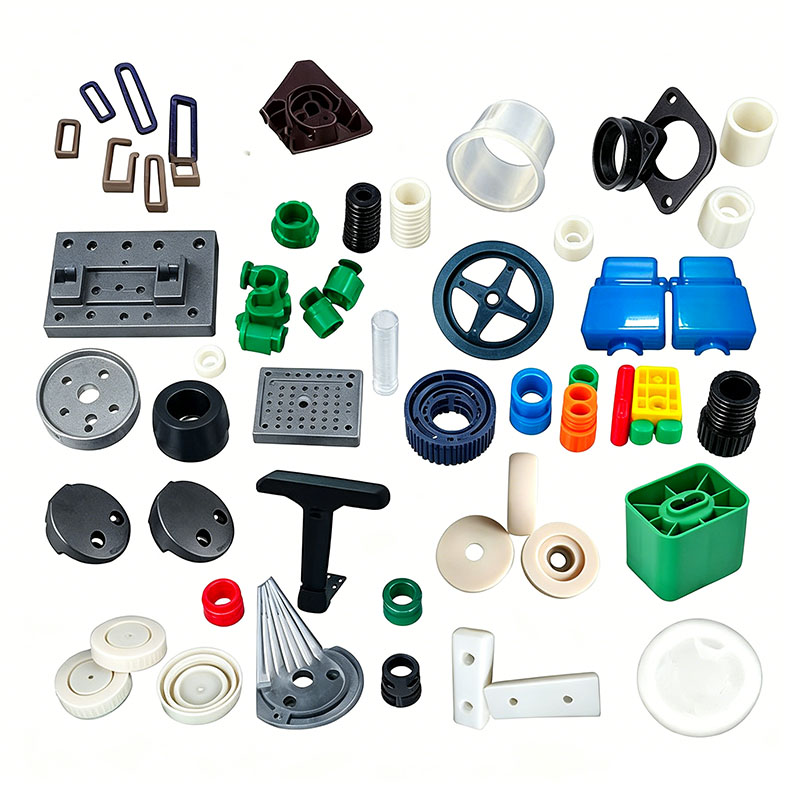
Plastic auto-onderdelen vallen in vijf hoofdcategorieën: carrosseriepanelen, interieurcomponenten, structurele chassisonderdelen, hittebestendige motorcomponenten en vlamvertragende elektronische componenten. Voorbeelden hiervan zijn bumpers, spatborden, dashboards, deurpanelen, opbergvakken aan passagierszijde, roosters, spatborden, radiatorsteunen, motoronderschermen, kabelboomconnectoren en lampbehuizingen. Gedurende hun hele levensduur worden deze onderdelen blootgesteld aan blootstelling aan UV-straling buitenshuis, temperatuurwisselingen, steenslaginslagen, corrosie door motorolie en antivries, en voortdurende rijtrillingen. Structurele componenten moeten ook voldoen aan de crashveiligheidsnormen. Verplichte nationale normen dicteren eisen voor taaiheid bij lage temperaturen, maatvastheid, weersbestendigheid, vlamvertraging, lage geur en lage VOS-emissies. De reguliere grondstoffen omvatten gemodificeerd PP, TPO, ABS/PC, ASA, PA6+30GF, POM en vlamvertragende pc. Vormprocessen zijn gericht op vijf belangrijke prestatie-indicatoren: weers-/scheurweerstand, lage interne spanning, lage geur-/VOC-niveaus, uniforme glasvezelverspreiding en maatvastheid op lange termijn. Belangrijke overwegingen bij het gieten worden systematisch aangepakt bij de selectie van grondstoffen, het ontwerp van de matrijzen, de spuitgietprocessen, de nabewerking en de systemen voor defectcontrole.
I. Selectie van grondstoffen en voorbehandeling voor het gieten
Zonematching van grondstoffen
Exterieurbumpers, roosters en spatborden: weerbestendig gemodificeerd TPO en ASA; UV-bestendig (niet vergelend) en scheurbestendig bij impact van -40°C.
Dashboards en deurpanelen (interieur): gemodificeerde PP- en ABS/PC-legeringen; lage geur- en lage VOC-emissies; voelt zacht aan, geschikt voor inpakken en schilderen.
Onderschermen van de motor, radiateursteunen en chassisclips: PA6 + 30% glasvezel; hoge sterkte, oliebestendigheid en hoge temperatuurbestendigheid.
Transparante lampafdekkingen en instrumentenpaneelafdekkingen: PC met hoge viscositeit; hoge lichttransmissie en weerstand tegen thermische schokken.
Automotive-connectoren en behuizingen voor elektronische regeleenheden (ECU): vlamvertragende PA en PC; voldoet aan de V-0 brandveiligheidsclassificaties. Er gelden strenge normen voor hergebruik van grondstoffen: het maalgoedgehalte in cosmetische onderdelen aan de buitenkant is beperkt tot ≤8%; het gebruik van gerecycled materiaal is verboden voor chassiscomponenten, dragende motoronderdelen en vlamvertragende elektronische componenten, omdat dit de slagsterkte aanzienlijk vermindert en de vlamvertragende eigenschappen in gevaar brengt; interieuronderdelen moeten masterbatches met een lage geur en niet-migrerende, milieuvriendelijke additieven gebruiken om vluchtige organische stoffen (VOS) strikt te controleren. Glasvezelgrondstoffen worden afzonderlijk gemengd om vezelbreuk te voorkomen, wat anders de stijfheid van het product zou verminderen.
Specificaties voor mengregeling
Er wordt een afgedichte mixer met lage snelheid gebruikt, die gedurende 8 tot 12 minuten op 260–300 tpm draait. Mengen op hoge snelheid gedurende langere perioden is verboden voor gevulde en glasvezelgemodificeerde materialen om poederagglomeratie en vezelbreuk te voorkomen; het mengproces voor binnenonderdelen is volledig afgesloten om de stofadsorptie te minimaliseren en de productgeur te verminderen. Materialen van verschillende typen en vlamvertragende/niet-vlamvertragende kwaliteiten worden in aparte zones opgeslagen; kruisbesmetting tijdens het mengen is ten strengste verboden.
Strenge normen voor drogen en ontvochtigen
PC, PA6 en ABS/PC zijn zeer hygroscopisch; zelfs sporen van vocht kunnen zilveren strepen en interne holtes veroorzaken, wat kan leiden tot barsten bij impact bij lage temperaturen.
ASA en ABS/PC: Drogen met hete lucht bij 85°C gedurende 4–6 uur; vochtgehalte ≤0,04%;
PA6+30GF: Ontvochtigingsdroger bij een constante 110°C gedurende meer dan 4 uur; materialen moeten opnieuw worden gedroogd als de machine langer dan 30 minuten niet wordt gebruikt;
PC-lampkappen: Ontvochtigend drogen bij 120°C gedurende 6 uur;
Gemodificeerde TPO en PP hebben een extreem lage wateropname; drogen bij 60°C gedurende 1 uur is alleen nodig tijdens het regenseizoen om oppervlaktevocht te verwijderen. Na het drogen worden de grondstoffen getransporteerd via een gecentraliseerd, afgesloten toevoersysteem om secundaire besmetting door vocht of olie in de werkplaats te voorkomen.
II. Kernpunten voor autospecifiek matrijsontwerp en machine-installatie
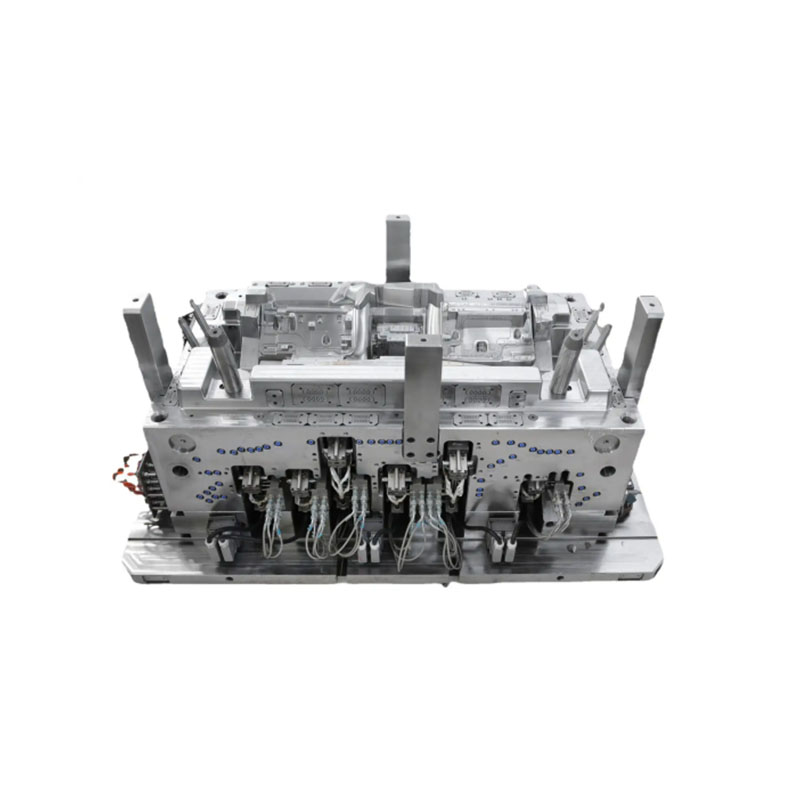
Plastic auto-onderdelen variëren van dunwandige carrosseriepanelen met grote oppervlakken en structurele componenten van glasvezel met hoge sterkte tot precisie-interieuronderdelen; Het matrijsontwerp richt zich op gebalanceerde koeling, adequate ventilatie, slijtvastheid en corrosieweerstand en spanningsarme runnersystemen. **Vormstaalselectie**
Voor externe ASA- en ABS/PC-componenten is voor de holtes S136 spiegelafwerking, corrosiebestendig staal geselecteerd; dit zorgt voor een putvrij oppervlak na het polijsten en langdurige weerstand tegen weersinvloeden en corrosie. Matrijzen voor glasvezelchassiscomponenten zijn voorzien van holtes die zijn behandeld met algehele nitrering om de voortdurende erosieve werking van harde glasvezels te weerstaan, waardoor de levensduur van de matrijs wordt verlengd. 718H voorgehard staal wordt gebruikt voor interne componenten, terwijl STAVAX corrosiebestendig spiegelstaal wordt gebruikt voor kleine, nauwkeurige connectoronderdelen. Alle producthoeken hebben uniforme radiussen om spanningsconcentraties te elimineren, waardoor scheuren tijdens thermische cycli of schokken worden voorkomen.
**Gebalanceerd koelsysteem (sleutel tot het beheersen van kromtrekken en dimensionele afwijkingen)**
Bumpers en dashboards zijn dunwandige onderdelen met een groot oppervlak (1,8–2,5 mm dik), maar interne ribben en montagenokken kunnen een dikte bereiken van 4–6 mm; deze ongelijkheid leidt gemakkelijk tot ongelijkmatige krimp en afwijkingen in de montagespleet. De mallen maken gebruik van omhullende conforme koelkanalen, met spiraalvormige koelkernen ingebed in dikwandige nokken; symmetrische kanaalindelingen links en rechts minimaliseren de temperatuurverschillen. De matrijstemperaturen worden nauwkeurig per zone geregeld: 55–65°C voor ASA-exterieuronderdelen; 70–80°C voor ABS/PC-interieuronderdelen; 80–90°C voor chassisonderdelen van glasvezel/nylon; en 35–45°C voor gemodificeerde PP-interieuronderdelen. Hogere matrijstemperaturen verhogen de kristalliniteit van nylon, waardoor de oliebestendigheid en stijfheid worden verbeterd, terwijl gematigde temperaturen voor uitwendige onderdelen de interne vormspanning verminderen, waardoor duurzaamheid op lange termijn tegen scheuren in buitenomgevingen wordt gegarandeerd.
**Optimalisatie van ventilatie en gebalanceerde uitwerping**
Grote carrosseriepanelen hebben lange smeltstroompaden; doorlopende, fijne ventilatiesleuven (0,012–0,015 mm diep) zijn ingebouwd op laslijnen en hoeken, met extra ventilatie-inzetstukken geplaatst op diepe riblocaties om een snelle gasevacuatie tijdens het vullen op hoge snelheid te vergemakkelijken, waardoor verbranding en zwakte van de laslijn worden voorkomen. Grote dashboards en bumpers maken gebruik van een combinatie van meerpunts gebalanceerde uitwerpblokken en pennen om een uniforme uitwerpkracht te garanderen, waardoor spanningsvlekken ("wit worden") en plaatselijke vervorming worden voorkomen; De slanke grilles en spatborden zijn uitgerust met extra uitwerpmechanismen om te zorgen dat ze uit de vorm kunnen worden gehaald zonder te buigen. Normen voor installatie en configuratie van matrijzen
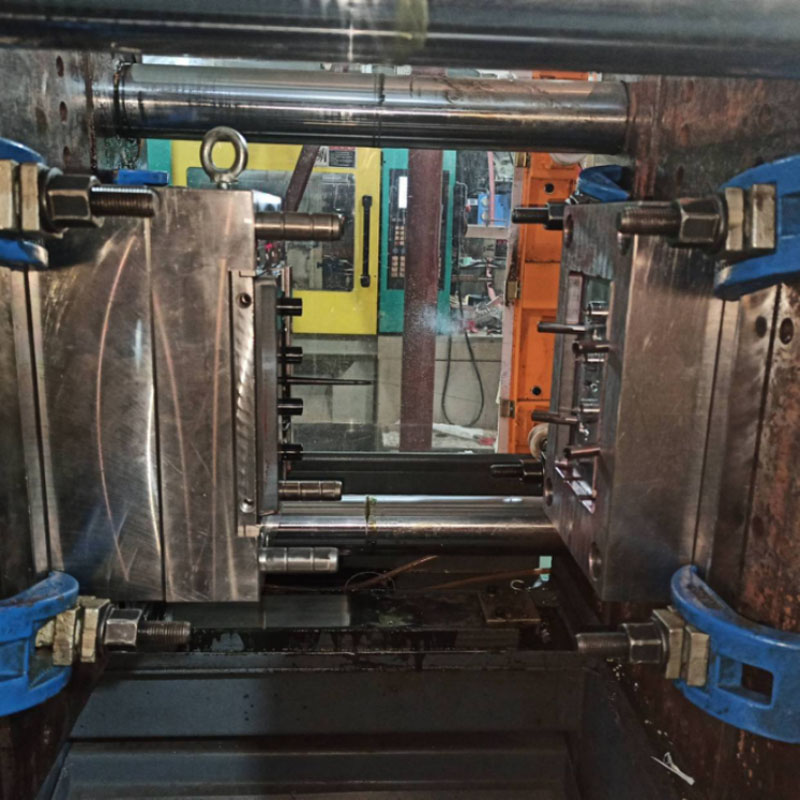
Grote mallen voor bumpers en instrumentenpanelen worden gecombineerd met 800T–1600T spuitgietmachines; klemplaten moeten gelijkmatig worden vastgedraaid om de hoge drukinjectiekrachten te weerstaan en het openen van de matrijs (flits) over grote oppervlakken te voorkomen. Op de koelcircuits zijn flowmonitors geïnstalleerd om een onbelemmerde circulatie te garanderen; hoge-/lagedruk-getrapte klembescherming is gekalibreerd om automatisch de matrijs te openen als achtergebleven spruw of vreemde voorwerpen worden gedetecteerd, waardoor schade aan dure grote matrijzen wordt voorkomen; en vaten worden grondig gereinigd voordat vlamvertragende of glasvezelversterkte onderdelen worden geproduceerd om resten van incompatibele materialen te verwijderen.
III. Belangrijke controlepunten voor het spuitgietproces
Algemene processtrategie: voorzichtig vullen met lage afschuiving, gefaseerde houddruk (tweetraps) en voldoende, uitgebalanceerde koeling om interne spanningen te minimaliseren en de slagvastheid en weersbestendigheid bij lage temperaturen te verbeteren.
Gezoneerde vattemperatuurregeling
ASA-exterieuronderdelen: 180–210°C; De temperatuur van het mondstuk mag niet hoger zijn dan 215°C (overmatige hitte veroorzaakt ontleding van de UV-stabilisator en daaropvolgende vergeling).
ABS/PC-interieuronderdelen: 190–250°C; De temperatuur mag strikt genomen niet hoger zijn dan 260°C (bij hoge temperaturen komen vluchtige gassen vrij, waardoor de geurniveaus in het interieur de limieten overschrijden).
PA6+30GF chassisdelen: 230–260°C; temperaturen boven 270°C veroorzaken nylonontleding en aanzienlijk sterkteverlies.
Transparante PC-lampafdekkingen: 270–300°C; te lage temperaturen resulteren in slechte vloei- en laslijnen.
Gefaseerd vulproces met variabele snelheid
Voor onderdelen met een lange doorstroom, zoals bumpers en instrumentenpanelen, wordt een drietraps variabel snelheidsprofiel gebruikt: bufferen op lage snelheid bij de poort, vullen op middelhoge tot hoge snelheid voor het hoofdgedeelte en verminderde snelheid op de laslocatie in de distale holte om interne spanning veroorzaakt door moleculaire afschuiving te minimaliseren. Met glasvezel versterkte chassisonderdelen worden gedurende de hele cyclus op middelmatige tot lage snelheden gevuld om "zwevende vezels"-defecten te verminderen en de uniformiteit van het oppervlak te garanderen. De injectiedruk is ingesteld op 90–130 bar; onvoldoende druk resulteert in zwakke laslijnen die vatbaar zijn voor breuk tijdens botsingen met voertuigen, terwijl overmatige druk zware spanningen en interne spanningsaccumulatie veroorzaakt, wat leidt tot scheuren bij thermische cycli.
Tweetraps geënsceneerde houddruk
Kristallijne materialen zoals PP en PA6 vertonen een hoge krimp; daarom is een tweetraps houddrukprofiel (begin- en secundaire trappen) vereist om voldoende materiaalcompensatie te garanderen. De vasthoudtijden zijn vastgesteld op 6–10 seconden voor dunwandige buitenbekleding en 15–22 seconden voor dikwandige chassismontagebeugels om de krimp bij koeling te compenseren en verzinkingssporen aan het oppervlak te elimineren. De vasthoudfase loopt gelijktijdig met de materiaalaccumulatie om de vormcyclus te verkorten.
Specificaties voor koeling en verwijdering van onderdelen
De koeltijden zijn gebaseerd op een snelheid van 3–5 seconden per 1 mm wanddikte; Een bumperschaal van 2 mm heeft bijvoorbeeld 10–14 seconden koeling nodig. Onvoldoende koeling brengt de maatvastheid in gevaar; onderdelen kunnen na de installatie van het voertuig voortdurend krimpen en vervormen, wat leidt tot grotere montageopeningen. Het openen en uitwerpen van de matrijs gebeurt met lage, constante snelheden, en onderdelen worden verwijderd door servoaangedreven robotarmen op de geautomatiseerde lijn. Handmatig contact met externe onderdelen is ten strengste verboden om te voorkomen dat olie of vet de hechting van daaropvolgende coatings of bekledingen aantast. Na verwijdering moeten de onderdelen plat op speciale armaturen worden gelegd; Het stapelen of samendrukken van hete kunststof onderdelen is verboden.
Wij zijn een fabrikant van kunststof auto-onderdelen en leveren hoogwaardige productie van kunststof auto-onderdelen. Zolang u kunststof gietproducten voor auto-onderdelen wilt aanpassen/ontwikkelen, kunt u ons vinden. We beschikken over een professioneel spuitgietontwerp en een volwassen productietechnologie, waardoor u one-stop-service krijgt, van productontwerp tot matrijzenbouw, productproductie, productverpakking en producttransport. Wij kunnen u bij elke schakel helpen. Zolang u bij ons komt, zullen wij u de ultieme service bieden en u tevreden stellen op het gebied van productkwaliteit, productietijd, informatiedialoog, enz.
|
Productnaam |
Vormgeving van loopband |
|
Pls bieden |
2D, 3D, monsters of de grootte van de meerhoekfoto's |
|
Schimmel tijd |
20-35 dagen |
|
Producttijd |
7-15 dagen |
|
Vormprecisie |
+/-0,01 mm |
|
Schimmel leven |
50-100 miljoen schoten |
|
Productieproces |
Audittekeningen - matrijsstroomanalyse - ontwerpvalidatie - Aangepaste materialen - matrijsverwerking - kernverwerking - elektrodebewerking - Runner-systeem verwerking - verwerking en inkoop van onderdelen - aanvaarding van machinale bewerking - holte oppervlaktebehandelingsproces - complexe modus Die - Het geheel oppervlaktecoating van de matrijs - montageplaat - matrijsmonster - monstertest - verzending monsters |
|
Schimmelholte |
Eén holte, meerdere holtes of hetzelfde verschillende producten worden samen gemaakt |
|
Vormmateriaal |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Runner-systeem |
Hotrunner en coldrunner |
|
Basismateriaal |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Finish |
Pitting het woord, spiegelafwerking, mat oppervlak, strepen |
|
Standaard |
HASCO, DME of afhankelijk van |
|
Belangrijkste technologie |
Frezen, slijpen, CNC, EDM, draad snijden, snijden, EDM, draaibanken, oppervlakteafwerking, enz. |
|
Software |
CAD,PRO-E,UG Ontwerptijd: 1-3 dagen (normale omstandigheden) |
|
Productmateriaal |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HEUPEN,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Kwaliteitssysteem |
ISO9001:2008 |
|
Tijd vaststellen |
20 dagen |
|
Apparatuur |
CNC, EDM, afsnijden Machine, plastic machines, enz. Plastic koffervorm zhe jiang |


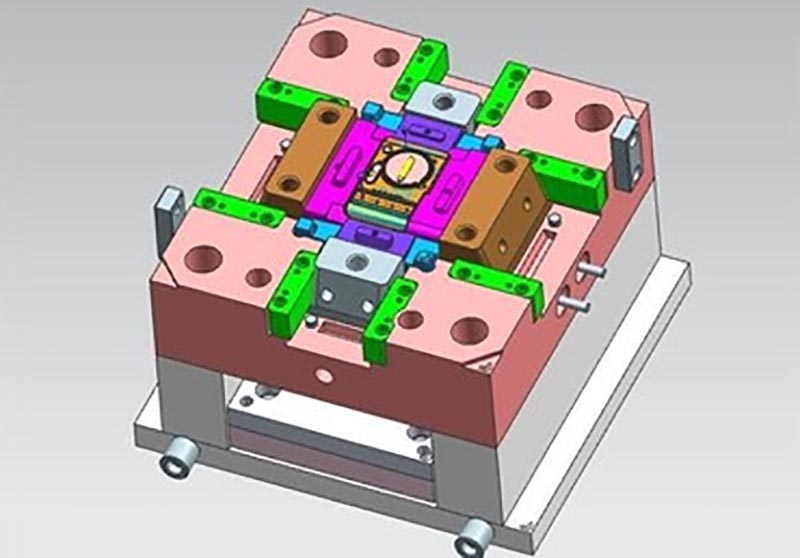
Kunststof spuitgietmatrijzen maken

Kunststof gietspecificaties

Vormontwerp:



Transactieproces:

Schimmel testen:


Productverpakking

Fabriek
Wij zijn een op maat gemaakte plastic malfabriek. Onze fabriek is een maker van kunststof spuitgietmatrijzen. we hebben 17 jaar ervaring in professionele op maat gemaakte plastic mallen en 10 jaar ervaring in de buitenlandse handel. Wij zijn op maat gemaakte Plastic Mold-leverancier. Wij kunnen op maat gemaakte Plastic Mold-service bieden. Onze fabriek kan de spuitgegoten plastic onderdelen maken en de kwaliteit van de producten zal u tevreden stellen.
We hebben meer dan 50 hoogwaardige machines en honderden ingenieurs en ontwerpers. We kunnen one-stop-service bieden, van productontwerp - matrijzenbouw - productproductie - productverpakking - transport. We hebben een complete productieketen. Wij kunnen aan al uw wensen voldoen.
Diensten die wij leveren:
Professionele op maat gemaakte matrijsservice, ontwerp en productie van kunststof matrijzen. Productie van kunststofproducten, productontwerp, matrijsontwerp, aanpassing van blaasvormen, aanpassing van rotatiematrijzen, aanpassing van spuitgietmatrijzen. 3D-printdiensten, CNC-productiediensten, productverpakkingen, op maat gemaakte verpakkingen, verzenddiensten.










We houden ons altijd eerst aan de principes van kwaliteit en tijd eerst. Terwijl u klanten producten van de hoogste kwaliteit biedt, probeert u de productie-efficiëntie te maximaliseren en de productietijd te verkorten. Met trots kunnen wij elke klant vertellen dat ons bedrijf sinds de oprichting geen enkele klant heeft verloren. Als er een probleem is met het product, zullen wij actief naar een oplossing zoeken en onze verantwoordelijkheid tot het einde toe nemen.

Veelgestelde vragen
Vraag 1: Handelt u in een bedrijf of fabrikant?
A: Wij zijn fabrikanten.
Vraag 2. Wanneer kan ik de offerte krijgen?
A: We citeren meestal binnen 2 dagen nadat we uw aanvraag hebben ontvangen.
Als u zeer dringend bent, kunt u ons bellen of ons dit in uw e-mail vertellen, zodat we eerst een offerte voor u kunnen maken.
Q3. Hoe lang is de doorlooptijd voor schimmel?
A: Het hangt allemaal af van de grootte en complexiteit van de producten. Normaal gesproken bedraagt de doorlooptijd 25 dagen.
Q4. Ik heb geen 3D-tekening, hoe moet ik aan het nieuwe project beginnen?
A: U kunt ons een vormmonster bezorgen, wij zullen u helpen het 3D-tekeningontwerp af te ronden.
Vraag 5. Hoe kunt u vóór verzending de kwaliteit van het product garanderen?
A: Als u niet naar onze fabriek komt en ook geen derde partij voor inspectie heeft, zullen wij uw inspectiemedewerker zijn.
We zullen u een video leveren voor details over het productieproces, inclusief procesrapport, productgroottestructuur en oppervlaktedetail, verpakkingsdetails enzovoort.
Vraag 6. Wat zijn uw betalingsvoorwaarden?
A: Vormbetaling: 40% aanbetaling per T/T vooraf, 30% tweede vormbetaling voordat de eerste proefmonsters worden verzonden, 30% vormsaldo nadat u akkoord bent gegaan met de definitieve monsters.
B: Productiebetaling: 50% aanbetaling vooraf, 50% vóór verzending van de definitieve goederen.
Vraag 7: Hoe zorgt u voor een langdurige en goede relatie met ons bedrijf?
EEN:1. We behouden een goede kwaliteit en een concurrerende prijs om ervoor te zorgen dat onze klanten profiteren van producten van de beste kwaliteit.
2. Wij respecteren elke klant als onze vriend en doen oprecht zaken en sluiten vriendschap met hen, waar ze ook vandaan komen.
Hottags: Kunststof auto-onderdelen gieten, China, fabrikant, leverancier, fabriek, aangepast, groothandel, koop, kwaliteit, nieuwste verkoop, gemaakt in China
Gerelateerde categorie
Stuur onderzoek
Stel gerust uw vraag via onderstaand formulier. Wij zullen u binnen 24 uur antwoorden.