Thuis
>
Product > Core Customization Service > Aangepaste vorm > kunststof samll wiegonderdelen gieten
Product
- Core Customization Service
- Gezondheidszorg
- Elektronische apparaten en instrumenten
- Mallen voor moeder- en kindbenodigdheden
- Recreatieve sporten
- Woninginrichting Kunst
- Auto-accessoires
- Transport en opslag
- Verlichtingsarmaturen
- Bouwapparatuur
- Verpakkingsproduct
- Educatief en laboratoria
- Kleding Bagage Accessoires
- Verzorgings- en reinigingsproducten
- Land- en bosbouw
- Mechanische uitrusting
- Dierbenodigdheden
- Keukengerei
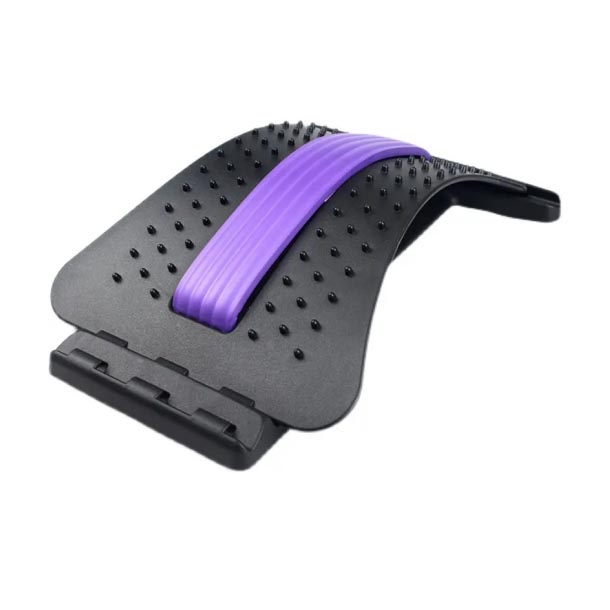
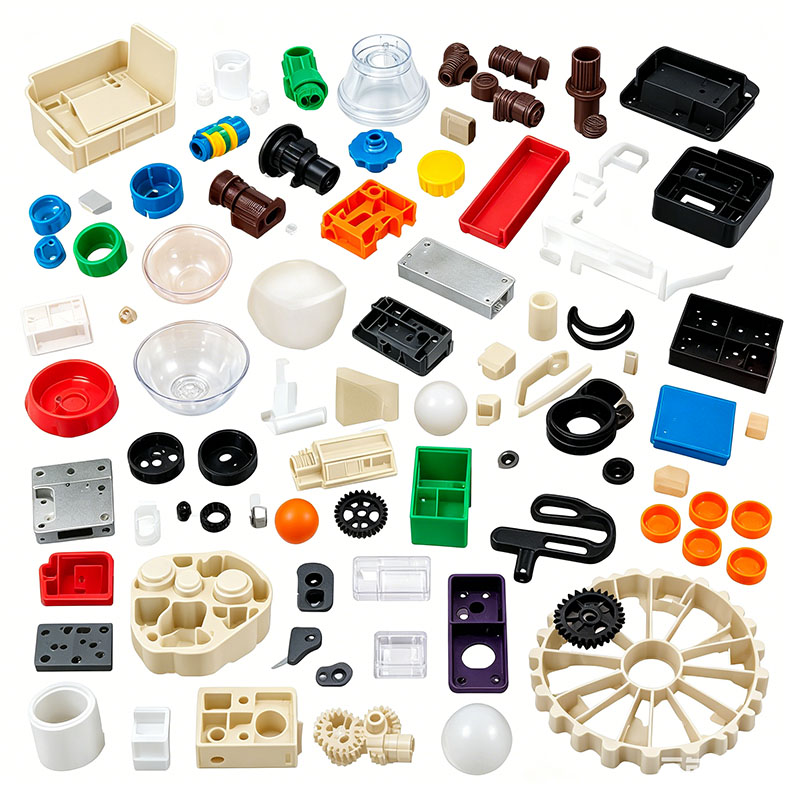
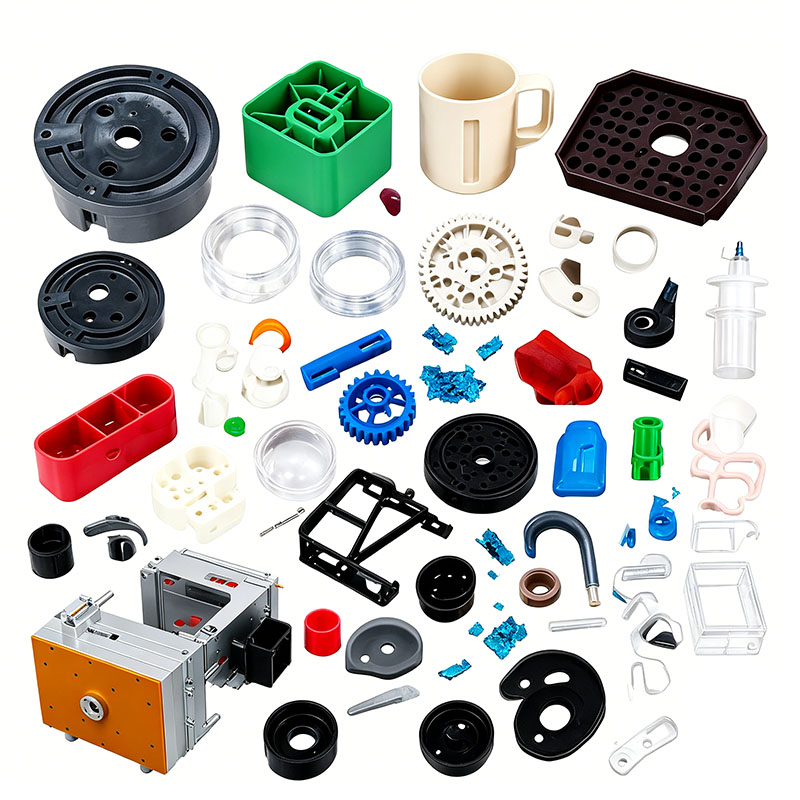
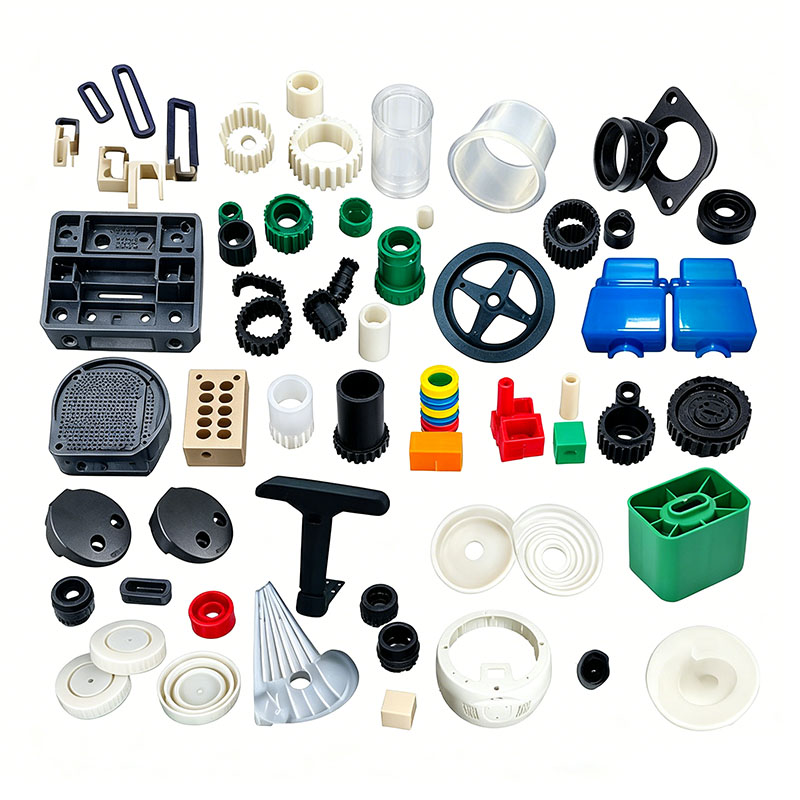
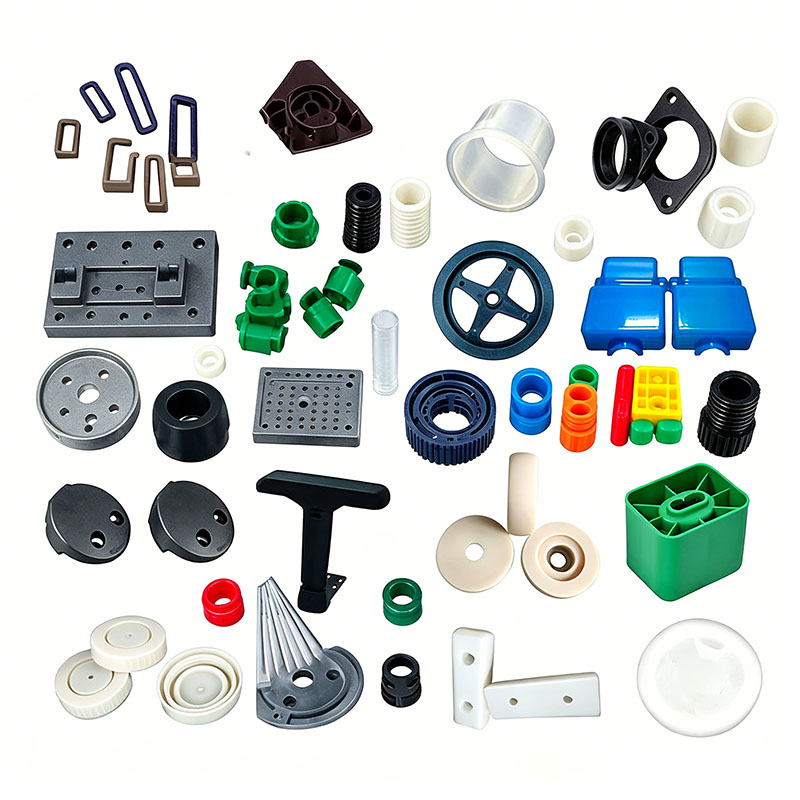
kunststof samll wiegonderdelen gieten
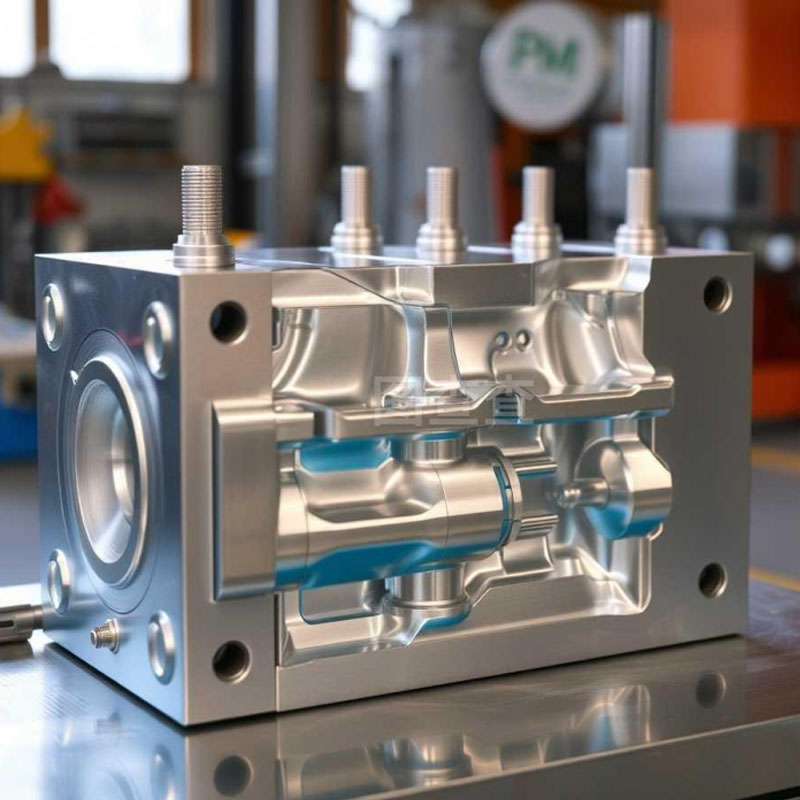
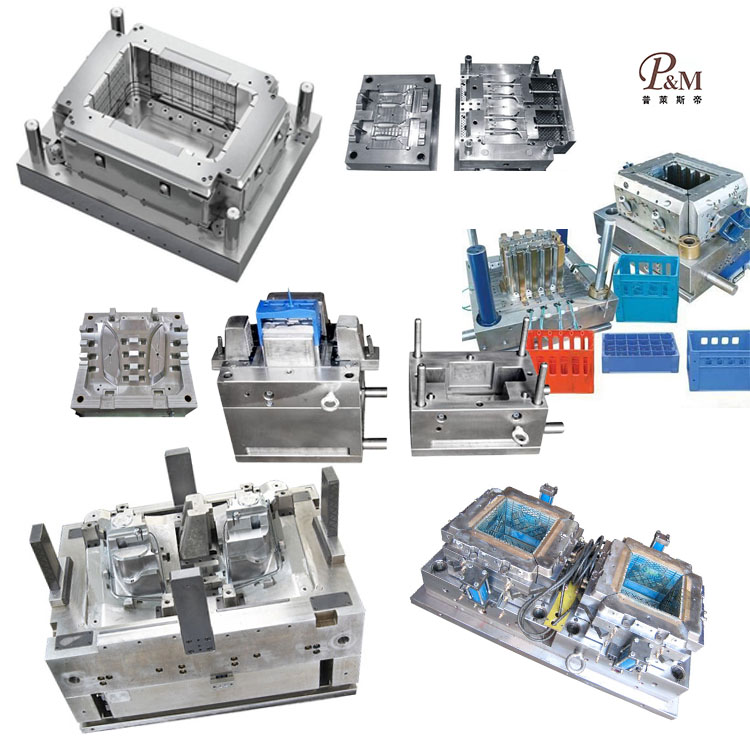
Ningbo (P&M) Plastic Metal Products Co., Ltd. heeft 17 jaar ervaring in de productie van matrijzen en kan het vormen van plastic wiegonderdelen op maat maken. Wij bieden professionele op maat gemaakte kunststof wiegonderdelen vormdiensten, en wij zijn een professionele fabrikant van kunststof wiegonderdelen. Wij hebben voldoende ervaring met het selecteren van productgrondstoffen en matrijsmaterialen. Tijdens het aanpassen van het gieten van kunststof wiegonderdelen kan onze fabriek one-stop-service bieden. We hebben ontwerp- en productiemogelijkheden met betrekking tot het gieten van kunststof wiegonderdelen, zoals: CAD-ontwerp, matrijzenbouw, spuitgieten, productie van kunststofproducten, assemblage en andere technologieën.
Stuur onderzoek
Productomschrijving
Daarnaast heeft ons bedrijf samenwerkingsrelaties opgebouwd met leveranciers van kunststofgrondstoffen, drukfabrikanten, enz. om de levering van grondstoffen en drukkwaliteit te garanderen. Door onze rijke ervaring en perfecte toeleveringsketen kan ons bedrijf klanten hoogwaardige, op maat gemaakte kunststof wiegonderdelenvormproducten bieden om aan hun specifieke behoeften te voldoen. Tegelijkertijd hebben we 10 jaar professionele ervaring in de buitenlandse handel, begrijpen we het buitenlandse handelsproces en kunnen we onze klanten beter van dienst zijn. Voor kunststof gietproducten voor wiegonderdelen kunnen we overeenkomstige kunststof onderdelen maken, wat voornamelijk gebeurt via spuitgietmatrijzen.
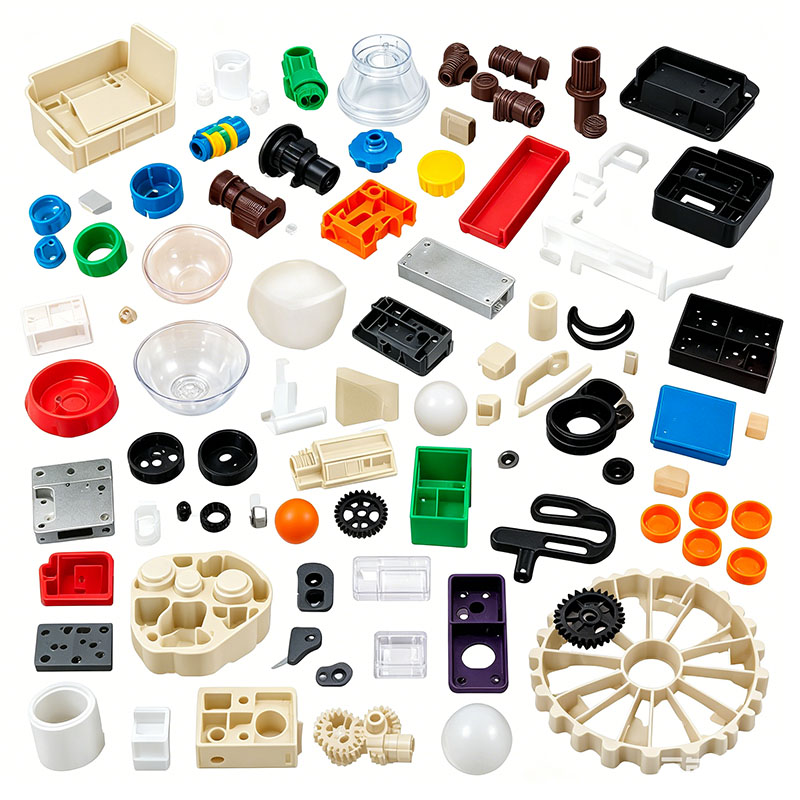
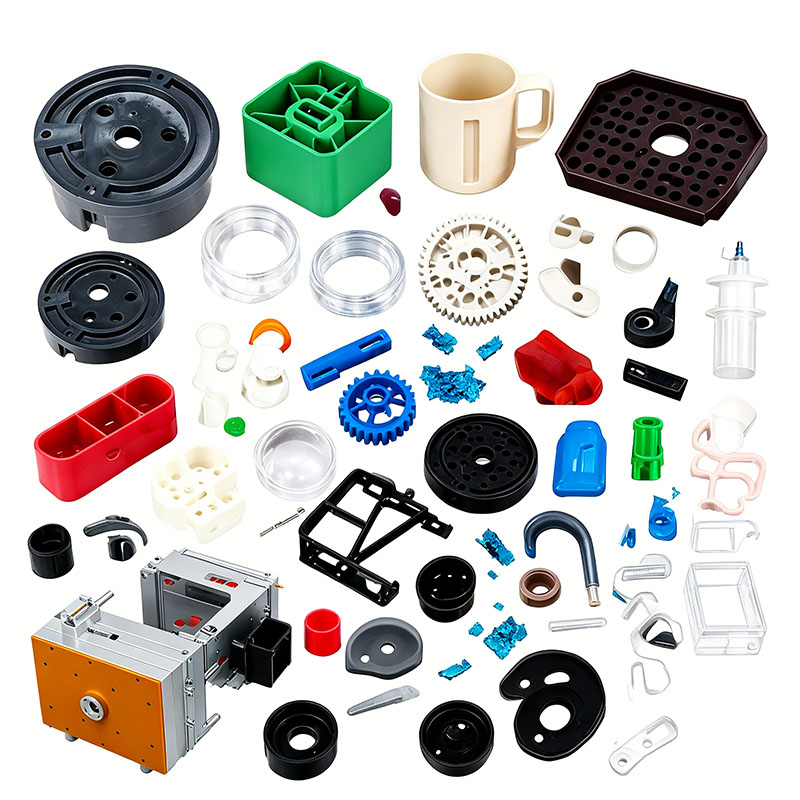
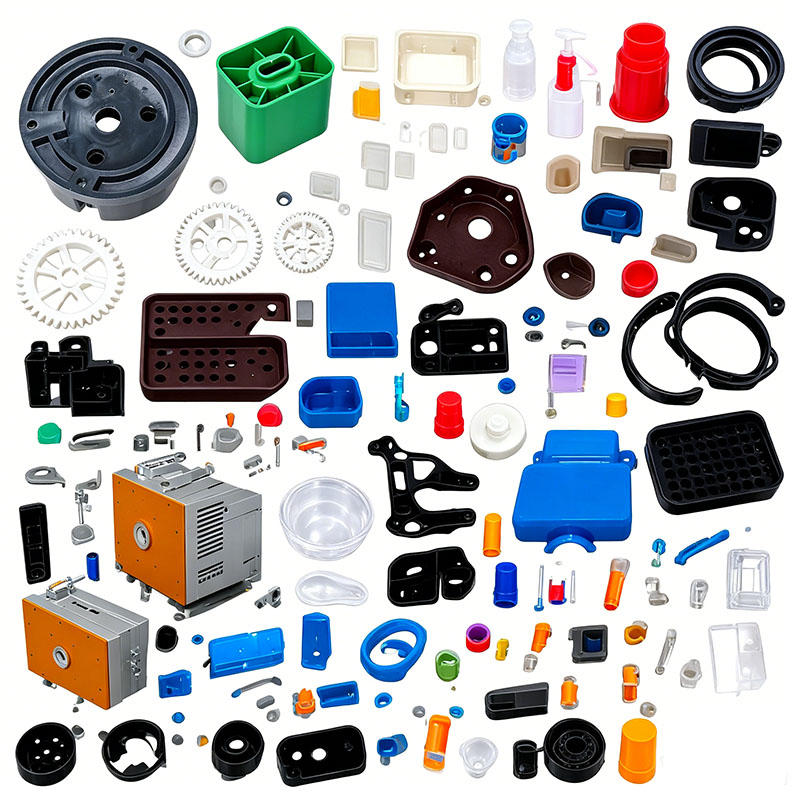
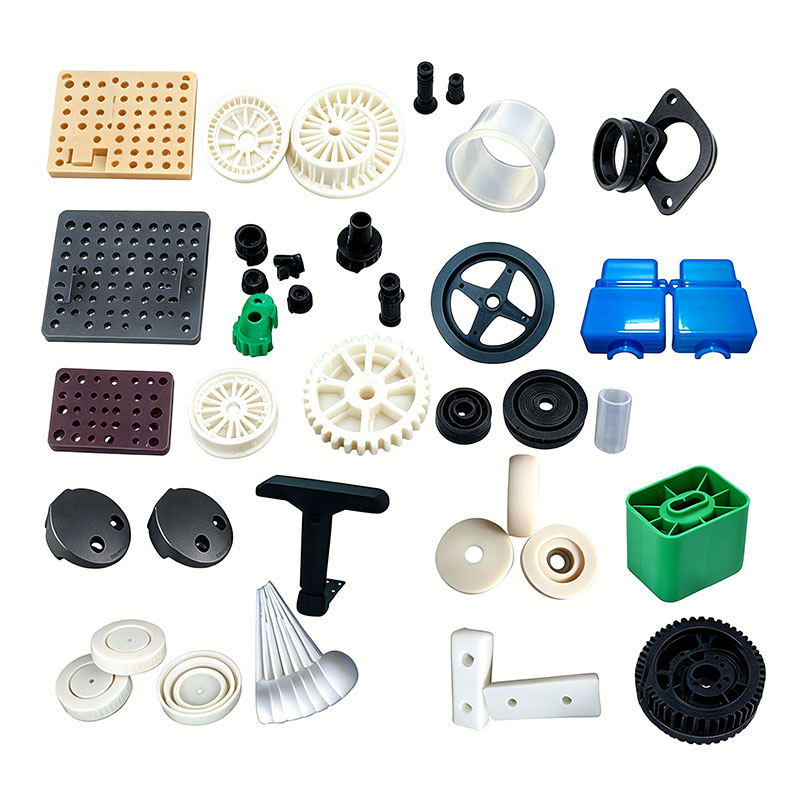
Plastic onderdelen voor babywiegjes, zoals eindkappen voor rails, stille zwenkwielen, bedbodemclips, verstelsloten, beschermende bumpers, bevestigingspunten voor speelgoed, frameverbindingsbussen en matrasbevestigingsclips, komen in direct contact met baby's. Bijgevolg zijn ze onderworpen aan strikte verplichte normen met betrekking tot de afwezigheid van bramen en geuren, milieuveiligheid, taaiheid en slagvastheid, en veilige maatspelingen; het hele spuitgietproces is onderworpen aan veel strengere controles dan dat van standaard kunststof onderdelen. De workflow bestaat uit vijf belangrijke fasen: controle en voorbehandeling van grondstoffen, aanpassing van de matrijs, spuitgieten, nabewerking en meerfasige veiligheidskwaliteitsinspecties. Het gestandaardiseerde productieproces wordt hieronder gedetailleerd beschreven.
I. Inname en voorbehandeling van grondstoffen (de eerste verdedigingslinie voor veilige productie)
Materialen die prioriteit krijgen voor plastic onderdelen voor babybedjes zijn onder meer voedselveilig PP, gemodificeerd PE, zacht TPE en zeer sterk ABS. Het gebruik van gerecycled schroot of niet-milieuvriendelijke weekmakers is ten strengste verboden. Inkomende grondstoffen moeten vergezeld gaan van testrapporten die de naleving van de RoHS-normen en limieten voor ftalaten en zware metalen bevestigen; materialen worden pas tot de inventaris toegelaten nadat ze de Inkomende Kwaliteitscontrole (IQC)-verificatie hebben doorstaan.
Proportioneren en mengen: Voor zichtbare componenten worden nieuwe materialen gebruikt; het toegevoegde aandeel gerecycled aangiet-/lopermateriaal mag niet meer dan 10% bedragen, terwijl het opnemen van gerecycled materiaal ten strengste verboden is voor dragende sloten en beschermende railcomponenten. Voor het kleuren worden milieuvriendelijke, geurloze kleurmasterbatches toegevoegd, samen met antiverouderingsmasterbatches en losmiddelen van voedingskwaliteit. Het mengen op lage snelheid wordt gedurende 6-10 minuten uitgevoerd om geurvorming of agglomeratie van deeltjes veroorzaakt door wrijvingswarmte te voorkomen. Zachte TPE-materialen worden afzonderlijk gemengd om kruisbesmetting met harde kunststoffen te voorkomen.
Drogen en ontvochtigen: PP en PE hebben een zeer lage waterabsorptie; oppervlaktevocht wordt verwijderd door slechts één uur te drogen bij 60°C onder vochtige omstandigheden. Decoratieve onderdelen van ABS-rails worden gedurende drie uur bij 80°C gedroogd om "zilverstrepen"-defecten te voorkomen. Transparante PC-beschermende onderdelen worden gedurende vier uur bij 110°C ontvochtigd. Zachte TPE-materialen hoeven niet langdurig te drogen; een korte periode van vochtverwijdering bij lage temperatuur is voldoende. Het droogproces vindt plaats in afgesloten trechters om verontreiniging door stof of olie te voorkomen, waardoor het risico op scherpe geuren in de afgewerkte vormdelen wordt geëlimineerd. II. Debuggen van babybedjes en machine-installatie
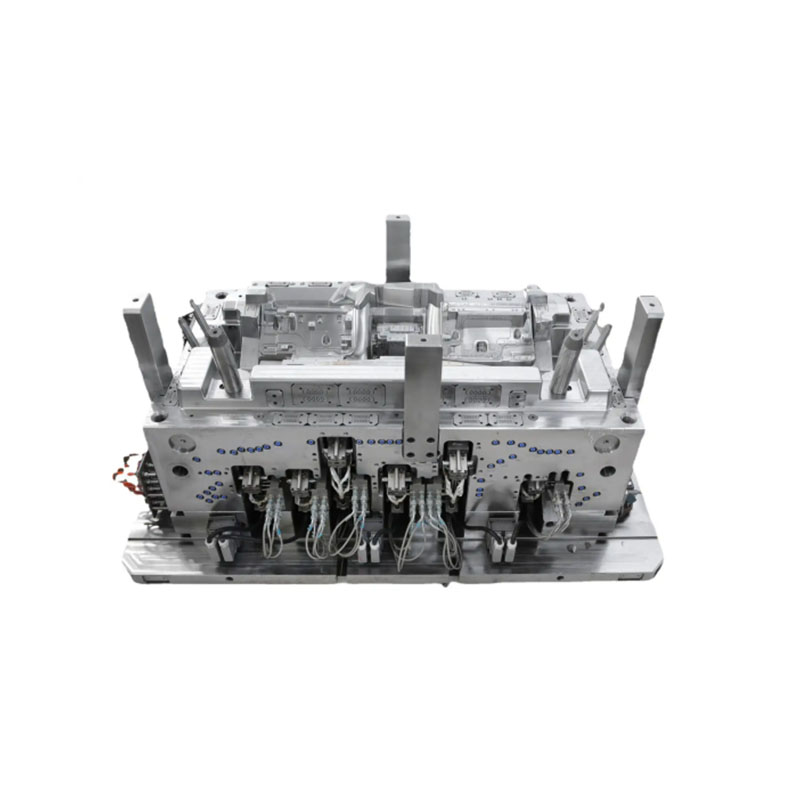
Plastic onderdelen voor babybedjes hebben doorgaans afgeronde veiligheidsontwerpen; Het matrijsontwerp geeft prioriteit aan het vermijden van scherpe flitsen en kleine, gemakkelijk los te maken fragmenten, waardoor specifieke vereisten nodig zijn voor matrijsstaal, ontluchting, uitwerpsystemen en scheidingslijnconfiguraties.
S136 spiegelgepolijst staal is geselecteerd voor esthetische holtecomponenten om krassen op het oppervlak te voorkomen, terwijl slijtvast P20-staal met nitreerbehandeling wordt gebruikt voor dragende vergrendelingsmechanismen om duurzaamheid te garanderen en braamvorming bij herhaaldelijk openen en sluiten te voorkomen. Alle malranden en hoeken zijn afgerond (R-afgerond) om scherpe punten bij de bron te elimineren. Kleine componenten met klikbevestiging worden geproduceerd met behulp van mallen met 8 holtes, terwijl grote eindkappen van de leuning gebruik maken van mallen met één holte om een uniforme vulling te garanderen en korte schoten te voorkomen.
Koelkanalen zijn ontworpen om de contouren van het onderdeel te volgen en zorgen voor een evenwichtige koeling om kromtrekken en vervorming te minimaliseren, waardoor gaten in de montage worden voorkomen die gevaar voor vingers kunnen opleveren. Fijne ventilatiesleuven (0,012 mm diep) zijn machinaal aangebracht in scheidingsoppervlakken en uitwerppennen om gassen uit de afbraak van polymeer effectief af te voeren, waardoor geurtjes en verbrande zwarte plekken worden geëlimineerd.
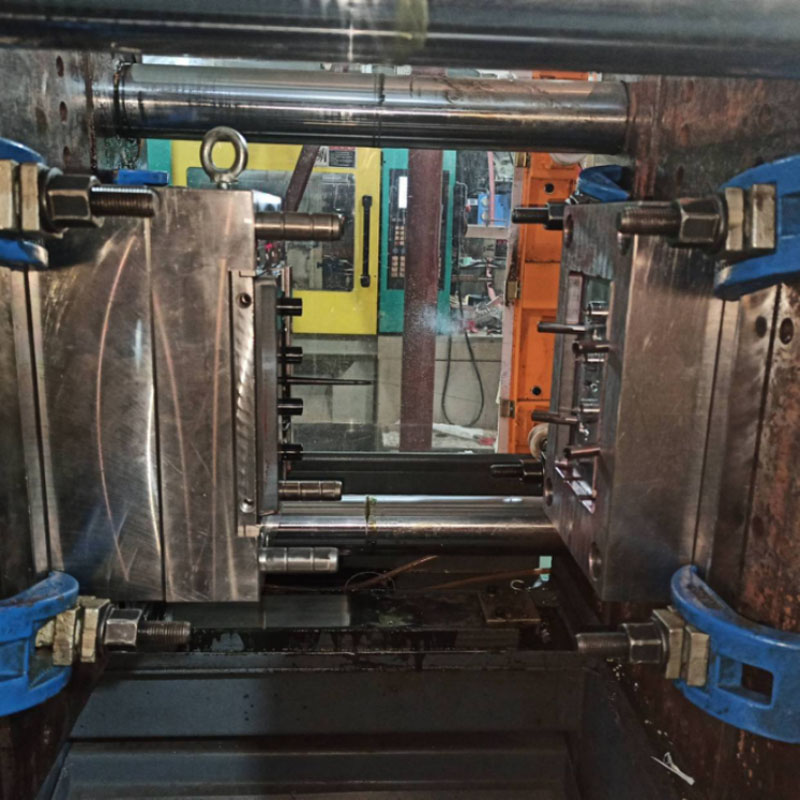
Nadat de matrijs op de machine is gehesen en is aangesloten op koel- en temperatuurcontrolesystemen, verwarmt de matrijstemperatuurregelaar de eenheid gedurende 30 minuten voor, terwijl het scheidingsoppervlak wordt geïnspecteerd op lekkage. De lagedruk-schimmelbescherming is gekalibreerd om automatisch te openen bij het detecteren van kleine aanspuitresten of vreemde voorwerpen, waardoor schimmelschade en vervuiling van producten met metaalspaanders wordt voorkomen. Voordat de productie begint, worden de scheidingsoppervlakken handmatig gepolijst om bewerkingsbramen te verwijderen, zodat de onderdelen bij het verwijderen van de vorm vlamvrij zijn.
III. Gestandaardiseerd spuitgietcyclusproces
Spuitgietmachines variërend van 160T tot 450T worden geselecteerd op basis van de componentgrootte. De vormcyclus omvat het sluiten van de matrijs, het vullen met injectie, het vasthouden van druk, het koelen en het openen/uitwerpen/verwijderen van de matrijs; procesparameters zijn geoptimaliseerd om lage interne spanning, braamvrije afwerkingen en minimale geur te garanderen. Bij de matrijsklemfase wordt gebruik gemaakt van viertraps snelheidsregeling; hogedrukklemming zorgt voor een strakke pasvorm op de scheidingslijn, waardoor flits effectief wordt voorkomen. Bij het injectievullen wordt gebruik gemaakt van variabele snelheden: middelhoge tot hoge snelheden worden gebruikt voor de dunwandige uiteinden van vangrails om korte schoten te voorkomen, terwijl lage snelheden worden gebruikt voor dikwandige vergrendelingscomponenten om door schuifkracht veroorzaakte thermische degradatie en het vrijkomen van irriterende geuren te minimaliseren. De vattemperaturen zijn strikt gereguleerd (190–220°C voor PP, 180–205°C voor ABS en 170–190°C voor TPE) om oververhitting te voorkomen, wat de afbraak van plastic en het vrijkomen van schadelijke stoffen zou kunnen veroorzaken.
De houddruk wordt in twee fasen uitgeoefend om de plastische krimp te compenseren en losse assemblages te voorkomen die worden veroorzaakt door het samentrekken van klikverbindingen en bussen; De houdtijden worden aangepast op basis van de wanddikte, waarbij 12-20 seconden worden toegewezen voor structurele onderdelen die groter zijn dan 3 mm. De koeltijd is ingesteld op 3-4 seconden per millimeter wanddikte om ervoor te zorgen dat het onderdeel volledig uithardt en vervorming of kromtrekken tijdens het ontvormen wordt voorkomen.
De processen voor het openen en uitwerpen van de mal worden soepel en bij lage snelheden uitgevoerd om te voorkomen dat overmatige kracht verbleking, barsten of het ontstaan van fijn vuil veroorzaakt. Geautomatiseerde productielijnen maken gebruik van robotarmen voor het verwijderen van onderdelen om verontreiniging door handmatige behandeling (zoals olie) te voorkomen, gevolgd door de automatische scheiding van poortafval; sprue/runner-schroot wordt vermalen, verzegeld en opgeslagen, met strikte controles op de hergebruikverhouding.
IV. Vormgeving na het vormen en stressverlichtingsprocessen
Vers ontvormde onderdelen behouden de openingen en fijne scheidingslijnen, waardoor nauwkeurige nabewerking nodig is om scherpe randen te elimineren die baby's zouden kunnen schaden.
Poort- en braambehandeling: Cold-runner-poorten worden netjes verwijderd met behulp van speciaal knipgereedschap; krachtig scheuren waardoor inkepingen kunnen ontstaan, is ten strengste verboden. Fijne flits wordt verwijderd via ultrasoon slijpen of licht handmatig schuren met fijnkorrelig papier, en alle randen zijn afgerond om een gladde, probleemloze afwerking te garanderen. De bumperstrips van zacht TPE-rubber zijn bijgesneden en ontbraamd om te voorkomen dat fragmenten loskomen als een baby erop bijt of kauwt.
Gloeien voor spanningsverlichting: Stijve ABS- en PC-beschermingscomponenten ondergaan een langzaam koelproces in een heteluchtoven (twee uur lang op een constante temperatuur van 60 °C gehouden) om interne vormspanningen te elimineren. Dit voorkomt scheuren bij latere montage of impact en vermindert de geuremissie. Bedwielen en gespen die een lichte kromming vertonen, ondergaan een thermische hervorming bij lage temperatuur in een armatuur om een naadloze pasvorm tijdens de montage te garanderen.
Oppervlakteverwerking: Er wordt alleen milieuvriendelijke verf op waterbasis aangebracht en markeringen worden aangebracht via inktvrije zeefdruk om oplosmiddelresten te elimineren; zachte TPE-componenten vereisen geen oppervlaktebehandeling en gaan na het stofverwijderen over op kwaliteitscontrole. Alle verwerkingsgereedschappen worden regelmatig gereinigd om te voorkomen dat olie of metaalstof zich aan de oppervlakken van de plastic onderdelen hecht.
Wij zijn een fabrikant van kunststof wiegonderdelen en leveren hoogwaardige productie van kunststof wiegonderdelen. Zolang u kunststof gietproducten voor wiegonderdelen wilt aanpassen/ontwikkelen, kunt u ons vinden. We beschikken over een professioneel spuitgietontwerp en een volwassen productietechnologie, waardoor u one-stop-service krijgt, van productontwerp tot matrijzenbouw, productproductie, productverpakking en producttransport. Wij kunnen u bij elke schakel helpen. Zolang u bij ons komt, zullen wij u de ultieme service bieden en u tevreden stellen op het gebied van productkwaliteit, productietijd, informatiedialoog, enz.
|
Productnaam |
Vormgeving van loopband |
|
Pls bieden |
2D, 3D, monsters of de grootte van de meerhoekfoto's |
|
Schimmel tijd |
20-35 dagen |
|
Producttijd |
7-15 dagen |
|
Vormprecisie |
+/-0,01 mm |
|
Schimmel leven |
50-100 miljoen schoten |
|
Productieproces |
Audittekeningen - matrijsstroomanalyse - ontwerpvalidatie - Aangepaste materialen - matrijsverwerking - kernverwerking - elektrodebewerking - Runner-systeem verwerking - verwerking en inkoop van onderdelen - aanvaarding van machinale bewerking - holte oppervlaktebehandelingsproces - complexe modus Die - Het geheel oppervlaktecoating van de matrijs - montageplaat - matrijsmonster - monstertest - verzending monsters |
|
Schimmelholte |
Eén holte, meerdere holtes of hetzelfde verschillende producten worden samen gemaakt |
|
Vormmateriaal |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Runner-systeem |
Hotrunner en coldrunner |
|
Basismateriaal |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Finish |
Pitting het woord, spiegelafwerking, mat oppervlak, strepen |
|
Standaard |
HASCO, DME of afhankelijk van |
|
Belangrijkste technologie |
Frezen, slijpen, CNC, EDM, draad snijden, snijden, EDM, draaibanken, oppervlakteafwerking, enz. |
|
Software |
CAD,PRO-E,UG Ontwerptijd: 1-3 dagen (normale omstandigheden) |
|
Productmateriaal |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HEUPEN,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Kwaliteitssysteem |
ISO9001:2008 |
|
Tijd vaststellen |
20 dagen |
|
Apparatuur |
CNC, EDM, afsnijden Machine, plastic machines, enz. Plastic koffervorm zhe jiang |


Kunststof spuitgietmatrijzen maken

Kunststof gietspecificaties

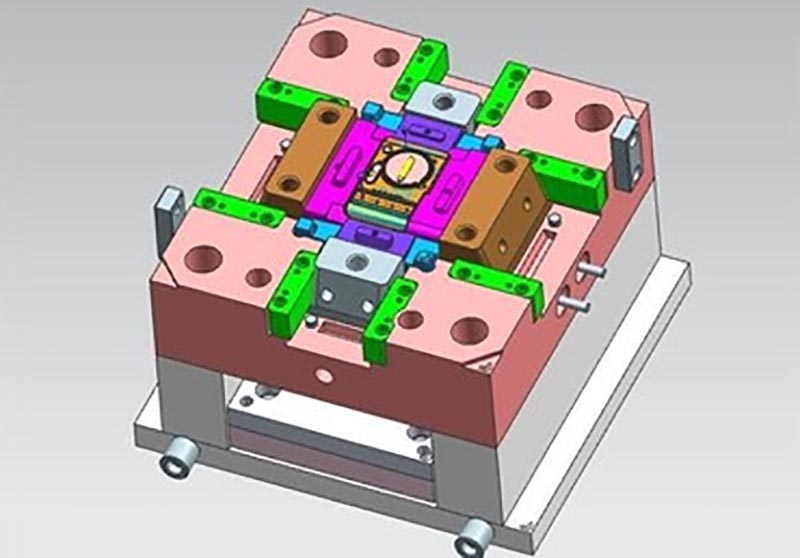
Vormontwerp:



Transactieproces:

Schimmel testen:


Productverpakking

Fabriek
Wij zijn een op maat gemaakte plastic malfabriek. Onze fabriek is een maker van kunststof spuitgietmatrijzen. we hebben 17 jaar ervaring in professionele op maat gemaakte plastic mallen en 10 jaar ervaring in de buitenlandse handel. Wij zijn op maat gemaakte Plastic Mold-leverancier. Wij kunnen op maat gemaakte Plastic Mold-service bieden. Onze fabriek kan de spuitgegoten plastic onderdelen maken en de kwaliteit van de producten zal u tevreden stellen.
We hebben meer dan 50 hoogwaardige machines en honderden ingenieurs en ontwerpers. We kunnen one-stop-service bieden, van productontwerp - matrijzenbouw - productproductie - productverpakking - transport. We hebben een complete productieketen. Wij kunnen aan al uw wensen voldoen.
Diensten die wij leveren:
Professionele op maat gemaakte matrijsservice, ontwerp en productie van kunststof matrijzen. Productie van kunststofproducten, productontwerp, matrijsontwerp, aanpassing van blaasvormen, aanpassing van rotatiematrijzen, aanpassing van spuitgietmatrijzen. 3D-printdiensten, CNC-productiediensten, productverpakkingen, op maat gemaakte verpakkingen, verzenddiensten.










We houden ons altijd eerst aan de principes van kwaliteit en tijd eerst. Terwijl u klanten producten van de hoogste kwaliteit biedt, probeert u de productie-efficiëntie te maximaliseren en de productietijd te verkorten. Met trots kunnen wij elke klant vertellen dat ons bedrijf sinds de oprichting geen enkele klant heeft verloren. Als er een probleem is met het product, zullen wij actief naar een oplossing zoeken en onze verantwoordelijkheid tot het einde toe nemen.

Veelgestelde vragen
Vraag 1: Handelt u in een bedrijf of fabrikant?
A: Wij zijn fabrikanten.
Vraag 2. Wanneer kan ik de offerte krijgen?
A: We citeren meestal binnen 2 dagen nadat we uw aanvraag hebben ontvangen.
Als u zeer dringend bent, kunt u ons bellen of ons dit in uw e-mail vertellen, zodat we eerst een offerte voor u kunnen maken.
Q3. Hoe lang is de doorlooptijd voor schimmel?
A: Het hangt allemaal af van de grootte en complexiteit van de producten. Normaal gesproken bedraagt de doorlooptijd 25 dagen.
Q4. Ik heb geen 3D-tekening, hoe moet ik aan het nieuwe project beginnen?
A: U kunt ons een vormmonster bezorgen, wij zullen u helpen het 3D-tekeningontwerp af te ronden.
Vraag 5. Hoe kunt u vóór verzending de kwaliteit van het product garanderen?
A: Als u niet naar onze fabriek komt en ook geen derde partij voor inspectie heeft, zullen wij uw inspectiemedewerker zijn.
We zullen u een video leveren voor details over het productieproces, inclusief procesrapport, productgroottestructuur en oppervlaktedetail, verpakkingsdetails enzovoort.
Vraag 6. Wat zijn uw betalingsvoorwaarden?
A: Vormbetaling: 40% aanbetaling per T/T vooraf, 30% tweede vormbetaling voordat de eerste proefmonsters worden verzonden, 30% vormsaldo nadat u akkoord bent gegaan met de definitieve monsters.
B: Productiebetaling: 50% aanbetaling vooraf, 50% vóór verzending van de definitieve goederen.
Vraag 7: Hoe zorgt u voor een langdurige en goede relatie met ons bedrijf?
EEN:1. We behouden een goede kwaliteit en een concurrerende prijs om ervoor te zorgen dat onze klanten profiteren van producten van de beste kwaliteit.
2. Wij respecteren elke klant als onze vriend en doen oprecht zaken en sluiten vriendschap met hen, waar ze ook vandaan komen.
Hottags: kunststof samll wiegonderdelen gieten, China, fabrikant, leverancier, fabriek, aangepast, groothandel, koop, kwaliteit, nieuwste verkoop, gemaakt in China
Gerelateerde categorie
Stuur onderzoek
Stel gerust uw vraag via onderstaand formulier. Wij zullen u binnen 24 uur antwoorden.