Thuis
>
Product > Core Customization Service > Aangepaste vorm > Kunststof doos met reserveonderdelen
Product
- Core Customization Service
- Gezondheidszorg
- Elektronische apparaten en instrumenten
- Mallen voor moeder- en kindbenodigdheden
- Recreatieve sporten
- Woninginrichting Kunst
- Auto-accessoires
- Transport en opslag
- Verlichtingsarmaturen
- Bouwapparatuur
- Verpakkingsproduct
- Educatief en laboratoria
- Kleding Bagage Accessoires
- Verzorgings- en reinigingsproducten
- Land- en bosbouw
- Mechanische uitrusting
- Dierbenodigdheden
- Keukengerei
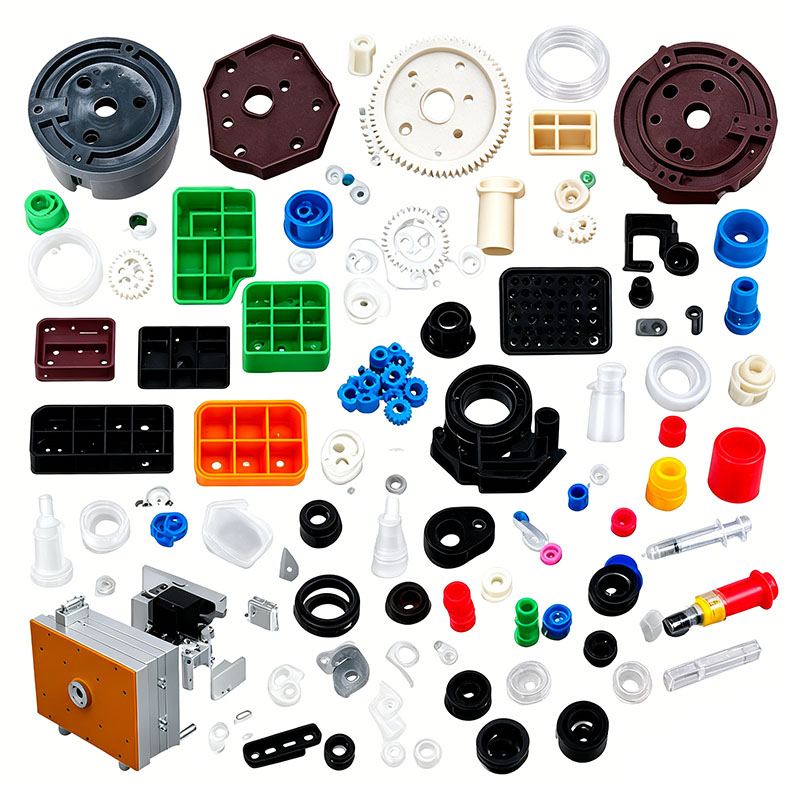
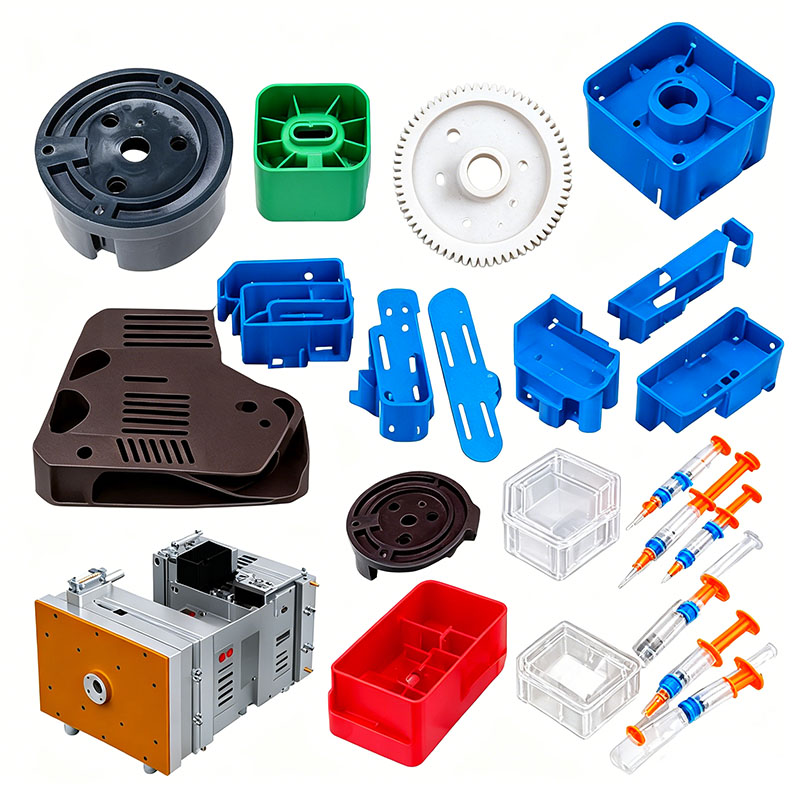
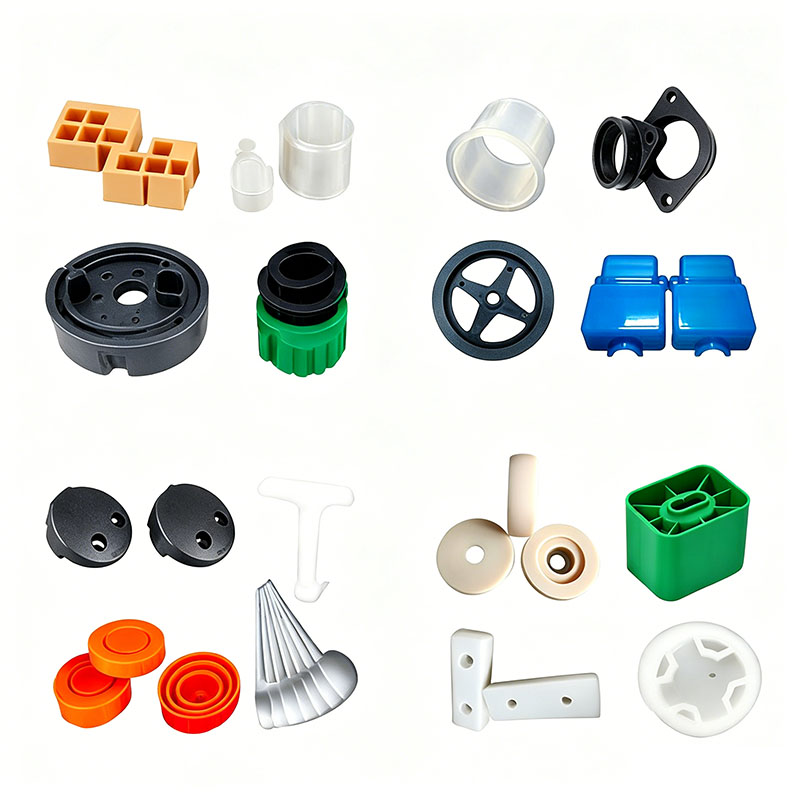
Kunststof doos met reserveonderdelen
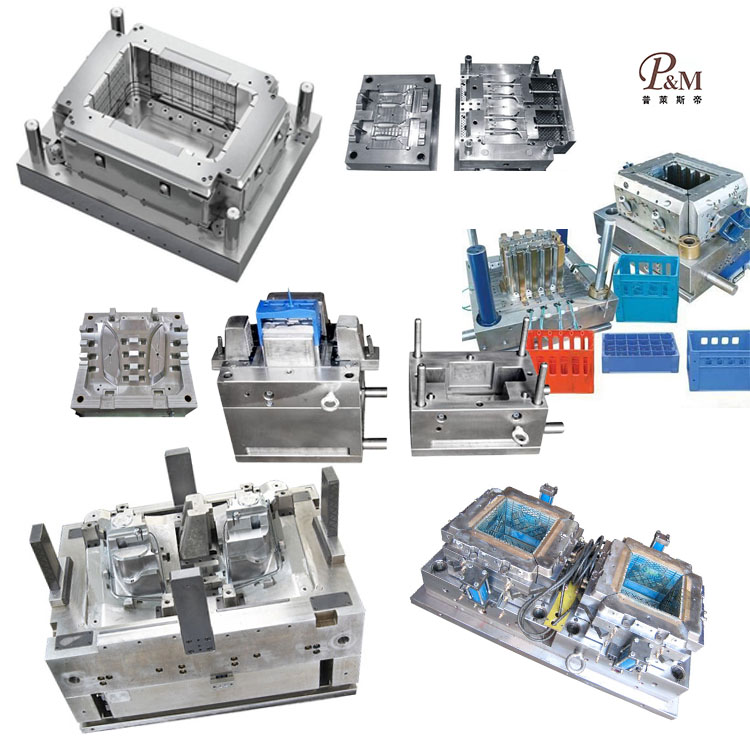
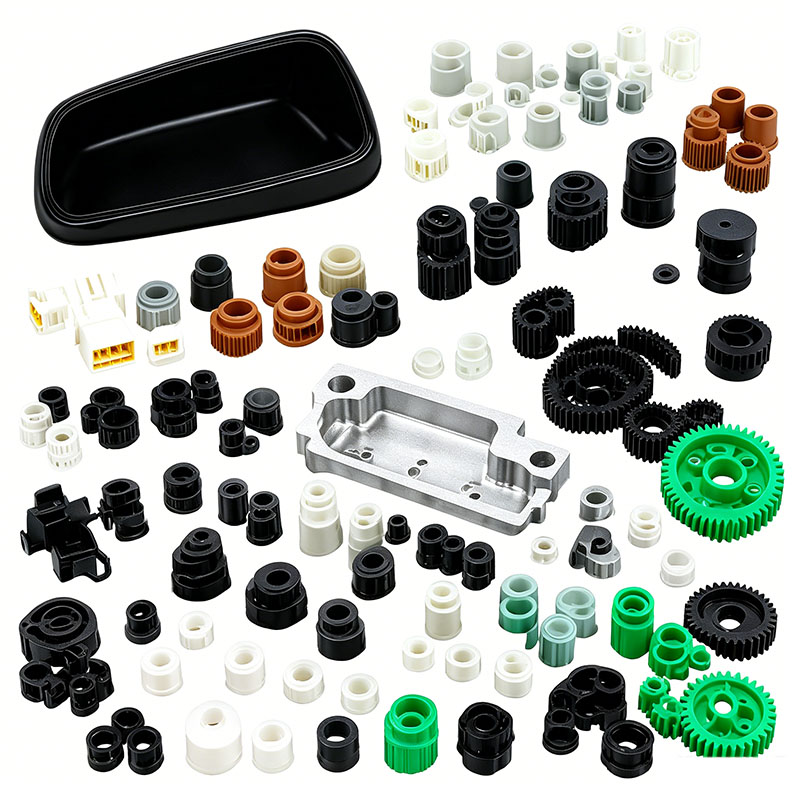
Ningbo (P&M) Plastic Metal Products Co., Ltd. heeft 17 jaar ervaring in de productie van matrijzen en kan het vormen van kunststof reserveonderdelen op maat maken. Wij bieden professionele op maat gemaakte diensten voor het vormen van kunststof reserveonderdelen, en wij zijn een professionele fabrikant van het vormen van kunststof reserveonderdelen. Wij hebben voldoende ervaring met het selecteren van productgrondstoffen en matrijsmaterialen. Tijdens het aanpassen van de kunststof reserveonderdelendoos kan onze fabriek one-stop-service bieden. We hebben ontwerp- en productiemogelijkheden met betrekking tot het gieten van kunststof reserveonderdelen, zoals: CAD-ontwerp, matrijzenbouw, spuitgieten, productie van kunststofproducten, assemblage en andere technologieën.
Stuur onderzoek
Productomschrijving
Daarnaast heeft ons bedrijf samenwerkingsrelaties opgebouwd met leveranciers van kunststofgrondstoffen, drukfabrikanten, enz. om de levering van grondstoffen en drukkwaliteit te garanderen. Door onze rijke ervaring en perfecte toeleveringsketen kan ons bedrijf klanten hoogwaardige, op maat gemaakte kunststof doosvormproducten voor reserveonderdelen bieden om aan hun specifieke behoeften te voldoen. Tegelijkertijd hebben we 10 jaar professionele ervaring in de buitenlandse handel, begrijpen we het buitenlandse handelsproces en kunnen we onze klanten beter van dienst zijn. Voor kunststof onderdelendoosvormproducten kunnen wij overeenkomstige kunststofonderdelen maken, wat voornamelijk gebeurt via spuitgietmatrijzen.
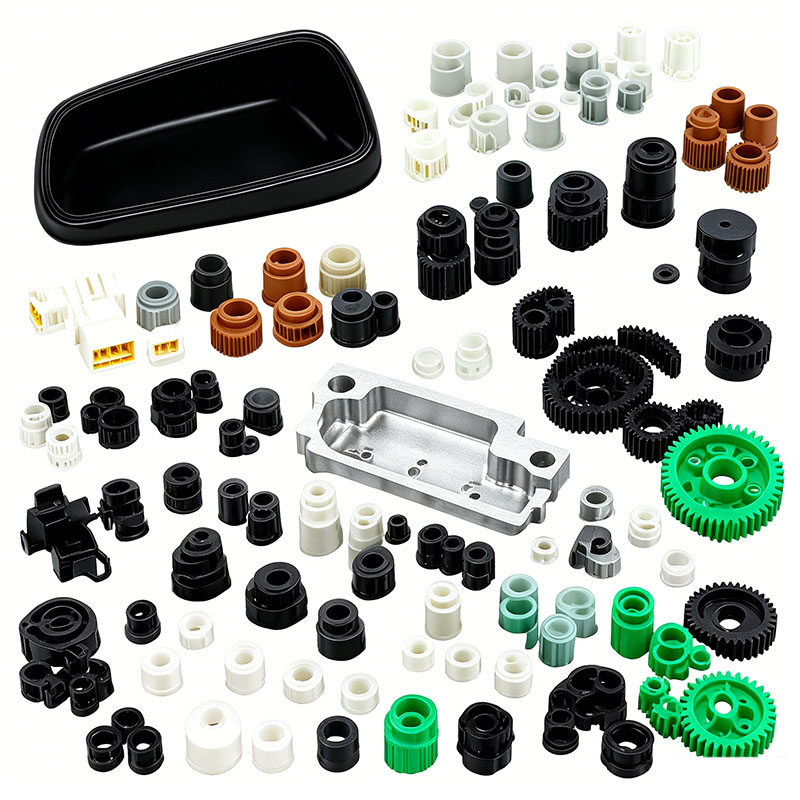
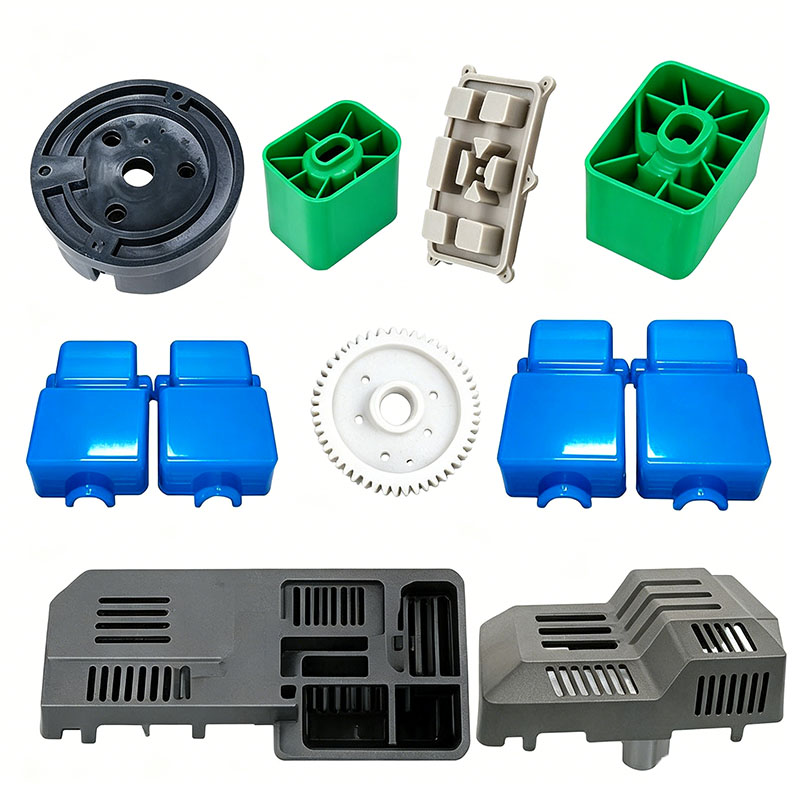
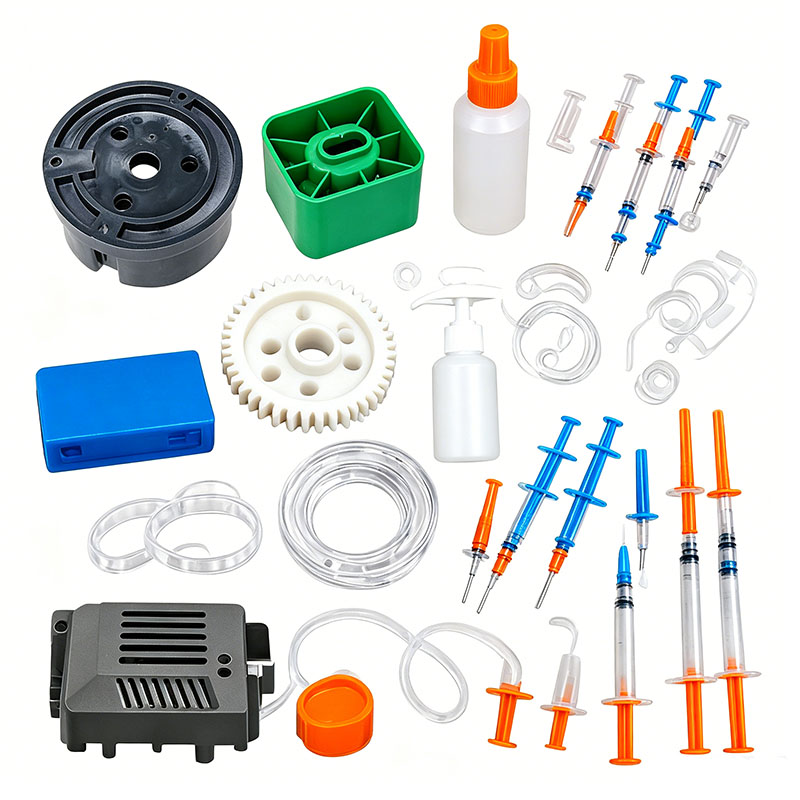
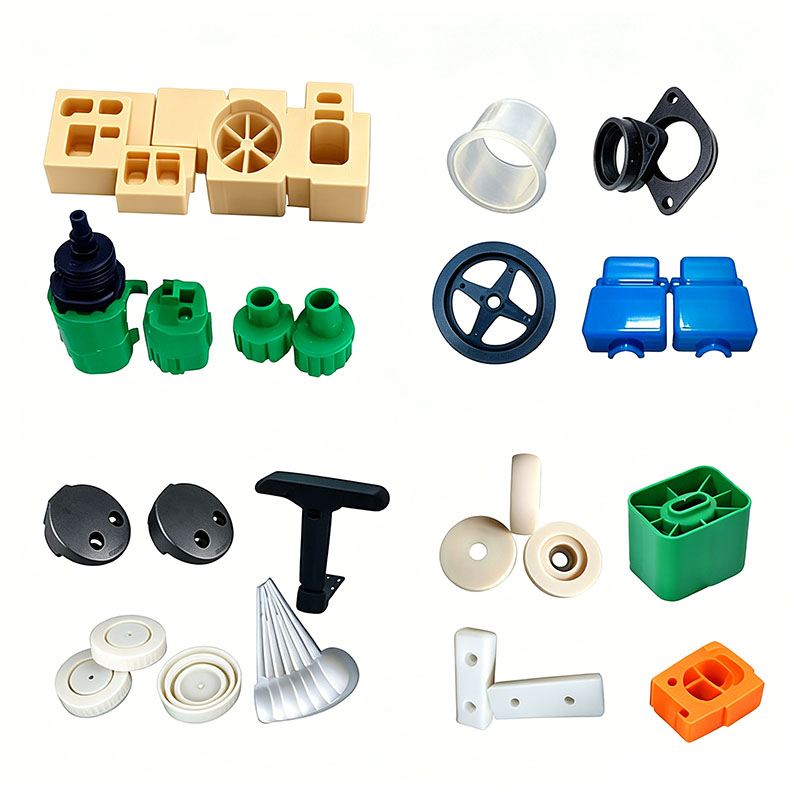
Plastic bakken voor reserveonderdelen worden veel gebruikt in autoreparatiewerkplaatsen, fabrieksmagazijnen, hardwareopslagruimtes en voor het opslaan van apparatuurcomponenten. Ze bestaan uit verschillende onderdelen, waaronder de hoofdbak, het deksel, interne, verdeelde laden, kliksluitingen, handgrepen, steunpoten en verdelers. Deze producten worden vaak gebruikt voor het opslaan van zware voorwerpen zoals metalen schroeven, lagers en mechanische onderdelen, waarbij ze worden blootgesteld aan voortdurende statische belastingen, schokken door frequente hantering en zware werkplaatsomgevingen, waaronder blootstelling aan machineolie, snijvloeistoffen, stof en aanzienlijke dagelijkse temperatuurschommelingen. Bijgevolg vereisen de plastic componenten een hoge stijfheid, maatvastheid (lage krimp/geen kromtrekken), weerstand tegen oliecorrosie en valstoten, en duurzame kliksluitingen die niet breken na herhaaldelijk openen en sluiten. Gangbare materialen zijn onder meer met talk gevulde gemodificeerde PP, slagvast ABS en versterkte HIPS. Vormprocessen zijn gericht op vier belangrijke maatstaven: het beheersen van krimp en kromtrekken, het garanderen van draagkracht, het behouden van dimensionale uitwisselbaarheid voor massaproductie en het garanderen van oliebestendigheid met minimale materiaaluitloging. De belangrijkste vormpunten worden systematisch beheerd tijdens de voorbehandeling van grondstoffen, het matrijsontwerp, de spuitgietparameters, de nabewerking en het voorkomen van defecten.
I. Kernpunten voor materiaalkeuze en voorbehandeling
Materiaalafstemming en maalgoedbeheer
De hoofdbakbehuizingen, de gescheiden laden en verdelers zijn gemaakt van met talk gevuld PP; de talkvuller vermindert effectief de vormkrimp, verbetert de stijfheid en het draagvermogen, en biedt oliebestendigheid en lage kosten. Deksels, zichtbare handgrepen en etiketpanelen zijn gemaakt van ABS, gekozen vanwege de hoge oppervlakteglans en taaiheid, wat het zeefdrukken van onderdeelnummers vergemakkelijkt. Dragende kliksloten en vergrendelingsmechanismen maken gebruik van HIPS met hoge impact, die een hoge hardheid en weerstand tegen vermoeidheid bieden, waardoor ze niet gemakkelijk breken tijdens herhaaldelijk openen en sluiten.
Er gelden strikte beperkingen voor hergebruik van materiaal: Het mengen van gerecycled schroot in dragende structurele componenten (zoals bakken en laden) is ten strengste verboden, omdat herhaaldelijk herslijpen moleculaire degradatie veroorzaakt, waardoor onderdelen onder belasting vatbaar worden voor vervorming of barsten. Voor cosmetische onderdelen van ABS is het aandeel toegevoegde lopers (maalgoed) beperkt tot 10%; het materiaal moet worden vermalen en gezeefd om grote, grove deeltjes te verwijderen, waardoor een ongelijkmatige vulling wordt voorkomen die kan leiden tot kleurvariaties of plaatselijke structurele zwakte. Gebruik bij het mengen van materialen oliebestendige losmiddelen met lage migratie en antistatische masterbatches om het uitzweten van olie aan het oppervlak en het aantrekken van metaalstof te voorkomen. Houd gevuld PP gescheiden van ABS en HIPS tijdens het mengen en bewaren; Vermijd strikt kruisbesmetting, die delaminatie en verbrossing in de gegoten onderdelen kan veroorzaken.
Normen voor menggebruik
Gebruik een verticale mixer op lage snelheid bij 280–320 tpm gedurende 6–10 minuten. Gebruik geen hogesnelheidsmenging voor met talk gevulde PP; Hoge snelheidswrijving veroorzaakt poederagglomeratie, wat leidt tot witte vlekken op het oppervlak, vlekken en inconsistente lokale stijfheid. Sluit na het mengen de materiaalcontainer af om de grondstoffen te beschermen tegen olienevel en stofverontreiniging in de werkplaats, waardoor zwarte vlekken en defecten tijdens het gieten worden voorkomen.
Normen voor drogen en ontvochtigen
ABS is zeer hygroscopisch; Als het niet grondig wordt gedroogd voordat het wordt gevormd, resulteert dit in "zilveren strepen" en interne holtes. Holten in dragende gebieden verminderen de slagvastheid aanzienlijk. Standaard droogomstandigheden omvatten heteluchtdrogen bij 80°C gedurende 3-4 uur, waarbij het vochtgehalte onder de 0,04% blijft. Gevulde PP en HIPS hebben een extreem lage waterabsorptiesnelheid en vereisen over het algemeen geen droging in standaard werkplaatsomgevingen. Tijdens het vochtige ‘Plum Rain’-seizoen in de zuidelijke regio’s is drogen bij 60°C gedurende één uur echter noodzakelijk om oppervlaktevocht te verwijderen. Transporteer gedroogde grondstoffen naar de machine via een afgesloten trechter om heropname van vocht uit de lucht te voorkomen.
II. Belangrijke punten voor matrijsontwerp en machine-installatie
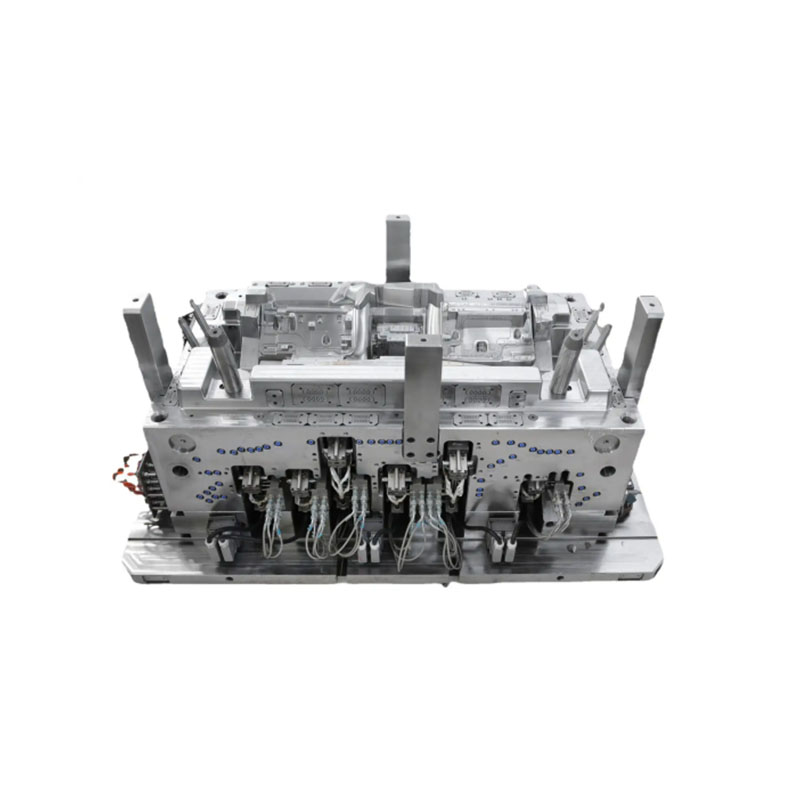
Dozen met reserveonderdelen zijn doorgaans dunwandige schalen met een hoge lengte-breedteverhouding. Terwijl de hoofdwanddikte 1,8–2,2 mm bedraagt, kunnen interne ribben en montagenokken 4–5 mm bereiken. Deze aanzienlijke variatie in dikte maakt de onderdelen vatbaar voor ongelijkmatige krimp en eenzijdige kromtrekking; daarom moet het matrijsontwerp prioriteit geven aan symmetrische koeling, evenwichtige uitwerping en adequate ventilatie. **Vormstaalselectie**
Voor de cosmetische holte van het ABS-deksel is 718H voorgehard, spiegelafgewerkt staal geselecteerd om na het polijsten een glad, uniform oppervlak en een betrouwbare hechting voor zeefdruktekst te garanderen. De holte voor het met talk gevulde PP-lichaam ondergaat een nitreerbehandeling om langdurige slijtage door het vulpoeder te weerstaan, waardoor de levensduur van de matrijs wordt verlengd. Slijtvast P20-staal wordt gebruikt voor kleine componenten zoals drukknopen en grendels om structurele instorting of vervorming tijdens productie van grote volumes te voorkomen. Alle interne hoeken van de plastic onderdelen zijn voorzien van afgeronde ontwerpen (R-filets) om spanningsconcentraties te elimineren, waardoor scheuren onder zware belasting of stoten door vallen worden voorkomen.
**Gebalanceerd koelsysteem (anti-kromtrekkende kern)**
Gezien het aanzienlijke verschil tussen de lengte en breedte van de carrosserie, maakt de mal gebruik van een symmetrisch, conformeel koelcircuit dat zich rond beide zijden wikkelt, waardoor een identieke lay-out voor de lange en korte randen wordt gegarandeerd. Spiraalvormige koelkernen zijn geïnstalleerd in de dikwandige steunpilaren aan de onderkant om temperatuurverschillen tussen dikke en dunne secties te minimaliseren, waardoor een uniforme koeling wordt vergemakkelijkt. De matrijstemperaturen worden per zone geregeld: 50–60°C voor de cosmetische ABS-onderdelen en 30–45°C voor het gevulde PP-lichaam. Overmatige PP-matrijstemperaturen verergeren de kristallisatiekrimp, wat leidt tot ondermaatse afmetingen en ongelijkmatige openingen bij het stapelen van meerdere eenheden; Omgekeerd laten te lage temperaturen aanzienlijke interne spanningen achter, waardoor er tijdens opslag voortdurend kromtrekken en vervormen ontstaat.
**Geoptimaliseerde ventilatie en gebalanceerde uitwerping**
Het lange ontwerp van het lichaam resulteert in een verlengd smeltstroompad, waardoor de laslijn aan het uiteinde van de holte gevoelig is voor gasinsluiting en verbranding; daarom worden langs de lange randen van de scheidingslijn doorlopende, fijne ventilatiekanalen (0,012 mm diep) gesneden. De dicht geribbelde bodem maakt gebruik van een meerpunts, symmetrische opstelling van uitwerppennen en platte uitwerpers om een uniforme uitwerpkracht te garanderen; onevenwichtig uitwerpen kan ervoor zorgen dat de behuizing aan één kant naar boven kromtrekt bij het uit de vorm halen, wat resulteert in een slechte afdichting of binding van het deksel tijdens het gebruik van de lade. Er zijn extra uitwerpblokken toegevoegd voor slanke verdelers om doorprikken of bleken van het oppervlak te voorkomen.
**Mold Installatiespecificaties**
De grote onderdelenbakmatrijs is ontworpen voor gebruik met 450T–750T spuitgietmachines; na het hijsen moeten de klemplaten gelijkmatig worden aangedraaid om uitgebreide vlamvorming door hogedrukinjectie te voorkomen. Installeer stromingsdetectoren op watercircuits om een soepele circulatie te garanderen; kalibreer de lagedruk-matrijsbescherming om automatisch de matrijs te openen bij het detecteren van achtergebleven lopers of vreemde voorwerpen op de scheidingslijn, waardoor schade aan de holte wordt voorkomen; en voer uitgebreide lektesten uit op wateraansluitingen om vochtverontreiniging in de smelt, die beldefecten veroorzaakt, te elimineren.
III. Belangrijke controlepunten voor het spuitgietproces
De algemene processtrategie omvat gefaseerd vullen met lage afschuiving, tweetraps houddruk en adequate, uitgebalanceerde koeling om krimp en vervorming te minimaliseren, waardoor maatconsistentie en stabiele draagprestaties over batches worden gegarandeerd.
Nauwkeurige temperatuurregeling in zones voor de loop
ABS dekselpaneel: invoerzone 160–170°C, middenzone 180–190°C, mondstuk 195–205°C; temperaturen mogen niet hoger zijn dan 210°C, omdat overmatige hitte de materiaalsterkte vermindert, waardoor het onderdeel gevoelig wordt voor barsten bij impact van zware voorwerpen.
Met talk gevulde behuizing van PP: totaal bereik 190–220°C, mondstuk 210°C; te hoge temperaturen kunnen migratie van het vulmiddel veroorzaken, wat resulteert in witte vlekken of uitbloeiing van het oppervlak (glazuur).
HIPS-accessoires met klikbevestiging: 185–210 °C; Te lage temperaturen resulteren in een slechte doorstroming en korte shots, terwijl te hoge temperaturen het product broos maken en vatbaar voor breuk tijdens herhaaldelijk openen en sluiten.
Gefaseerd vulproces met variabele snelheid
Lange dooslichamen maken gebruik van een drietraps vulproces met variabele snelheid: bufferen op lage snelheid bij de poort, vullen op middelhoge tot hoge snelheid voor het middengedeelte van de holte en verminderde snelheid bij de distale laslijn om interne spanning veroorzaakt door moleculaire afschuiving te minimaliseren. De injectiedruk is ingesteld op 80–110 bar; onvoldoende druk resulteert in zwakke laslijnen aan het uiteinde, waardoor de doos vatbaar is voor defecten onder belasting, terwijl overmatige druk leidt tot verhoogde flits- en interne spanningsaccumulatie, waardoor voortdurend kromtrekken ontstaat tijdens langdurige opslag.
Houddruk in twee fasen
PP is een semi-kristallijne kunststof met een hoge vormkrimp; daarom is een tweetraps houddrukprofiel essentieel. De eerste fase voltooit het vullen van de holte, terwijl de tweede fase de krimp door afkoeling compenseert, waardoor zinksporen of depressies op de zijwanden en de bodem van de doos worden geëlimineerd. De houdtijd bedraagt 6–10 seconden voor dunwandige deksels en 15–20 seconden voor dikwandige, dragende lichamen; materiaalaccumulatie voor de volgende vormcyclus vindt gelijktijdig plaats tijdens de vasthoudfase, waardoor de compressievormcyclus wordt verkort en de massaproductie-efficiëntie wordt vergroot.
Protocollen voor koeling en verwijdering van onderdelen
De koeltijd wordt berekend op 3-4 seconden per 1 mm wanddikte; standaardbehuizingen van 2 mm hebben 9–12 seconden koeling nodig. Onderdelen die onvoldoende gekoeld zijn, kunnen bij het uit de vorm halen plat lijken, maar kunnen na 24 uur onomkeerbare krimp en vervorming ondergaan, wat leidt tot overmatige openingen bij het sluiten van het deksel of waardoor de lade tijdens het gebruik vastloopt of vastloopt. Het openen en uitwerpen van de mal moet met een consistent lage, soepele snelheid worden uitgevoerd. Geautomatiseerde productielijnen maken gebruik van robotarmen voor het verwijderen van onderdelen; onderdelen moeten onmiddellijk na verwijdering plat op een vlakke opspantafel worden gelegd. Het stapelen of samendrukken van hete plastic onderdelen is ten strengste verboden om permanent kromtrekken te voorkomen.
Wij zijn een fabrikant van kunststof reserveonderdelendozen en leveren hoogwaardige productie van kunststof reserveonderdelendozen. Zolang u kunststof doosvormproducten voor reserveonderdelen wilt aanpassen/ontwikkelen, kunt u ons vinden. We beschikken over een professioneel spuitgietontwerp en een volwassen productietechnologie, waardoor u one-stop-service krijgt, van productontwerp tot matrijzenbouw, productproductie, productverpakking en producttransport. Wij kunnen u bij elke schakel helpen. Zolang u bij ons komt, zullen wij u de ultieme service bieden en u tevreden stellen op het gebied van productkwaliteit, productietijd, informatiedialoog, enz.
|
Productnaam |
Vormgeving van loopband |
|
Pls bieden |
2D, 3D, monsters of de grootte van de meerhoekfoto's |
|
Schimmel tijd |
20-35 dagen |
|
Producttijd |
7-15 dagen |
|
Vormprecisie |
+/-0,01 mm |
|
Schimmel leven |
50-100 miljoen schoten |
|
Productieproces |
Audittekeningen - matrijsstroomanalyse - ontwerpvalidatie - Aangepaste materialen - matrijsverwerking - kernverwerking - elektrodebewerking - Runner-systeem verwerking - verwerking en inkoop van onderdelen - aanvaarding van machinale bewerking - holte oppervlaktebehandelingsproces - complexe modus Die - Het geheel oppervlaktecoating van de matrijs - montageplaat - matrijsmonster - monstertest - verzending monsters |
|
Schimmelholte |
Eén holte, meerdere holtes of hetzelfde verschillende producten worden samen gemaakt |
|
Vormmateriaal |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Runner-systeem |
Hotrunner en coldrunner |
|
Basismateriaal |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Finish |
Pitting het woord, spiegelafwerking, mat oppervlak, strepen |
|
Standaard |
HASCO, DME of afhankelijk van |
|
Belangrijkste technologie |
Frezen, slijpen, CNC, EDM, draad snijden, snijden, EDM, draaibanken, oppervlakteafwerking, enz. |
|
Software |
CAD,PRO-E,UG Ontwerptijd: 1-3 dagen (normale omstandigheden) |
|
Productmateriaal |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HEUPEN,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Kwaliteitssysteem |
ISO9001:2008 |
|
Tijd vaststellen |
20 dagen |
|
Apparatuur |
CNC, EDM, afsnijden Machine, plastic machines, enz. Plastic koffervorm zhe jiang |


Kunststof spuitgietmatrijzen maken

Kunststof gietspecificaties

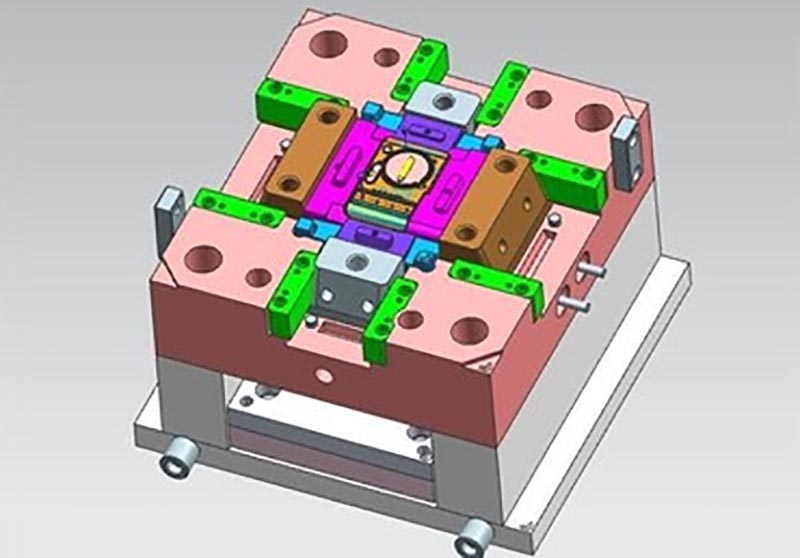
Vormontwerp:



Transactieproces:

Schimmel testen:


Productverpakking

Fabriek
Wij zijn een op maat gemaakte plastic malfabriek. Onze fabriek is een maker van kunststof spuitgietmatrijzen. we hebben 17 jaar ervaring in professionele op maat gemaakte plastic mallen en 10 jaar ervaring in de buitenlandse handel. Wij zijn op maat gemaakte Plastic Mold-leverancier. Wij kunnen op maat gemaakte Plastic Mold-service bieden. Onze fabriek kan de spuitgegoten plastic onderdelen maken en de kwaliteit van de producten zal u tevreden stellen.
We hebben meer dan 50 hoogwaardige machines en honderden ingenieurs en ontwerpers. We kunnen one-stop-service bieden, van productontwerp - matrijzenbouw - productproductie - productverpakking - transport. We hebben een complete productieketen. Wij kunnen aan al uw wensen voldoen.
Diensten die wij leveren:
Professionele op maat gemaakte matrijsservice, ontwerp en productie van kunststof matrijzen. Productie van kunststofproducten, productontwerp, matrijsontwerp, aanpassing van blaasvormen, aanpassing van rotatiematrijzen, aanpassing van spuitgietmatrijzen. 3D-printdiensten, CNC-productiediensten, productverpakkingen, op maat gemaakte verpakkingen, verzenddiensten.










We houden ons altijd eerst aan de principes van kwaliteit en tijd eerst. Terwijl u klanten producten van de hoogste kwaliteit biedt, probeert u de productie-efficiëntie te maximaliseren en de productietijd te verkorten. Met trots kunnen wij elke klant vertellen dat ons bedrijf sinds de oprichting geen enkele klant heeft verloren. Als er een probleem is met het product, zullen wij actief naar een oplossing zoeken en onze verantwoordelijkheid tot het einde toe nemen.

Veelgestelde vragen
Vraag 1: Handelt u in een bedrijf of fabrikant?
A: Wij zijn fabrikanten.
Vraag 2. Wanneer kan ik de offerte krijgen?
A: We citeren meestal binnen 2 dagen nadat we uw aanvraag hebben ontvangen.
Als u zeer dringend bent, kunt u ons bellen of ons dit in uw e-mail vertellen, zodat we eerst een offerte voor u kunnen maken.
Q3. Hoe lang is de doorlooptijd voor schimmel?
A: Het hangt allemaal af van de grootte en complexiteit van de producten. Normaal gesproken bedraagt de doorlooptijd 25 dagen.
Q4. Ik heb geen 3D-tekening, hoe moet ik aan het nieuwe project beginnen?
A: U kunt ons een vormmonster bezorgen, wij zullen u helpen het 3D-tekeningontwerp af te ronden.
Vraag 5. Hoe kunt u vóór verzending de kwaliteit van het product garanderen?
A: Als u niet naar onze fabriek komt en ook geen derde partij voor inspectie heeft, zullen wij uw inspectiemedewerker zijn.
We zullen u een video leveren voor details over het productieproces, inclusief procesrapport, productgroottestructuur en oppervlaktedetail, verpakkingsdetails enzovoort.
Vraag 6. Wat zijn uw betalingsvoorwaarden?
A: Vormbetaling: 40% aanbetaling per T/T vooraf, 30% tweede vormbetaling voordat de eerste proefmonsters worden verzonden, 30% vormsaldo nadat u akkoord bent gegaan met de definitieve monsters.
B: Productiebetaling: 50% aanbetaling vooraf, 50% vóór verzending van de definitieve goederen.
Vraag 7: Hoe zorgt u voor een langdurige en goede relatie met ons bedrijf?
EEN:1. We behouden een goede kwaliteit en een concurrerende prijs om ervoor te zorgen dat onze klanten profiteren van producten van de beste kwaliteit.
2. Wij respecteren elke klant als onze vriend en doen oprecht zaken en sluiten vriendschap met hen, waar ze ook vandaan komen.
Hottags: Kunststof reserveonderdelendoos, China, fabrikant, leverancier, fabriek, aangepast, groothandel, koop, kwaliteit, nieuwste verkoop, gemaakt in China
Gerelateerde categorie
Stuur onderzoek
Stel gerust uw vraag via onderstaand formulier. Wij zullen u binnen 24 uur antwoorden.