Product
- Core Customization Service
- Gezondheidszorg
- Elektronische apparaten en instrumenten
- Mallen voor moeder- en kindbenodigdheden
- Recreatieve sporten
- Woninginrichting Kunst
- Auto-accessoires
- Transport en opslag
- Verlichtingsarmaturen
- Bouwapparatuur
- Verpakkingsproduct
- Educatief en laboratoria
- Kleding Bagage Accessoires
- Verzorgings- en reinigingsproducten
- Land- en bosbouw
- Mechanische uitrusting
- Dierbenodigdheden
- Keukengerei
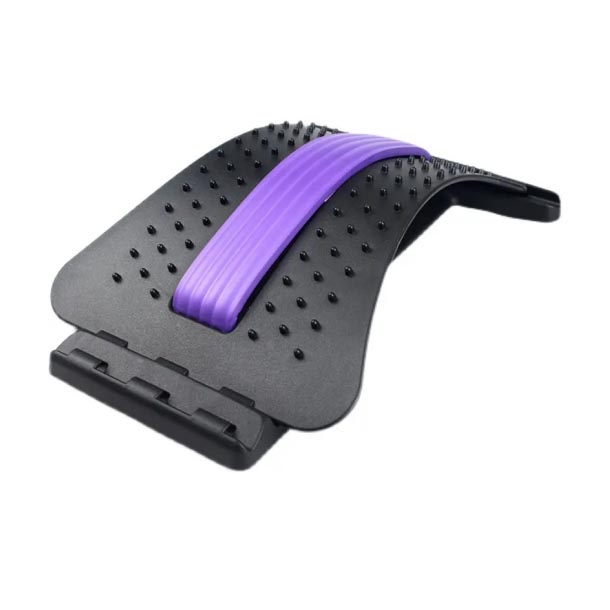
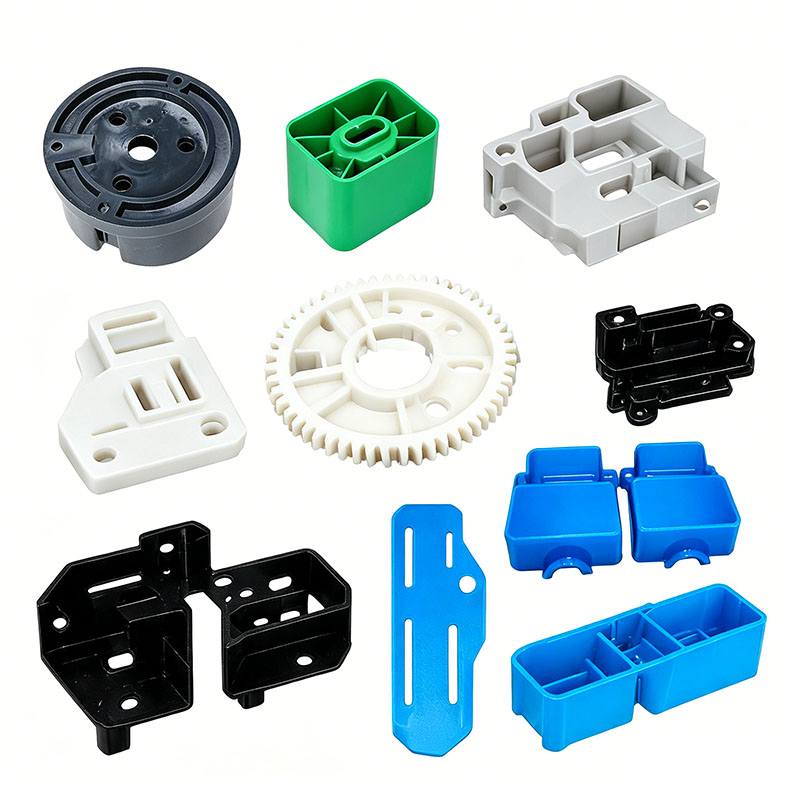
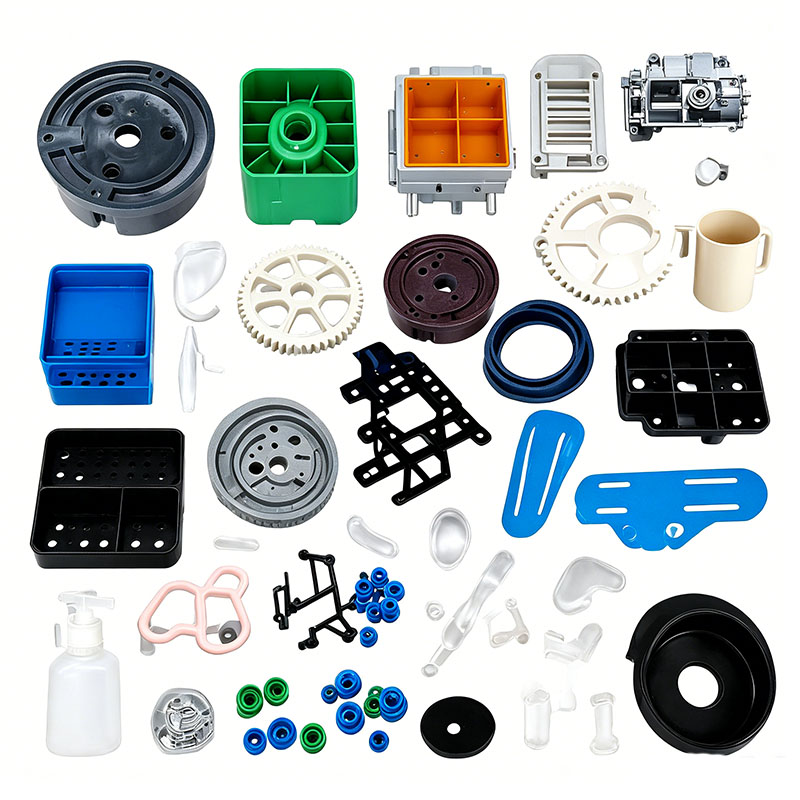
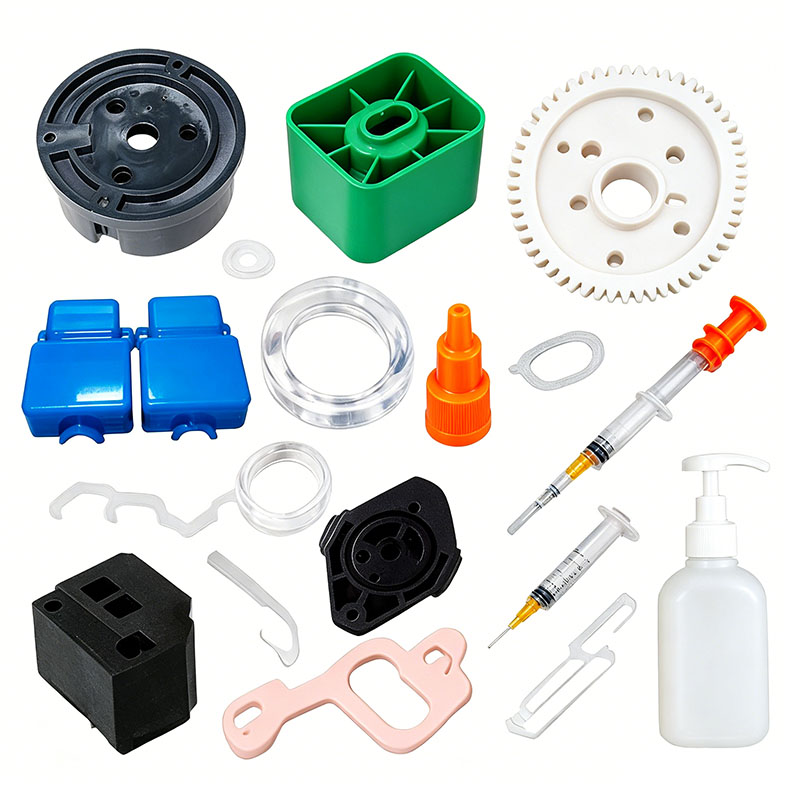
Kleine kunststof vormdelen vormen
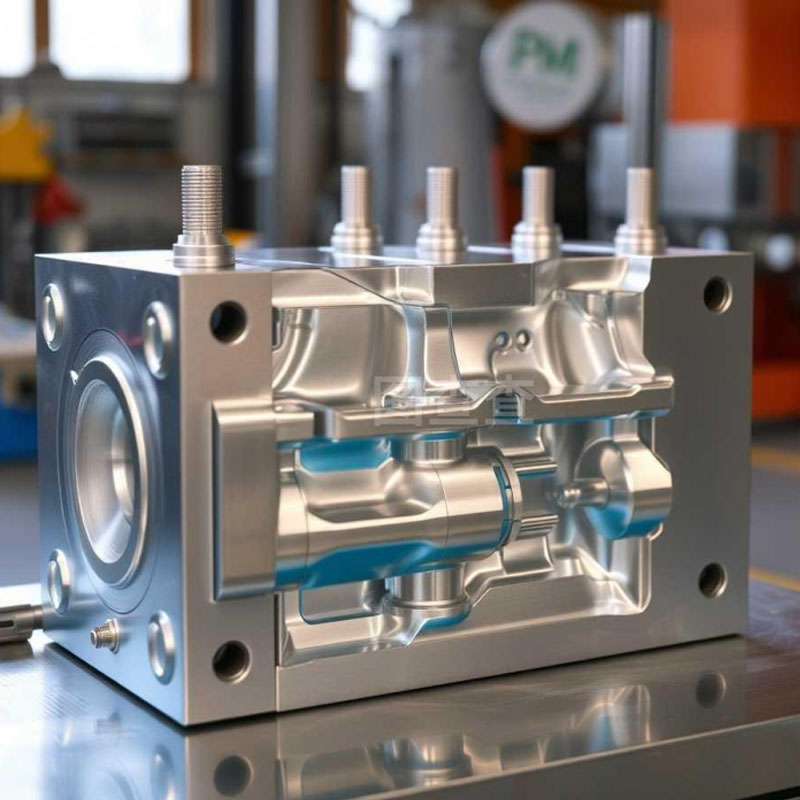
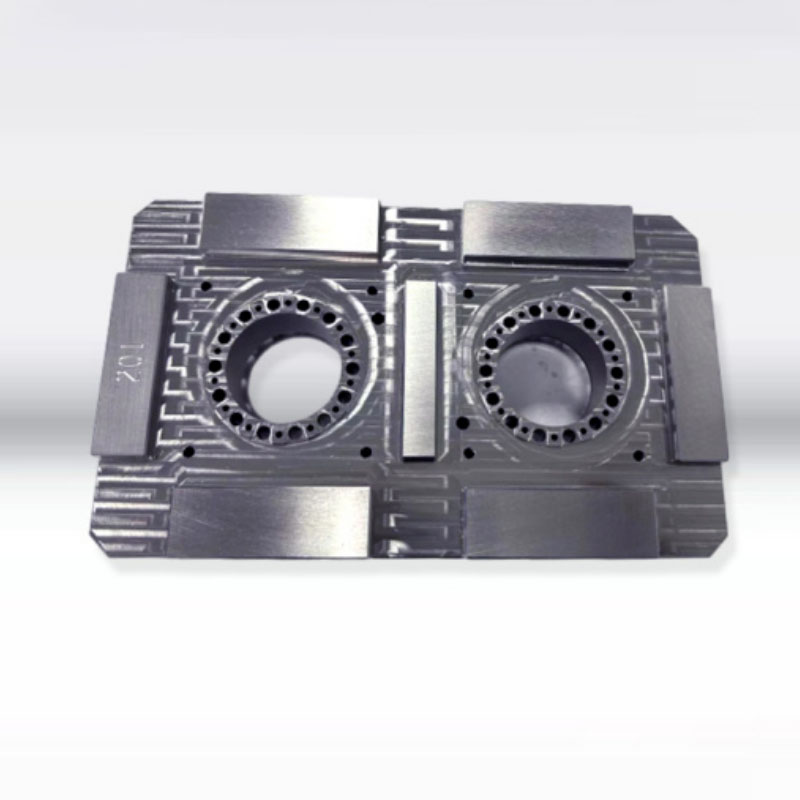
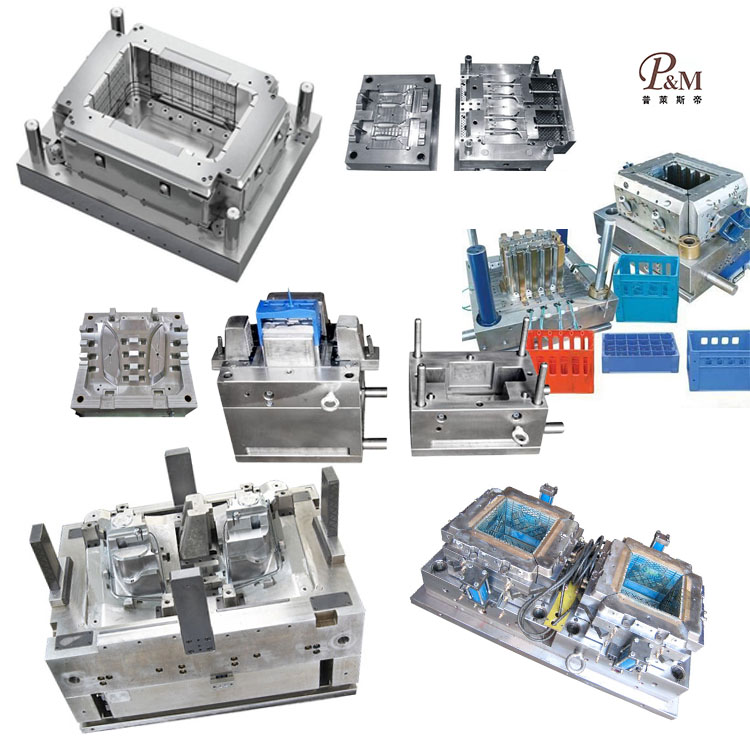
Ningbo (P&M) Plastic Metal Products Co., Ltd. heeft 17 jaar ervaring in de productie van matrijzen en kan het vormen van kleine plastic vormdelen aanpassen. Wij bieden professionele op maat gemaakte kleine kunststof vormdelen vormdiensten, en wij zijn een professionele fabrikant van kleine kunststof vormdelen. Wij hebben voldoende ervaring met het selecteren van productgrondstoffen en matrijsmaterialen. Tijdens het aanpassen van kleine kunststof vormdelen, kan onze fabriek one-stop-service bieden. We hebben ontwerp- en productiemogelijkheden met betrekking tot het gieten van kleine kunststof onderdelen, zoals: CAD-ontwerp, matrijzenbouw, spuitgieten, productie van kunststofproducten, assemblage en andere technologieën.
Stuur onderzoek
Productomschrijving
Daarnaast heeft ons bedrijf samenwerkingsrelaties opgebouwd met leveranciers van kunststofgrondstoffen, drukfabrikanten, enz. om de levering van grondstoffen en drukkwaliteit te garanderen. Door onze rijke ervaring en perfecte toeleveringsketen kan ons bedrijf klanten hoogwaardige, op maat gemaakte kleine kunststof vormdelen vormproducten bieden om aan hun specifieke behoeften te voldoen. Tegelijkertijd hebben we 10 jaar professionele ervaring in de buitenlandse handel, begrijpen we het buitenlandse handelsproces en kunnen we onze klanten beter van dienst zijn. Voor kleine kunststof vormdelen kunnen wij overeenkomstige kunststof onderdelen maken, wat voornamelijk gebeurt via spuitgietmatrijzen.
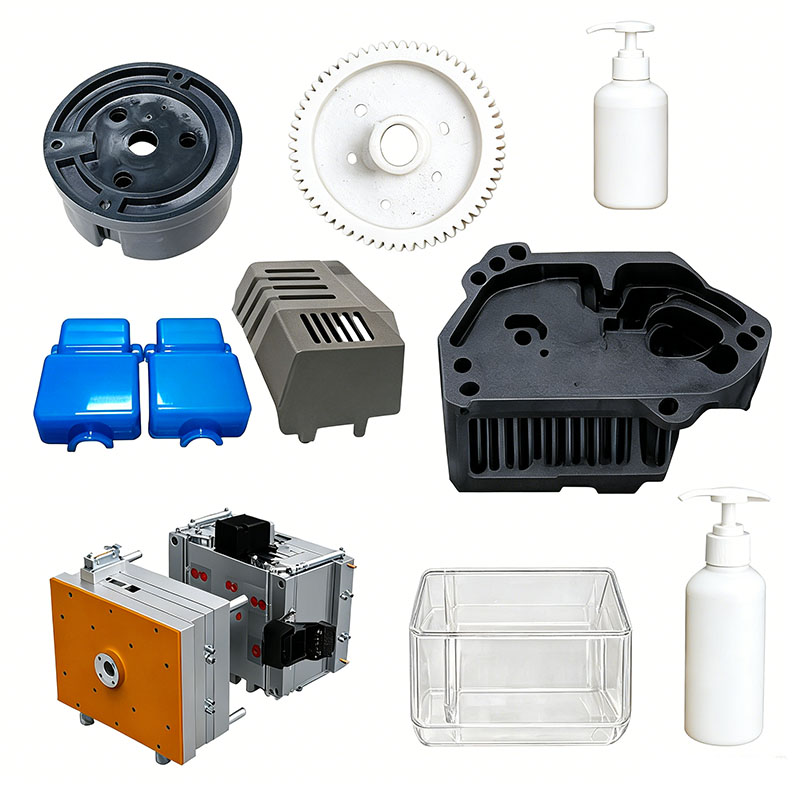
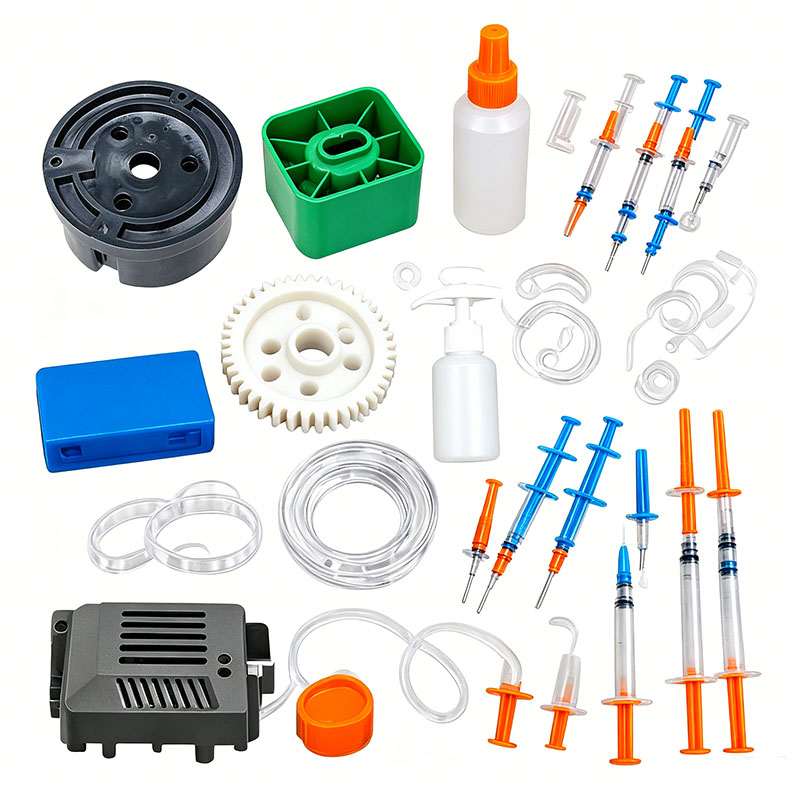
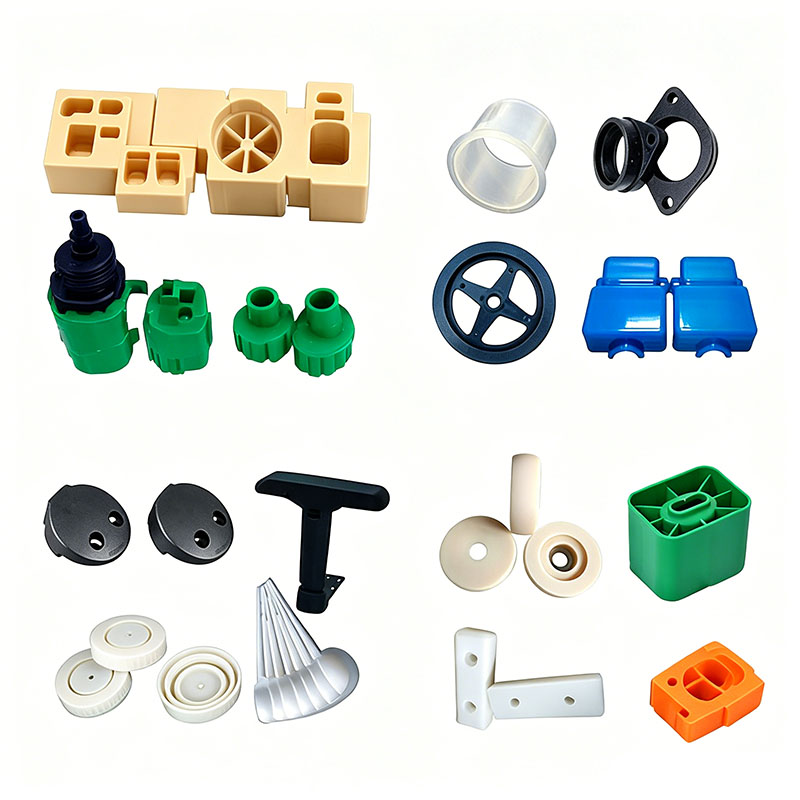
Kleine spuitgietonderdelen verwijzen over het algemeen naar lichtgewicht, compacte kunststofcomponenten met wanddiktes van 1–2,5 mm, doorgaans geproduceerd met behulp van mallen met meerdere holtes (8, 16, 32 of meer holtes). Voorbeelden zijn onder meer elektronische connectorterminals, kliksluitingen, pakkingen, tandwielen, schakelaarbasissen, kabelboomhulzen, beugels voor kleine apparaten, metalen plastic bussen, speelgoedonderdelen en afdichtpluggen voor apparatuur. Deze onderdelen worden gekenmerkt door korte smeltstroompaden, hoge vulsnelheden, beperkte ventilatieruimte, delicate uitwerppennen die de neiging hebben om door het onderdeel heen te prikken, en strenge eisen voor maatconsistentie tussen batches. Bepaalde precisiecomponenten moeten ook voldoen aan specifieke criteria met betrekking tot montagetoleranties, slijtvastheid, vlamvertraging, waterdichtheid en temperatuurbestendigheid. De vormcontrole richt zich op vijf kerngebieden: het drogen van grondstoffen, het balanceren van matrijzen met meerdere holtes, het snel vullen en ontluchten, nauwkeurige temperatuurregeling om vervorming te minimaliseren, en bescherming tijdens micro-ejectie. De belangrijkste vormpunten voor elke module worden hieronder beschreven.
I. Grondstofvoorbehandeling en vormbenodigdheden
Hoewel kleine onderdelen minimaal materiaal per opname vereisen en korte verblijftijden van de schroeven met zich meebrengen, kunnen omstandigheden met hoge afschuifkrachten gemakkelijk leiden tot materiaaldegradatie, blootstelling aan vezels en zilverstrepen; daarom mogen de normen voor de voorbehandeling van grondstoffen niet in het gedrang komen.
Grondstofselectie en maalgoedbeheer
ABS of gemodificeerd PP wordt geselecteerd voor cosmetische onderdelen voor algemeen gebruik; POM of PA6 versterkt met glasvezel wordt gebruikt voor precisie-slijtvaste tandwielen en glijdende kliksluitingen; voor elektronische connectoren en schakelaarsokkels wordt vlamvertragend PA of PC/ABS gebruikt; en PC wordt gebruikt voor kleine transparante lenzen en indicatorafdekkingen.
Het gebruik van maalgoed (aanspuitschroot) is ten strengste verboden voor kleine dragende precisieonderdelen en vlamvertragende elektronische componenten, omdat onzuiverheden en afgebroken moleculen in het maalgoed de structurele sterkte en vlamvertragende eigenschappen kunnen aantasten. Voor standaard decoratieve onderdelen moet de maalgraadtoevoeging onder de 10% gehouden worden; het materiaal moet gelijkmatig worden gegranuleerd en gezeefd om grove deeltjes te verwijderen, waardoor ongelijkmatige vulling van meerdere holtes wordt voorkomen. In materiaalmengsels worden laagbloeiende losmiddelen gebruikt om te voorkomen dat het oppervlak uitbloeit of dat de montage vastloopt op de pasoppervlakken met nauwe tolerantie van de onderdelen. Met glasvezel versterkte materialen worden bij lage snelheden gemengd om vezelbreuk te minimaliseren en een consistente slijtvastheid in de afgewerkte onderdelen te garanderen. ** Operationele richtlijnen voor het mengen van materialen **
Gebruik een kleine verticale mixer met een snelheid van 250–300 tpm; een mengtijd van 5–8 minuten is voldoende; langdurig mixen is niet nodig. Meng kleine delen van verschillende kleuren afzonderlijk en controleer nauwkeurig de masterbatch-verhouding om kleurvariaties tussen batches te voorkomen. Vlamvertragende materialen en nylon apart bewaren; Meng ze niet met PP of ABS om de materiaaleigenschappen niet in gevaar te brengen. Sluit de mengtrommel na verwerking af om stof uit te sluiten; fijn stof dat in een mal met meerdere holtes terechtkomt, kan gemakkelijk verstopte ventilatieopeningen en zwarte vlekken op het product veroorzaken.
**Verplichte vereisten voor drogen en ontvochtigen**
PC, PA en PC/ABS zijn zeer hygroscopisch; zelfs kleine belletjes kunnen diëlektrische defecten in elektronische componenten of structurele defecten in dragende onderdelen veroorzaken. Droog PC bij 110°C gedurende 4 uur, PA6+GF bij 110°C gedurende 4 uur en ABS bij 80°C gedurende 3 uur. PP en POM hebben een lage wateropname; Droog ze eenvoudigweg gedurende 1 uur bij 60°C in vochtige omgevingen om oppervlaktevocht te verwijderen. Gezien de kleine trechtercapaciteit van kleine machines, dient u grondstoffen in kleine batches te drogen om reabsorptie van vocht tijdens langdurige opslag te voorkomen; materialen opnieuw drogen als de machine langer dan een uur niet wordt gebruikt.
**II. Ontwerp en machine-installatie voor kleine mallen met meerdere holtes**
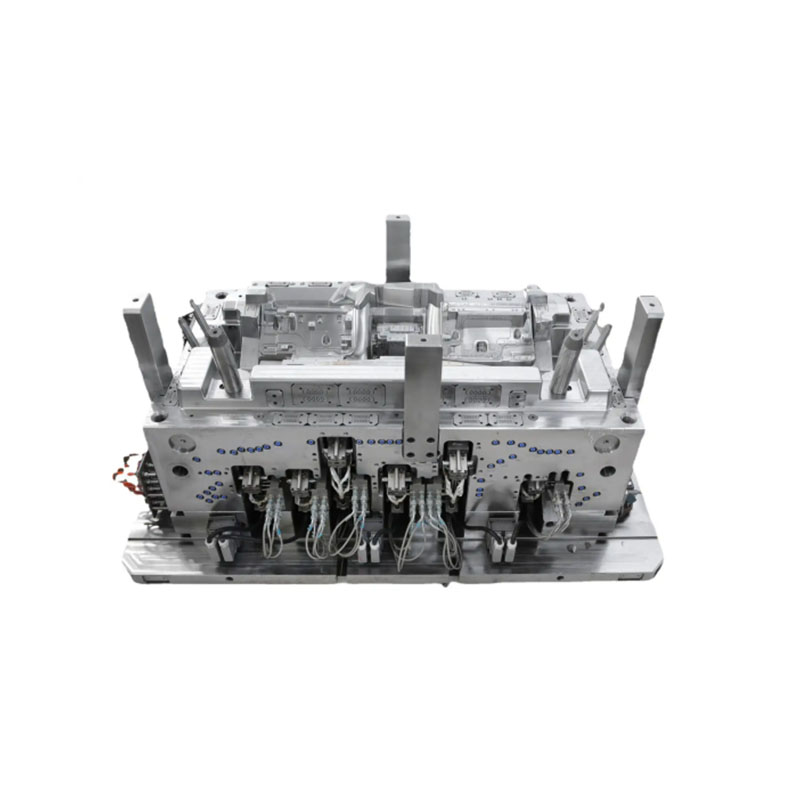
Matrijzen voor kleine onderdelen hebben doorgaans een indeling met meerdere holtes. De belangrijkste uitdagingen zijn onder meer het balanceren van de smeltstroom over de holtes, het ventileren van smalle ruimtes en het voorkomen dat fijne uitwerppennen door het onderdeel heen prikken.
**Vormstaal en structuur**
Gebruik voor kleine onderdelen met cosmetische eisen 718H of S136 spiegelglad staal om na het polijsten een krasvrij oppervlak te garanderen. Pas een nitreerbehandeling toe op mallen voor glasvezelversterkte of POM-onderdelen om bestand te zijn tegen smelterosie bij hoge snelheid. Ontwerp alle hoeken met een straal van minimaal R0,5; scherpe hoeken in kleine onderdelen creëren spanningsconcentraties waardoor ze gevoelig zijn voor breken. Zorg ervoor dat de scheidingslijn nauwkeurig past binnen ≤0,01 mm om fijne flitsen te elimineren die de montage zouden kunnen verstoren.
**Runner-balancerend ontwerp (kern van mallen met meerdere holtes)**
Gebruik voor mallen met 16 of 32 holten een uitgebalanceerd runnersysteem waarbij de lengtes en diameters van de runners voor alle holten identiek zijn; dit voorkomt problemen zoals korte opnames (ondervulling) of flits (overvulling) in specifieke holtes. Voor kleine onderdelen wordt de voorkeur gegeven aan puntpoorten of zijpoorten; hun kleine afmetingen minimaliseren de noodzaak van trimmen na het vormen. Precisietandwielen maken gebruik van onderzeese poorten die automatisch afbreken, waardoor de automatiseringsefficiëntie wordt verbeterd.
Optimalisatie van koeling en ventilatie
Kleine onderdelen hebben dunne wanden en koelen snel af, maar fijne ribben en nokken zijn gevoelig voor hitteaccumulatie en zinksporen. De matrijs maakt gebruik van een dicht netwerk van fijne koelkanalen die dicht bij de holtes zijn geplaatst om uniforme matrijstemperaturen te garanderen. Een matrijstemperatuurregelaar zorgt voor nauwkeurige regeling: 50–60°C voor ABS, 80–90°C voor POM en boven 80°C voor glasvezelversterkt nylon.
Kleine onderdelen zijn zeer gevoelig voor gasinsluitingsdefecten. Voor elke holte worden onafhankelijke ventilatiesleuven (0,010–0,012 mm diep, 3–5 mm breed) uitgesneden, en ventilatie-inzetstukken worden toegevoegd aan ribben, laslijnen en stroomeindposities om snelle gasevacuatie tijdens snel vullen te vergemakkelijken, waardoor verbranding, korte schoten en broze laslijnen worden voorkomen.
Bescherming van het uitwerpsysteem
Uitwerppennen voor kleine onderdelen hebben een kleine diameter (φ1–φ3 mm); Bij uitwerpen met hoge snelheid bestaat het risico dat het onderdeel wordt doorboord of dat het door spanning wit wordt. Er wordt een combinatie van meerdere fijne pinnen, hulsuitwerpers en platte uitwerpers gebruikt, waarbij de pinnen op dikwandige gebieden zijn geplaatst, weg van cosmetische of pasvlakken. Er wordt gebruik gemaakt van een uit twee fasen bestaand uitwerpsnelheidsprofiel – langzame initiële afgifte gevolgd door snelle uitwerping – om plaatselijke spanning te minimaliseren. Voor slanke, hulsachtige onderdelen worden uitwerpblokken toegevoegd om doorbuiging of vervorming tijdens het ontvormen te voorkomen.
Inbedrijfstelling van matrijzen
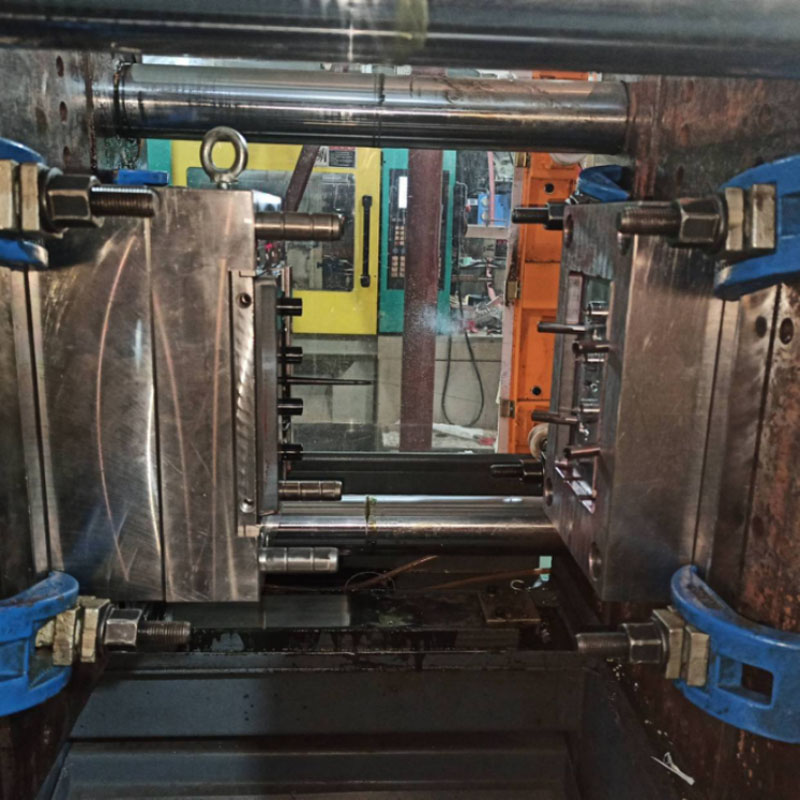
Kleine onderdelen worden geproduceerd op 100T–300T spuitgietmachines; mallen met meerdere holtes vereisen voldoende klemkracht om te voorkomen dat de mal opent of flitst tijdens injectie met hoge snelheid. De koelkanalen worden afzonderlijk gespoeld om verstoppingen te voorkomen, en de lagedruk-schimmelbescherming is gekalibreerd om automatische opening van de matrijs te activeren, zelfs bij minuscule poortresten, waardoor schade aan kwetsbare holtes wordt voorkomen. Voordat vlamvertragende onderdelen worden geproduceerd, wordt het injectievat grondig gereinigd om resten van andere materialen te verwijderen.
Wij zijn een kleine fabrikant van kunststofvormdelen, die hoogwaardige productie van kleine kunststofvormdelen levert. Zolang u kleine kunststof vormdelen vormproducten wilt aanpassen/ontwikkelen, kunt u ons vinden. We beschikken over een professioneel spuitgietontwerp en een volwassen productietechnologie, waardoor u one-stop-service krijgt, van productontwerp tot matrijzenbouw, productproductie, productverpakking en producttransport. Wij kunnen u bij elke schakel helpen. Zolang u bij ons komt, zullen wij u de ultieme service bieden en u tevreden stellen op het gebied van productkwaliteit, productietijd, informatiedialoog, enz.
|
Productnaam |
Vormgeving van loopband |
|
Pls bieden |
2D, 3D, monsters of de grootte van de meerhoekfoto's |
|
Schimmel tijd |
20-35 dagen |
|
Producttijd |
7-15 dagen |
|
Vormprecisie |
+/-0,01 mm |
|
Schimmel leven |
50-100 miljoen schoten |
|
Productieproces |
Audittekeningen - matrijsstroomanalyse - ontwerpvalidatie - Aangepaste materialen - matrijsverwerking - kernverwerking - elektrodebewerking - Runner-systeem verwerking - verwerking en inkoop van onderdelen - aanvaarding van machinale bewerking - holte oppervlaktebehandelingsproces - complexe modus Die - Het geheel oppervlaktecoating van de matrijs - montageplaat - matrijsmonster - monstertest - verzending monsters |
|
Schimmelholte |
Eén holte, meerdere holtes of hetzelfde verschillende producten worden samen gemaakt |
|
Vormmateriaal |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Runner-systeem |
Hotrunner en coldrunner |
|
Basismateriaal |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Finish |
Pitting het woord, spiegelafwerking, mat oppervlak, strepen |
|
Standaard |
HASCO, DME of afhankelijk van |
|
Belangrijkste technologie |
Frezen, slijpen, CNC, EDM, draad snijden, snijden, EDM, draaibanken, oppervlakteafwerking, enz. |
|
Software |
CAD,PRO-E,UG Ontwerptijd: 1-3 dagen (normale omstandigheden) |
|
Productmateriaal |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HEUPEN,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Kwaliteitssysteem |
ISO9001:2008 |
|
Tijd vaststellen |
20 dagen |
|
Apparatuur |
CNC, EDM, afsnijden Machine, plastic machines, enz. Plastic koffervorm zhe jiang |


Kunststof spuitgietmatrijzen maken

Kunststof gietspecificaties

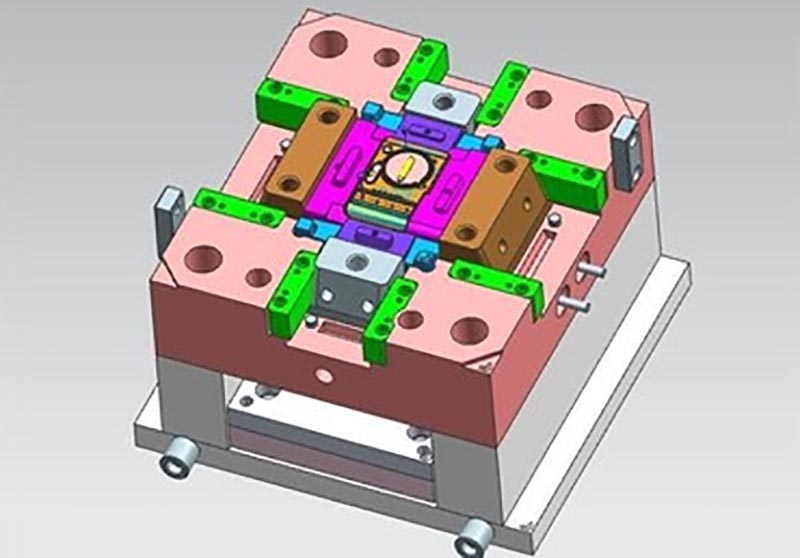
Vormontwerp:



Transactieproces:

Schimmel testen:


Productverpakking

Fabriek
Wij zijn een op maat gemaakte plastic malfabriek. Onze fabriek is een maker van kunststof spuitgietmatrijzen. we hebben 17 jaar ervaring in professionele op maat gemaakte plastic mallen en 10 jaar ervaring in de buitenlandse handel. Wij zijn op maat gemaakte Plastic Mold-leverancier. Wij kunnen op maat gemaakte Plastic Mold-service bieden. Onze fabriek kan de spuitgegoten plastic onderdelen maken en de kwaliteit van de producten zal u tevreden stellen.
We hebben meer dan 50 hoogwaardige machines en honderden ingenieurs en ontwerpers. We kunnen one-stop-service bieden, van productontwerp - matrijzenbouw - productproductie - productverpakking - transport. We hebben een complete productieketen. Wij kunnen aan al uw wensen voldoen.
Diensten die wij leveren:
Professionele op maat gemaakte matrijsservice, ontwerp en productie van kunststof matrijzen. Productie van kunststofproducten, productontwerp, matrijsontwerp, aanpassing van blaasvormen, aanpassing van rotatiematrijzen, aanpassing van spuitgietmatrijzen. 3D-printdiensten, CNC-productiediensten, productverpakkingen, op maat gemaakte verpakkingen, verzenddiensten.










We houden ons altijd eerst aan de principes van kwaliteit en tijd eerst. Terwijl u klanten producten van de hoogste kwaliteit biedt, probeert u de productie-efficiëntie te maximaliseren en de productietijd te verkorten. Met trots kunnen wij elke klant vertellen dat ons bedrijf sinds de oprichting geen enkele klant heeft verloren. Als er een probleem is met het product, zullen wij actief naar een oplossing zoeken en onze verantwoordelijkheid tot het einde toe nemen.

Veelgestelde vragen
Vraag 1: Handelt u in een bedrijf of fabrikant?
A: Wij zijn fabrikanten.
Vraag 2. Wanneer kan ik de offerte krijgen?
A: We citeren meestal binnen 2 dagen nadat we uw aanvraag hebben ontvangen.
Als u zeer dringend bent, kunt u ons bellen of ons dit in uw e-mail vertellen, zodat we eerst een offerte voor u kunnen maken.
Q3. Hoe lang is de doorlooptijd voor schimmel?
A: Het hangt allemaal af van de grootte en complexiteit van de producten. Normaal gesproken bedraagt de doorlooptijd 25 dagen.
Q4. Ik heb geen 3D-tekening, hoe moet ik aan het nieuwe project beginnen?
A: U kunt ons een vormmonster bezorgen, wij zullen u helpen het 3D-tekeningontwerp af te ronden.
Vraag 5. Hoe kunt u vóór verzending de kwaliteit van het product garanderen?
A: Als u niet naar onze fabriek komt en ook geen derde partij voor inspectie heeft, zullen wij uw inspectiemedewerker zijn.
We zullen u een video leveren voor details over het productieproces, inclusief procesrapport, productgroottestructuur en oppervlaktedetail, verpakkingsdetails enzovoort.
Vraag 6. Wat zijn uw betalingsvoorwaarden?
A: Vormbetaling: 40% aanbetaling per T/T vooraf, 30% tweede vormbetaling voordat de eerste proefmonsters worden verzonden, 30% vormsaldo nadat u akkoord bent gegaan met de definitieve monsters.
B: Productiebetaling: 50% aanbetaling vooraf, 50% vóór verzending van de definitieve goederen.
Vraag 7: Hoe zorgt u voor een langdurige en goede relatie met ons bedrijf?
EEN:1. We behouden een goede kwaliteit en een concurrerende prijs om ervoor te zorgen dat onze klanten profiteren van producten van de beste kwaliteit.
2. Wij respecteren elke klant als onze vriend en doen oprecht zaken en sluiten vriendschap met hen, waar ze ook vandaan komen.
Hottags: Kleine kunststof vormdelen gieten, China, fabrikant, leverancier, fabriek, aangepast, groothandel, koop, kwaliteit, nieuwste verkoop, gemaakt in China
Gerelateerde categorie
Stuur onderzoek
Stel gerust uw vraag via onderstaand formulier. Wij zullen u binnen 24 uur antwoorden.